Por que tubo de cobre e aleta de alumínio
Em uma serpentina aletada, o fluido refrigerante circula dentro dos tubos e o ar passa pelas aletas. O tubo precisa conter a pressão, conduzir calor e ser brasado em um circuito estanque. O cobre cumpre as três funções. As aletas precisam apenas conduzir o calor para uma grande superfície de contato com o ar, por isso podem ser de alumínio fino e leve. Em comparação com uma serpentina toda em cobre, o projeto cobre-alumínio é mais leve e mais barato, e é por isso que se tornou o padrão para evaporadores e condensadores em refrigeração, ar-condicionado e bombas de calor.
Os materiais
| Material | Nossa especificação | O que a especificação significa |
|---|---|---|
| Tubo de cobre | TP2M, com ranhura interna, diâmetro externo de 7 / 7,94 / 9,52 / 12,7 / 15,88 mm | TP2 é cobre desoxidado com fósforo, que pode ser brasado sem se tornar frágil. M é a têmpera mole (recozida), necessária para a dobra e a expansão. As ranhuras internas aumentam a superfície interna e a troca térmica do fluido refrigerante em evaporação e condensação. |
| Folha para aletas | Folha de alumínio 8011-H24, hidrofílica, natural (sem revestimento) ou com revestimento anticorrosivo | 8011 é uma liga de alumínio-ferro-silício amplamente usada em folhas para aletas. H24 é uma têmpera meio-dura: macia o bastante para formar os colarinhos e rígida o bastante para que as aletas mantenham a forma. |
O cobre e o alumínio recebidos são inspecionados e registrados antes de chegarem à linha. A folha hidrofílica para aletas vem de laminadoras chinesas líderes, como a Dingsheng, ou da marca especificada pelo cliente.
Etapa por etapa
1. Dobra de tubos
O tubo de cobre é desbobinado, endireitado, cortado e dobrado em grampos em U (hairpins). O raio de dobra é definido pelo passo entre tubos da serpentina. A parede externa afina na curva, por isso a espessura de parede do tubo deve ser escolhida considerando a pressão de trabalho.
2. Estampagem de aletas
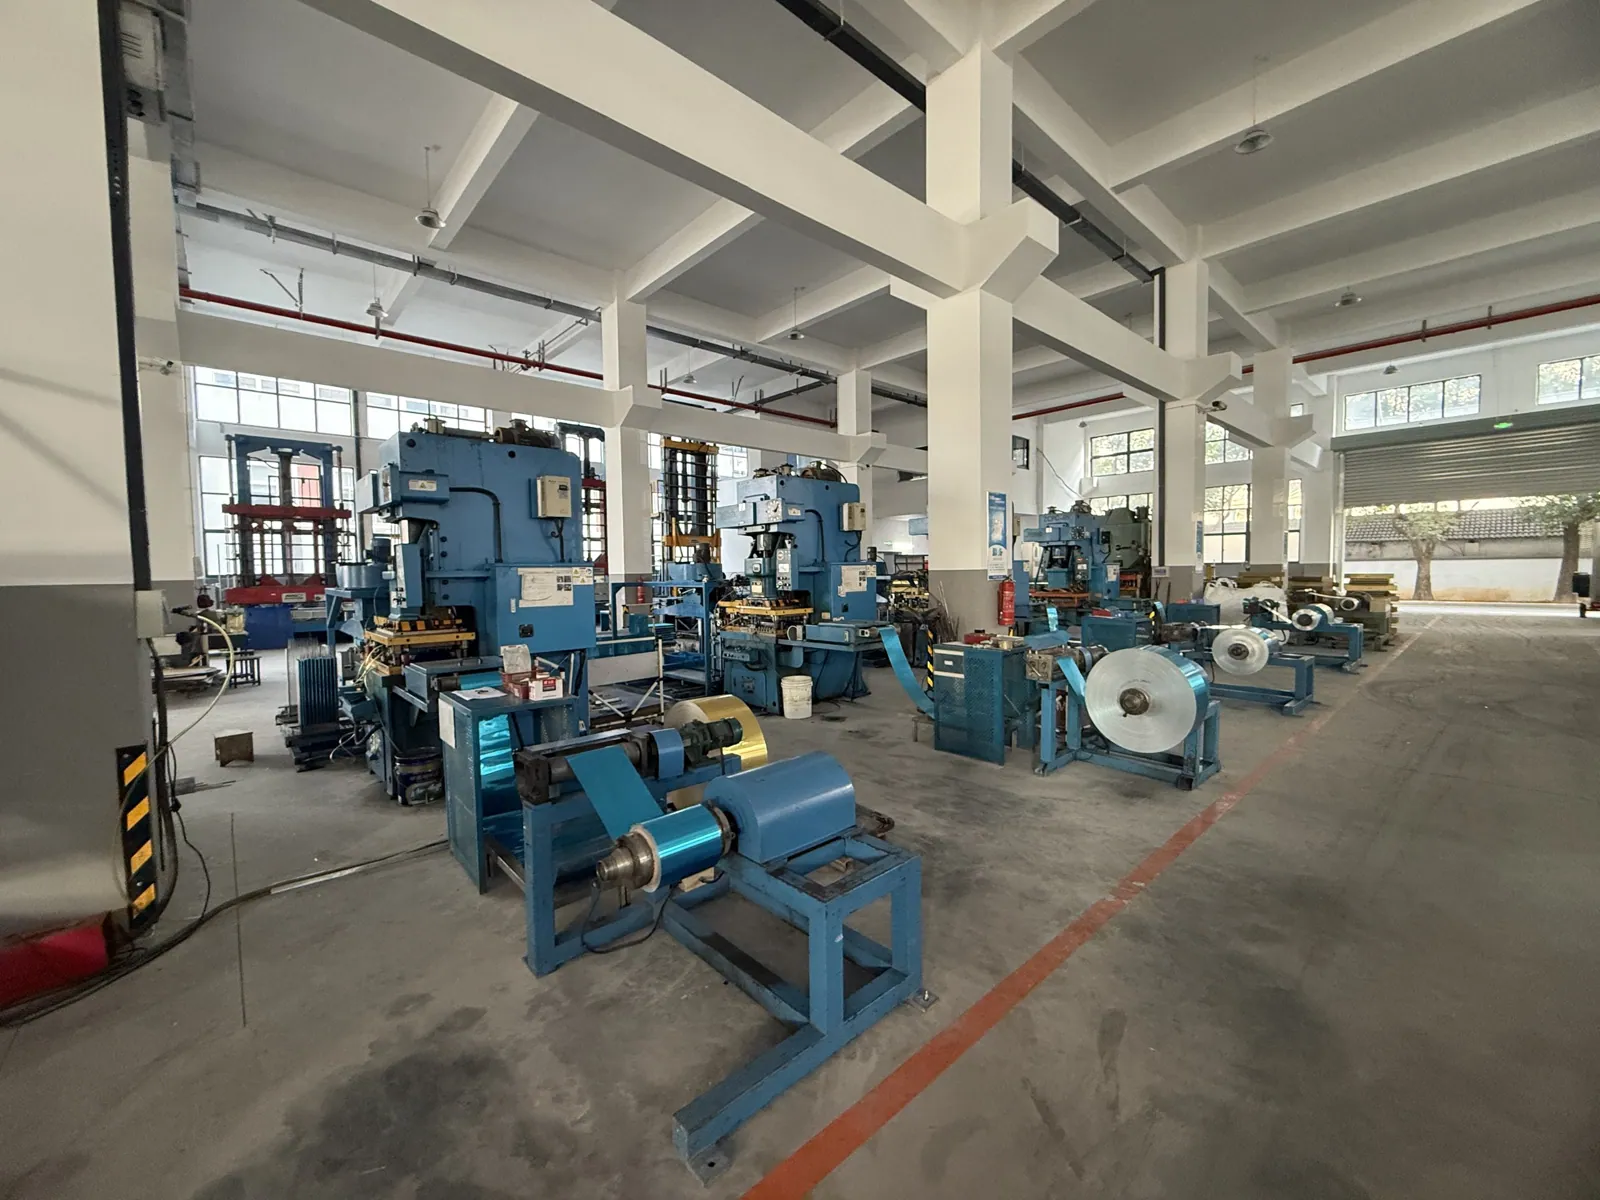
Uma linha de prensas estampa na folha de alumínio o perfil da aleta, os furos e os colarinhos ao redor deles. A altura do colarinho define o passo das aletas, de 1,5 a 6 mm em nossa linha. Passos estreitos oferecem mais superfície em menos espaço; passos largos resistem melhor ao acúmulo de gelo e de sujeira.
3. Inserção de tubos nas aletas
Os grampos em U são inseridos manualmente no pacote de aletas, e a contagem de tubos é conferida antes da etapa seguinte. Um tubo faltante é fácil de corrigir agora e impossível de corrigir depois da expansão.
4. Expansão de tubos
Esta é a etapa que mais influencia o desempenho. Uma ferramenta de expansão é empurrada através de cada tubo e o alarga até que ele fique firmemente prensado contra cada colarinho de aleta. O calor precisa atravessar esse contato. Se a expansão for fraca demais, permanecem pequenas folgas entre o tubo e o colarinho, e a serpentina perde capacidade mesmo com aparência perfeita. Se for forte demais, as ranhuras internas se achatam ou os colarinhos se rompem. Em nossa fábrica, a expansão é mecânica, e o ferramental é adequado a cada diâmetro de tubo e geometria.
5. Limpeza e secagem
A estampagem e a expansão utilizam óleo lubrificante. Ele é removido, e a serpentina é seca em estufa. Óleo deixado dentro da serpentina contaminaria o circuito de refrigerante, e óleo na parte externa enfraqueceria as juntas brasadas e acumularia sujeira nas aletas.
6. Dobra da serpentina
Quando o desenho exige, a serpentina plana é dobrada em formato L ou U para se encaixar no equipamento.
7. Brasagem
Curvas de retorno e coletores são brasados para fechar os circuitos de refrigerante. Quase todo vazamento em uma serpentina acabada começa em uma junta, por isso a brasagem é feita por técnicos treinados, e todas as juntas são verificadas no teste seguinte.
8. Teste de estanqueidade
Cada serpentina é pressurizada a 3,8 MPa e verificada contra vazamentos. Não uma amostra: todas as serpentinas. Após o teste, as serpentinas são limpas com jato de ar comprimido, e as aletas são penteadas e alinhadas.
9. Inspeção final, embalagem e embarque
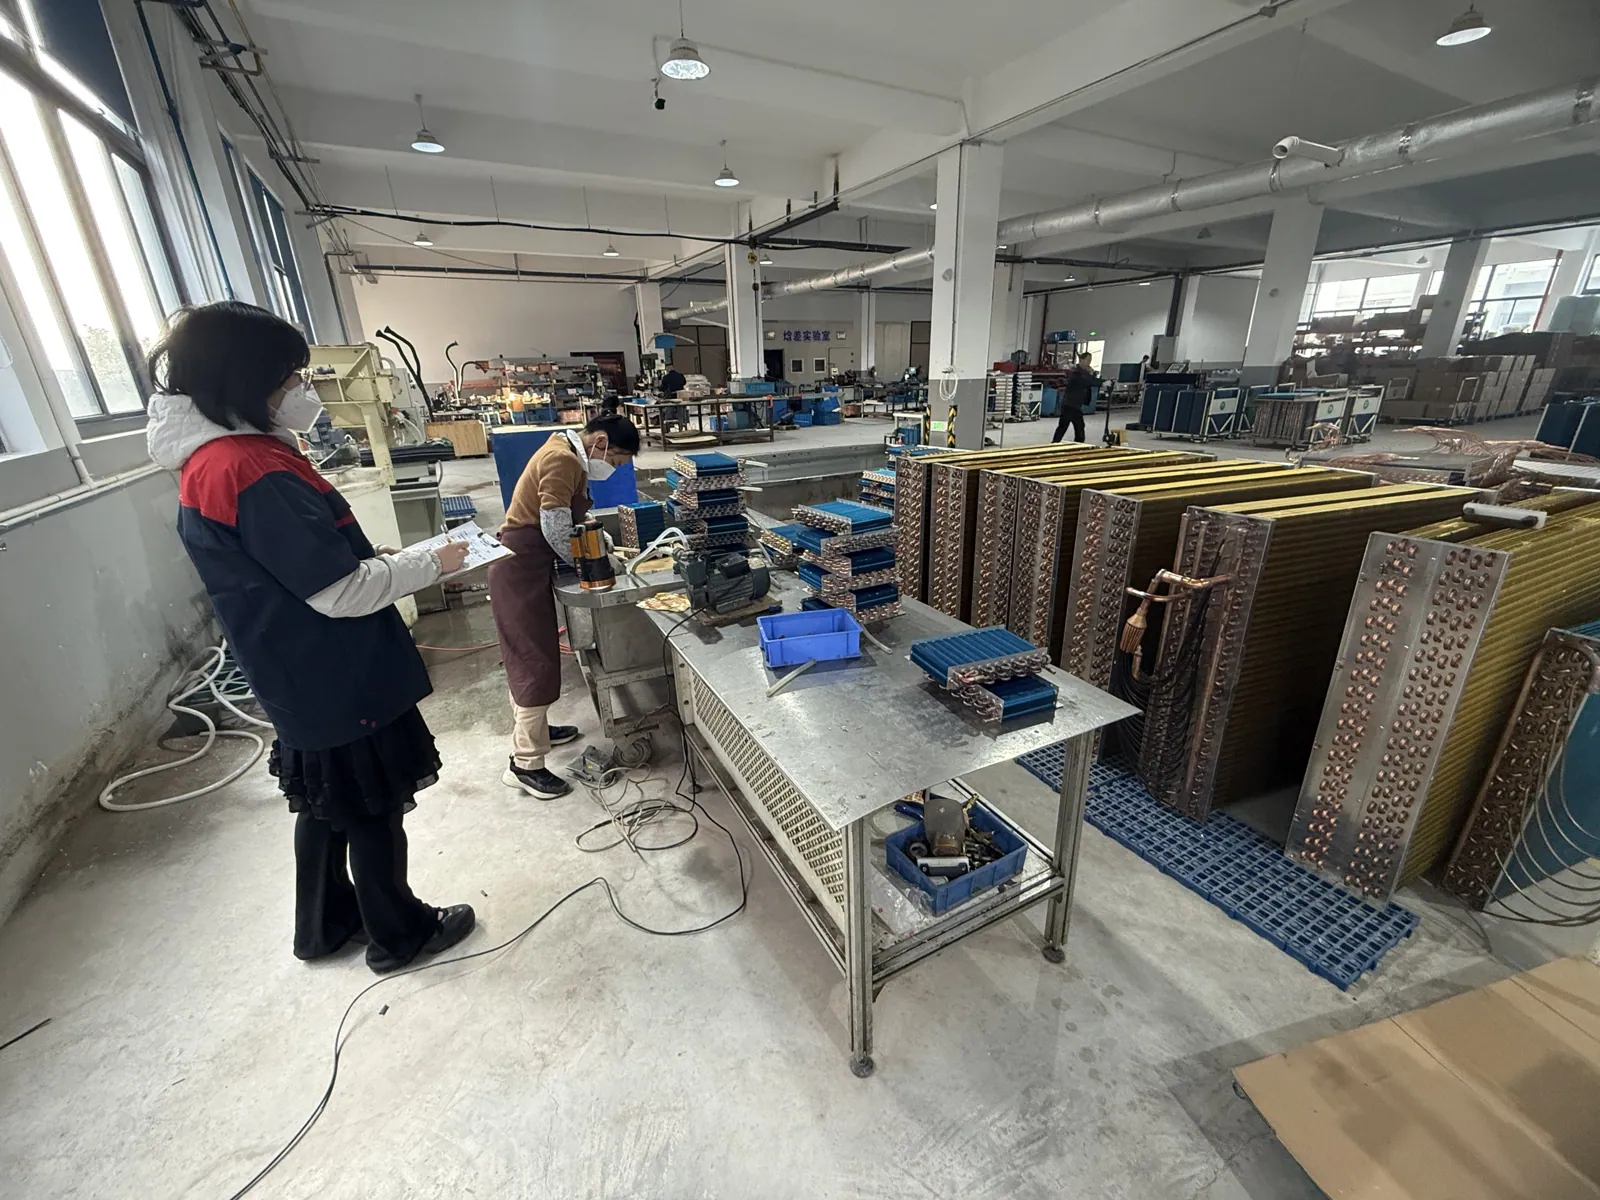
Os inspetores verificam as serpentinas acabadas e registram os resultados. As serpentinas são protegidas, embaladas para exportação e levadas à área de expedição.
Geometrias de tubo: a base da serpentina
A geometria de tubo, ou seja, o diâmetro do tubo, a distância entre tubos de uma mesma fileira (passo entre tubos) e a distância entre fileiras (passo entre fileiras), define a matriz das aletas. Mantemos ferramental para doze geometrias padrão:
| Diâmetro externo do tubo | Passo entre tubos | Passo entre fileiras |
|---|---|---|
| 7 mm | 21 mm | 12,7 mm |
| 7 mm | 21 mm | 18,19 mm |
| 7 mm | 19,05 mm | 16,5 mm |
| 7 mm | 25 mm | 21,65 mm |
| 7,94 mm | 22 mm | 19,05 mm |
| 7,94 mm | 25 mm | 21,65 mm |
| 9,52 mm | 25,4 mm | 15,88 mm |
| 9,52 mm | 25,4 mm | 22 mm |
| 9,52 mm | 25 mm | 21,65 mm |
| 12,7 mm | 31,75 mm | 27,5 mm |
| 12,7 mm | 38,1 mm | 33 mm |
| 15,88 mm | 38,1 mm | 33 mm |
Escolher uma dessas geometrias evita um novo ferramental de aletas, o que reduz custo e prazo. Se o seu desenho usa outra geometria, envie-o e verificaremos o ferramental.
Acabamento das aletas e corrosão
As aletas hidrofílicas fazem o condensado se espalhar em uma película fina e escoar, em vez de formar gotas que fazem pontes entre as aletas e bloqueiam o fluxo de ar, por isso são indicadas para evaporadores. O alumínio natural é a opção econômica para condensadores em ar limpo e seco. Para ambientes litorâneos ou com ar poluído, tubos e aletas com revestimento atingem 1000 horas ou mais no ensaio de névoa salina neutra.
O mesmo processo de 1,8 kW a 1200 kW
As etapas acima não mudam com o tamanho; mudam apenas o ferramental e o manuseio. Alguns exemplos recentes:
| Aplicação | Dimensões (mm) | Capacidade | Fluido |
|---|---|---|---|
| Evaporador, pequeno secador com bomba de calor | 200 × 150 × 40 | 1,8 kW | R32 |
| Condensador, máquina de gelo compacta comercial | 450 × 220 × 90 | 7,2 kW | R290 |
| Evaporador, unidade de refrigeração de caixa de cadeia de frio | 920 × 420 × 110 | 24 kW | R404A |
| Condensador, resfriador de água (chiller) industrial | 1600 × 650 × 180 | 65 kW | R134a |
| Dry cooler, resfriamento indireto para data center | 13000 × 3000 × 150 | 1200 kW | Solução de etilenoglicol a 50 % e água pura |
Nossa faixa de dimensões vai de 80 × 80 × 20 mm a 16000 × 3000 × 400 mm, com áreas de troca térmica de 0,2 m² a mais de 100 m².
Perguntas a fazer a um fornecedor de serpentinas
- Todas as serpentinas passam por teste de estanqueidade, e a que pressão? Ou apenas uma amostra?
- A expansão é mecânica, e o ferramental é adequado ao tubo e à geometria?
- Como as serpentinas são limpas antes da brasagem, e como a limpeza interna é verificada?
- Quais são a classe e a têmpera do tubo, e a liga e a têmpera da aleta?
- A geometria do meu desenho é padrão ou exige um novo ferramental?
Pronto para cotar? Leia como especificar um trocador de calor aletado sob medida, veja o processo completo com fotos na nossa página de produção ou acesse a página dos trocadores de calor aletados. O pedido mínimo é de 50 peças, e as amostras ficam prontas em cerca de uma semana.