Por qué tubo de cobre y aleta de aluminio
En un serpentín de tubos aletados, el refrigerante circula por el interior de los tubos y el aire pasa a través de las aletas. El tubo debe contener la presión, conducir el calor y poder soldarse para formar un circuito estanco. El cobre cumple las tres funciones. Las aletas solo necesitan conducir el calor hacia una gran superficie en contacto con el aire, por lo que pueden ser de aluminio fino y ligero. Frente a un serpentín totalmente de cobre, el diseño cobre-aluminio es más ligero y económico; por eso es el estándar para evaporadores y condensadores en refrigeración, aire acondicionado y bombas de calor.
Los materiales
| Material | Nuestra especificación | Qué significa la especificación |
|---|---|---|
| Tubo de cobre | TP2M, con ranurado interior, diámetro exterior de 7 / 7,94 / 9,52 / 12,7 / 15,88 mm | El TP2 es cobre desoxidado con fósforo, que se suelda sin volverse quebradizo. M es el temple blando recocido, necesario para el doblado y la expansión. El ranurado interior aumenta la superficie interna y la transferencia de calor del refrigerante en evaporación y condensación. |
| Lámina de aleta | Lámina de aluminio 8011-H24, hidrofílica, desnuda o con recubrimiento anticorrosivo | La 8011 es una aleación de aluminio-hierro-silicio muy utilizada en lámina para aletas. H24 es un temple semiduro: lo bastante blando para formar los collarines y lo bastante rígido para que las aletas conserven su forma. |
El cobre y el aluminio entrantes se inspeccionan y registran antes de llegar a la línea. La lámina de aleta hidrofílica procede de laminadores chinos líderes como Dingsheng, o de la marca que especifique el cliente.
Paso a paso
1. Doblado de tubos
El tubo de cobre se desenrolla, se endereza, se corta y se dobla en horquillas en forma de U. El radio de curvatura viene fijado por el paso de tubos del serpentín. La pared exterior se adelgaza en la curva, por lo que el espesor de pared debe elegirse teniendo en cuenta la presión de trabajo.
2. Estampado de aletas
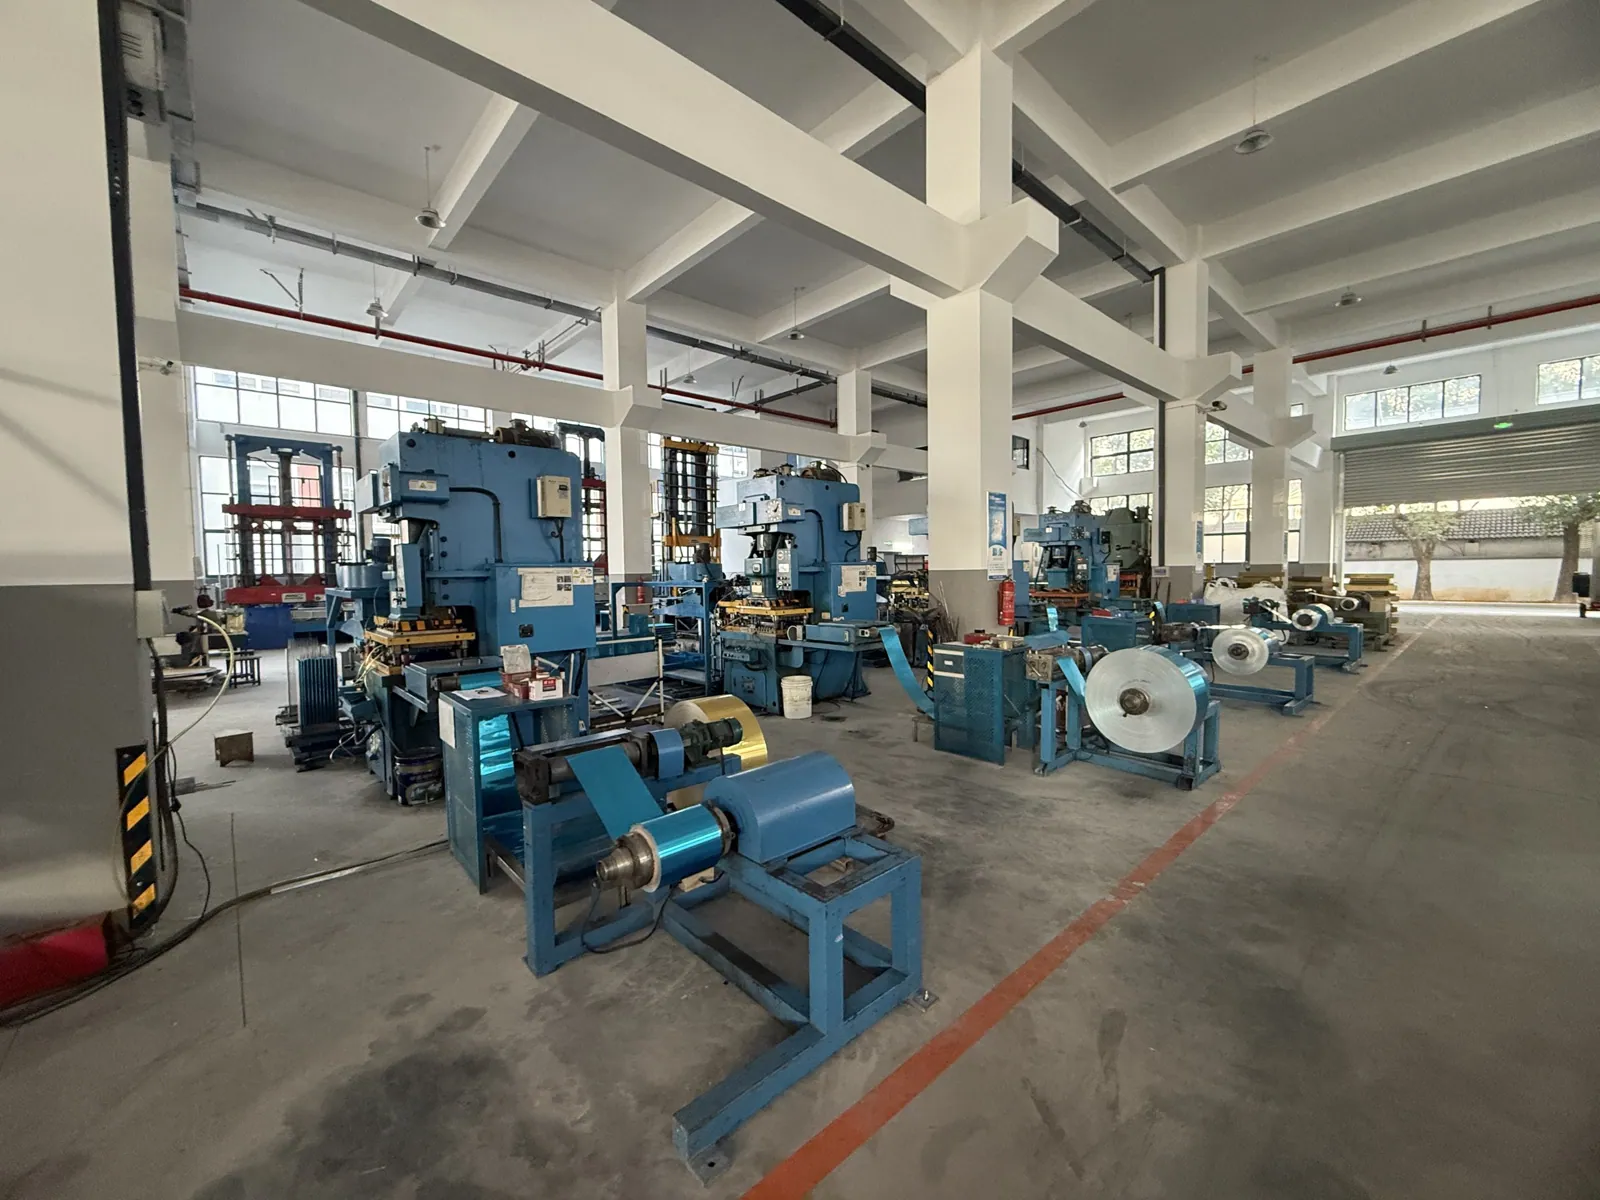
Una línea de prensas estampa en la lámina de aluminio el perfil de la aleta, los orificios y los collarines que los rodean. La altura del collarín fija el paso de aleta, de 1,5 a 6 mm en nuestra gama. Los pasos estrechos ofrecen más superficie en menos espacio; los pasos amplios resisten mejor la escarcha y la suciedad.
3. Inserción de aletas
Las horquillas se insertan a mano a través del paquete de aletas y se comprueba el número de tubos antes del siguiente paso. Un tubo que falta es fácil de corregir en este momento e imposible después de la expansión.
4. Expansión de tubos
Este es el paso que más determina el rendimiento. Se hace pasar una herramienta de expansión por cada tubo, que lo agranda hasta que presiona con fuerza contra cada collarín de aleta. El calor tiene que atravesar ese contacto. Si la expansión es insuficiente, quedan pequeñas holguras entre el tubo y el collarín, y el serpentín pierde capacidad aunque parezca perfecto. Si es excesiva, el ranurado interior se aplana o los collarines se agrietan. En nuestra planta, la expansión es mecánica y el utillaje se adapta a cada diámetro de tubo y a cada disposición.
5. Limpieza y secado
El estampado y la expansión utilizan aceite lubricante, que se elimina antes de secar el serpentín en un horno. El aceite que quedara dentro del serpentín contaminaría el circuito de refrigerante, y el aceite en el exterior debilitaría las uniones soldadas y acumularía suciedad en las aletas.
6. Curvado del serpentín
Cuando el plano lo requiere, el serpentín plano se curva en forma de L o de U para adaptarse al equipo.
7. Soldadura fuerte
Las curvas de retorno y los colectores se sueldan para cerrar los circuitos de refrigerante. Casi todas las fugas de un serpentín terminado se originan en una unión, por lo que la soldadura fuerte la realizan técnicos cualificados y cada unión queda cubierta por el ensayo siguiente.
8. Prueba de fugas
Cada serpentín se presuriza a 3,8 MPa y se comprueba que no tenga fugas. No una muestra: cada serpentín. Tras la prueba, los serpentines se limpian con aire a presión y se peinan las aletas para enderezarlas.
9. Inspección final, embalaje y expedición
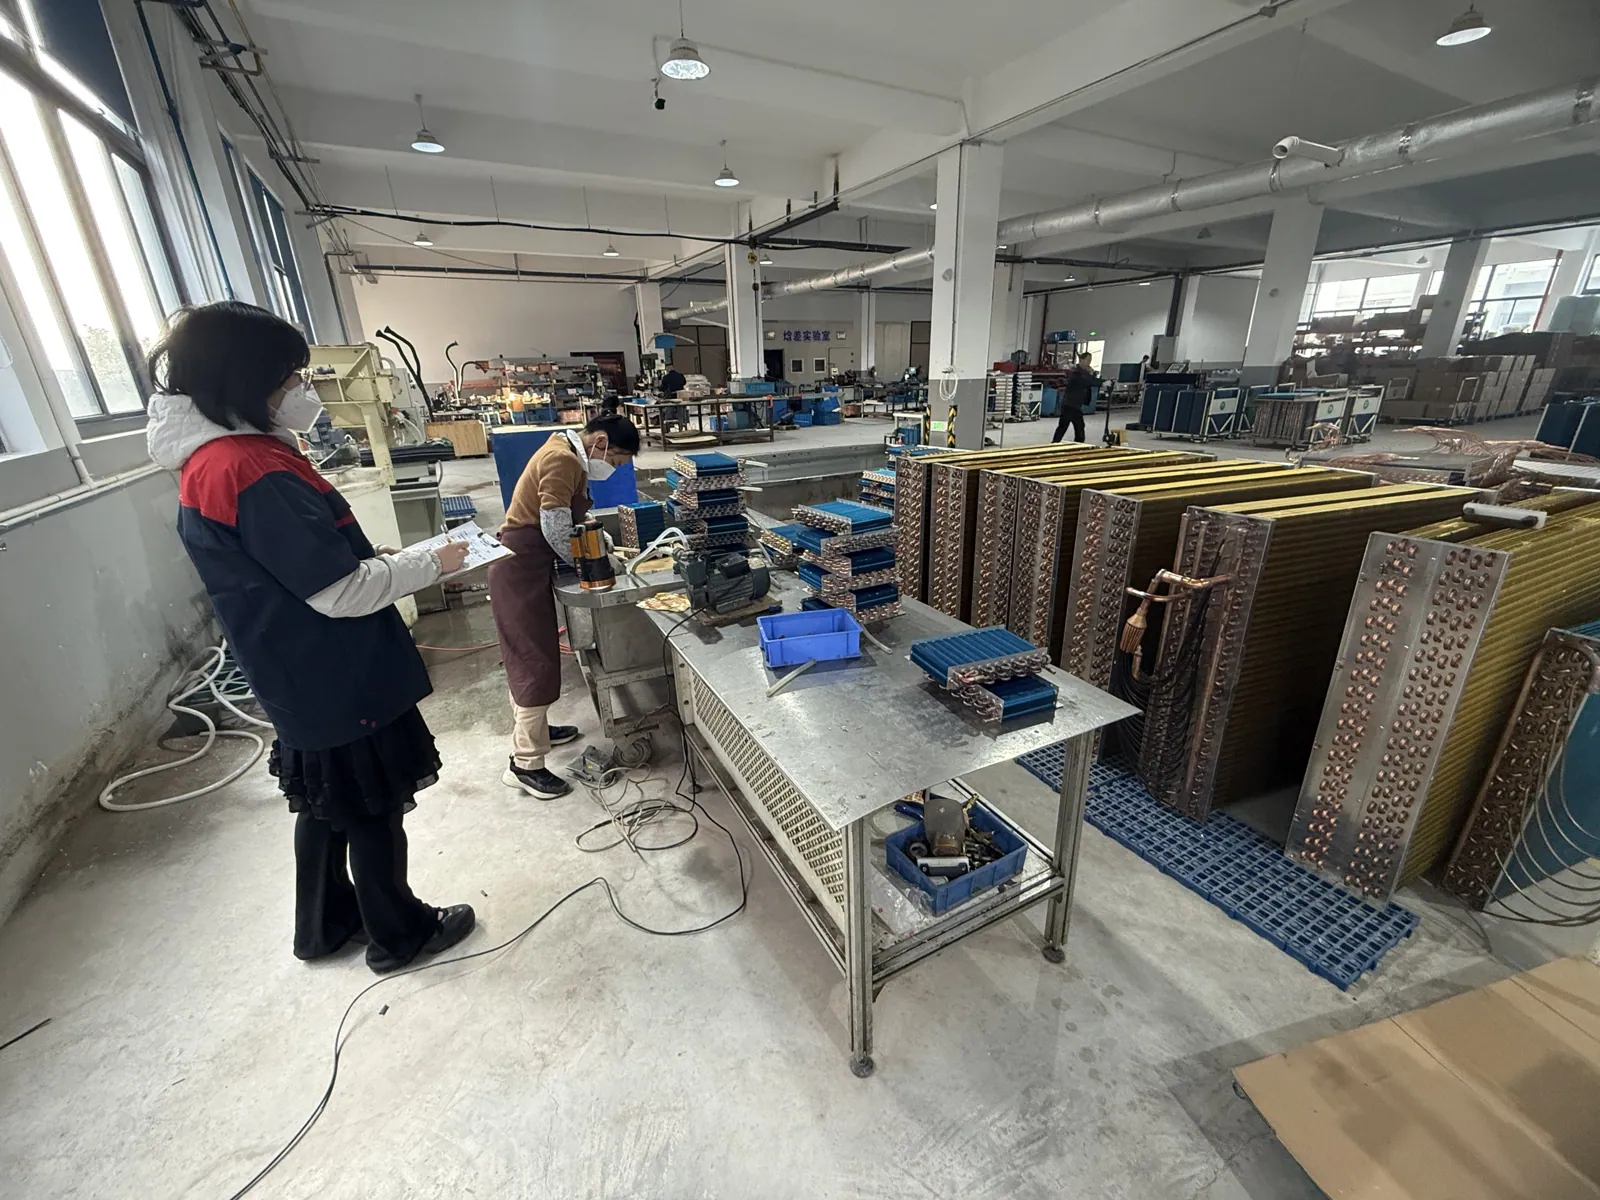
Los inspectores revisan los serpentines terminados y registran los resultados. Los serpentines se protegen, se embalan para exportación y se trasladan a la zona de expedición.
Disposiciones de tubos: la geometría del serpentín
La disposición de tubos, es decir, el diámetro del tubo, la separación entre tubos de una misma fila (paso de tubos) y la separación entre filas (paso de filas), determina la matriz de aletas. Disponemos de utillaje para doce disposiciones estándar:
| Diámetro exterior de tubo | Paso de tubos | Paso de filas |
|---|---|---|
| 7 mm | 21 mm | 12,7 mm |
| 7 mm | 21 mm | 18,19 mm |
| 7 mm | 19,05 mm | 16,5 mm |
| 7 mm | 25 mm | 21,65 mm |
| 7,94 mm | 22 mm | 19,05 mm |
| 7,94 mm | 25 mm | 21,65 mm |
| 9,52 mm | 25,4 mm | 15,88 mm |
| 9,52 mm | 25,4 mm | 22 mm |
| 9,52 mm | 25 mm | 21,65 mm |
| 12,7 mm | 31,75 mm | 27,5 mm |
| 12,7 mm | 38,1 mm | 33 mm |
| 15,88 mm | 38,1 mm | 33 mm |
Elegir una de ellas evita fabricar nuevo utillaje de aletas, lo que ahorra costo y plazo de entrega. Si su plano utiliza otra disposición, envíenoslo y revisaremos el utillaje.
Acabado de aletas y corrosión
Las aletas hidrofílicas hacen que el condensado se extienda en una película fina y escurra, en lugar de formar gotas que unen las aletas y bloquean el flujo de aire, por lo que son adecuadas para evaporadores. El aluminio desnudo es la opción económica para condensadores en aire limpio y seco. Para atmósferas costeras o contaminadas, el tubo y las aletas recubiertos alcanzan 1000 horas o más en el ensayo de niebla salina neutra.
El mismo proceso de 1,8 kW a 1200 kW
Los pasos anteriores no cambian con el tamaño; solo cambian el utillaje y la manipulación. Algunos ejemplos recientes:
| Aplicación | Tamaño (mm) | Capacidad | Fluido |
|---|---|---|---|
| Evaporador, pequeño secador con bomba de calor | 200 × 150 × 40 | 1,8 kW | R32 |
| Condensador, minimáquina de hielo comercial | 450 × 220 × 90 | 7,2 kW | R290 |
| Evaporador, unidad frigorífica de caja de cadena de frío | 920 × 420 × 110 | 24 kW | R404A |
| Condensador, enfriadora de agua industrial | 1600 × 650 × 180 | 65 kW | R134a |
| Aerorrefrigerador (dry cooler), refrigeración indirecta para un centro de datos | 13000 × 3000 × 150 | 1200 kW | Solución de etilenglicol al 50 % y agua pura |
Nuestra gama de tamaños va de 80 × 80 × 20 mm a 16000 × 3000 × 400 mm, con superficies de intercambio de 0,2 m² a más de 100 m².
Preguntas para un proveedor de serpentines
- ¿Se prueba la estanqueidad de cada serpentín, y a qué presión? ¿O solo de una muestra?
- ¿La expansión es mecánica y el utillaje se adapta al tubo y a la disposición?
- ¿Cómo se limpian los serpentines antes de la soldadura fuerte y cómo se comprueba la limpieza interior?
- ¿Qué calidad y temple de tubo, y qué aleación y temple de aleta, se utilizan?
- ¿La disposición de mi plano es estándar o requiere nuevo utillaje?
¿Listo para cotizar? Lea cómo especificar un intercambiador de calor de tubos aletados a medida, vea el proceso completo con fotografías en nuestra página de fabricación o visite la página de intercambiadores de calor de tubos aletados. El pedido mínimo es de 50 piezas, y las muestras tardan aproximadamente una semana.