동관과 알루미늄 핀을 사용하는 이유
핀튜브 코일에서 냉매는 관 내부를 흐르고, 공기는 핀 사이를 통과합니다. 관은 압력을 견디고, 열을 전도하며, 브레이징으로 밀폐 회로를 구성할 수 있어야 합니다. 구리는 이 세 가지 조건을 모두 충족합니다. 핀은 넓은 공기 측 표면으로 열을 전달하기만 하면 되므로 얇고 가벼운 알루미늄으로 충분합니다. 동관 알루미늄 핀 설계는 구리로만 만든 코일보다 가볍고 저렴하기 때문에 냉동, 공조, 히트펌프용 증발기와 응축기의 표준이 되었습니다.
소재
| 소재 | 당사 사양 | 사양의 의미 |
|---|---|---|
| 동관 | TP2M, 내면 홈 가공, 외경 7 / 7.94 / 9.52 / 12.7 / 15.88 mm | TP2는 인 탈산 구리로, 브레이징 후에도 취성이 생기지 않습니다. M은 벤딩과 확관에 필요한 연질(어닐링) 조질입니다. 내면 홈은 관 내부 표면적을 넓혀 증발·응축하는 냉매의 열전달을 향상시킵니다. |
| 핀 소재 | 8011-H24 알루미늄 포일: 친수성 코팅, 무코팅(베어) 또는 방식 코팅 | 8011은 핀 포일에 널리 쓰이는 알루미늄-철-규소 합금입니다. H24는 반경질 조질로, 칼라를 성형할 수 있을 만큼 연하면서도 핀 형상을 유지할 만큼 단단합니다. |
입고되는 동관과 알루미늄은 생산 라인에 투입되기 전에 검사하고 기록합니다. 친수성 핀 소재는 Dingsheng 등 중국 주요 압연업체의 제품 또는 고객이 지정한 브랜드 제품을 사용합니다.
공정별 설명
1. 동관 벤딩
코일 상태의 동관을 풀어 곧게 편 뒤 절단하고 U자형 헤어핀으로 벤딩합니다. 벤딩 반경은 코일의 관 피치에 따라 정해집니다. 벤딩부 바깥쪽 관벽은 얇아지므로 관 두께는 사용 압력을 고려하여 선정해야 합니다.
2. 핀 타발
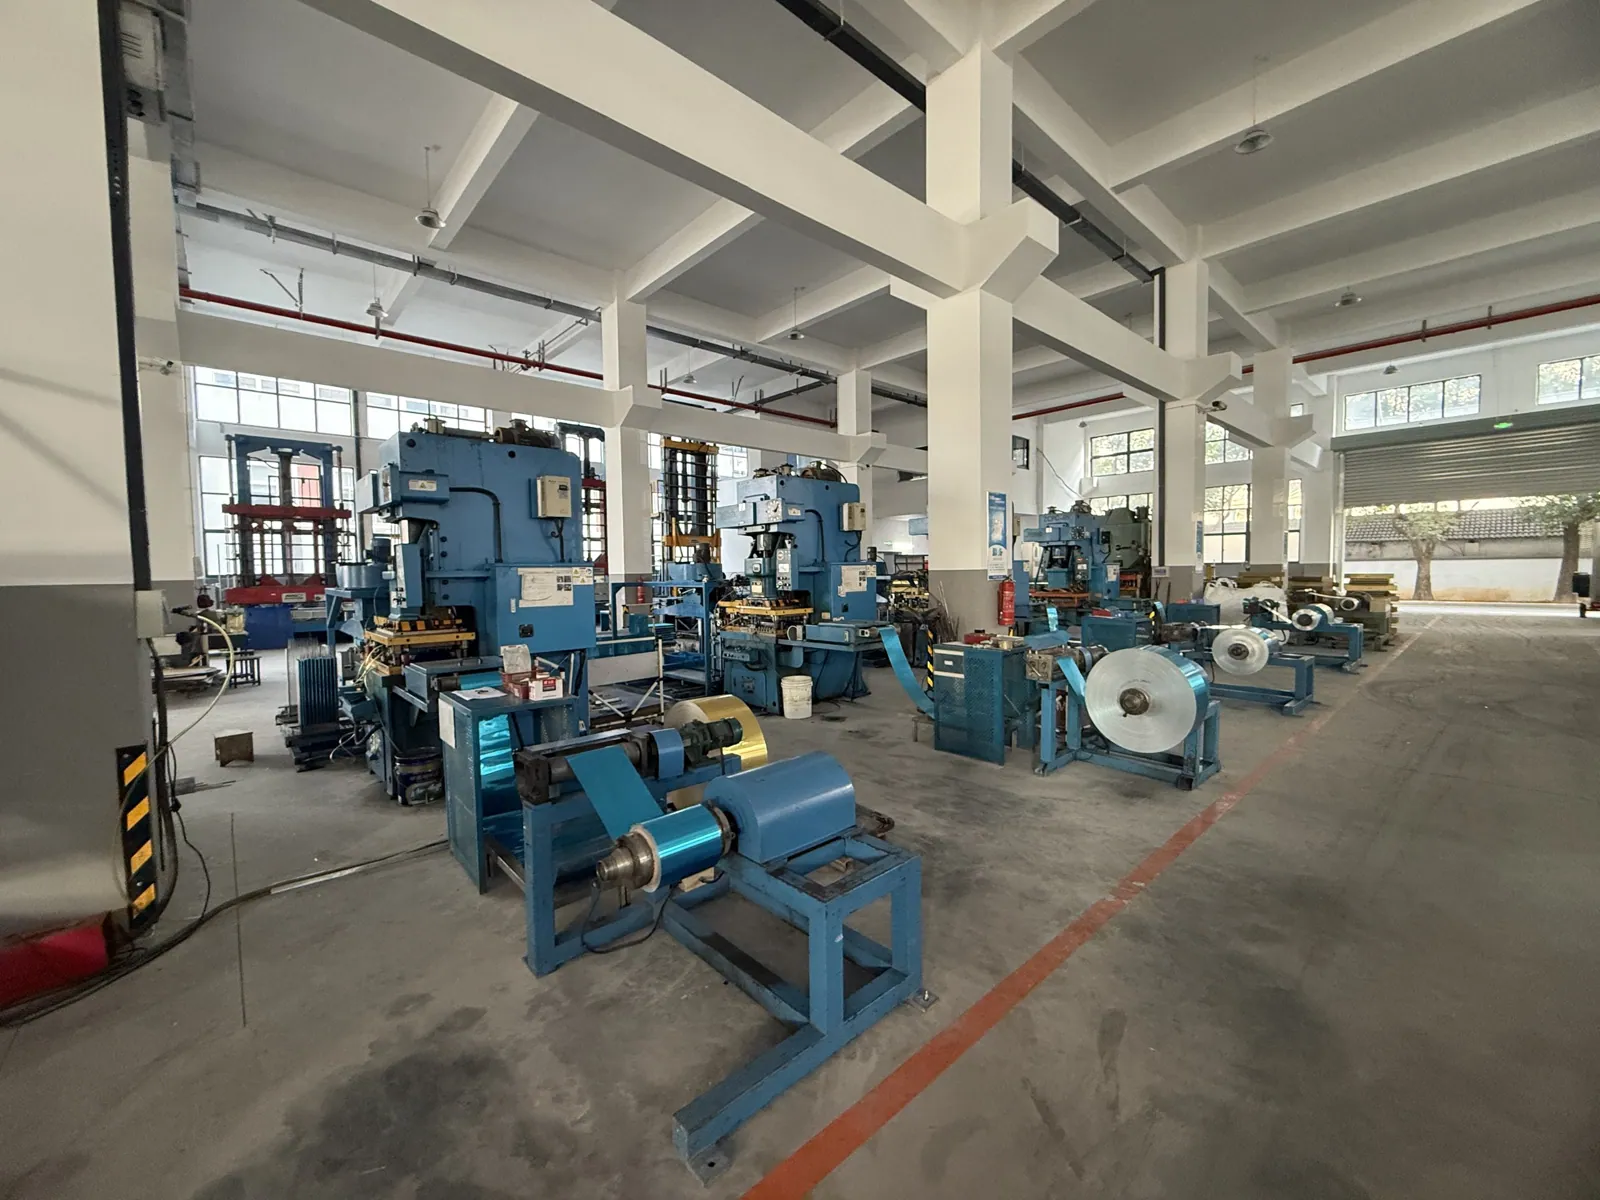
프레스 라인에서 알루미늄 포일에 핀 형상, 관 구멍, 구멍 둘레의 칼라를 타발 성형합니다. 칼라 높이가 핀 피치를 결정하며, 당사의 핀 피치 범위는 1.5 ~ 6 mm입니다. 피치가 좁으면 같은 공간에서 더 넓은 전열 면적을 얻을 수 있고, 피치가 넓으면 착상과 오염에 강합니다.
3. 핀 삽입
적층된 핀에 헤어핀 관을 수작업으로 삽입하고, 다음 공정으로 넘어가기 전에 관 개수를 확인합니다. 누락된 관은 이 단계에서는 쉽게 보완할 수 있지만, 확관 후에는 바로잡을 수 없습니다.
4. 확관
성능을 가장 크게 좌우하는 공정입니다. 확관 공구를 각 관에 밀어 넣어 관이 모든 핀 칼라에 강하게 밀착될 때까지 관경을 넓힙니다. 열은 이 접촉면을 통과해야 합니다. 확관이 약하면 관과 칼라 사이에 미세한 틈이 남아, 외관은 완벽해 보여도 코일의 능력이 떨어집니다. 반대로 확관이 과하면 내면 홈이 뭉개지거나 칼라가 갈라집니다. 당사 공장은 기계식 확관을 적용하며, 관 규격과 배열별로 전용 공구를 맞춰 사용합니다.
5. 세척 및 건조
타발과 확관 공정에는 윤활유가 사용됩니다. 이 윤활유를 제거한 뒤 코일을 오븐에서 건조합니다. 코일 내부에 남은 기름은 냉매 회로를 오염시키고, 외부에 남은 기름은 브레이징 접합부를 약화시키며 핀에 먼지가 쌓이게 합니다.
6. 코일 벤딩
도면에서 요구하는 경우 평판형 코일을 L자형 또는 U자형으로 구부려 유닛에 맞춥니다.
7. 브레이징
리턴 벤드와 헤더를 브레이징 용접하여 냉매 회로를 완성합니다. 완제품 코일의 누설은 거의 대부분 접합부에서 시작되므로, 브레이징은 숙련된 기술자가 수행하며 모든 접합부는 다음 공정의 시험으로 검증합니다.
8. 기밀 시험
모든 코일을 3.8 MPa로 가압하여 누설 여부를 점검합니다. 샘플 검사가 아닌 전수 검사입니다. 시험 후에는 압축 공기로 코일을 불어 청소하고, 핀을 빗질하여 곧게 정렬합니다.
9. 최종 검사, 포장 및 출하
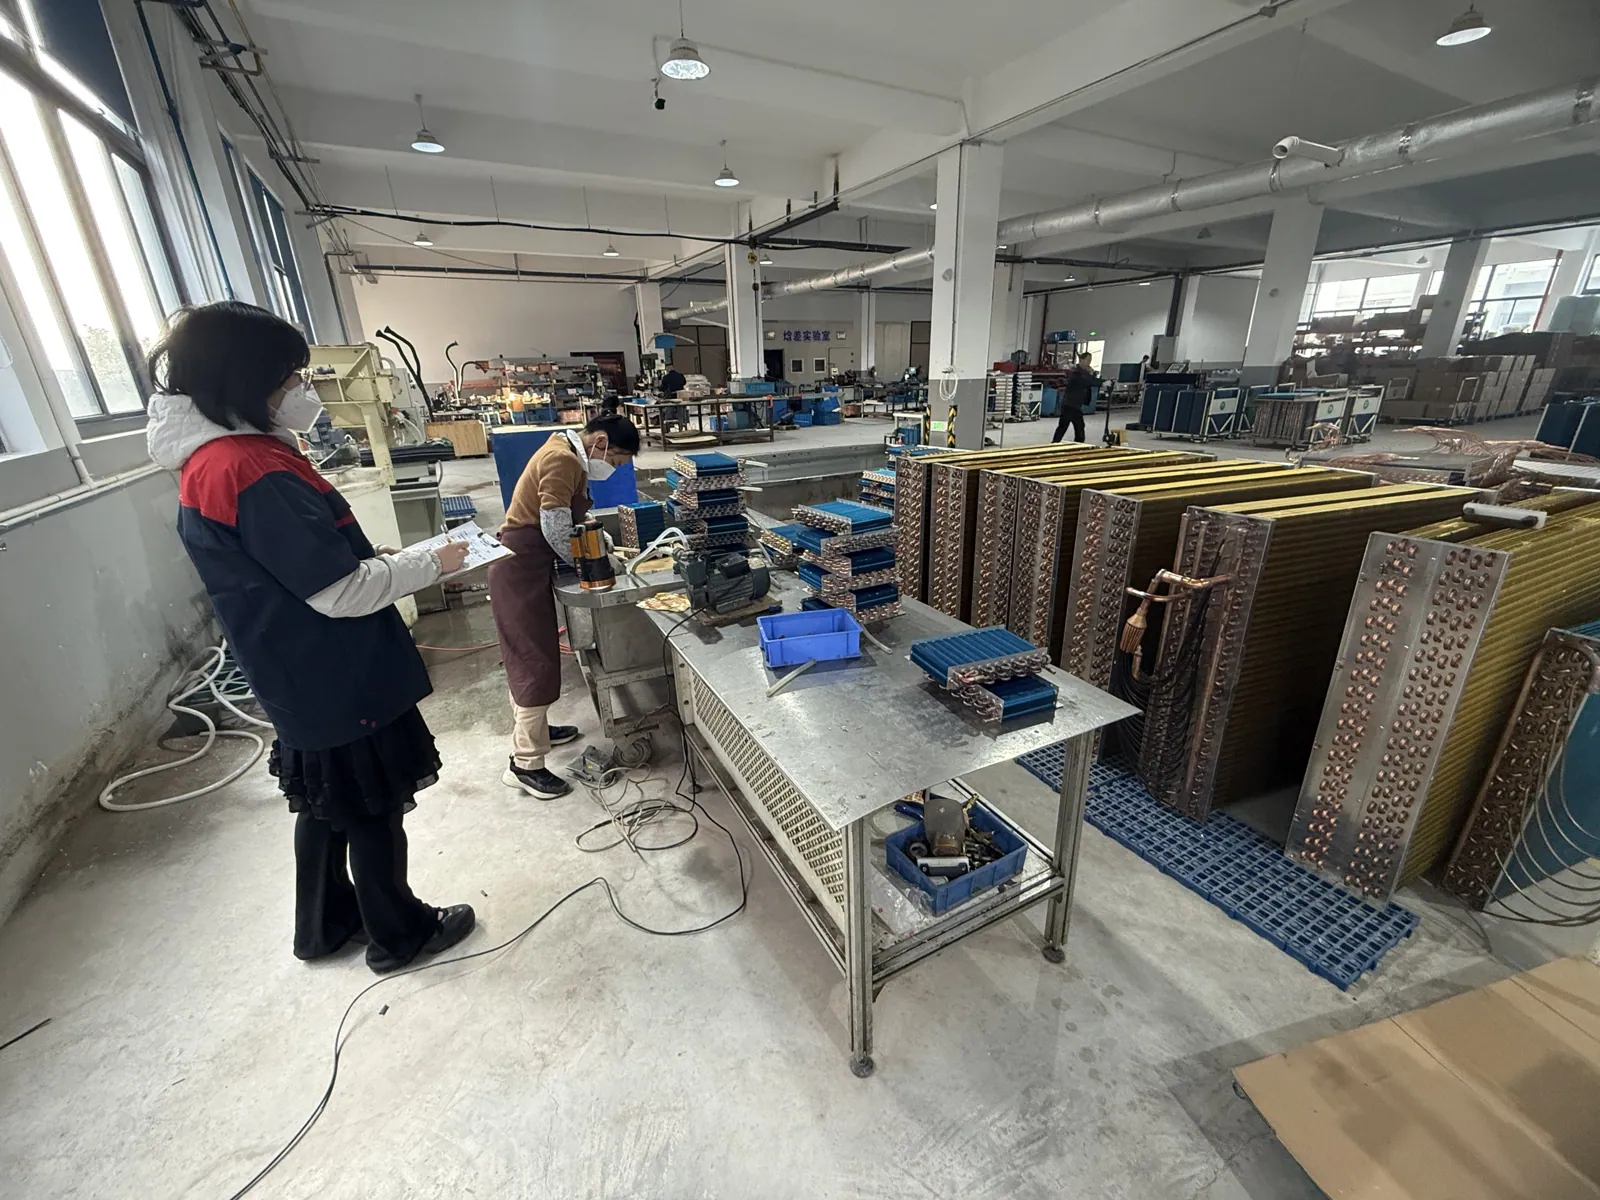
검사원이 완제품 코일을 점검하고 결과를 기록합니다. 코일은 보호 처리 후 수출용으로 포장되어 출하 구역으로 옮겨집니다.
관 배열: 코일을 결정하는 기하 구조
관 배열, 즉 관 외경, 한 열 안에서 관과 관 사이의 간격(관 피치), 열과 열 사이의 간격(열 피치)에 따라 핀 금형이 결정됩니다. 당사는 12가지 표준 배열의 금형을 보유하고 있습니다.
| 관 외경 | 관 피치 | 열 피치 |
|---|---|---|
| 7 mm | 21 mm | 12.7 mm |
| 7 mm | 21 mm | 18.19 mm |
| 7 mm | 19.05 mm | 16.5 mm |
| 7 mm | 25 mm | 21.65 mm |
| 7.94 mm | 22 mm | 19.05 mm |
| 7.94 mm | 25 mm | 21.65 mm |
| 9.52 mm | 25.4 mm | 15.88 mm |
| 9.52 mm | 25.4 mm | 22 mm |
| 9.52 mm | 25 mm | 21.65 mm |
| 12.7 mm | 31.75 mm | 27.5 mm |
| 12.7 mm | 38.1 mm | 33 mm |
| 15.88 mm | 38.1 mm | 33 mm |
이 중 하나를 선택하면 핀 금형을 새로 제작할 필요가 없어 비용과 납기를 줄일 수 있습니다. 도면에 다른 배열이 적용되어 있다면 보내 주십시오. 금형 보유 여부를 확인해 드립니다.
핀 표면 처리와 부식
친수성 핀은 응축수가 물방울로 맺혀 핀 사이를 막고 공기 흐름을 방해하는 대신, 얇은 막으로 퍼져 배수되도록 하므로 증발기에 적합합니다. 무코팅 알루미늄은 청정하고 건조한 공기 조건의 응축기에 경제적인 선택입니다. 해안 지역이나 대기 오염이 심한 환경에는 코팅 처리된 동관 및 핀을 적용하며, 중성 염수 분무 시험에서 1000시간 이상을 달성합니다.
1.8 kW부터 1200 kW까지 동일한 공정
위의 공정은 크기와 관계없이 동일하며, 달라지는 것은 금형과 취급 방식뿐입니다. 최근 제작 사례는 다음과 같습니다.
| 용도 | 크기 (mm) | 용량 | 매체 |
|---|---|---|---|
| 소형 히트펌프 건조기용 증발기 | 200 × 150 × 40 | 1.8 kW | R32 |
| 상업용 소형 제빙기용 응축기 | 450 × 220 × 90 | 7.2 kW | R290 |
| 콜드체인 박스 냉동 유니트용 증발기 | 920 × 420 × 110 | 24 kW | R404A |
| 산업용 칠러용 응축기 | 1600 × 650 × 180 | 65 kW | R134a |
| 데이터센터 간접 냉각용 드라이쿨러 | 13000 × 3000 × 150 | 1200 kW | 50 % 에틸렌글리콜 수용액 및 순수 |
당사의 제작 가능 크기는 80 × 80 × 20 mm부터 16000 × 3000 × 400 mm까지이며, 전열 면적은 0.2 m²부터 100 m² 이상까지입니다.
코일 공급업체에 확인해야 할 질문
- 모든 코일에 기밀 시험을 실시합니까? 시험 압력은 얼마입니까? 아니면 샘플만 시험합니까?
- 확관은 기계식입니까? 공구는 관 규격과 배열에 맞춰 사용합니까?
- 브레이징 전에 코일을 어떻게 세척하며, 내부 청정도는 어떻게 확인합니까?
- 동관의 등급과 조질, 핀의 합금과 조질은 무엇입니까?
- 저희 도면의 관 배열은 표준 배열입니까, 아니면 금형을 새로 제작해야 합니까?
견적을 준비하고 계십니까? 맞춤형 핀튜브 열교환기 사양 지정 방법을 읽어 보시거나, 생산 역량 페이지에서 사진과 함께 전체 공정을 확인하시거나, 핀튜브 열교환기 페이지를 방문해 주십시오. 최소 주문 수량은 50개이며, 샘플 제작에는 약 1주일이 소요됩니다.