Pourquoi des tubes en cuivre et des ailettes en aluminium
Dans une batterie à tubes ailetés, le fluide frigorigène circule dans les tubes et l'air traverse les ailettes. Le tube doit contenir la pression, conduire la chaleur et pouvoir être brasé en un circuit étanche. Le cuivre remplit ces trois fonctions. Les ailettes n'ont qu'à transmettre la chaleur à une grande surface d'air : elles peuvent donc être en aluminium mince et léger. Par rapport à une batterie entièrement en cuivre, la conception cuivre-aluminium est plus légère et moins coûteuse, ce qui en fait la référence pour les évaporateurs et condenseurs en réfrigération, en climatisation et dans les pompes à chaleur.
Les matériaux
| Matériau | Notre spécification | Signification de la spécification |
|---|---|---|
| Tube en cuivre | TP2M, à rainures internes, diamètre extérieur 7 / 7,94 / 9,52 / 12,7 / 15,88 mm | Le TP2 est un cuivre désoxydé au phosphore, qui se brase sans devenir fragile. M désigne l'état recuit (mou), nécessaire au cintrage et au mandrinage. Les rainures internes augmentent la surface intérieure et l'échange thermique du fluide frigorigène en évaporation et en condensation. |
| Feuillard pour ailettes | Feuillard d'aluminium 8011-H24, hydrophile, nu ou avec revêtement anticorrosion | Le 8011 est un alliage aluminium-fer-silicium largement utilisé pour les feuillards d'ailettes. H24 désigne un état demi-dur : assez souple pour former les collerettes, assez rigide pour que les ailettes conservent leur forme. |
Le cuivre et l'aluminium sont contrôlés et enregistrés à réception avant d'arriver sur la ligne. Le feuillard hydrophile provient de grands lamineurs chinois comme Dingsheng, ou de la marque spécifiée par le client.
Étape par étape
1. Cintrage des tubes
Le tube en cuivre est déroulé, dressé, coupé et cintré en épingles en forme de U. Le rayon de cintrage est fixé par le pas des tubes de la batterie. La paroi extérieure s'amincit dans le coude : l'épaisseur du tube doit donc être choisie en tenant compte de la pression de service.
2. Emboutissage des ailettes
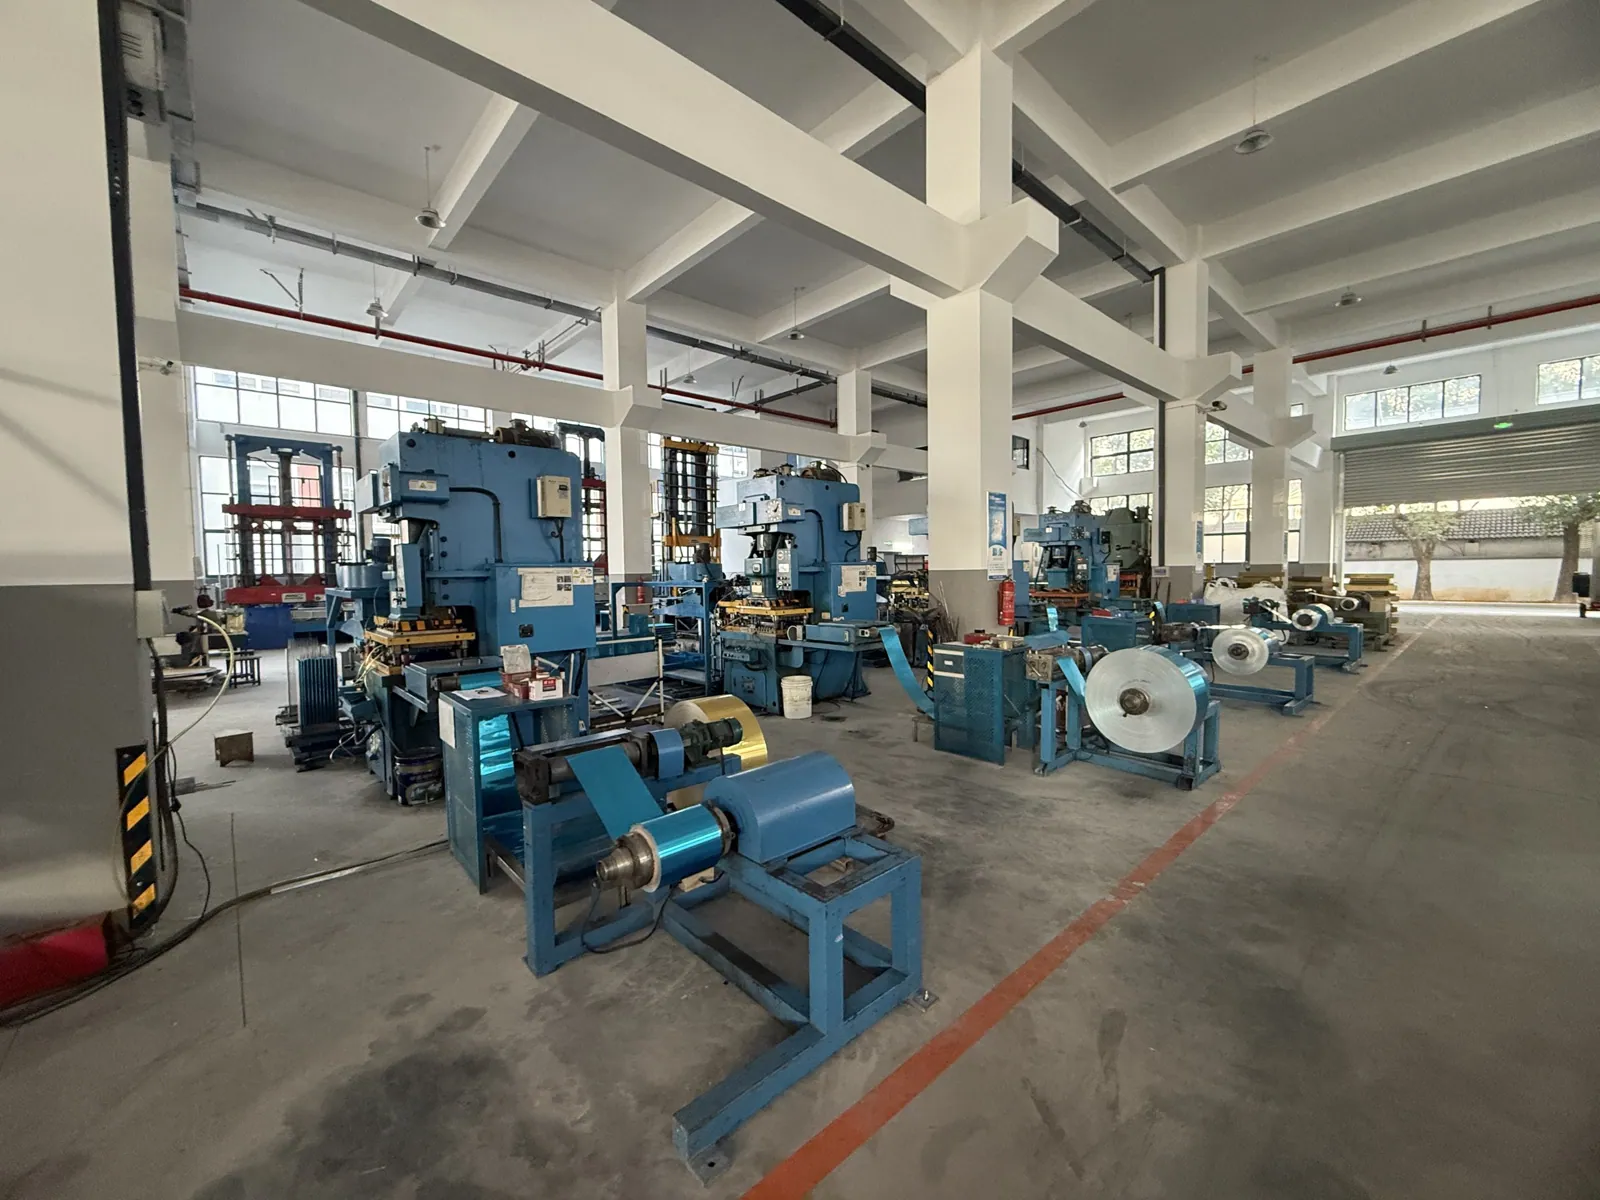
Une ligne de presses emboutit dans le feuillard d'aluminium le profil d'ailette, les trous et les collerettes qui les entourent. La hauteur des collerettes fixe le pas d'ailette, de 1,5 à 6 mm dans notre gamme. Les pas serrés offrent plus de surface dans un volume réduit ; les pas larges résistent mieux au givre et à l'encrassement.
3. Enfilage des ailettes
Les épingles sont enfilées à la main à travers le paquet d'ailettes, et le nombre de tubes est vérifié avant l'étape suivante. Un tube manquant se corrige facilement à ce stade, et plus du tout après le mandrinage.
4. Mandrinage des tubes
C'est l'étape qui détermine le plus les performances. Un outil d'expansion est poussé dans chaque tube et l'élargit jusqu'à ce que le tube s'appuie fermement contre chaque collerette d'ailette. La chaleur doit franchir ce contact. Si l'expansion est trop faible, de minuscules interstices subsistent entre le tube et la collerette, et la batterie perd de la puissance alors même qu'elle paraît parfaite. Si elle est trop forte, les rainures internes s'écrasent ou les collerettes se fendent. Dans notre usine, le mandrinage est mécanique et l'outillage est adapté à chaque diamètre de tube et à chaque géométrie.
5. Dégraissage et séchage
L'emboutissage et le mandrinage utilisent de l'huile de lubrification. Celle-ci est éliminée, puis la batterie est séchée au four. De l'huile restée dans la batterie contaminerait le circuit frigorifique, et de l'huile à l'extérieur affaiblirait les brasures et retiendrait la saleté sur les ailettes.
6. Cintrage de la batterie
Lorsque le plan l'exige, la batterie plane est cintrée en forme de L ou de U pour s'adapter à l'appareil.
7. Brasage
Les coudes de retour et les collecteurs sont brasés pour fermer les circuits frigorifiques. Presque toutes les fuites d'une batterie finie partent d'un raccord : le brasage est donc confié à des techniciens formés, et chaque raccord est couvert par l'essai suivant.
8. Essai d'étanchéité
Chaque batterie est mise sous pression à 3,8 MPa et contrôlée pour détecter toute fuite. Pas un échantillon : chaque batterie. Après l'essai, les batteries sont soufflées à l'air comprimé et les ailettes sont peignées.
9. Contrôle final, emballage et expédition
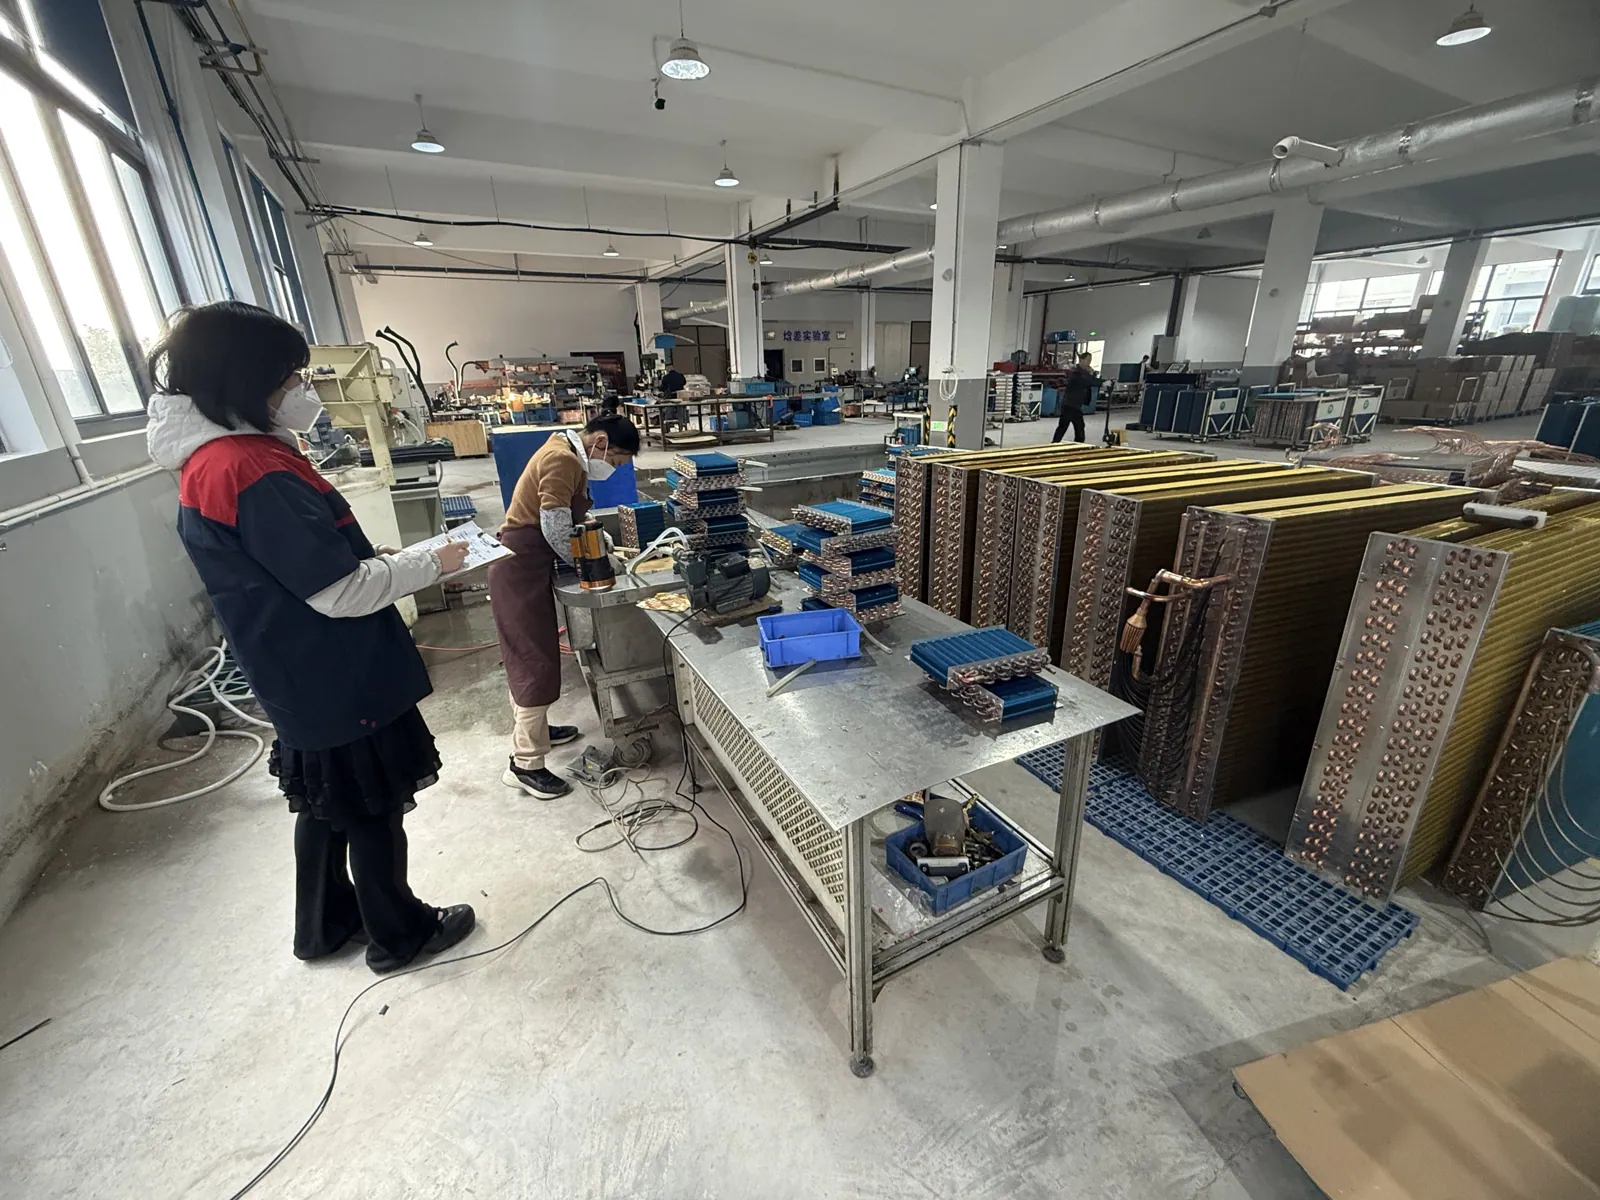
Les contrôleurs vérifient les batteries finies et enregistrent les résultats. Les batteries sont protégées, emballées pour l'exportation et acheminées vers la zone d'expédition.
Géométries de tubes : la base de la batterie
La géométrie des tubes, c'est-à-dire le diamètre des tubes, l'entraxe entre tubes d'un même rang (pas des tubes) et l'écartement entre rangs (pas des rangs), détermine l'outil de presse des ailettes. Nous disposons de l'outillage pour douze géométries standard :
| Diamètre extérieur du tube | Pas des tubes | Pas des rangs |
|---|---|---|
| 7 mm | 21 mm | 12,7 mm |
| 7 mm | 21 mm | 18,19 mm |
| 7 mm | 19,05 mm | 16,5 mm |
| 7 mm | 25 mm | 21,65 mm |
| 7,94 mm | 22 mm | 19,05 mm |
| 7,94 mm | 25 mm | 21,65 mm |
| 9,52 mm | 25,4 mm | 15,88 mm |
| 9,52 mm | 25,4 mm | 22 mm |
| 9,52 mm | 25 mm | 21,65 mm |
| 12,7 mm | 31,75 mm | 27,5 mm |
| 12,7 mm | 38,1 mm | 33 mm |
| 15,88 mm | 38,1 mm | 33 mm |
Choisir l'une de ces géométries évite un nouvel outillage d'ailettes, ce qui réduit le coût et le délai. Si votre plan utilise une autre géométrie, envoyez-le-nous et nous vérifierons l'outillage.
Finition des ailettes et corrosion
Les ailettes hydrophiles permettent aux condensats de s'étaler en film mince et de s'écouler, au lieu de former des gouttes qui pontent les ailettes et bloquent le passage de l'air : elles conviennent donc aux évaporateurs. L'aluminium nu est le choix économique pour les condenseurs en air propre et sec. En atmosphère côtière ou polluée, les tubes et ailettes revêtus atteignent 1000 heures ou plus en essai au brouillard salin neutre.
Le même procédé de 1,8 kW à 1200 kW
Les étapes ci-dessus ne changent pas avec la taille ; seuls l'outillage et la manutention évoluent. Quelques exemples récents :
| Application | Dimensions (mm) | Puissance | Fluide |
|---|---|---|---|
| Évaporateur, petit séchoir à pompe à chaleur | 200 × 150 × 40 | 1,8 kW | R32 |
| Condenseur, mini-machine à glaçons professionnelle | 450 × 220 × 90 | 7,2 kW | R290 |
| Évaporateur, groupe frigorifique de caisson frigorifique | 920 × 420 × 110 | 24 kW | R404A |
| Condenseur, refroidisseur d'eau industriel | 1600 × 650 × 180 | 65 kW | R134a |
| Aéroréfrigérant (dry cooler), refroidissement indirect d'un centre de données | 13000 × 3000 × 150 | 1200 kW | Solution d'éthylène glycol à 50 % et eau pure |
Notre gamme de dimensions s'étend de 80 × 80 × 20 mm à 16000 × 3000 × 400 mm, avec des surfaces d'échange de 0,2 m² à plus de 100 m².
Questions à poser à un fournisseur de batteries
- Chaque batterie passe-t-elle l'essai d'étanchéité, et à quelle pression ? Ou seulement un échantillon ?
- Le mandrinage est-il mécanique, et l'outillage est-il adapté au tube et à la géométrie ?
- Comment les batteries sont-elles nettoyées avant brasage, et comment leur propreté interne est-elle contrôlée ?
- Quels nuance et état sont utilisés pour le tube, et quels alliage et état pour les ailettes ?
- La géométrie de mon plan est-elle standard, ou nécessite-t-elle un nouvel outillage ?
Prêt à demander un devis ? Lisez comment spécifier un échangeur à tubes ailetés sur mesure, découvrez l'ensemble du procédé en photos sur notre page Fabrication, ou consultez la page des échangeurs à tubes ailetés. Le minimum de commande est de 50 pièces, et les échantillons sont prêts en une semaine environ.