Produção
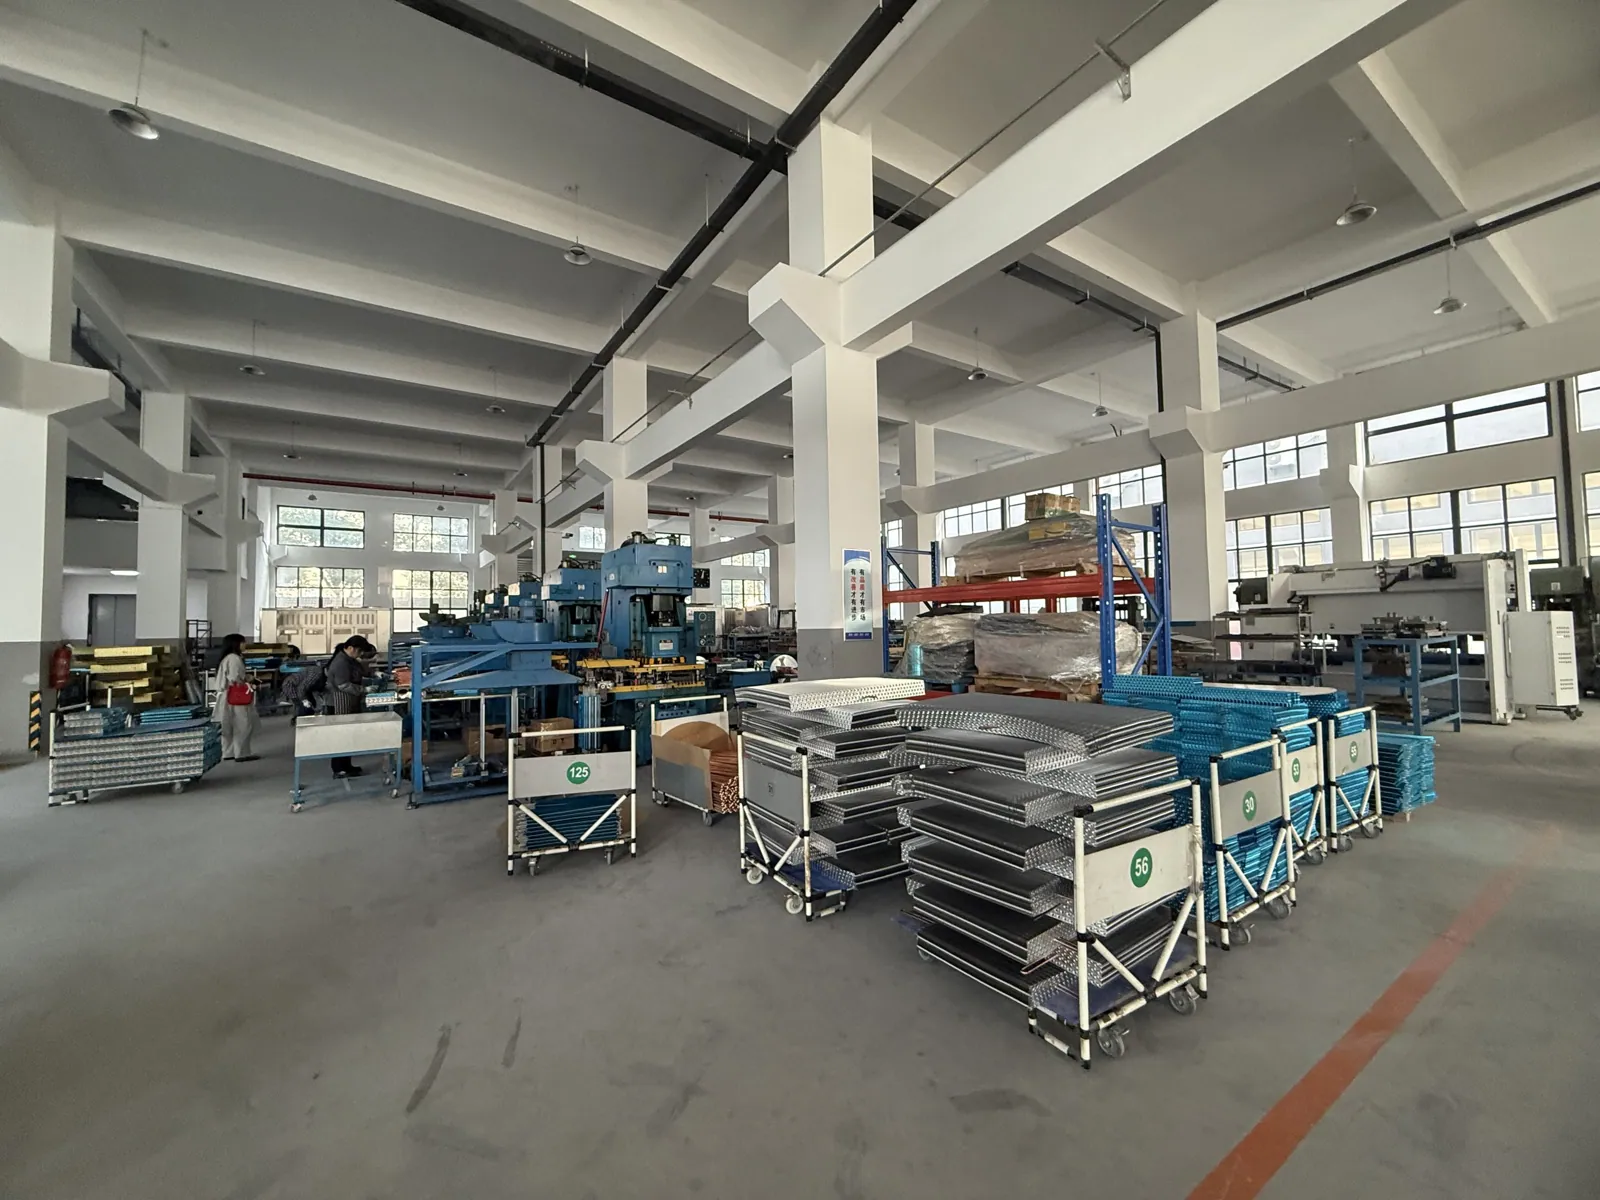
Uma fábrica de 12.000 m² no Distrito de Jiangbei, Ningbo, com 105 colaboradores. Abaixo estão os roteiros de fabricação pelos quais passam um trocador de calor e uma caixa de transporte para cadeia de frio, fotografados em operação real.
Como uma serpentina é fabricada
Onze etapas, da bobina de tubo de cobre até a serpentina embalada sobre o palete.
- 01
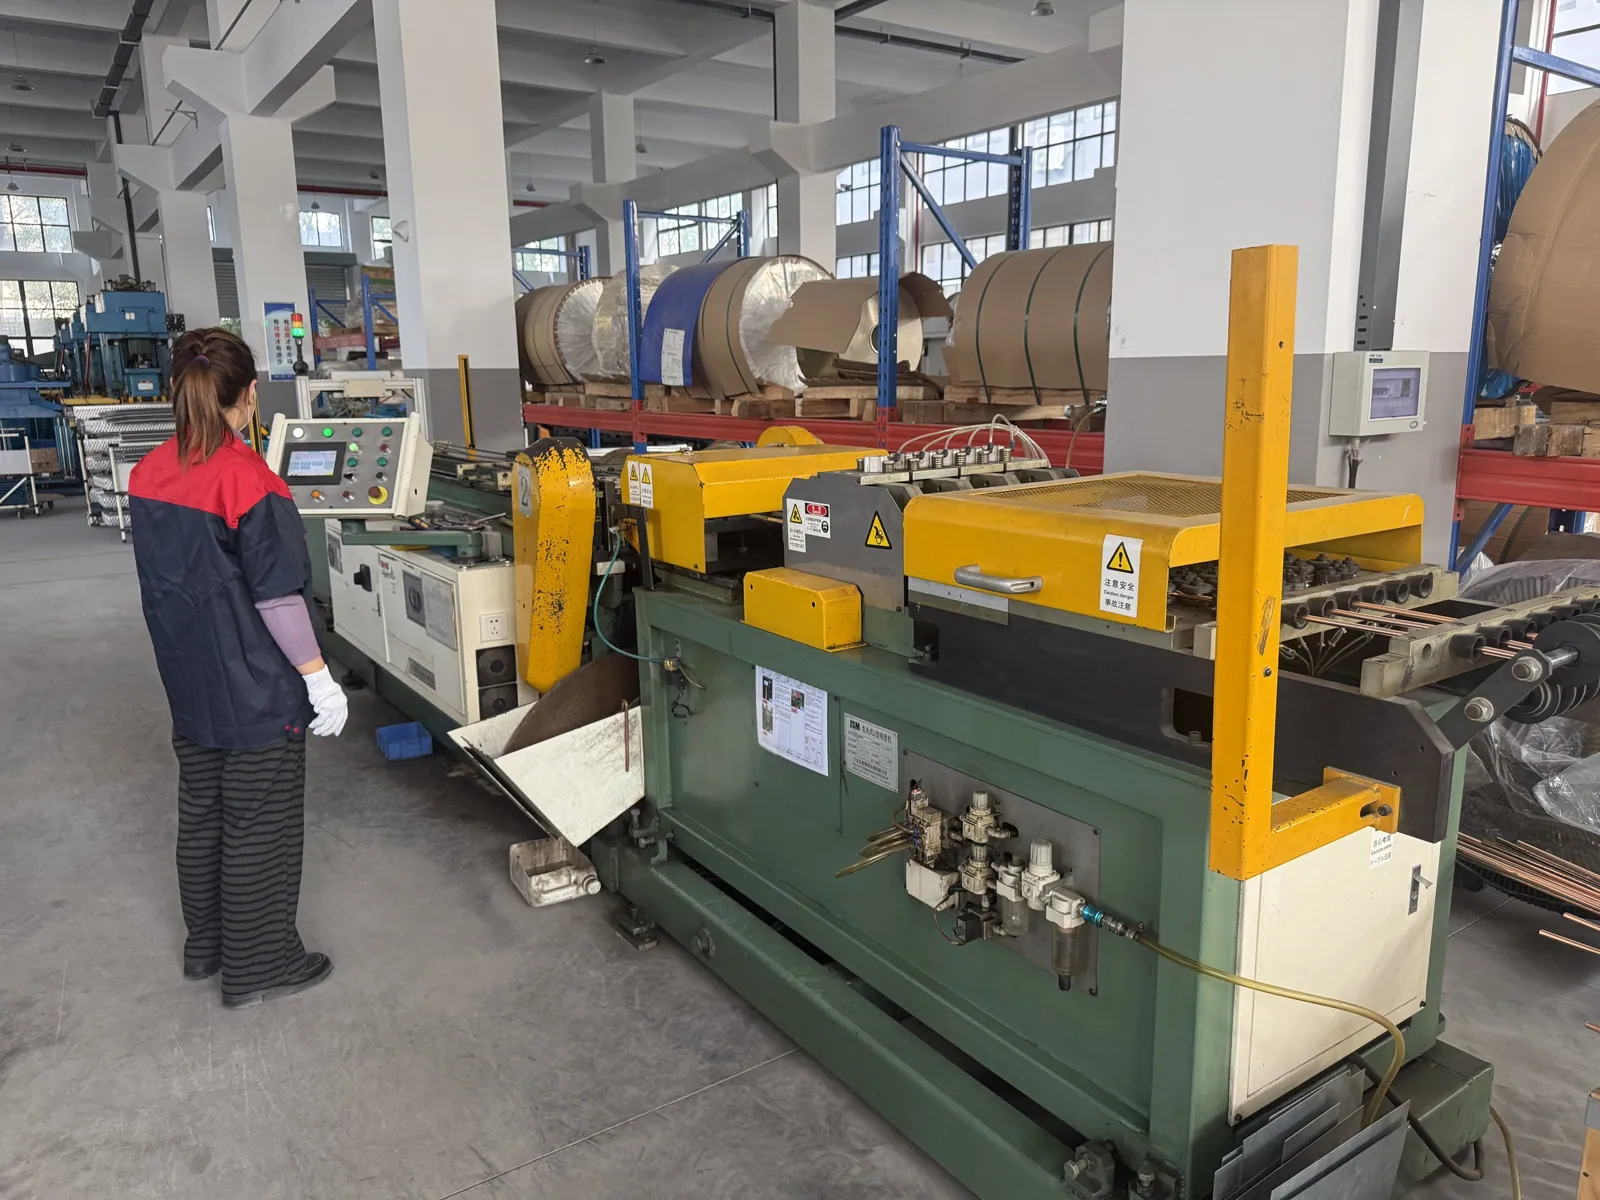
Dobra de tubos
O tubo de cobre é desbobinado, endireitado, cortado e dobrado em grampos em U (hairpins).
- 02
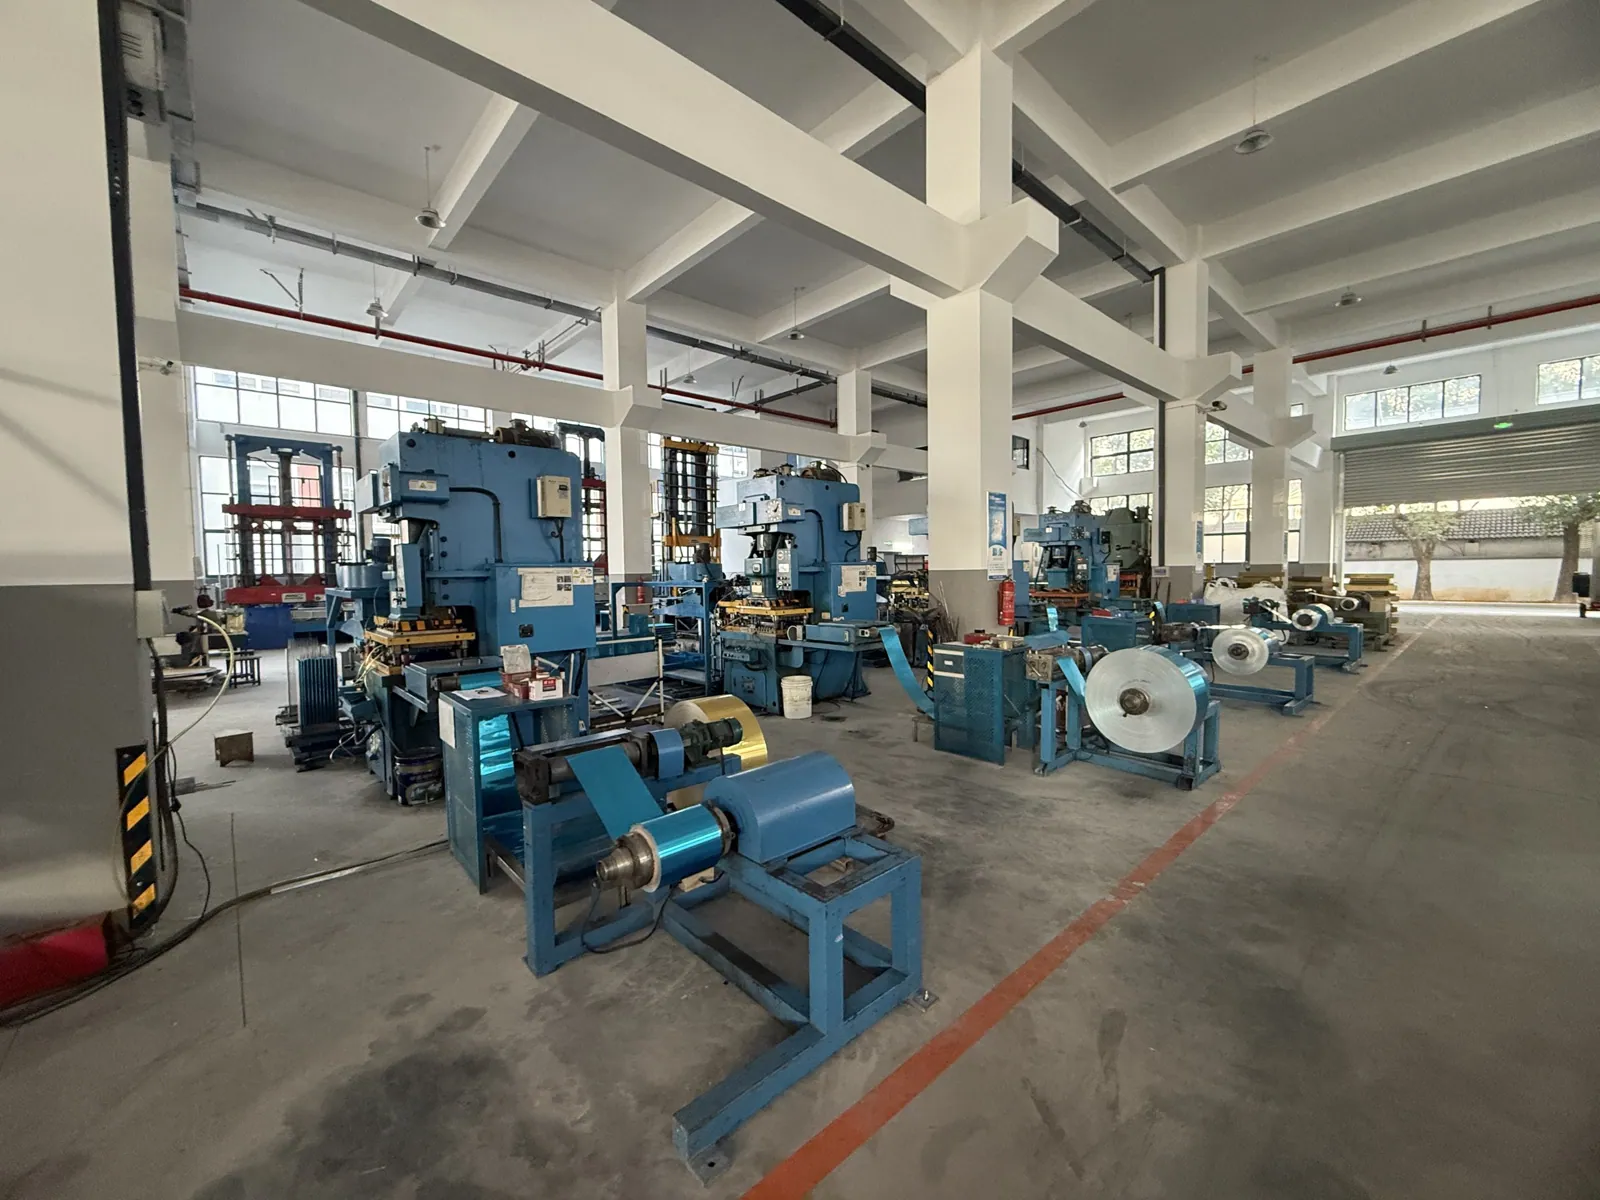
Estampagem de aletas
Uma linha de prensas estampa o perfil da aleta e os colarinhos na folha de alumínio conforme o passo especificado no desenho.
- 03
Inserção de tubos nas aletas
Os grampos em U são inseridos manualmente no pacote de aletas e a contagem de tubos é conferida.
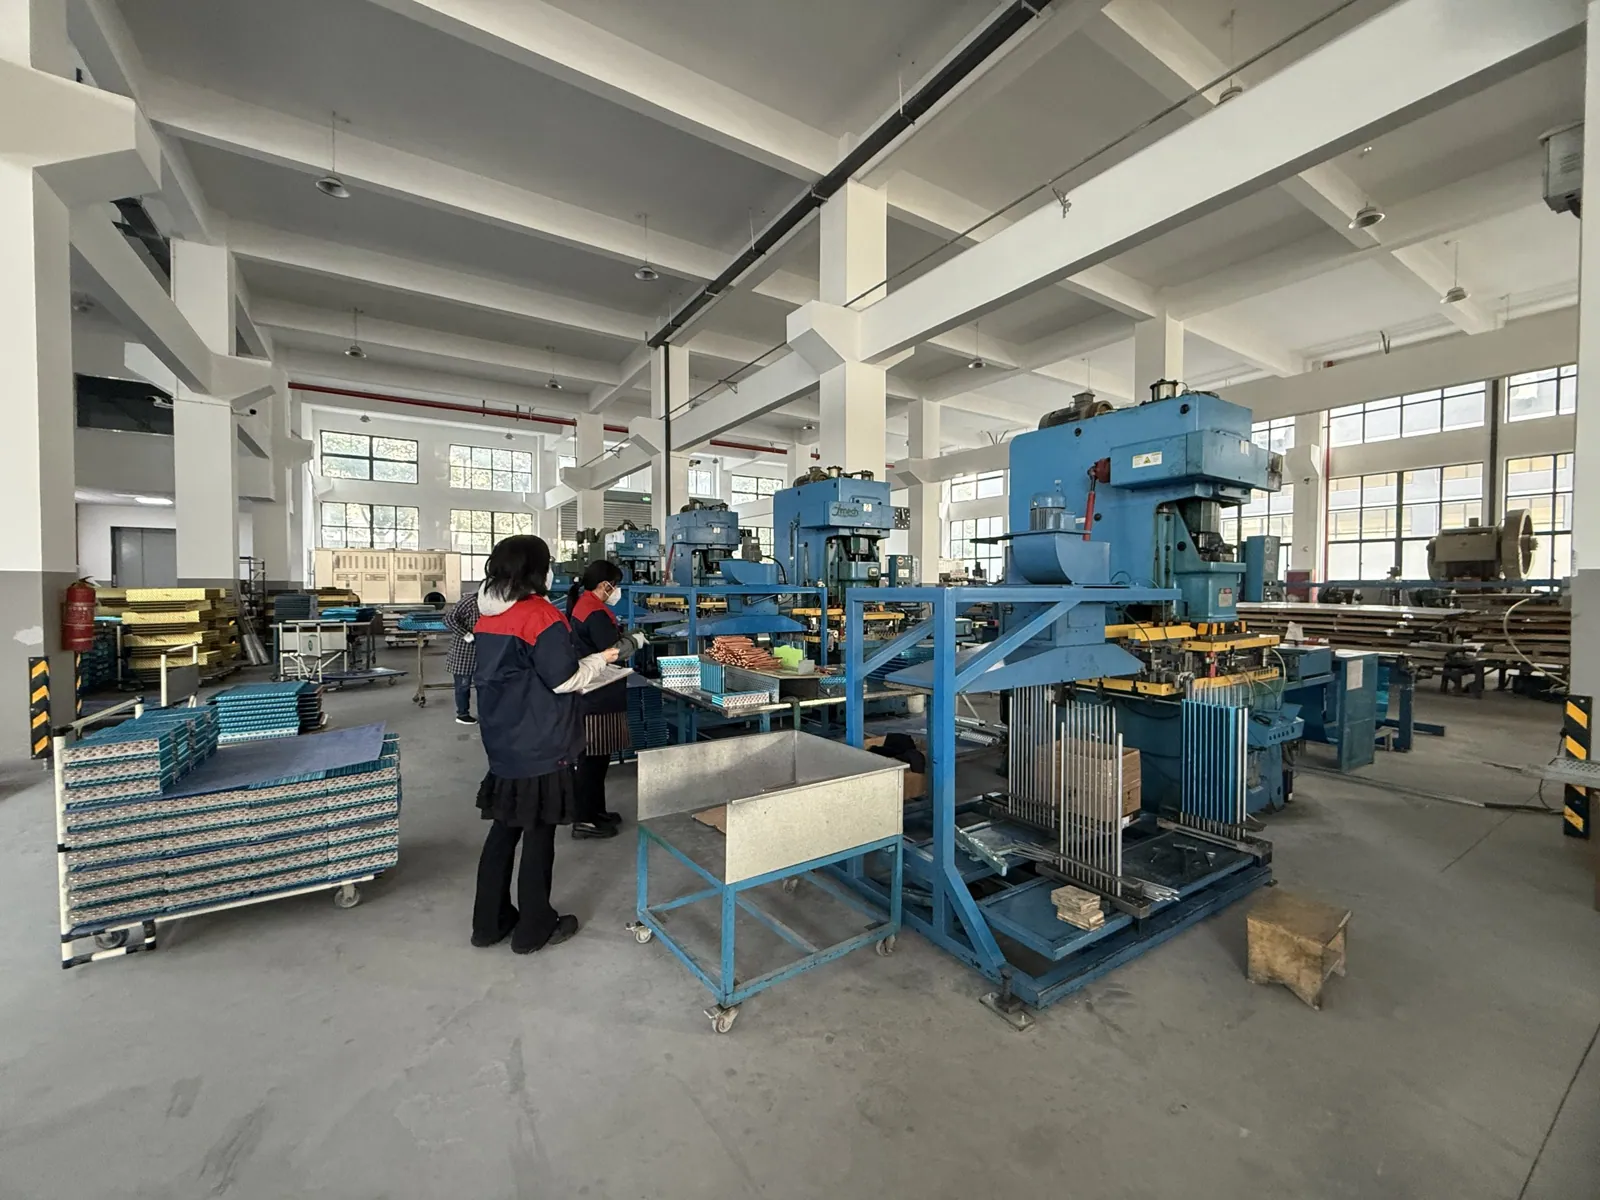
- 04
Expansão de tubos
Os tubos são expandidos mecanicamente para ficarem firmemente prensados contra os colarinhos das aletas.
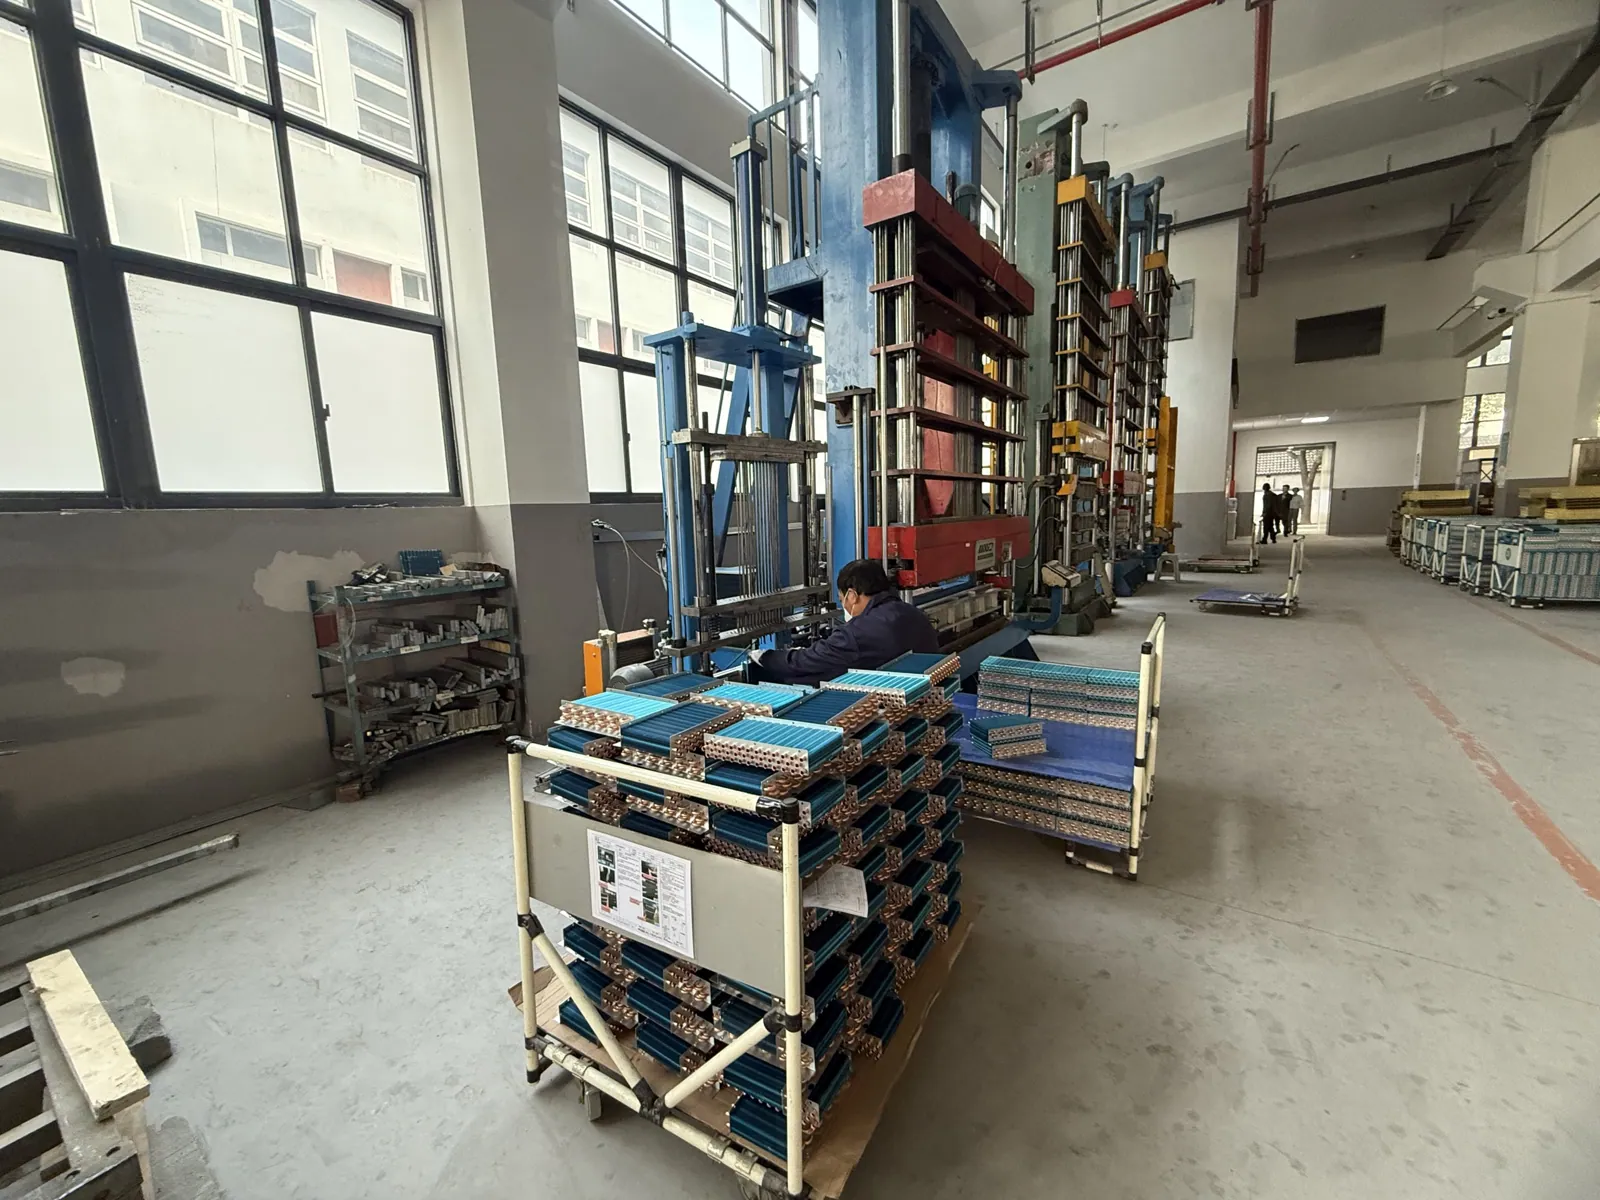
- 05
Limpeza e secagem
O óleo residual da estampagem e expansão é removido e a serpentina é seca em estufa.
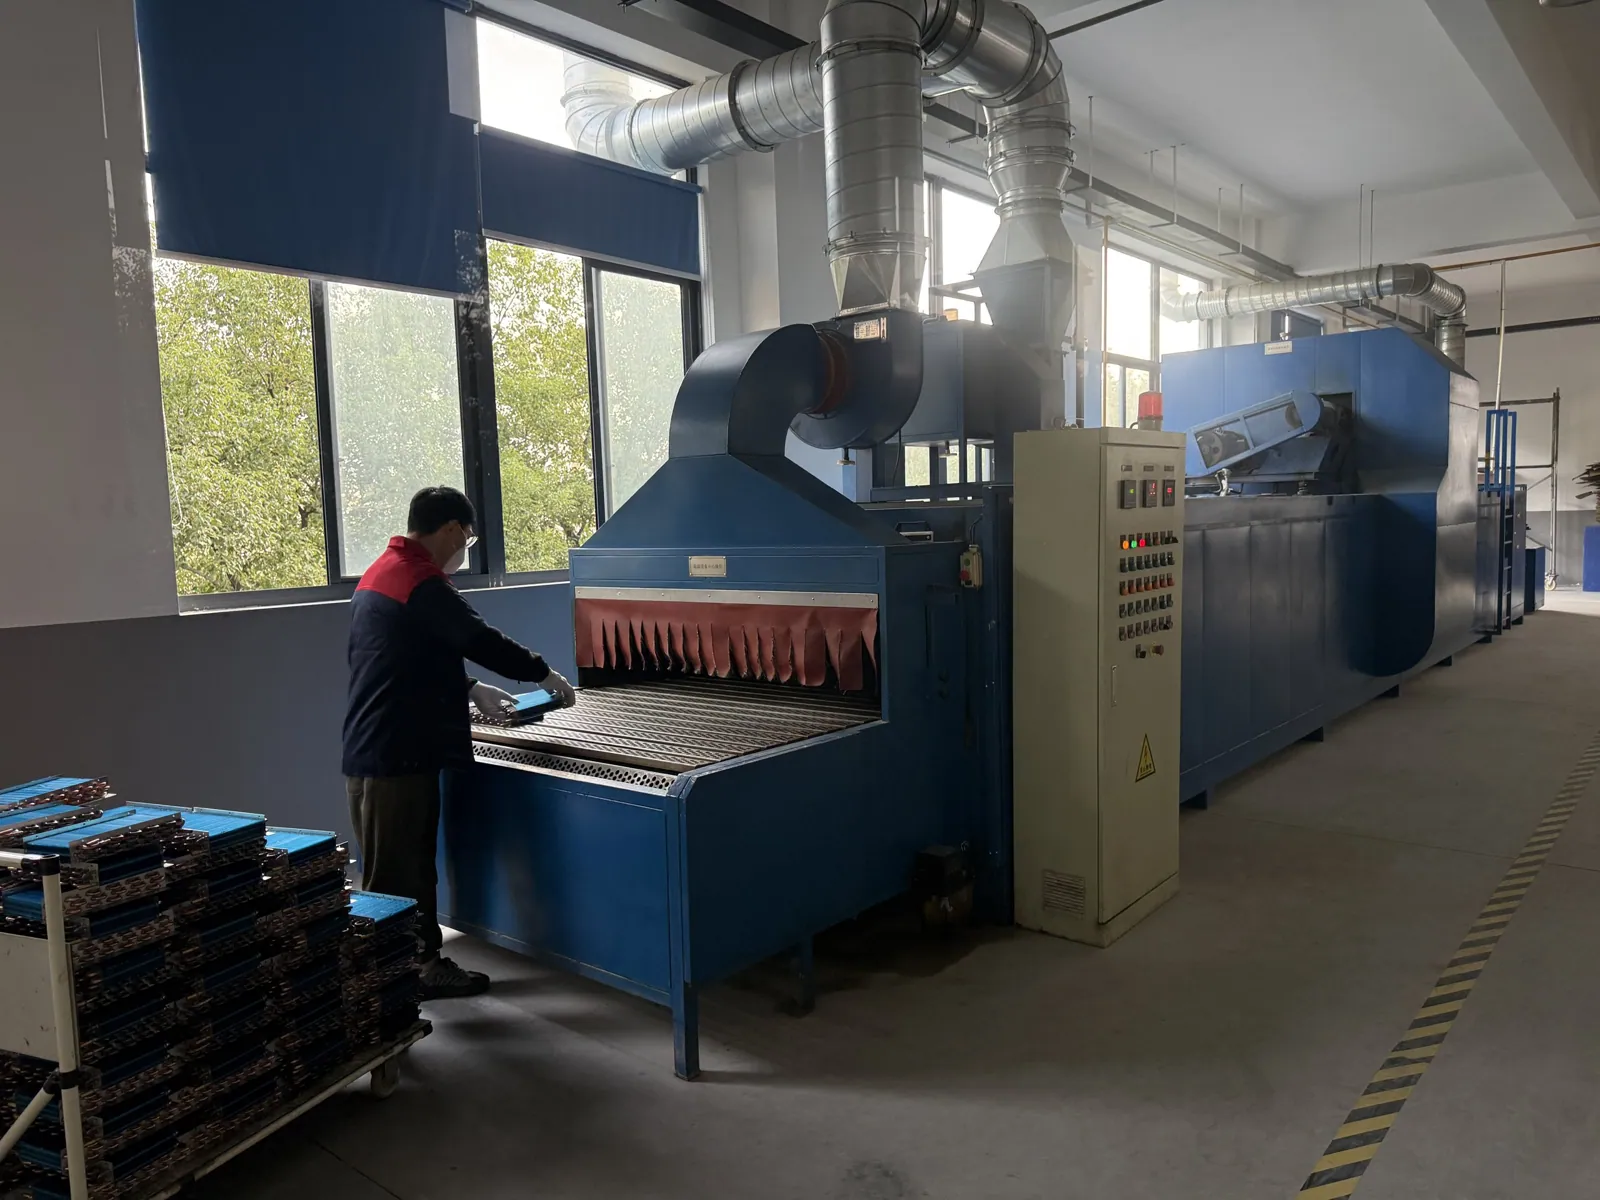
- 06
Dobra da serpentina
Quando o projeto exige, a serpentina plana é conformada em formato L ou U.
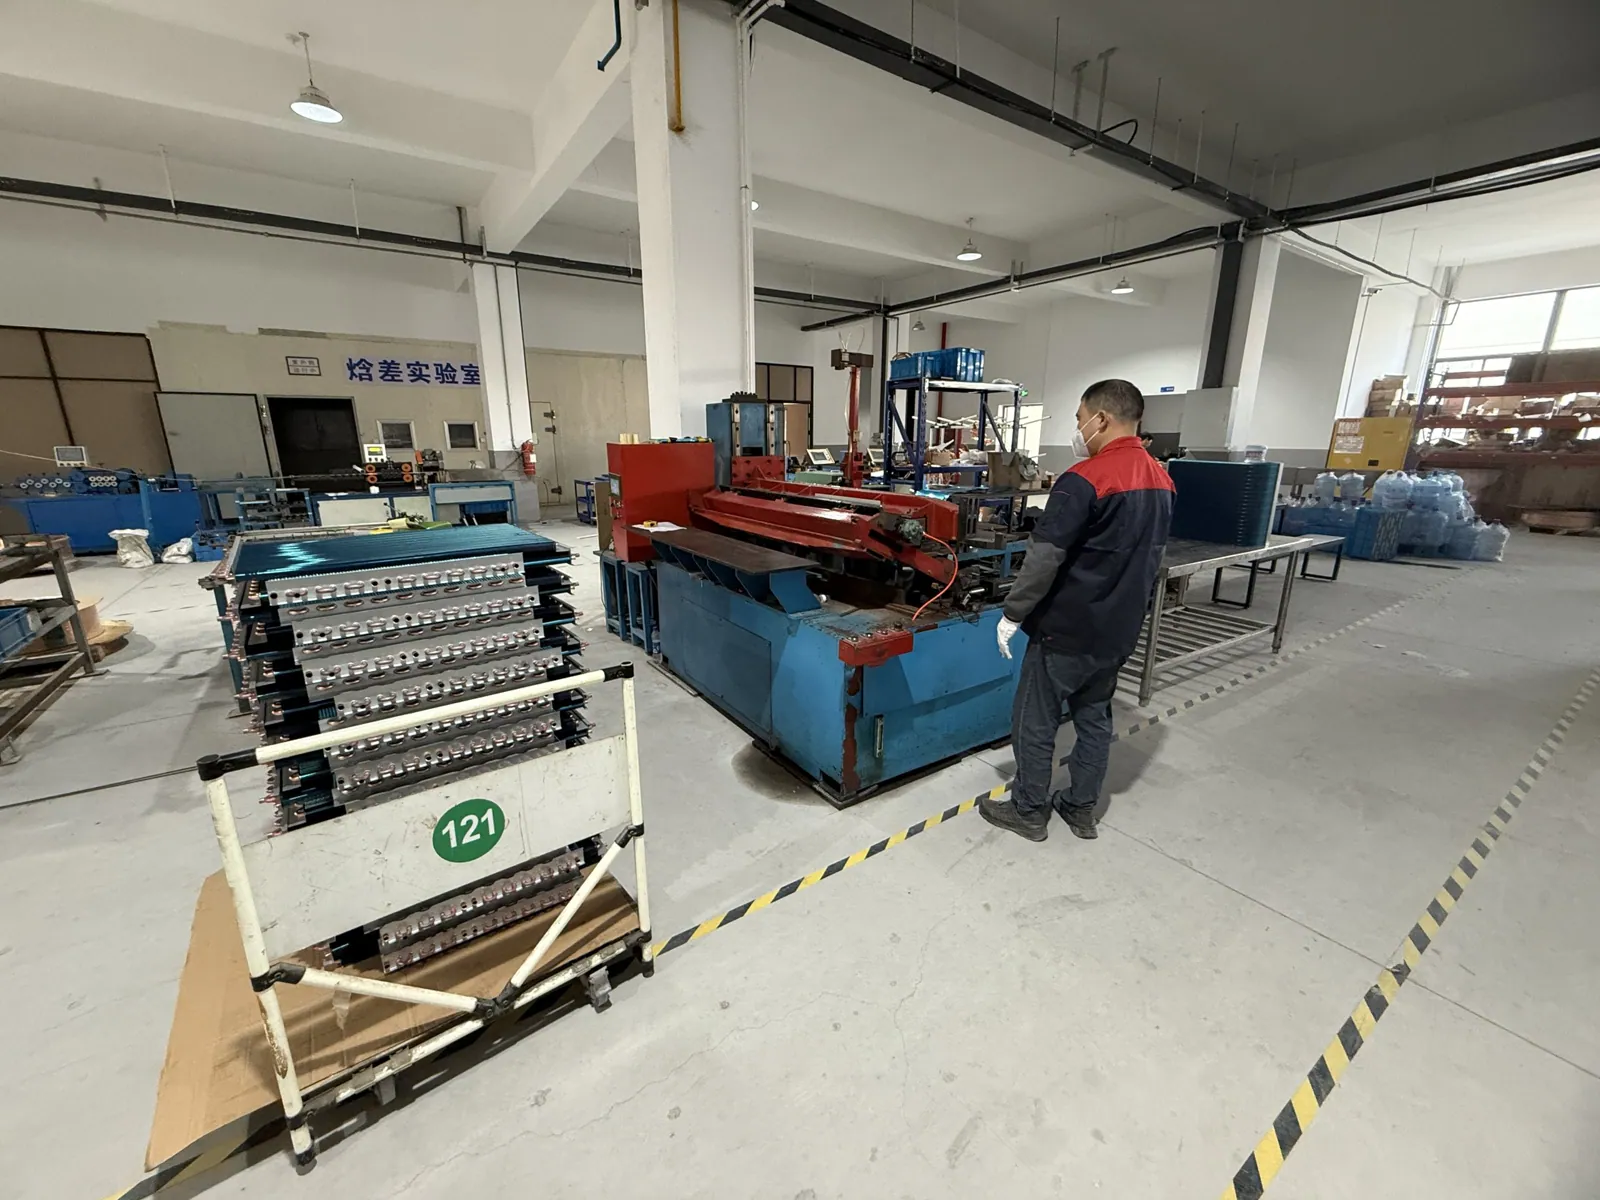
- 07
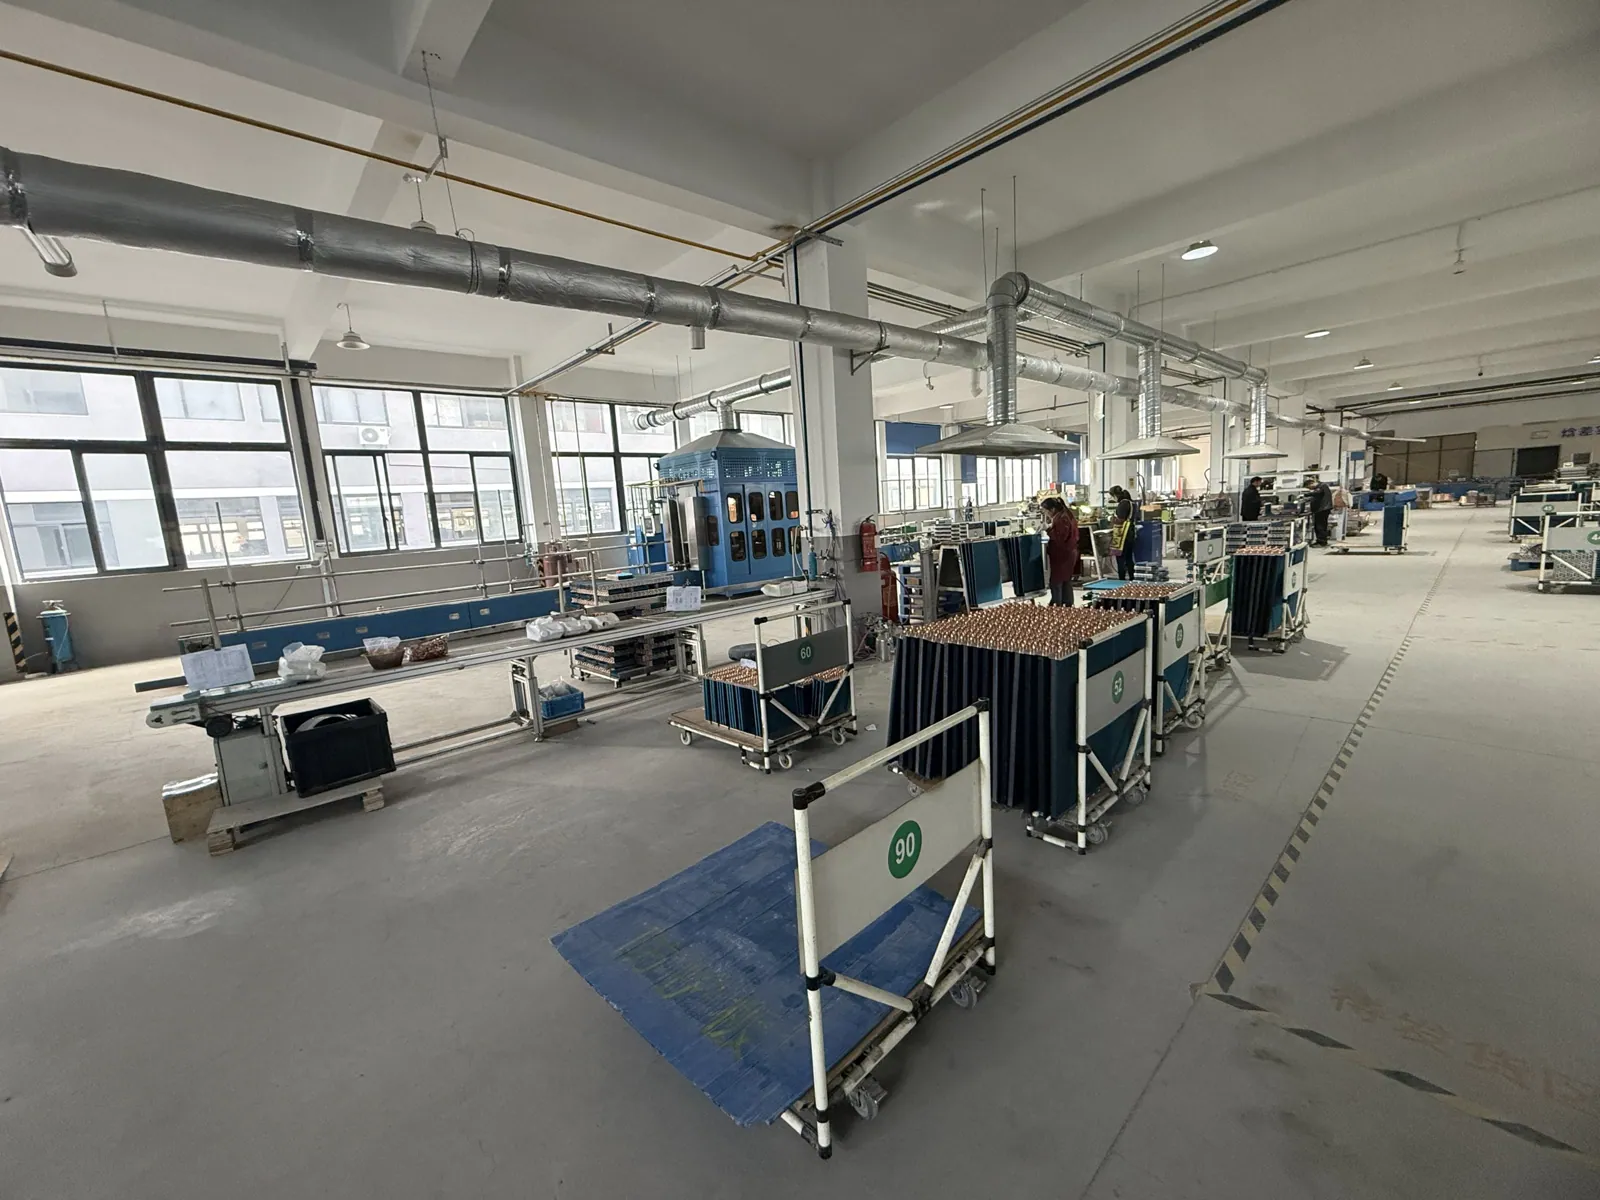
Brasagem
Curvas de retorno e coletores são brasados para fechar os circuitos de refrigerante.
- 08
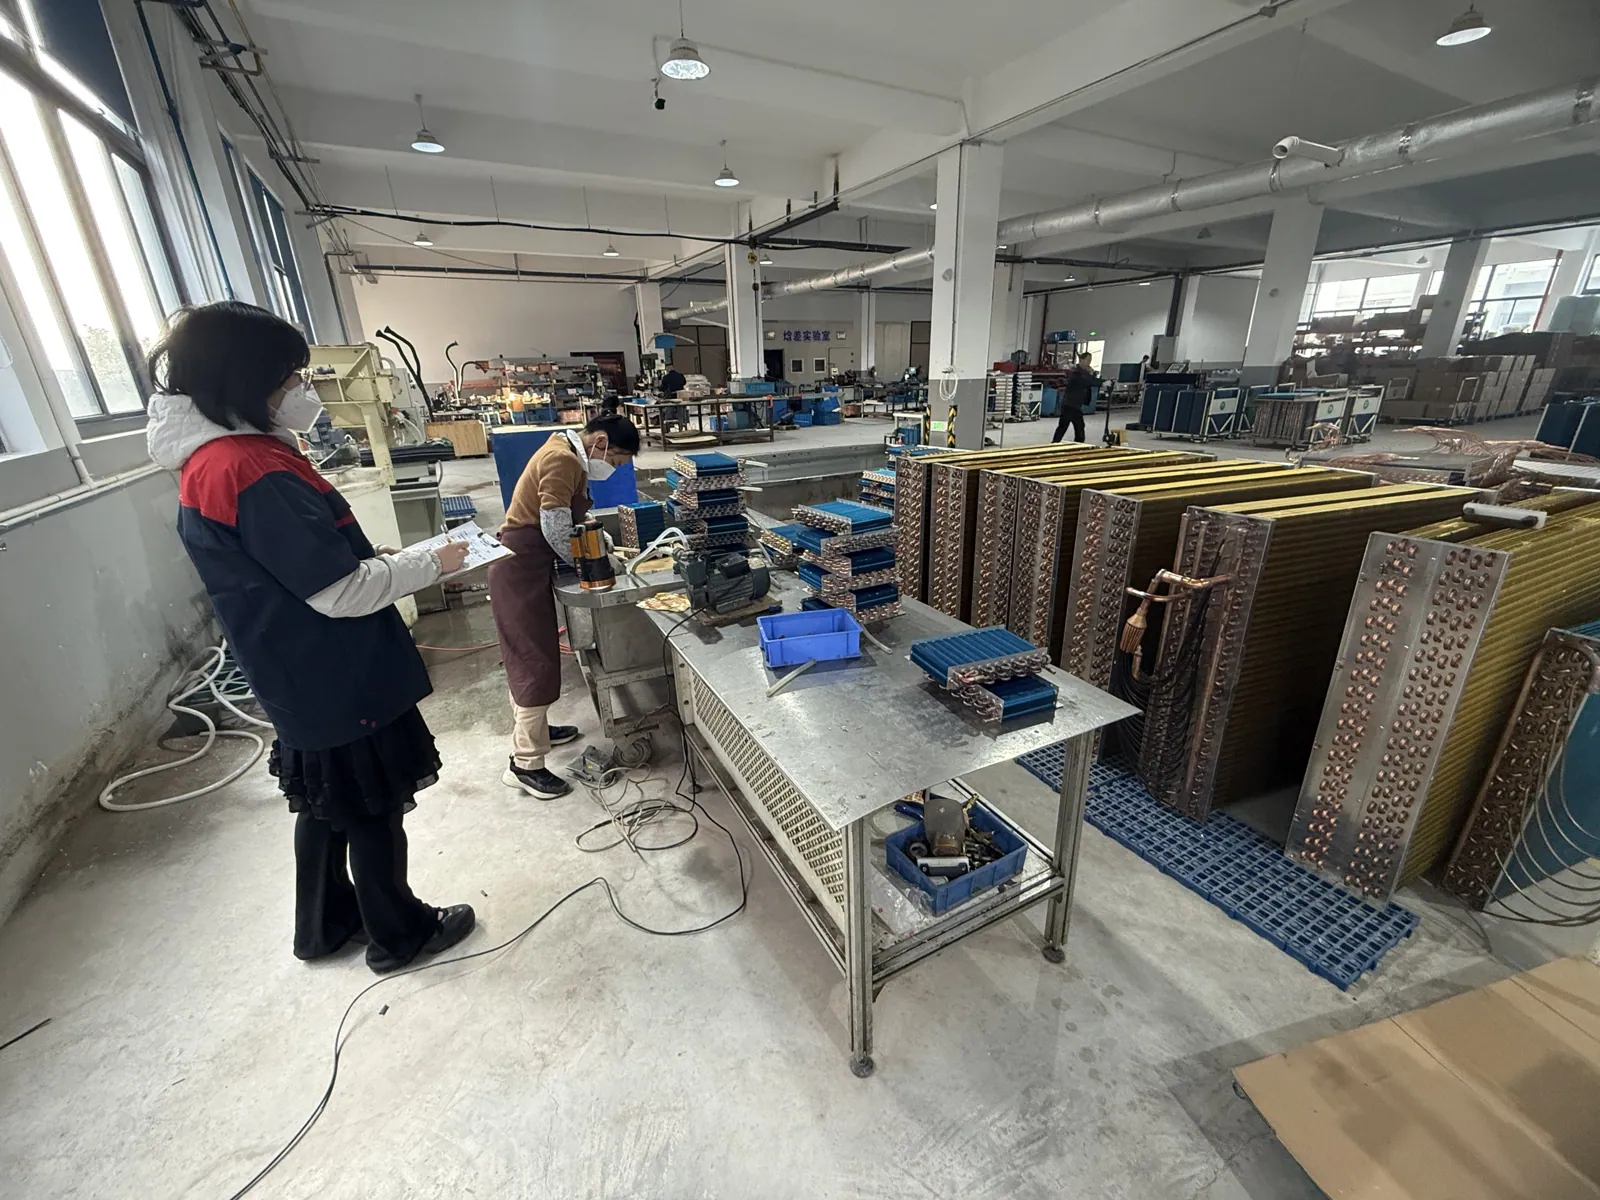
Teste de estanqueidade
Cada serpentina é pressurizada a 3,8 MPa e verificada contra vazamentos.
- 09
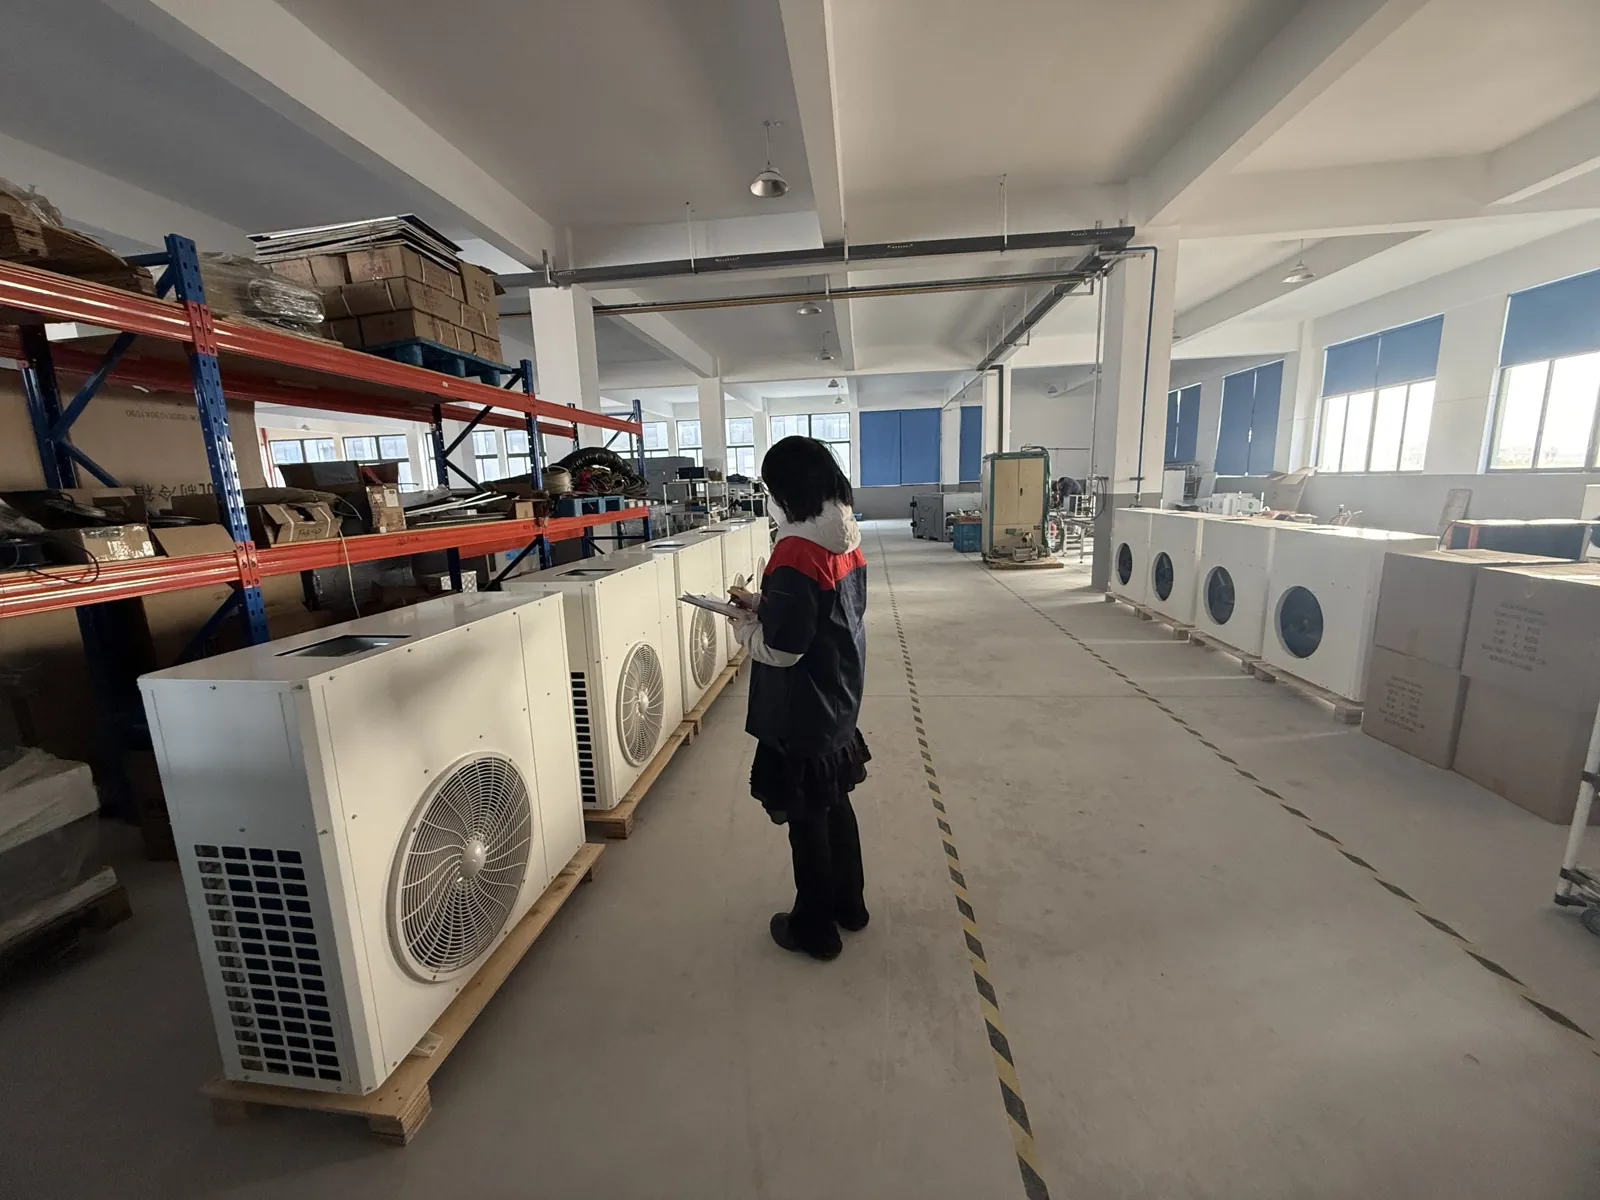
Inspeção final
Os inspetores verificam as unidades finalizadas e registram os resultados.
- 10
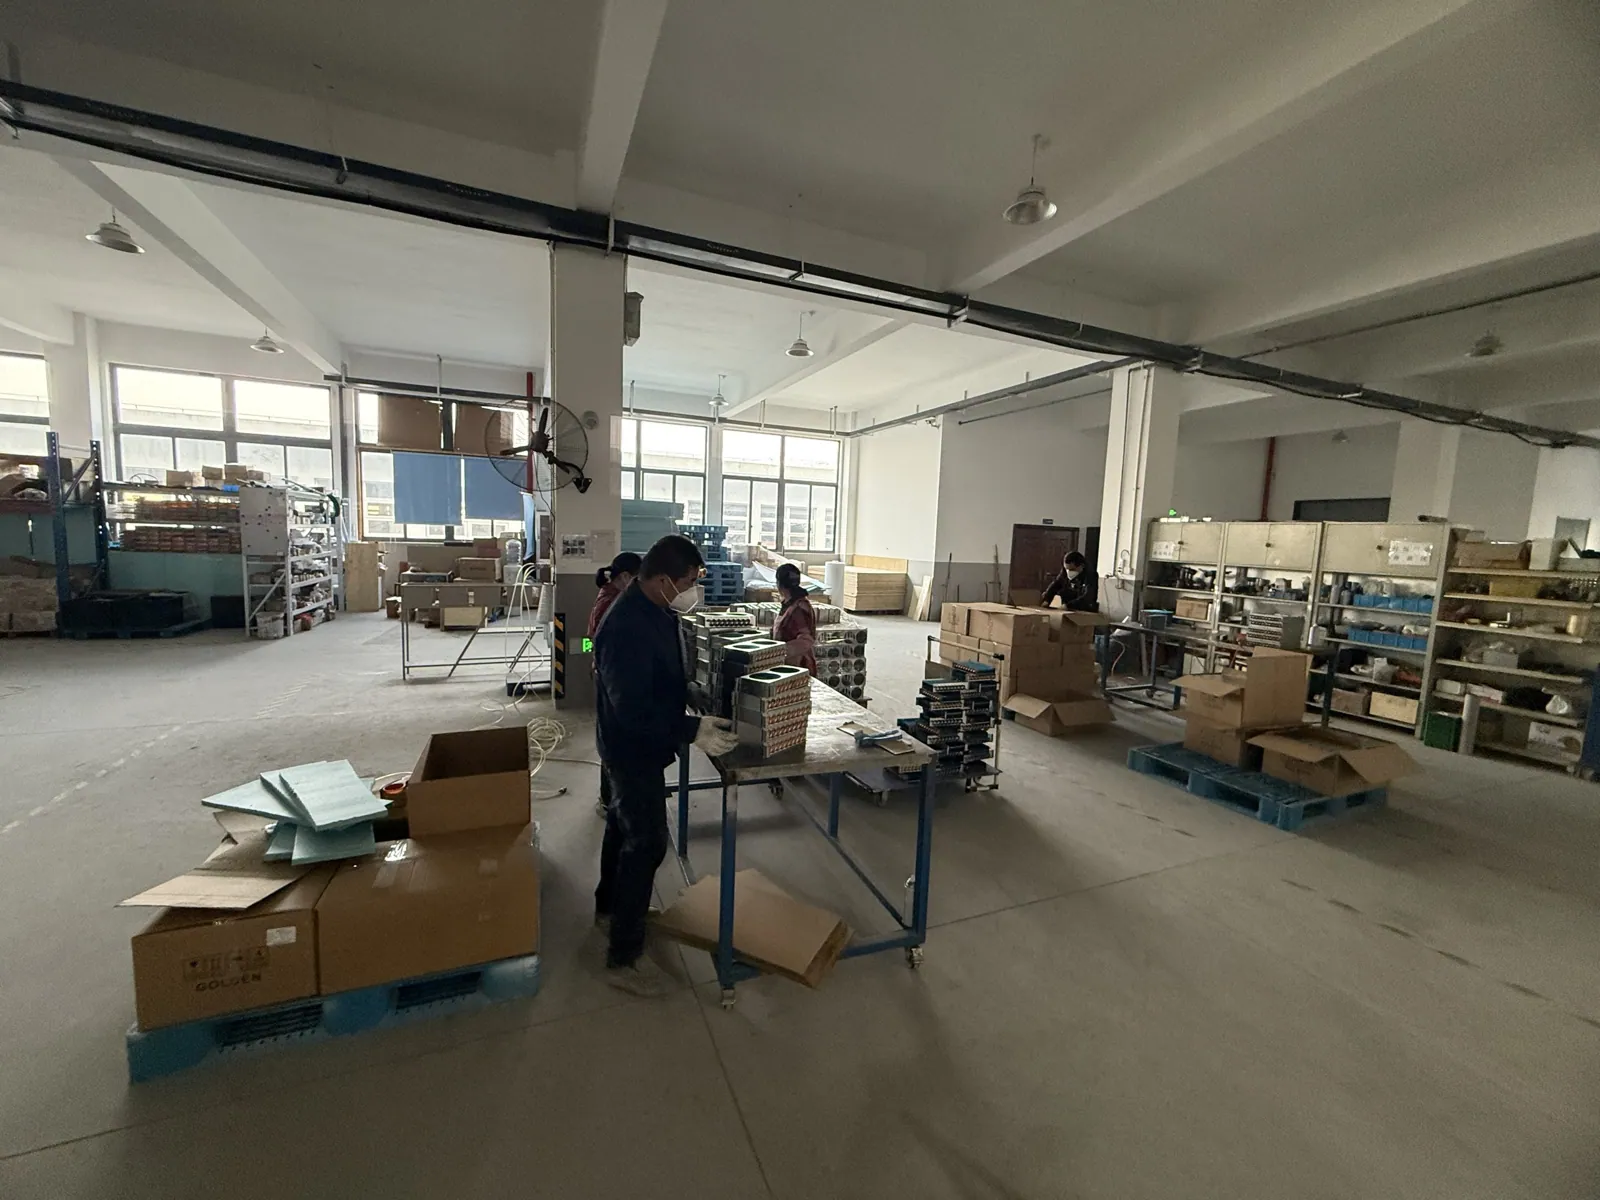
Embalagem
As serpentinas e unidades são protegidas e embaladas para exportação.
- 11
Pronto para embarque
As mercadorias embaladas aguardam carregamento na área de expedição.
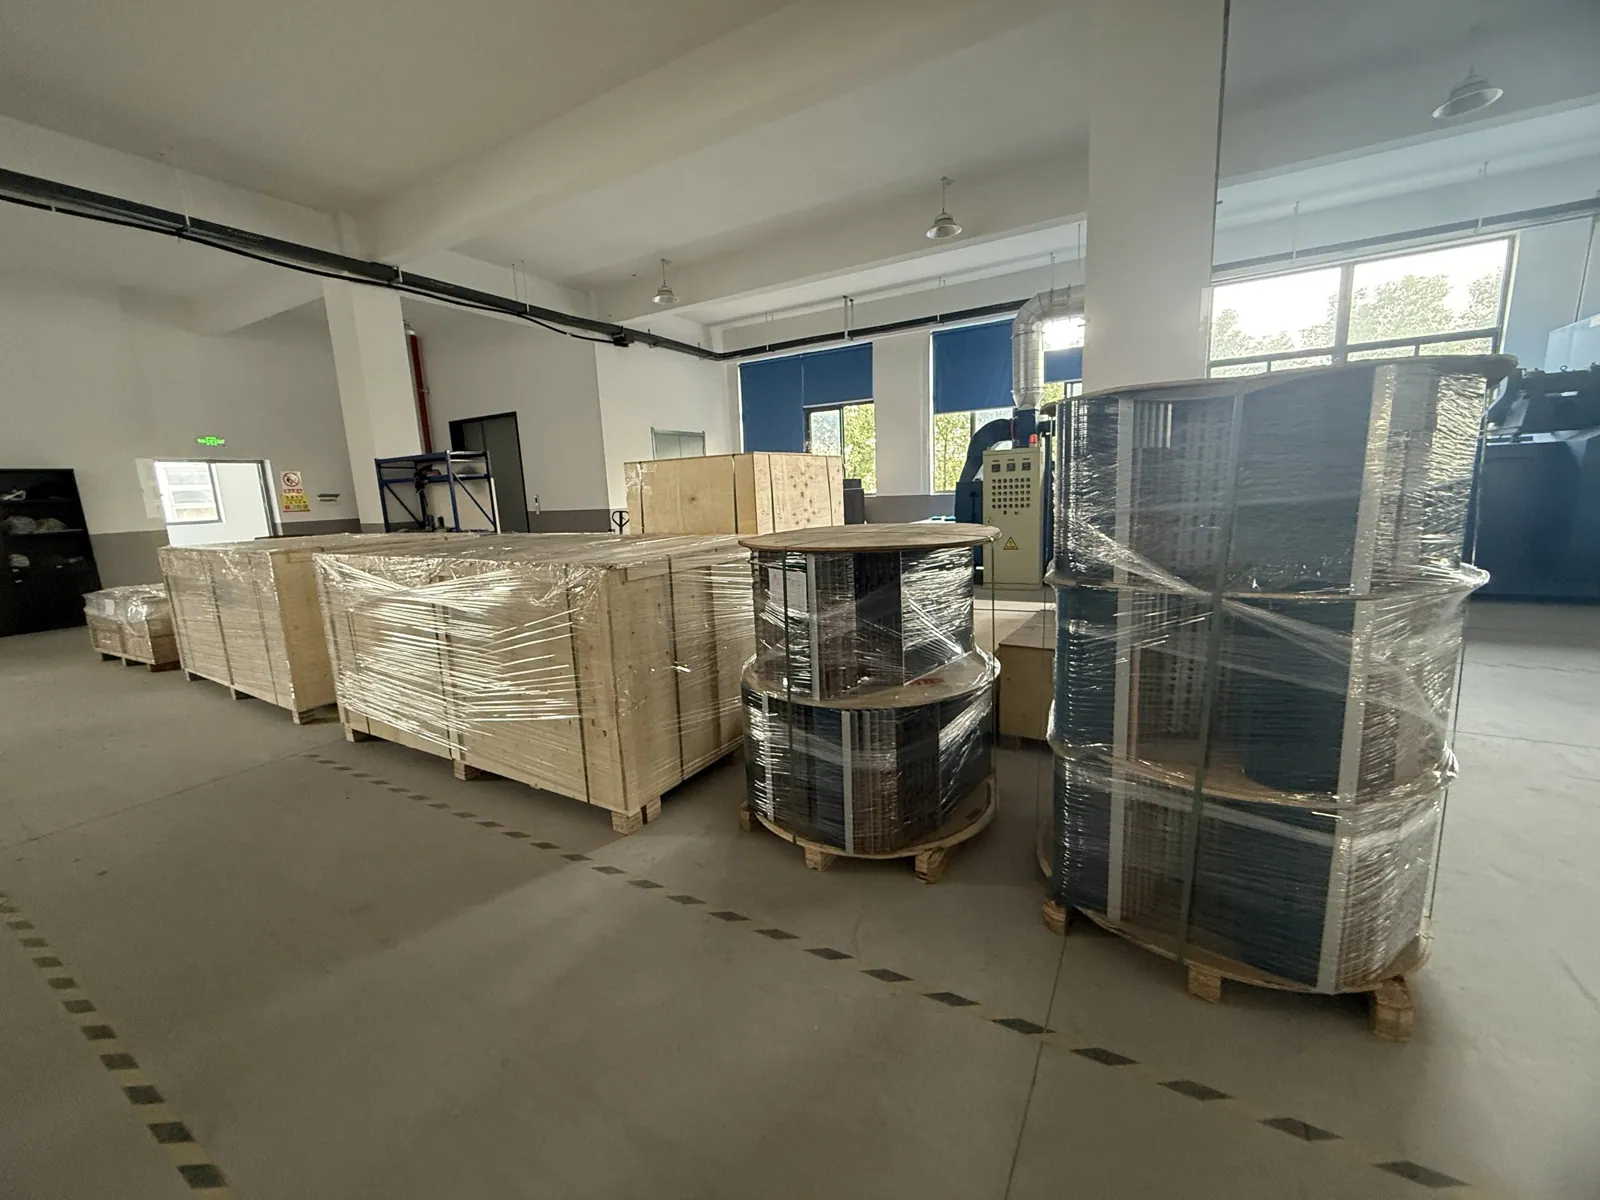
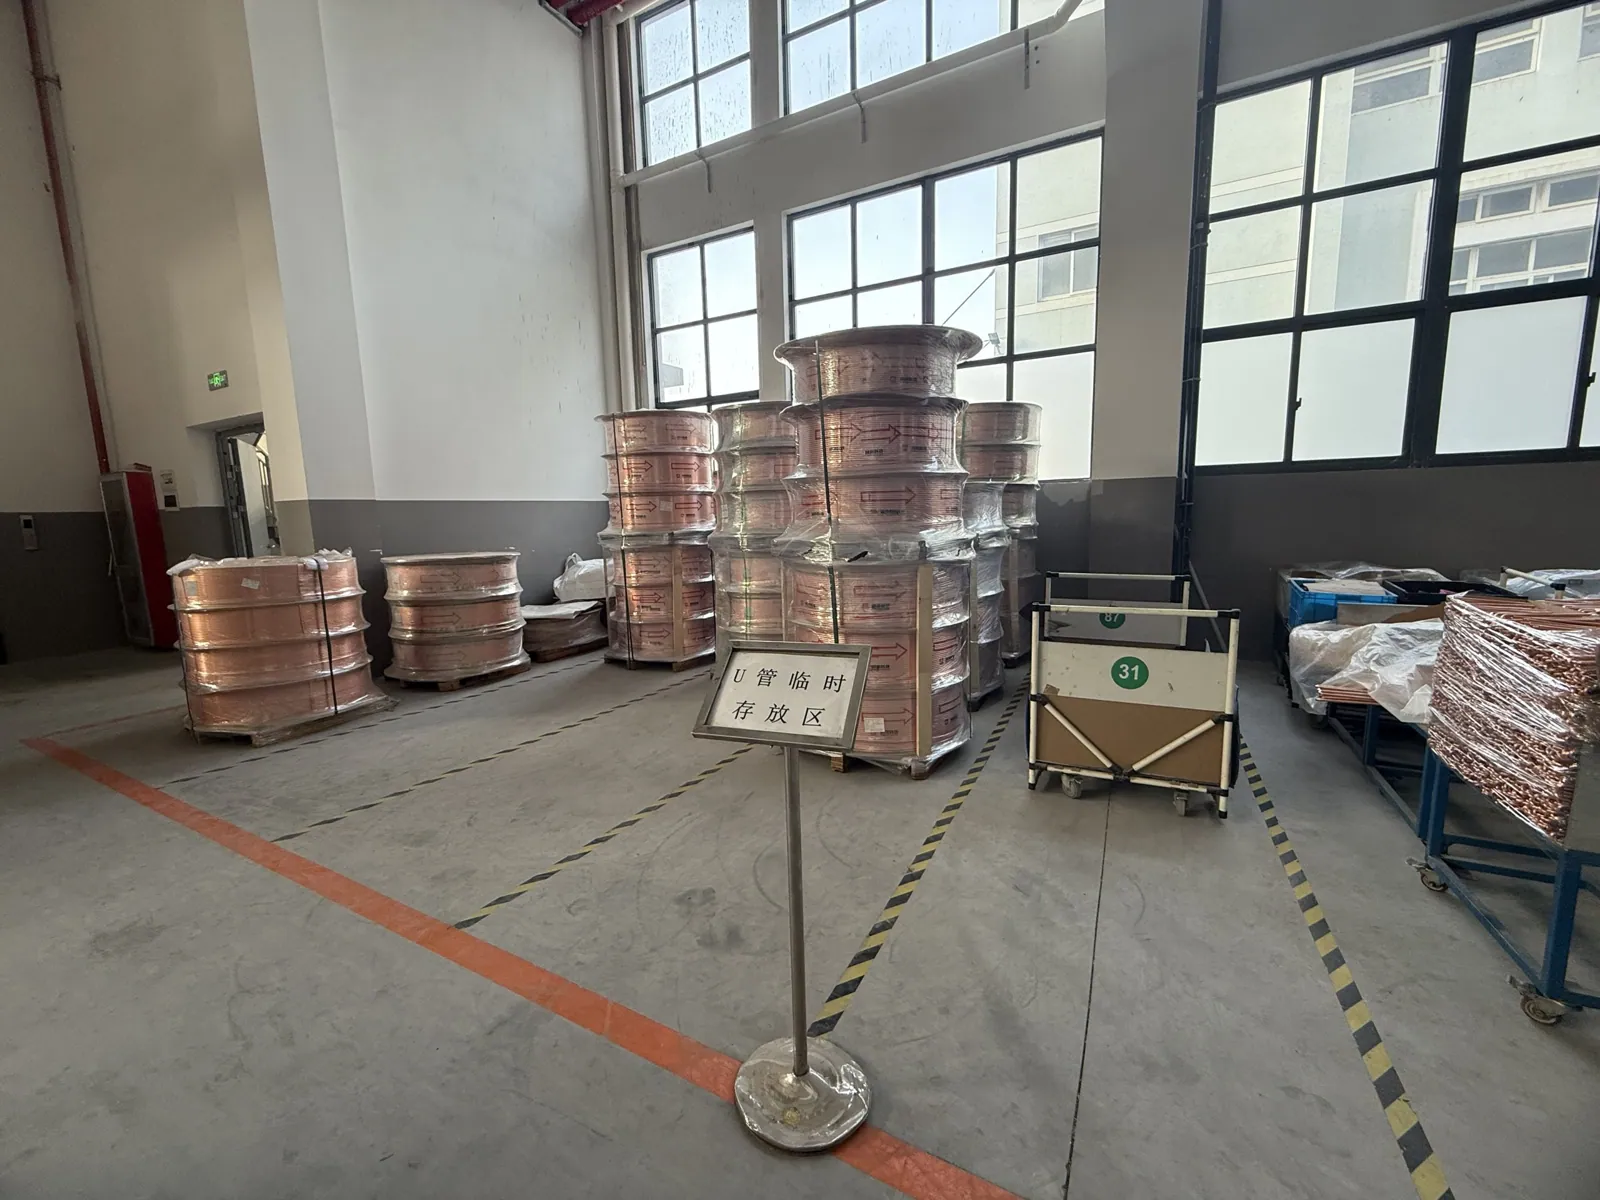
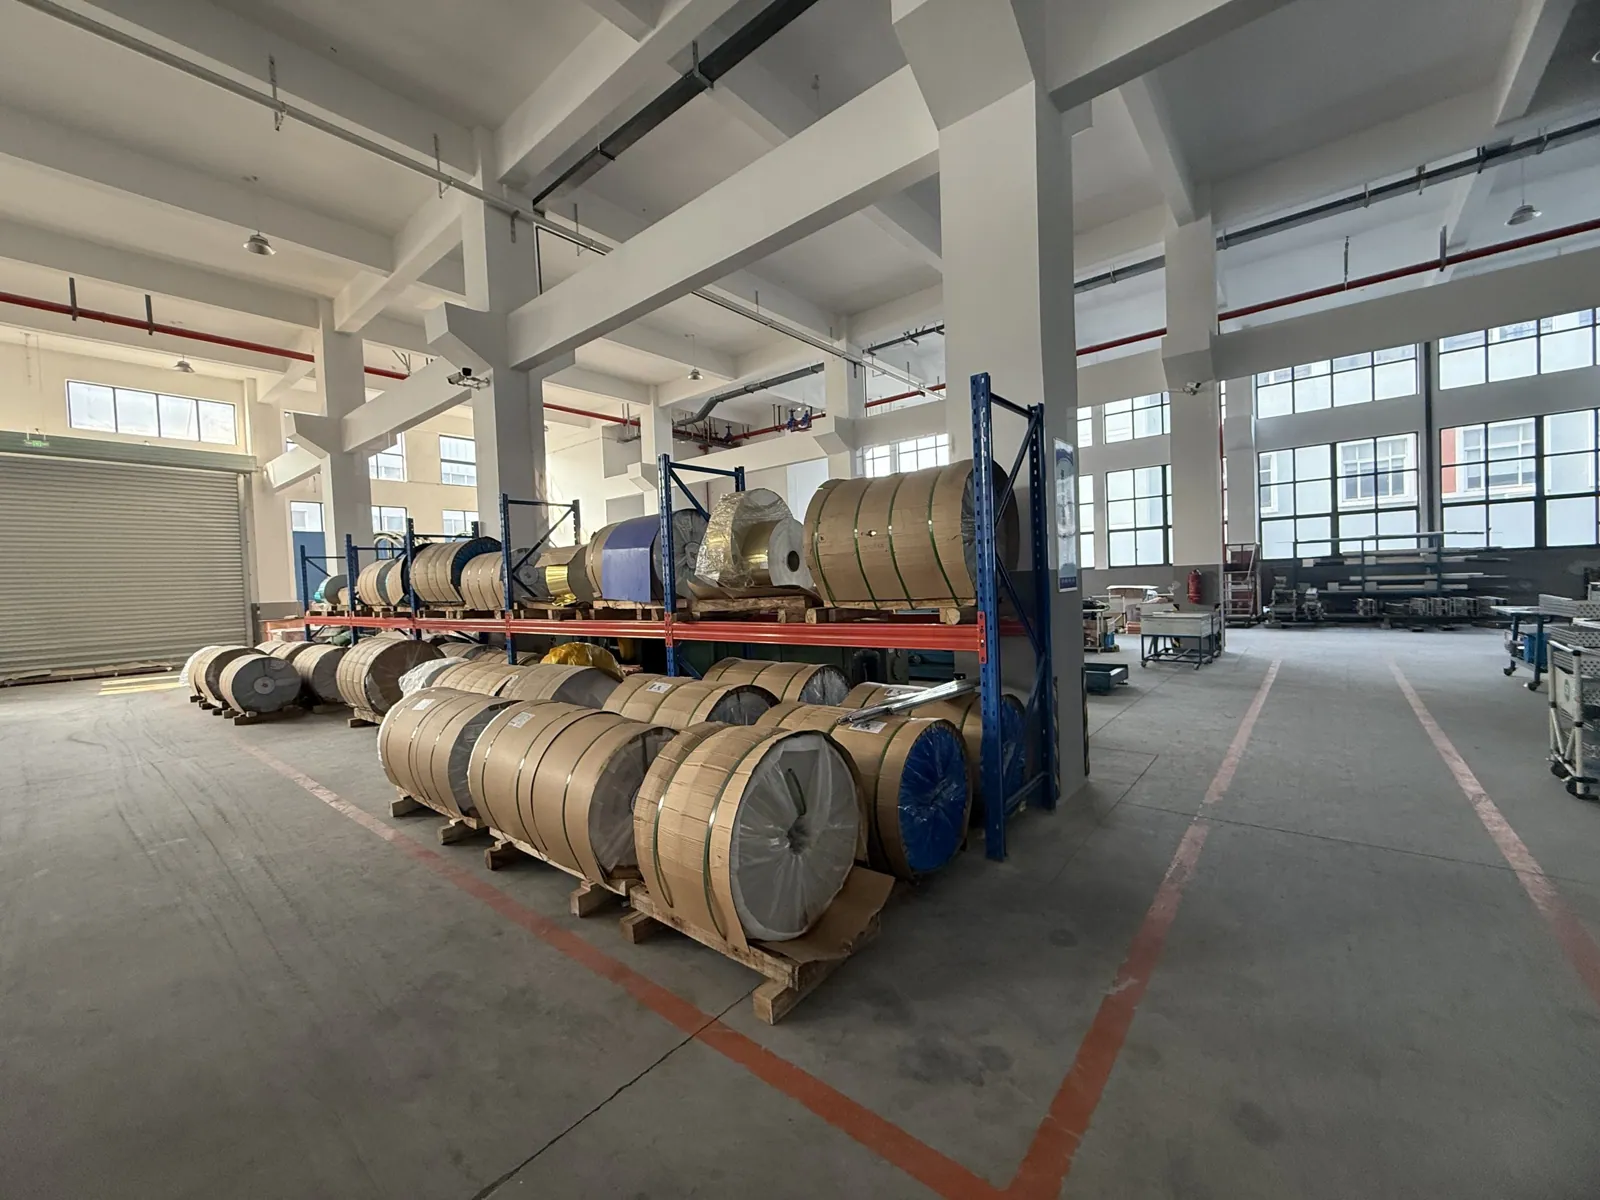
Entre a brasagem e a embalagem, as serpentinas também são limpas com jato de ar comprimido e as aletas são penteadas e alinhadas. O cobre e o alumínio recebidos são inspecionados e registrados antes de entrarem na linha. A capacidade é de cerca de 18.000 trocadores de calor de tubos aletados por mês.
Matérias-primas utilizadas
Os dois materiais que dão origem a toda serpentina.
Nossa linha mais vendida
Como uma caixa de transporte
de cadeia de frio é feita
Doze etapas, da resina de grau alimentício até uma caixa que já operou por 12 horas em teste. O corpo é moldado em peça única e preenchido com espuma injetada.
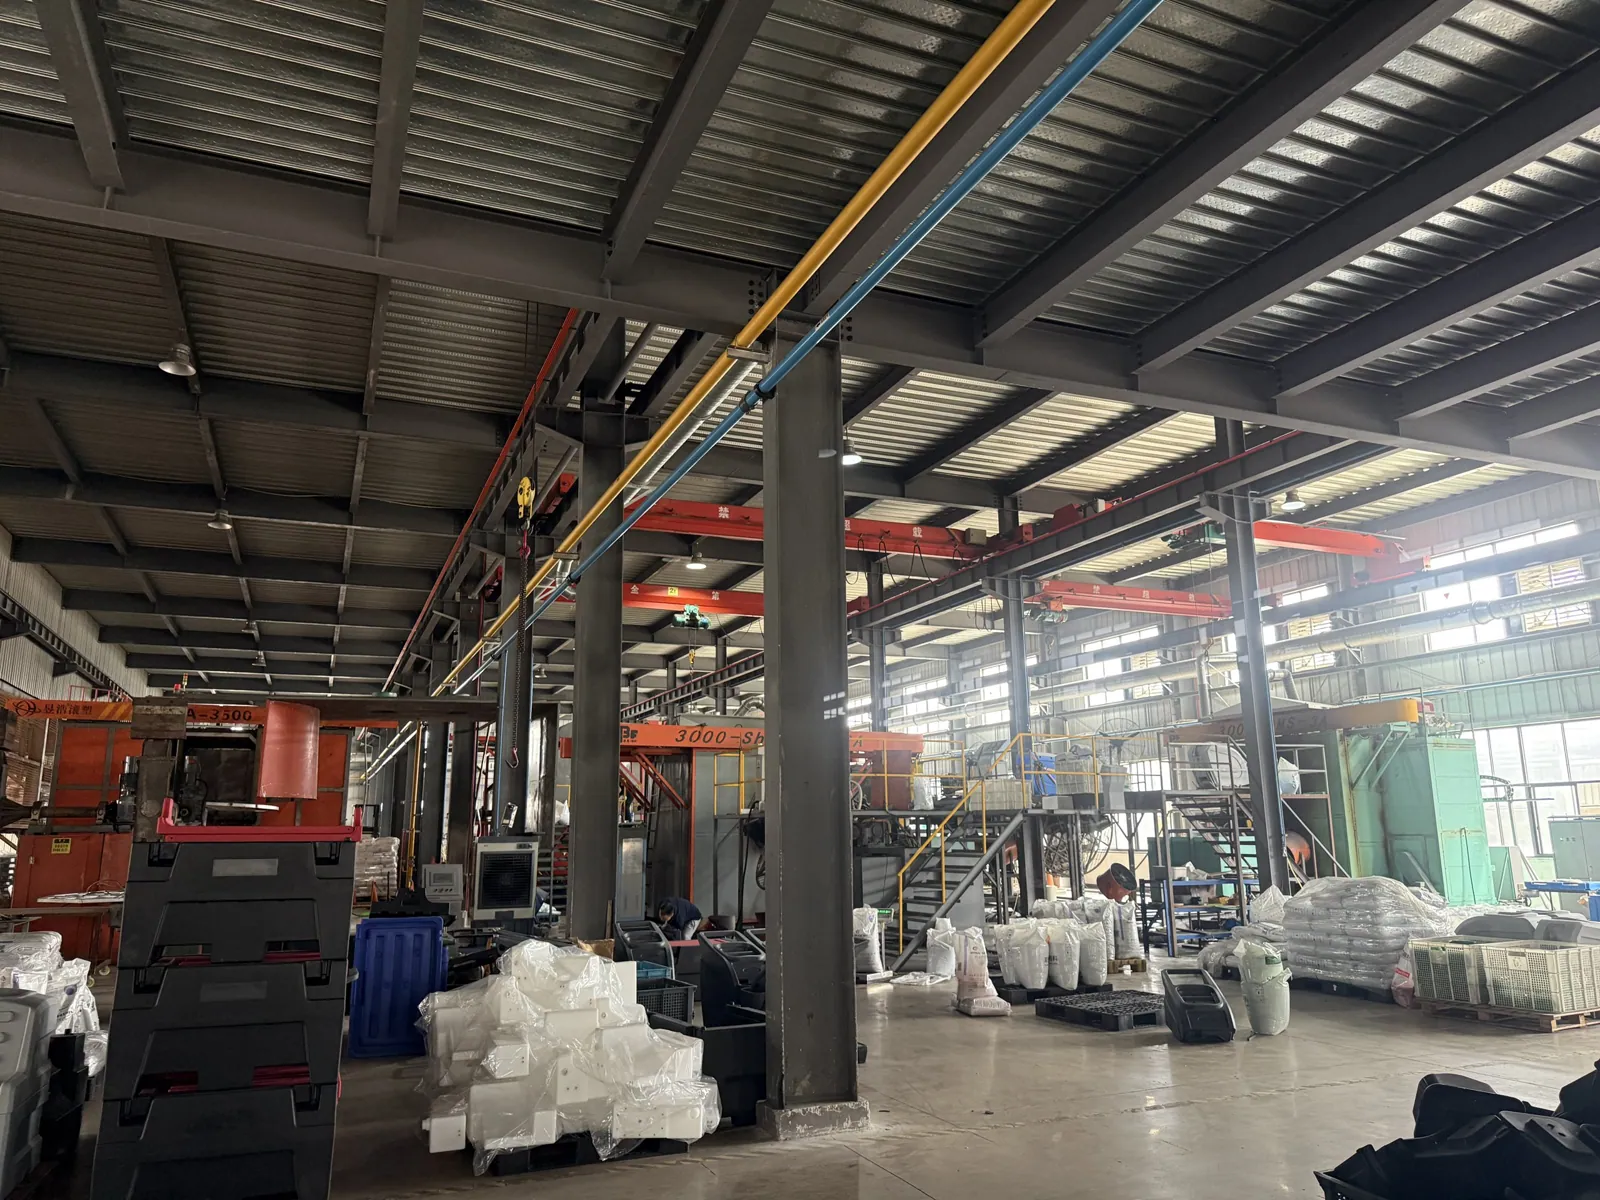
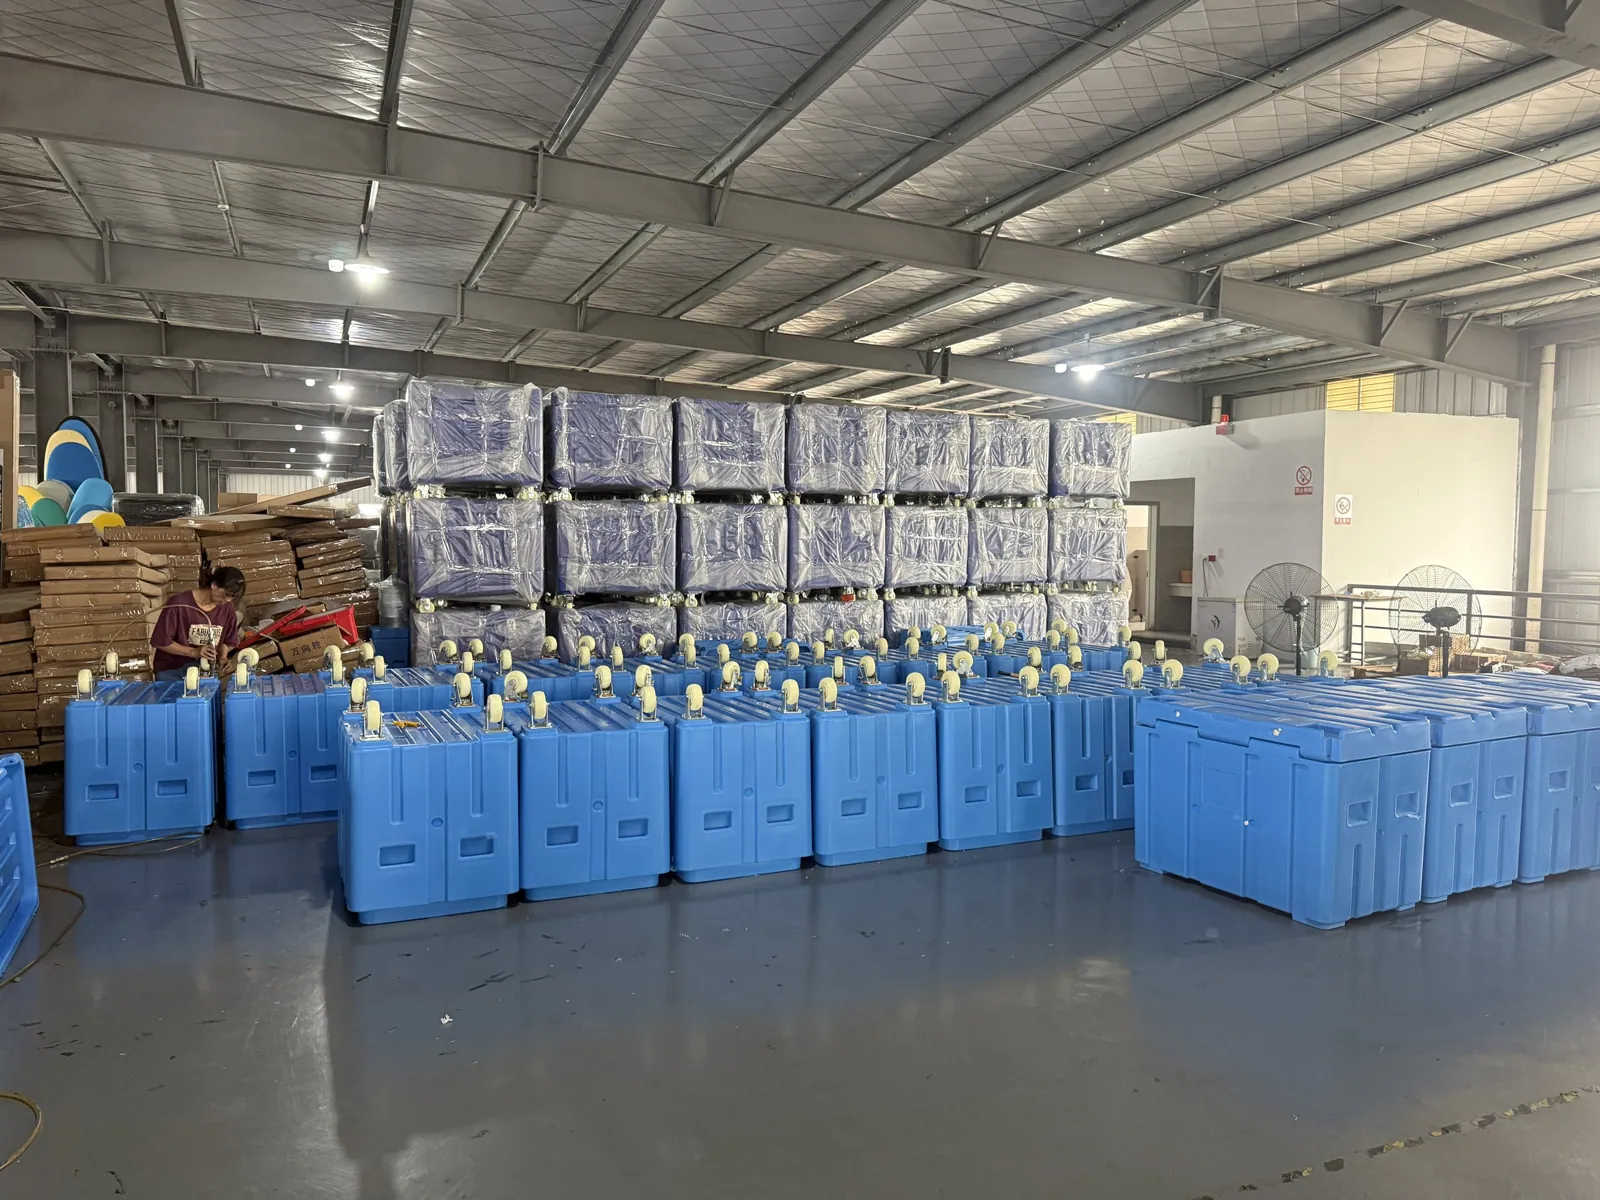
Filmado em nosso setor de rotomoldagem: estoque de matéria-prima, mistura, máquina rotomoldadora em operação, moldes e gabaritos, e montagem da caixa.
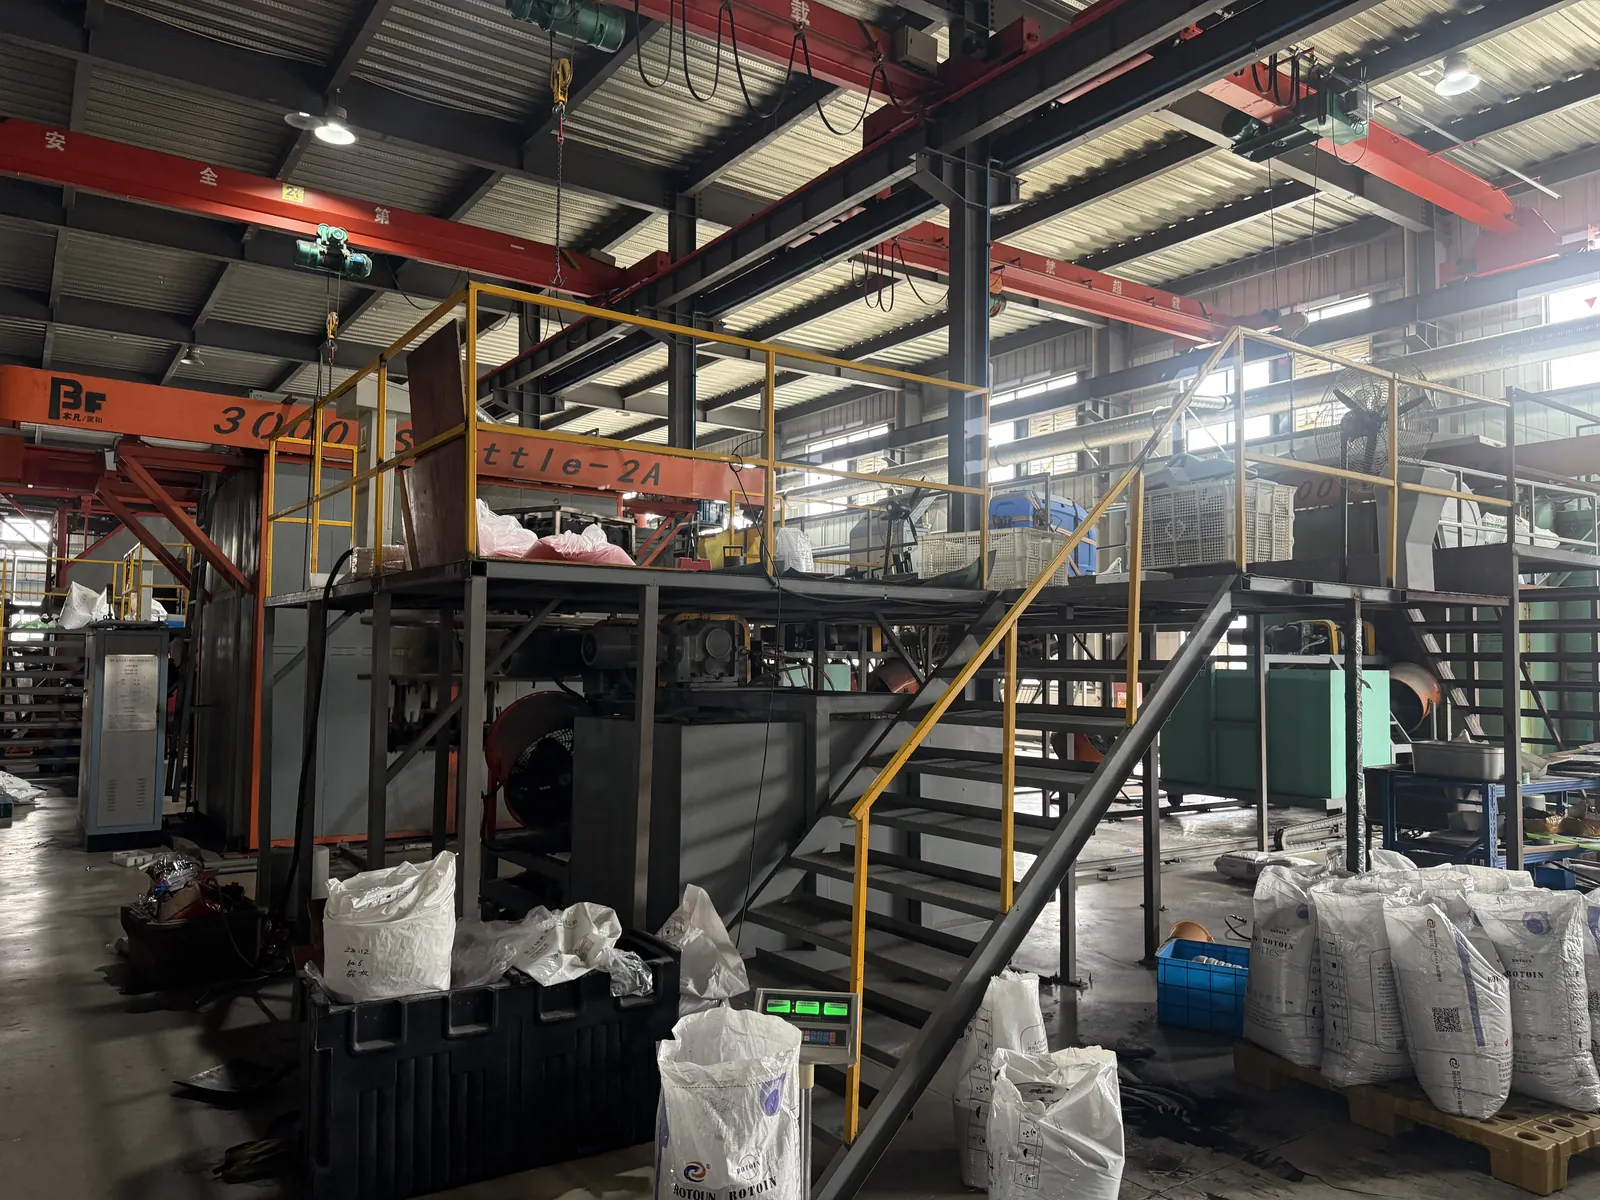
Máquina de rotomoldagem Estágio 1 · Etapas 01–04
Moldagem do casco monobloco
- 01
Mistura de materiais
O polietileno de grau alimentício é misturado com aditivos modificadores antes de entrar no molde.
- 02
Alimentação do molde
A mistura é pesada na dosagem exata definida para cada caixa e carregada no molde.
- 03
Rotomoldagem
O molde gira em dois eixos dentro do forno para que o material revista todas as paredes formando um casco sem emendas.
- 04
Desmoldagem e resfriamento
O casco é resfriado e extraído do molde de rotomoldagem.
- 01
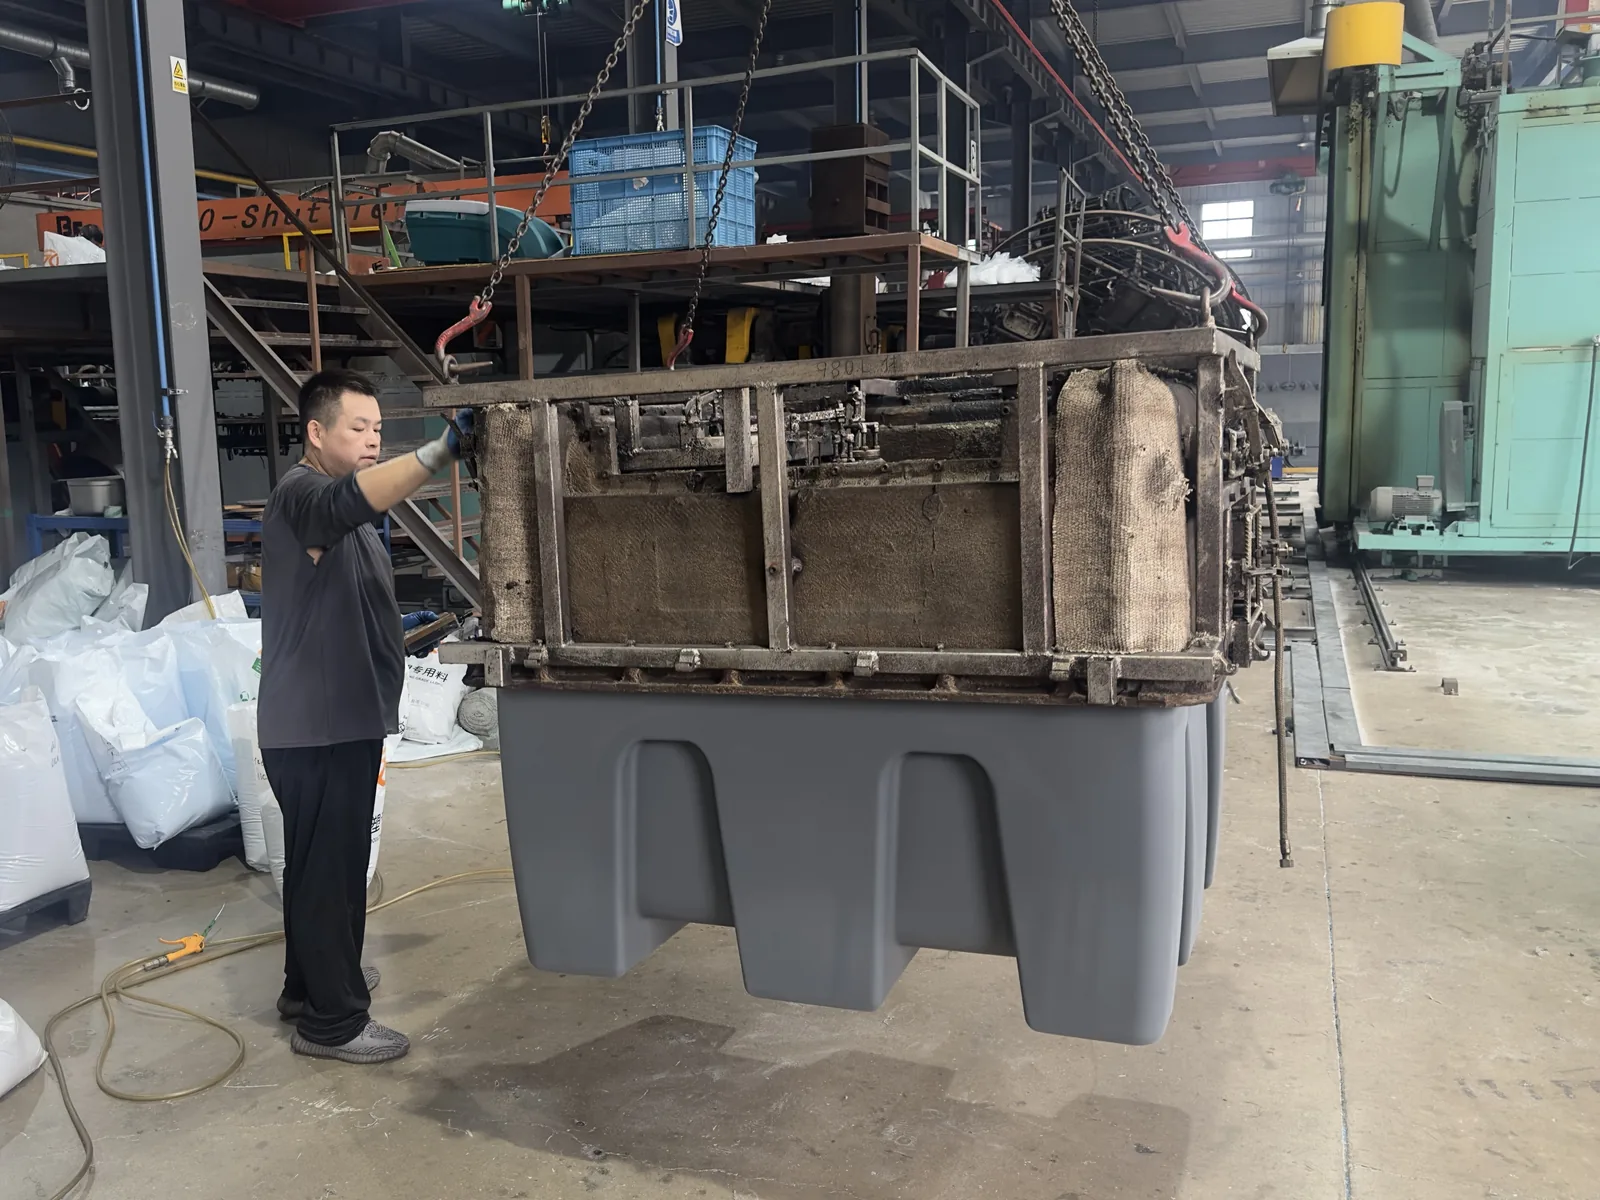
Desmoldagem Estágio 2 · Etapas 05–08
Espumação e acabamento
- 05
Injeção de espuma
A espuma de poliuretano preenche todo o espaço entre as paredes interna e externa.
- 06
Rebarbação
As rebarbas são removidas da parte externa do casco.
- 07
Cura e liberação
O gabinete estabiliza no gabarito de espumação e, em seguida, é liberado.
- 08
Componentes e ferragens
A porta traseira, a porta lateral e os demais acessórios são instalados.
- 05
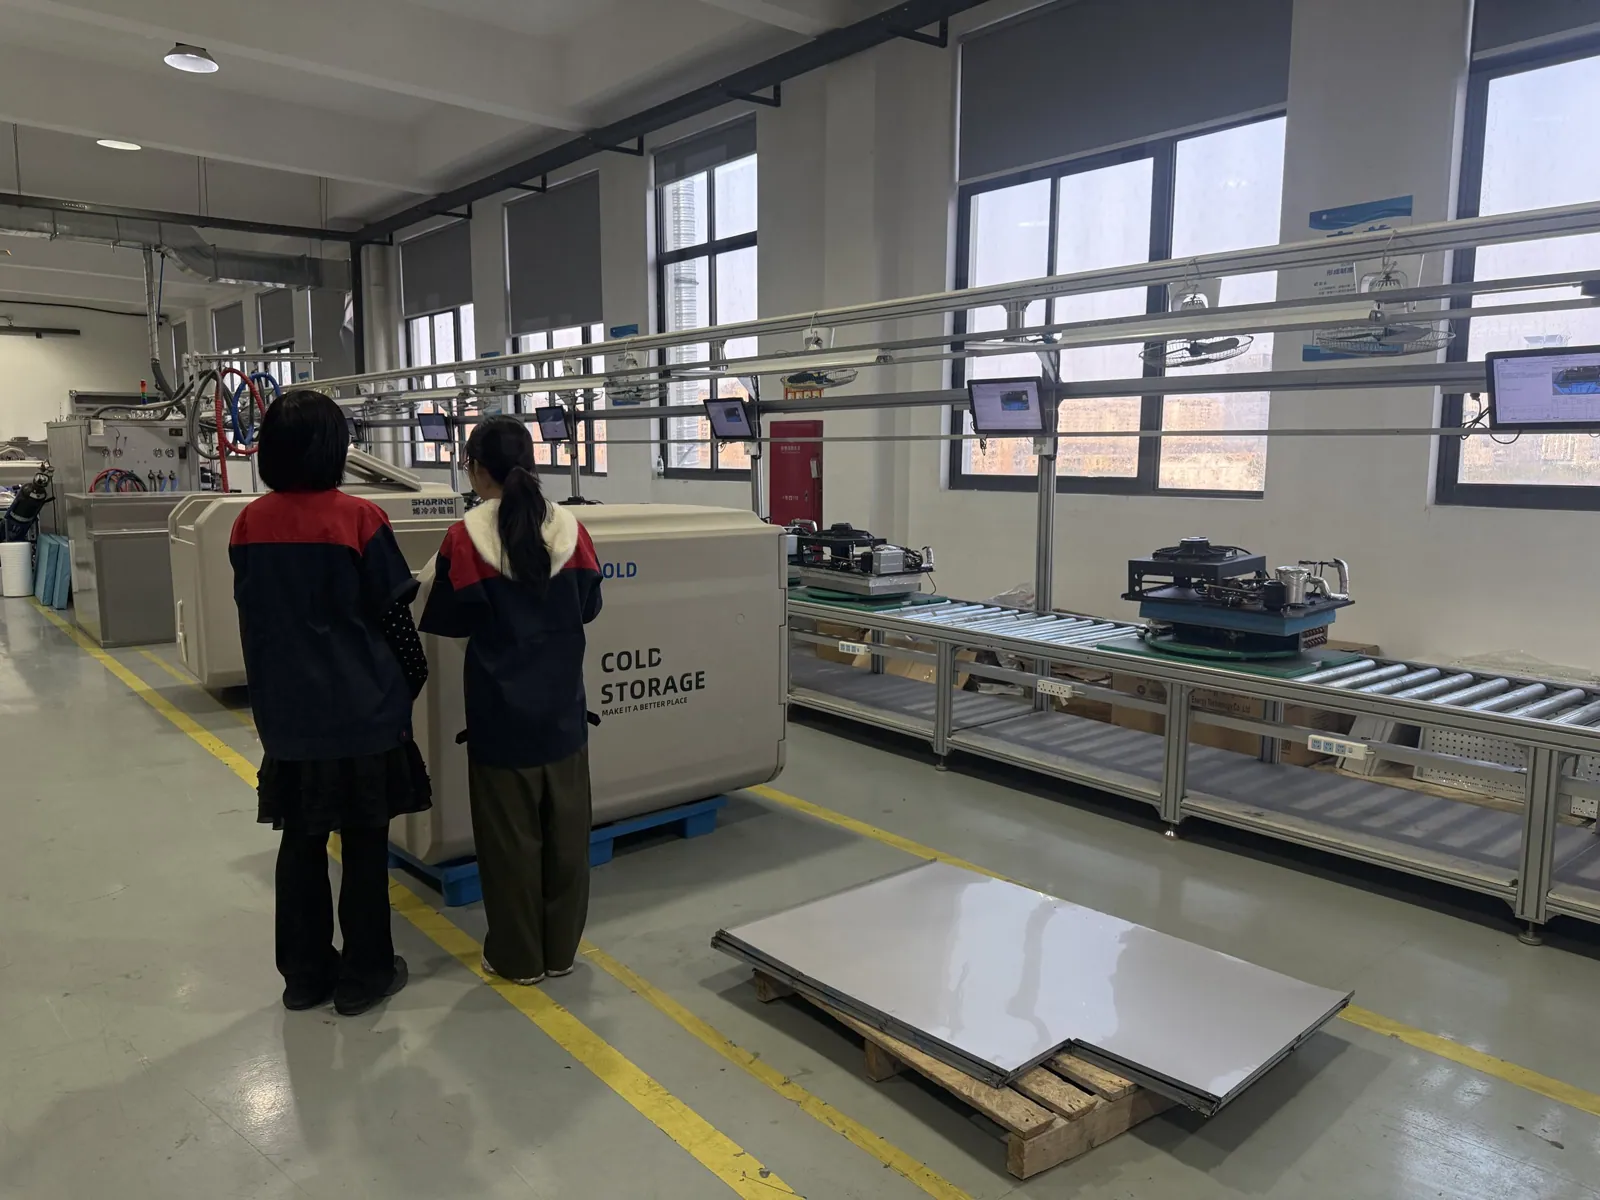
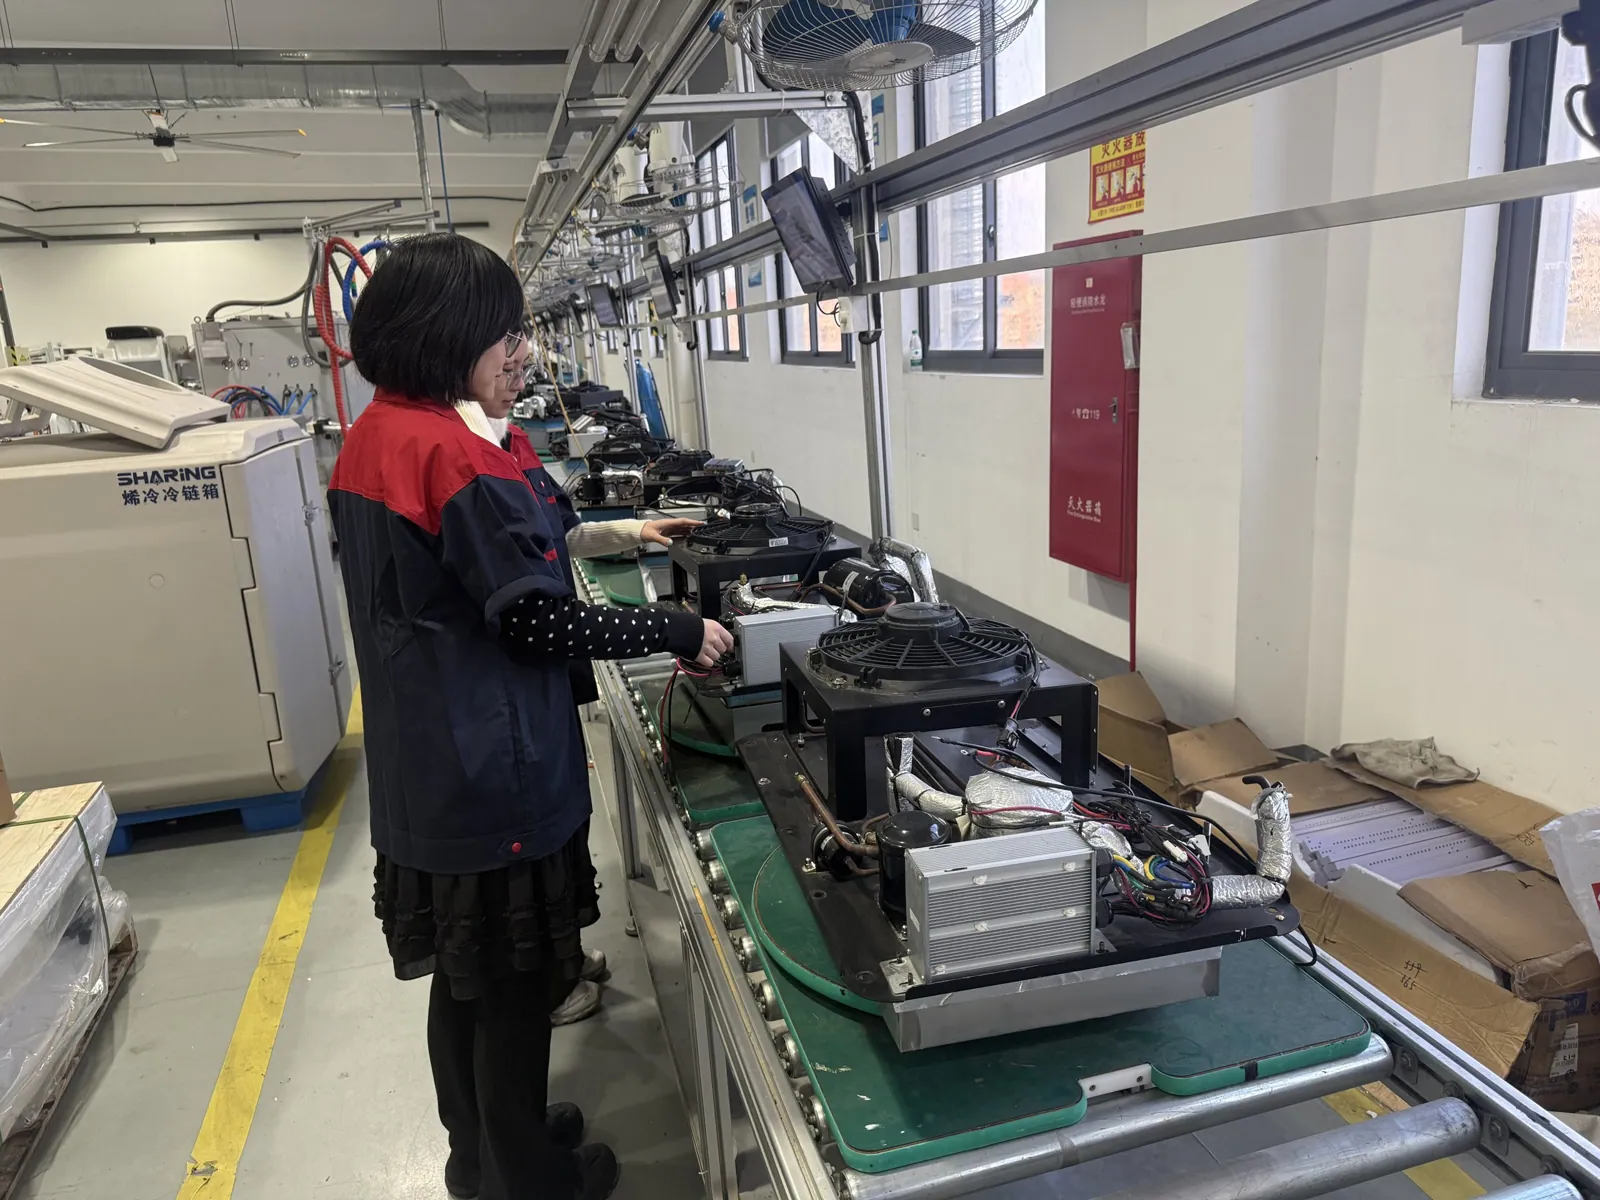
Linha de unidades de refrigeração Estágio 3 · Etapas 09–12
Refrigeração e testes
- 09
Unidade de refrigeração
A unidade de refrigeração é instalada em seu próprio compartimento dedicado.
- 10
Teste de desempenho
Tanto a capacidade de resfriamento da unidade quanto o isolamento térmico do gabinete são testados.
- 11
Teste contínuo de 12 horas
Cada caixa opera continuamente por 12 horas antes de ser aprovada para expedição.
- 12
Embalagem e embarque
As caixas são embaladas e embarcadas, normalmente a partir do porto de Ningbo.
- 09
Cada unidade é testada duas vezes antes de sair da fábrica: primeiro quanto ao resfriamento e isolamento, e depois no teste contínuo de 12 horas. Pedidos de contêiner fechado embarcam com duas unidades de refrigeração sobressalentes.
Outras oficinas
Gabinetes térmicos e unidades de refrigeração são fabricados na mesma planta.
Veja com seus próprios olhos.
Visite a fábrica em Ningbo ou solicite uma videochamada ao vivo diretamente do chão de fábrica.