なぜ銅管とアルミフィンなのか
フィンチューブコイルでは、管内を冷媒が流れ、フィンの間を空気が通過します。管には、圧力に耐えること、熱を伝えること、ろう付けで密閉された回路を構成できることが求められます。銅はこの3つをすべて満たします。一方、フィンは熱を広い面積で空気へ伝えるだけでよいため、薄くて軽いアルミで十分です。オール銅製のコイルと比べて、銅・アルミ構成は軽量かつ低コストです。そのため、冷凍、空調、ヒートポンプの蒸発器・凝縮器では、この構成が標準となっています。
使用材料
| 材料 | 当社仕様 | 仕様の意味 |
|---|---|---|
| 銅管 | TP2M 内面溝付銅管、外径 7 / 7.94 / 9.52 / 12.7 / 15.88 mm | TP2 はりん脱酸銅で、ろう付けしても脆くなりません。M は曲げ加工や拡管に必要な軟質(焼なまし)の質別です。内面の溝によって管内の表面積が増え、蒸発・凝縮する冷媒の熱伝達が向上します。 |
| フィン材 | 8011-H24 アルミ箔、親水性処理、ベアまたは耐食コーティング | 8011 はフィン材として広く使われるアルミ・鉄・シリコン系の合金です。H24 は半硬質の質別で、カラー成形ができる柔らかさと、フィン形状を保つ剛性を兼ね備えています。 |
受け入れた銅材・アルミ材は、ラインに投入する前に検査し、記録を残しています。親水性フィン材は、鼎勝(Dingsheng)などの中国大手メーカー製、またはお客様ご指定のブランドを使用します。
製造工程
1. 管の曲げ加工
銅管を巻き戻して矯正・切断し、U字形のヘアピン管に曲げ加工します。曲げ半径はコイルの段ピッチによって決まります。曲げ部では外側の管壁が薄くなるため、管の肉厚は使用圧力を考慮して選定する必要があります。
2. フィンのプレス加工
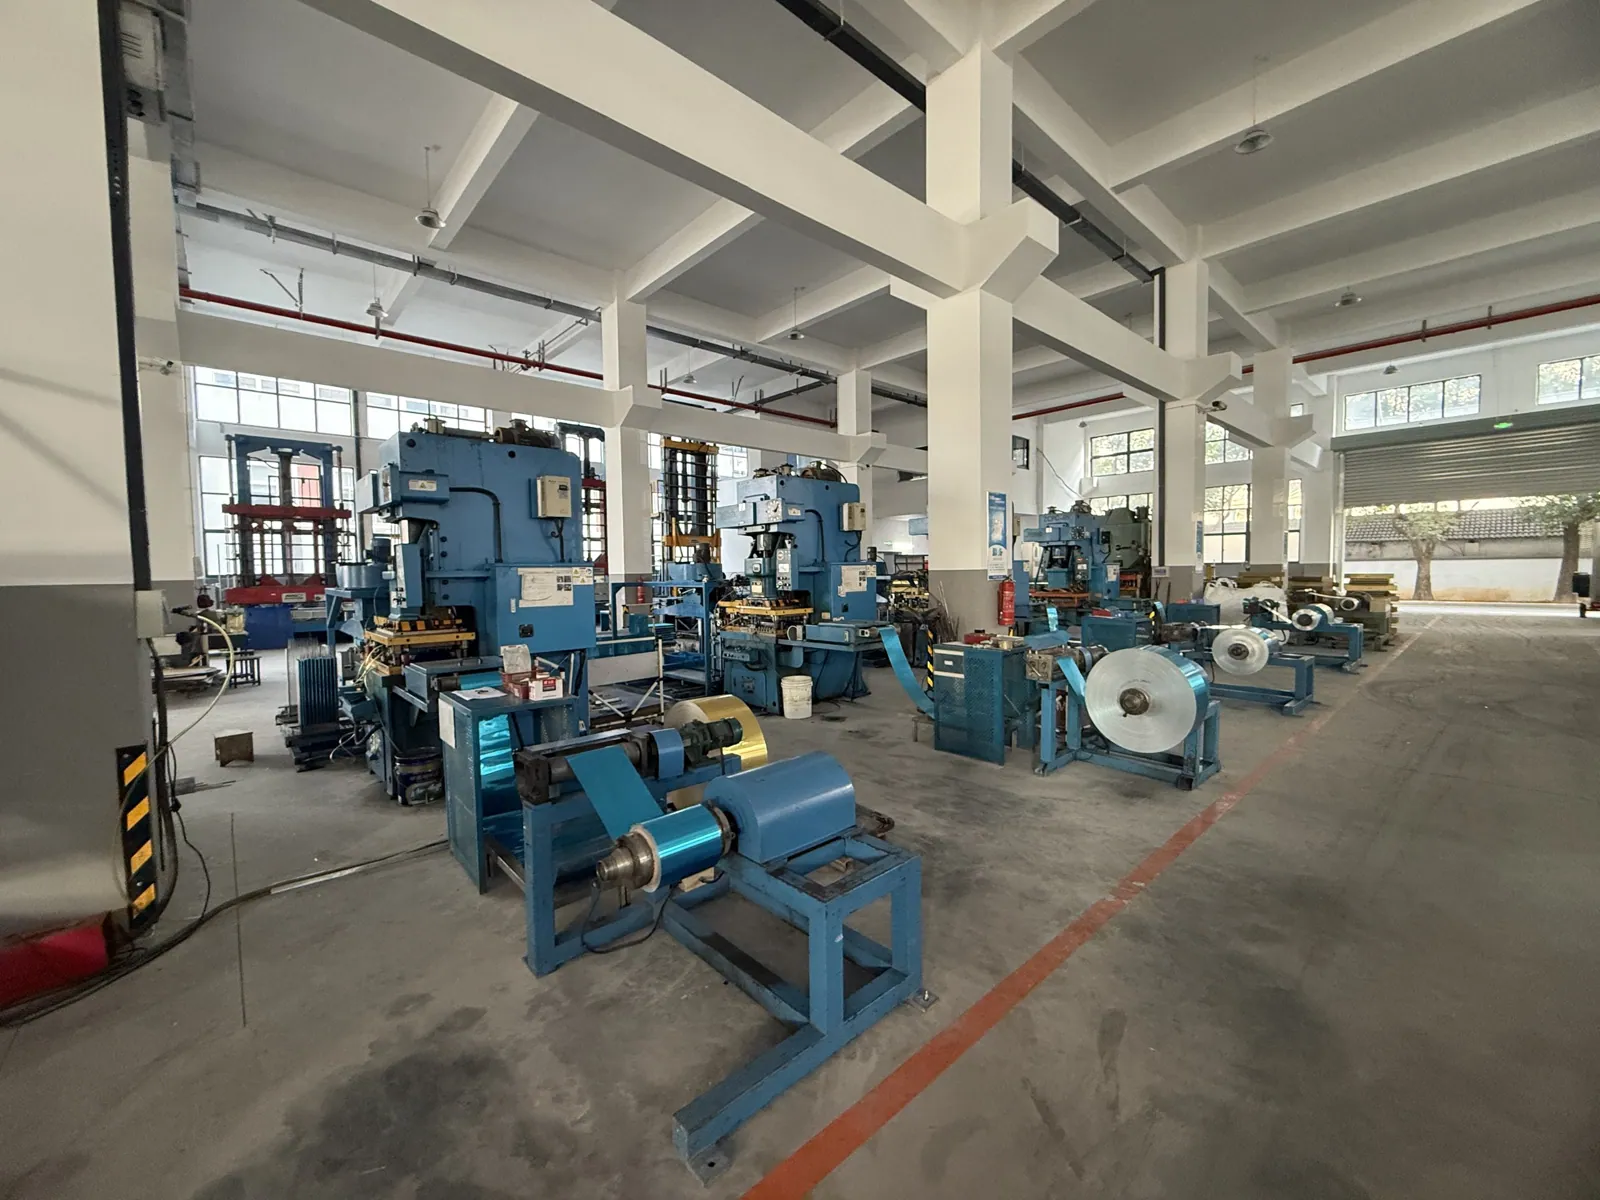
プレスラインで、アルミ箔にフィンの形状、穴、その周囲のカラーを打ち抜きます。カラーの高さがフィンピッチを決め、当社では1.5〜6 mmに対応しています。ピッチが狭いほど限られたスペースで大きな伝熱面積が得られ、ピッチが広いほど着霜や汚れに強くなります。
3. フィンへの管挿入
積層したフィンにヘアピン管を手作業で挿入し、次の工程に進む前に管の本数を確認します。管の入れ忘れは、この段階なら簡単に修正できますが、拡管後には修正できません。
4. 拡管
性能を最も大きく左右する工程です。拡管工具を各管に押し通して管径を広げ、管をすべてのフィンカラーに強く密着させます。熱はこの接触面を通って伝わります。拡管が弱すぎると管とカラーの間にわずかな隙間が残り、外観は完璧でもコイルの能力が低下します。逆に強すぎると、内面の溝がつぶれたりカラーが割れたりします。当社では機械式拡管を採用し、管径と管配列ごとに専用の治具を使い分けています。
5. 洗浄・乾燥
プレス加工と拡管では潤滑油を使用します。この油を除去し、コイルを乾燥炉で乾燥させます。コイル内に油が残ると冷媒回路を汚染し、外面に残るとろう付け部の強度が低下するうえ、フィンに汚れが付着しやすくなります。
6. コイルの曲げ加工
図面で指定がある場合は、平板状のコイルを機器に合わせてL字形やU字形に曲げ加工します。
7. ろう付け
Uベンドやヘッダーをろう付けし、冷媒回路を閉じます。完成したコイルの漏れは、ほぼすべて接合部から発生します。そのため、ろう付けは訓練を受けた技術者が行い、すべての接合部を次の試験で確認します。
8. 気密試験
すべてのコイルを3.8 MPaに加圧し、漏れがないか確認します。抜き取りではなく、全数です。試験後はエアブローでコイルを清掃し、フィンを矯正して整えます。
9. 最終検査・梱包・出荷
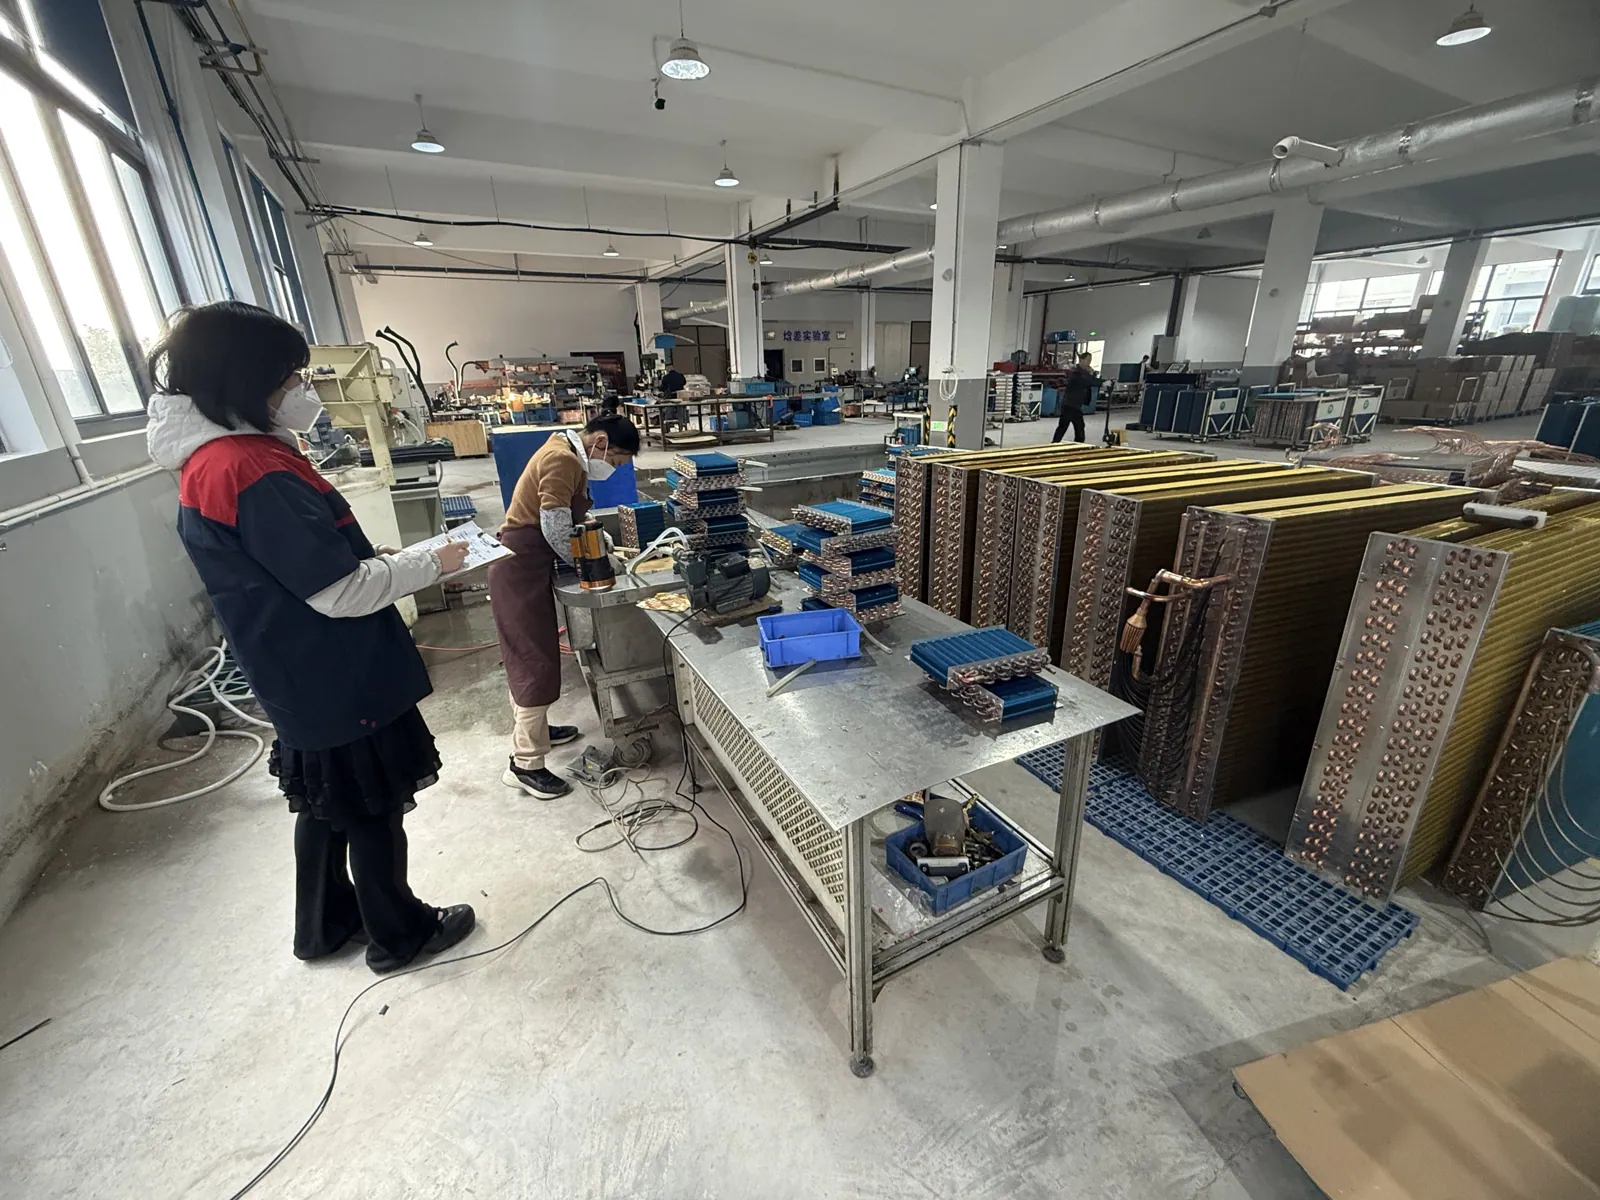
検査員が完成したコイルを検査し、結果を記録します。コイルは保護処理を施して輸出用に梱包し、出荷エリアへ移動します。
管配列:コイルの基本となる寸法
管配列とは、管外径、同じ列内の管同士の間隔(段ピッチ)、列同士の間隔(列ピッチ)の組み合わせで、これによってフィン金型が決まります。当社は次の12種類の標準管配列の金型を保有しています。
| 管外径 | 段ピッチ | 列ピッチ |
|---|---|---|
| 7 mm | 21 mm | 12.7 mm |
| 7 mm | 21 mm | 18.19 mm |
| 7 mm | 19.05 mm | 16.5 mm |
| 7 mm | 25 mm | 21.65 mm |
| 7.94 mm | 22 mm | 19.05 mm |
| 7.94 mm | 25 mm | 21.65 mm |
| 9.52 mm | 25.4 mm | 15.88 mm |
| 9.52 mm | 25.4 mm | 22 mm |
| 9.52 mm | 25 mm | 21.65 mm |
| 12.7 mm | 31.75 mm | 27.5 mm |
| 12.7 mm | 38.1 mm | 33 mm |
| 15.88 mm | 38.1 mm | 33 mm |
これらの中から選んでいただければ、新たなフィン金型が不要となり、コストと納期を削減できます。図面の管配列が異なる場合は、図面をお送りいただければ金型を確認いたします。
フィンの表面処理と耐食性
親水性フィンは、凝縮水を水滴にせず薄い膜状に広げて排水するため、水滴がフィン間をふさいで風路を妨げることがありません。そのため蒸発器に適しています。清浄で乾燥した空気環境の凝縮器には、ベアアルミが経済的な選択肢です。沿岸部や汚染された空気環境向けには、コーティング仕様の管とフィンで、中性塩水噴霧試験1000時間以上を達成しています。
1.8 kWから1200 kWまで同じ工程で製造
上記の工程はサイズによって変わらず、変わるのは治具とハンドリングだけです。最近の製作例をご紹介します。
| 用途 | 寸法(mm) | 能力 | 媒体 |
|---|---|---|---|
| 蒸発器(小型ヒートポンプ乾燥機) | 200 × 150 × 40 | 1.8 kW | R32 |
| 凝縮器(業務用小型製氷機) | 450 × 220 × 90 | 7.2 kW | R290 |
| 蒸発器(コールドチェーンボックス冷凍ユニット) | 920 × 420 × 110 | 24 kW | R404A |
| 凝縮器(産業用チラー) | 1600 × 650 × 180 | 65 kW | R134a |
| ドライクーラー(データセンター間接冷却) | 13000 × 3000 × 150 | 1200 kW | 50 % エチレングリコール水溶液および純水 |
製作可能な寸法は80 × 80 × 20 mmから16000 × 3000 × 400 mmまで、伝熱面積は0.2 m²から100 m²超まで対応しています。
コイルサプライヤーに確認すべきこと
- 気密試験は全数か、抜き取りか。試験圧力はいくらか。
- 拡管は機械式か。治具は管径と管配列に合わせたものか。
- ろう付け前のコイルはどのように洗浄し、内部の清浄度をどう確認しているか。
- 銅管の材質と質別、フィンの合金と質別は何か。
- 図面の管配列は標準品か、それとも新規金型が必要か。
お見積りをご希望の方へ。「特注フィンチューブ熱交換器の仕様指定ガイド」をお読みいただくか、写真付きの全工程を製造設備ページで、製品情報をフィンチューブ熱交換器ページでご確認ください。最小発注数量は50個で、サンプルは約1週間でご用意できます。