لماذا أنابيب النحاس وزعانف الألمنيوم
في الملف ذي الأنابيب المزعنفة، يتدفق وسيط التبريد داخل الأنابيب ويمر الهواء عبر الزعانف. ويجب أن يتحمل الأنبوب الضغط، وأن يوصل الحرارة، وأن يُلحم بالنحاس ضمن دائرة محكمة الإغلاق، والنحاس يحقق الشروط الثلاثة. أما الزعانف فلا تحتاج إلا إلى نقل الحرارة إلى مساحة كبيرة من الهواء، ولذلك يمكن أن تكون من ألمنيوم رقيق وخفيف. ومقارنةً بالملف المصنوع بالكامل من النحاس، يأتي تصميم النحاس والألمنيوم أخف وزناً وأقل تكلفة، ولهذا أصبح المعيار السائد للمبخّرات والمكثّفات في أنظمة التبريد وتكييف الهواء والمضخات الحرارية.
المواد
| المادة | مواصفاتنا | معنى المواصفات |
|---|---|---|
| الأنابيب النحاسية | TP2M، مخدّدة داخلياً، بقطر خارجي 7 / 7.94 / 9.52 / 12.7 / 15.88 mm | TP2 نحاس مزال أكسجينه بالفوسفور، يُلحم بالنحاس دون أن يصبح هشاً. وM هي حالة المعالجة اللينة الملدَّنة، اللازمة للثني والتوسيع. وتزيد الأخاديد الداخلية مساحة السطح الداخلي وانتقال الحرارة لوسيط التبريد أثناء تبخره وتكثفه. |
| رقائق الزعانف | رقائق ألمنيوم 8011-H24، محبة للماء (هيدروفيلية)، أو غير مطلية، أو مطلية بطبقة مقاومة للتآكل | 8011 سبيكة من الألمنيوم والحديد والسيليكون شائعة الاستخدام في رقائق الزعانف. وH24 حالة نصف صلبة: لينة بما يكفي لتشكيل الياقات، ومتينة بما يكفي لتحافظ الزعانف على شكلها. |
يُفحص النحاس والألمنيوم الواردان ويُوثَّقان قبل وصولهما إلى خط الإنتاج. وتأتي رقائق الزعانف المحبة للماء من مصانع صينية رائدة مثل Dingsheng، أو من العلامة التجارية التي يحددها العميل.
خطوة بخطوة
1. ثني الأنابيب
يُفكّ الأنبوب النحاسي من البكرة، ويُقوَّم ويُقطع ويُثنى على شكل دبابيس حرف U. ويتحدد نصف قطر الثني بخطوة الأنابيب في الملف. ونظراً إلى أن الجدار الخارجي يرقّ عند الثني، يجب اختيار سماكة جدار الأنبوب مع مراعاة ضغط التشغيل.
2. كبس الزعانف
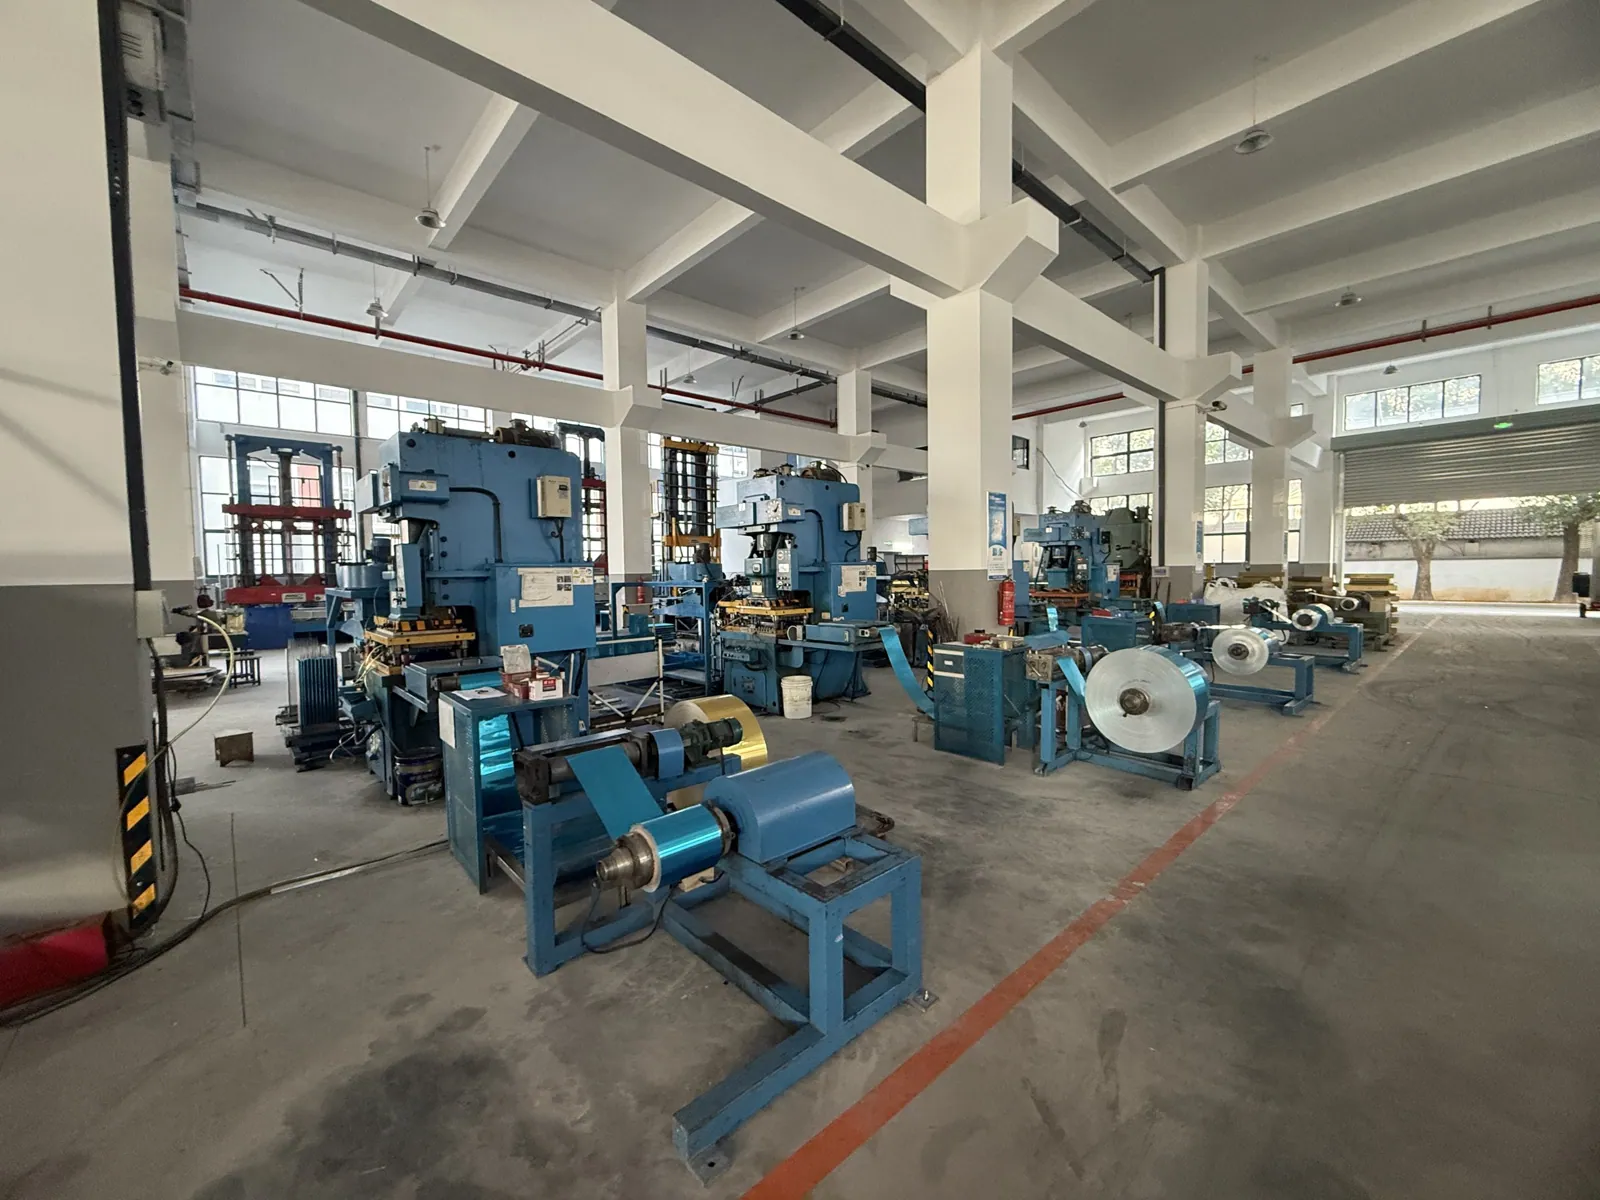
يكبس خط المكابس نمط الزعانف والثقوب والياقات المحيطة بها في رقائق الألمنيوم. ويحدد ارتفاع الياقة خطوة الزعانف، التي تتراوح في نطاقنا بين 1.5 و6 mm. فالخطوات الضيقة تمنح مساحة سطح أكبر في حيز أصغر، أما الخطوات الواسعة فتقاوم تراكم الصقيع والأوساخ.
3. تركيب الزعانف
تُمرَّر الأنابيب المثنية يدوياً عبر رزمة الزعانف، ويُتحقق من عدد الأنابيب قبل الخطوة التالية. فإصلاح أنبوب ناقص سهل في هذه المرحلة، ومستحيل بعد التوسيع.
4. توسيع الأنابيب
هذه هي الخطوة الأكثر تأثيراً في الأداء. تُدفع أداة توسيع عبر كل أنبوب فتوسّعه حتى يضغط بقوة على كل ياقة من ياقات الزعانف، إذ يجب أن تعبر الحرارة نقطة التلامس هذه. فإذا كان التوسيع ضعيفاً بقيت فجوات دقيقة بين الأنبوب والياقة، فيفقد الملف جزءاً من قدرته رغم أن مظهره يبدو مثالياً. وإذا كان مفرطاً انبسطت الأخاديد الداخلية أو تشققت الياقات. والتوسيع في مصنعنا ميكانيكي، والأدوات مطابقة لكل مقاس أنبوب ونمط ترتيب.
5. التنظيف والتجفيف
تُستخدم زيوت التزييت في عمليتي الكبس والتوسيع، فتُزال ثم يُجفَّف الملف داخل فرن. فالزيت المتبقي داخل الملف يلوّث دائرة وسيط التبريد، والزيت على السطح الخارجي يُضعف وصلات اللحام بالنحاس ويجمع الأوساخ على الزعانف.
6. ثني الملف
عندما يتطلب المخطط الهندسي ذلك، يُثنى الملف المسطح ليأخذ شكل حرف L أو U بما يناسب الوحدة.
7. اللحام بالنحاس
تُلحم الأكواع العكسية والمجمّعات باللحام النحاسي (Brazing) لإغلاق دوائر وسيط التبريد. ولأن جميع حالات التسريب تقريباً في الملف المكتمل تبدأ عند وصلة ما، يتولى اللحامَ فنيون مدرَّبون، وتخضع كل وصلة للاختبار التالي.
8. اختبار التسريب
يُضغط كل ملف حتى 3.8 MPa ويُفحص ضد التسريب. ليس عيّنة، بل كل ملف. وبعد الاختبار، تُنفخ الملفات بالهواء لتنظيفها وتُمشَّط الزعانف لاستقامتها.
9. الفحص النهائي والتعبئة والشحن
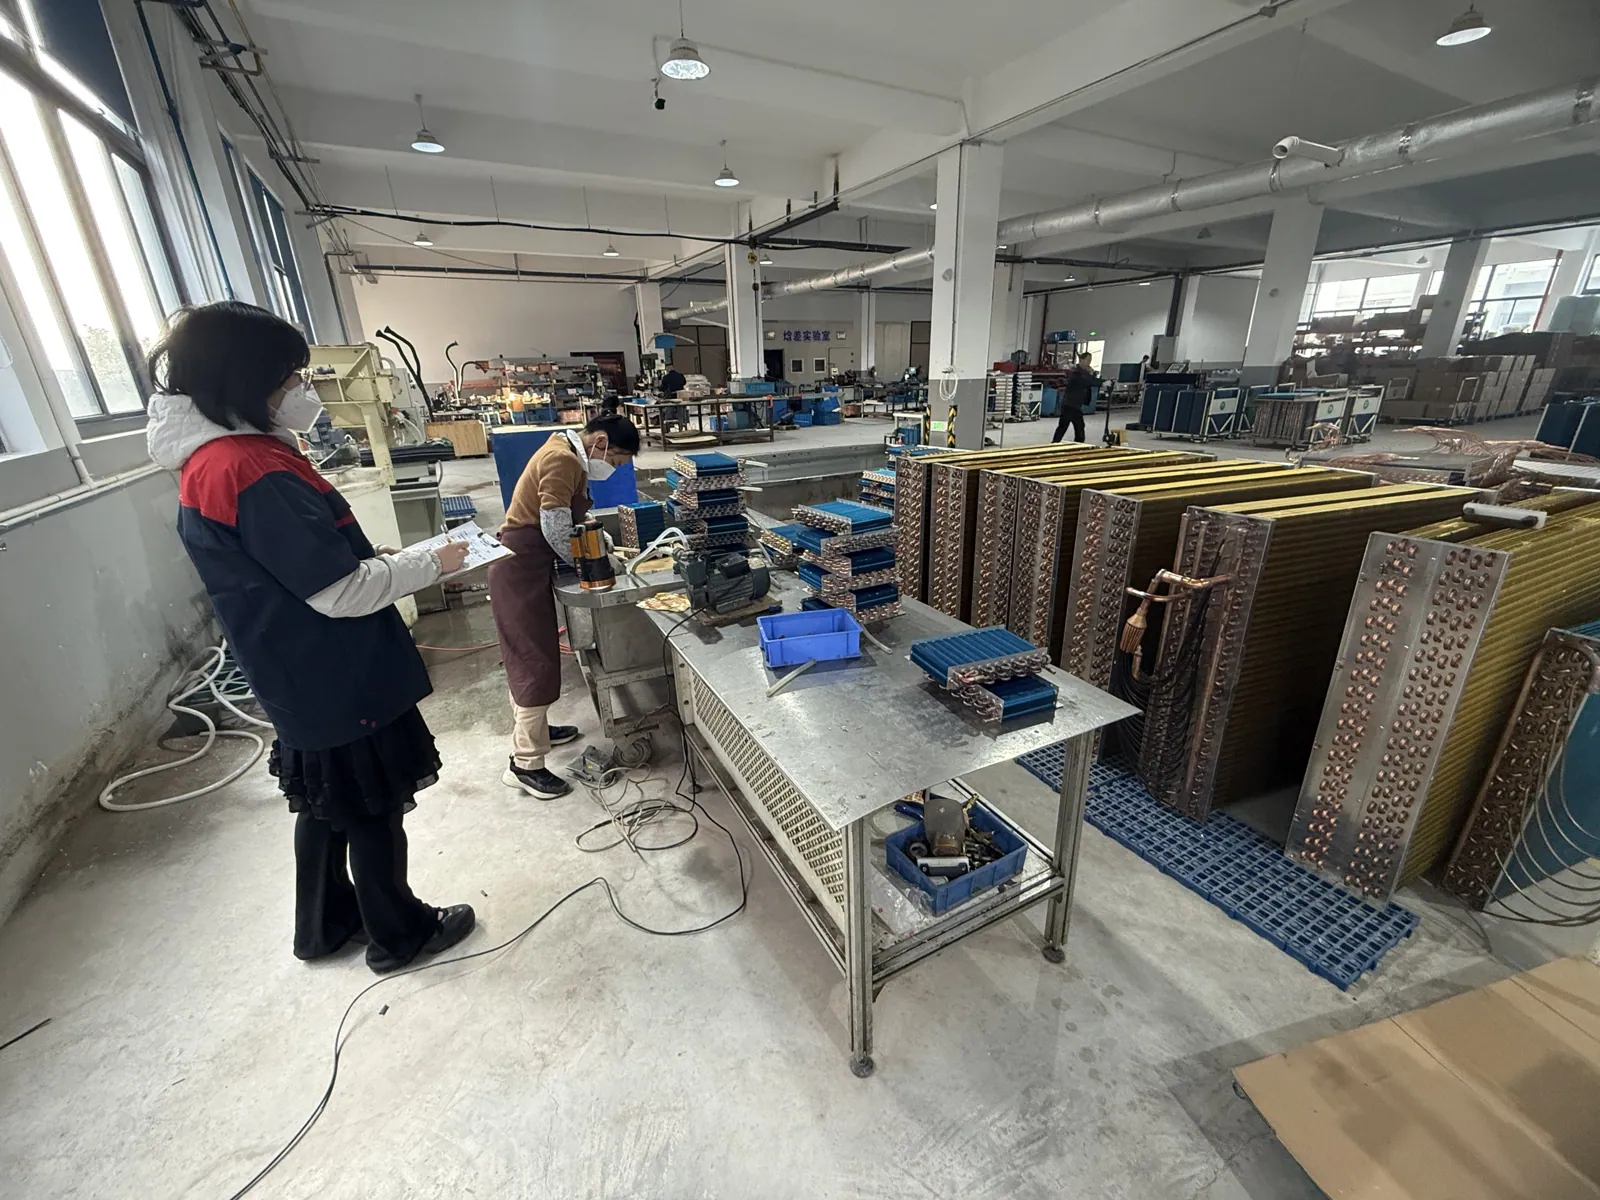
يفحص المفتشون الملفات المكتملة ويسجلون النتائج، ثم تُحمى الملفات وتُعبَّأ للتصدير وتُنقل إلى منطقة التسليم.
أنماط ترتيب الأنابيب: الهندسة التي يقوم عليها الملف
يحدد نمط ترتيب الأنابيب، أي قطر الأنبوب والمسافة بين الأنابيب في الصف الواحد (خطوة الأنابيب) والمسافة بين الصفوف (خطوة الصفوف)، قالبَ الزعانف. ولدينا أدوات لاثني عشر نمطاً قياسياً:
| القطر الخارجي للأنبوب | خطوة الأنابيب | خطوة الصفوف |
|---|---|---|
| 7 mm | 21 mm | 12.7 mm |
| 7 mm | 21 mm | 18.19 mm |
| 7 mm | 19.05 mm | 16.5 mm |
| 7 mm | 25 mm | 21.65 mm |
| 7.94 mm | 22 mm | 19.05 mm |
| 7.94 mm | 25 mm | 21.65 mm |
| 9.52 mm | 25.4 mm | 15.88 mm |
| 9.52 mm | 25.4 mm | 22 mm |
| 9.52 mm | 25 mm | 21.65 mm |
| 12.7 mm | 31.75 mm | 27.5 mm |
| 12.7 mm | 38.1 mm | 33 mm |
| 15.88 mm | 38.1 mm | 33 mm |
يُغني اختيار أحد هذه الأنماط عن تصنيع أدوات زعانف جديدة، مما يوفر التكلفة ومهلة التسليم. وإذا كان مخططك الهندسي يستخدم نمطاً مختلفاً، فأرسله إلينا وسنتحقق من الأدوات.
تشطيب الزعانف ومقاومة التآكل
تسمح الزعانف المحبة للماء للمياه المتكثفة بالانتشار في طبقة رقيقة وتصريفها، بدلاً من تكوين قطرات تسدّ الفراغات بين الزعانف وتعيق تدفق الهواء، ولذلك تناسب المبخّرات. أما الألمنيوم غير المطلي فهو الخيار الاقتصادي للمكثّفات العاملة في هواء نظيف وجاف. وفي البيئات الساحلية أو ذات الهواء الملوث، تصل الأنابيب والزعانف المطلية إلى 1000 ساعة أو أكثر في اختبار رذاذ الملح المتعادل.
العملية نفسها من 1.8 kW إلى 1200 kW
لا تتغير الخطوات السابقة بتغير المقاس، بل تتغير الأدوات وطرق المناولة فقط. وفيما يلي بعض الأمثلة الحديثة:
| التطبيق | المقاس (mm) | القدرة | الوسيط |
|---|---|---|---|
| مبخّر، مجفف صغير بمضخة حرارية | 200 × 150 × 40 | 1.8 kW | R32 |
| مكثّف، صانعة ثلج تجارية صغيرة | 450 × 220 × 90 | 7.2 kW | R290 |
| مبخّر، وحدة تبريد لصندوق سلسلة التبريد | 920 × 420 × 110 | 24 kW | R404A |
| مكثّف، مبرّد مياه صناعي | 1600 × 650 × 180 | 65 kW | R134a |
| مبرّد جاف، تبريد غير مباشر لمركز بيانات | 13000 × 3000 × 150 | 1200 kW | محلول إيثيلين جلايكول بتركيز 50 % وماء نقي |
يمتد نطاق المقاسات لدينا من 80 × 80 × 20 mm إلى 16000 × 3000 × 400 mm، بمساحات انتقال حرارة من 0.2 m² إلى أكثر من 100 m².
أسئلة تطرحها على مورّد الملفات
- هل يخضع كل ملف لاختبار التسريب، وعند أي ضغط؟ أم عيّنة فقط؟
- هل التوسيع ميكانيكي، وهل الأدوات مطابقة للأنبوب ونمط الترتيب؟
- كيف تُنظَّف الملفات قبل اللحام بالنحاس، وكيف يُتحقق من نظافتها الداخلية؟
- ما درجة الأنبوب وحالة معالجته، وما سبيكة الزعانف وحالة معالجتها؟
- هل النمط الوارد في مخططي الهندسي قياسي، أم يحتاج إلى أدوات جديدة؟
هل أنت مستعد لطلب عرض سعر؟ اقرأ كيف تحدد مواصفات مبادل حراري مخصص ذي أنابيب مزعنفة، أو اطّلع على العملية كاملة بالصور في صفحة القدرات التصنيعية، أو انتقل إلى صفحة المبادلات الحرارية ذات الأنابيب المزعنفة. والحد الأدنى للطلب 50 قطعة، وتستغرق العينات نحو أسبوع واحد.