Fabricación
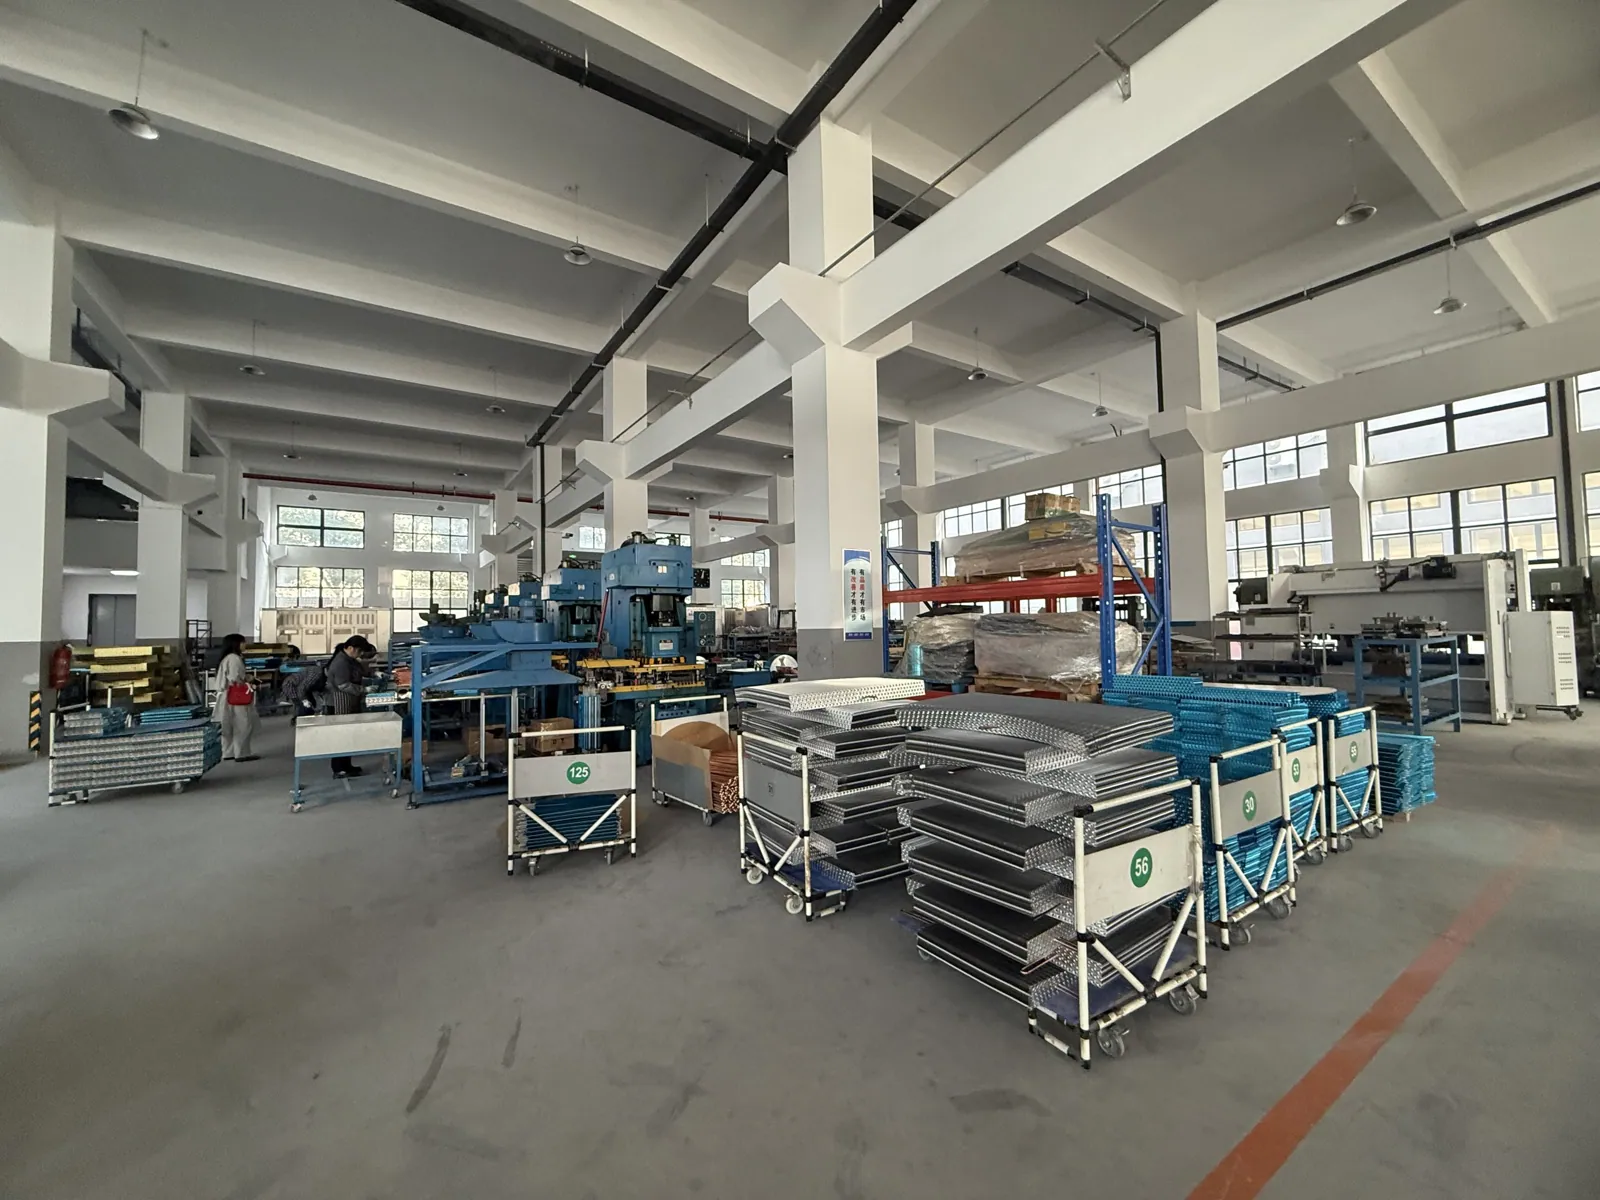
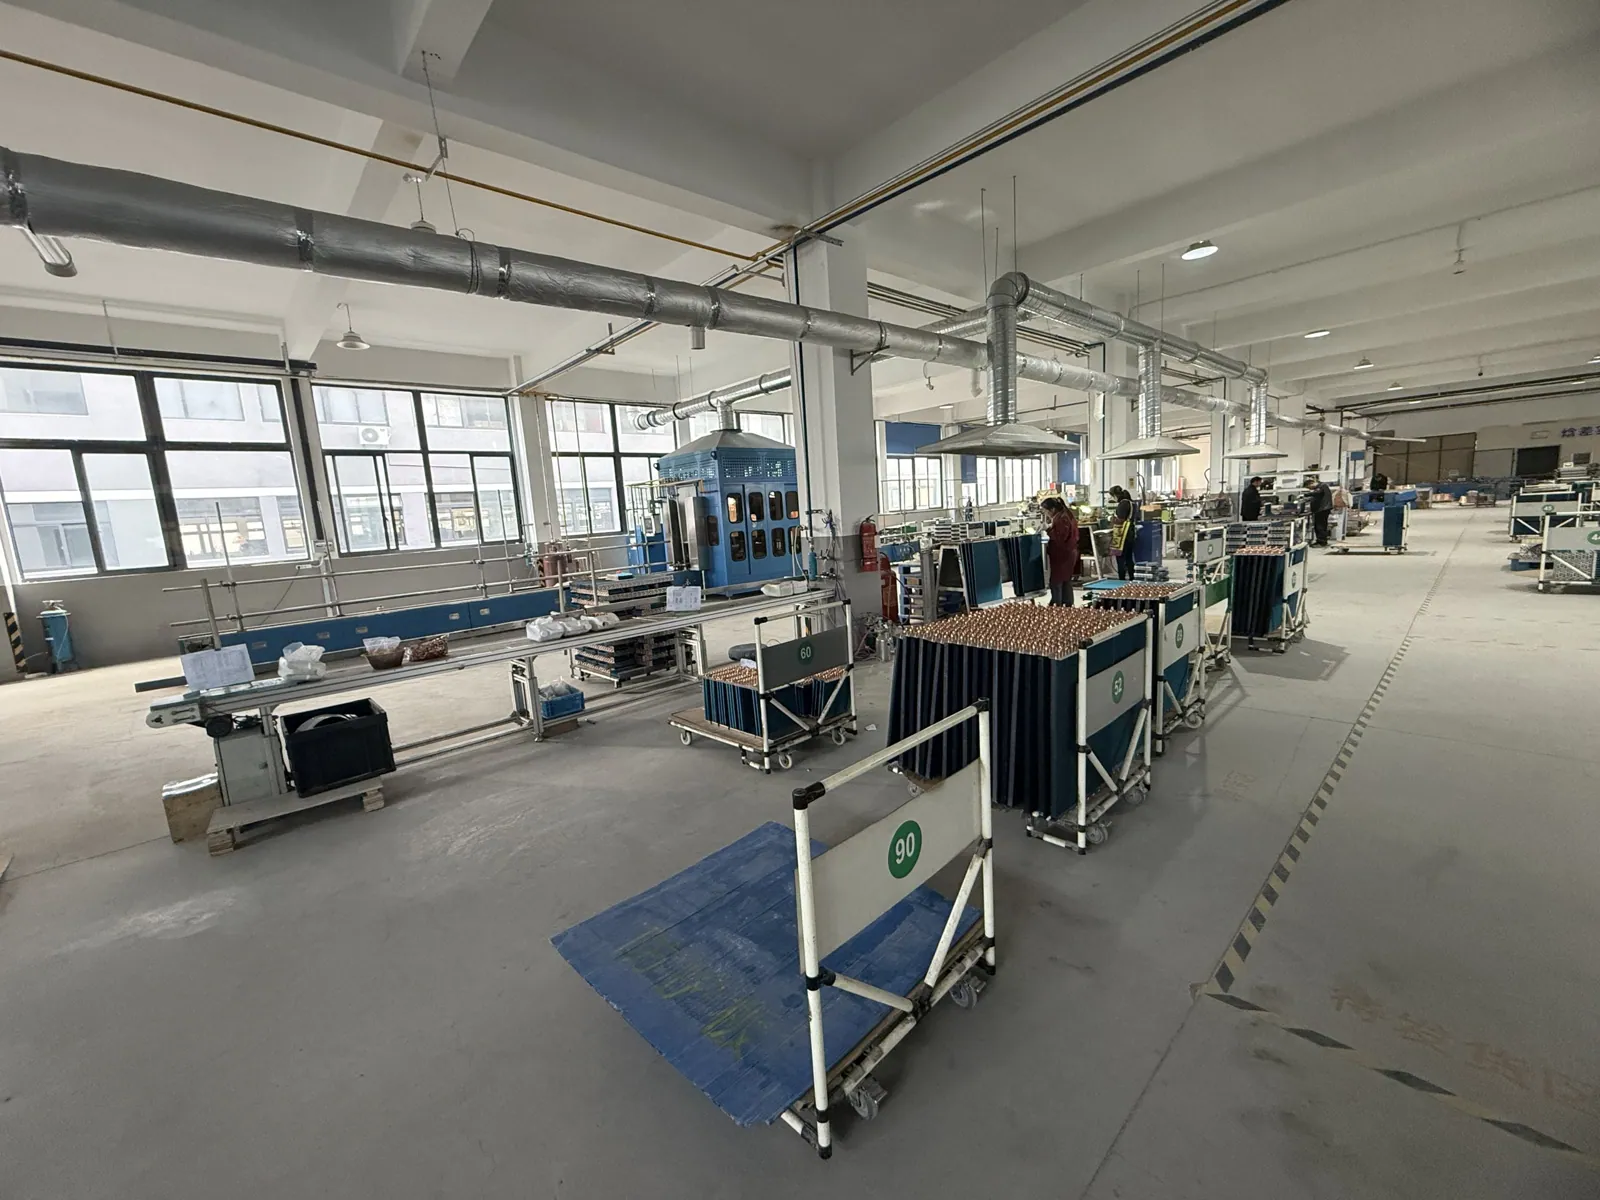
Una planta de 12 000 m² en el distrito de Jiangbei, Ningbo, con 105 empleados. A continuación se muestra el recorrido real que siguen un intercambiador de calor y una caja de transporte de cadena de frío por nuestras líneas.
Cómo se fabrica un serpentín
Once etapas, desde la bobina de tubo de cobre hasta el serpentín embalado sobre palé.
- 01
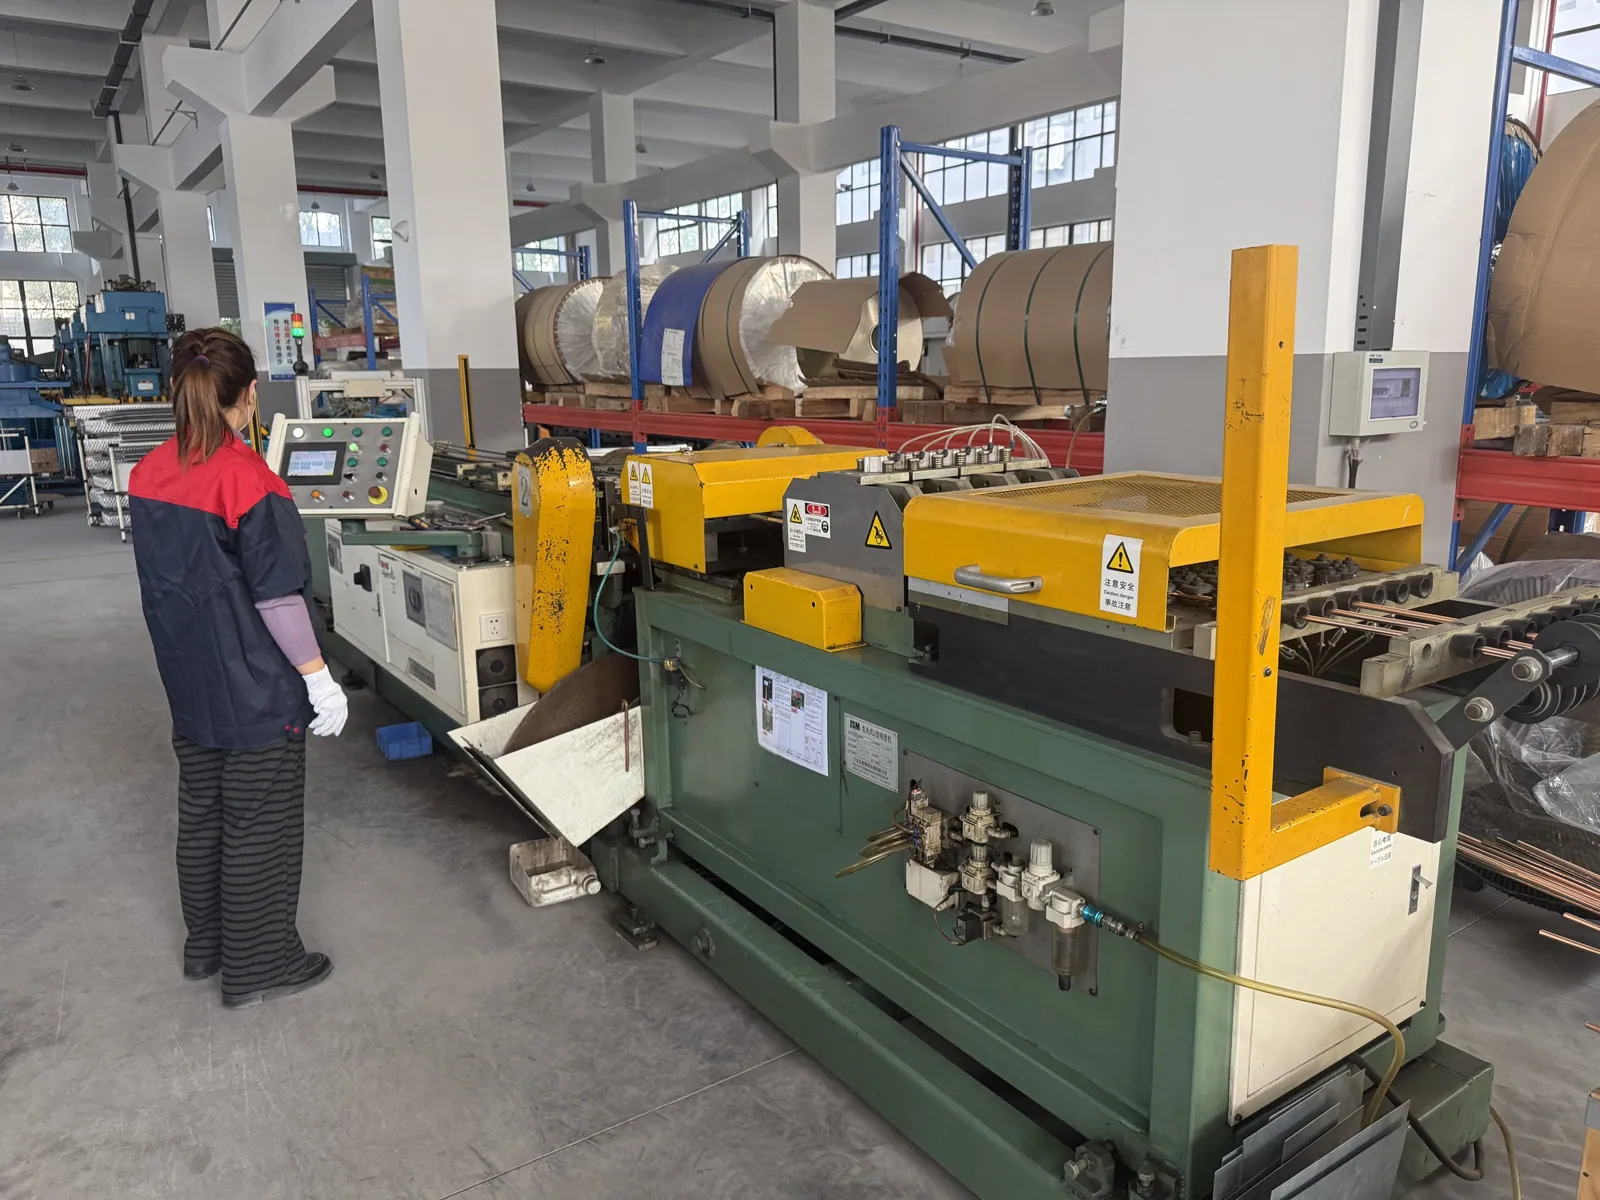
Doblado de tubos
El tubo de cobre se desbobina, endereza, corta y dobla en horquillas.
- 02
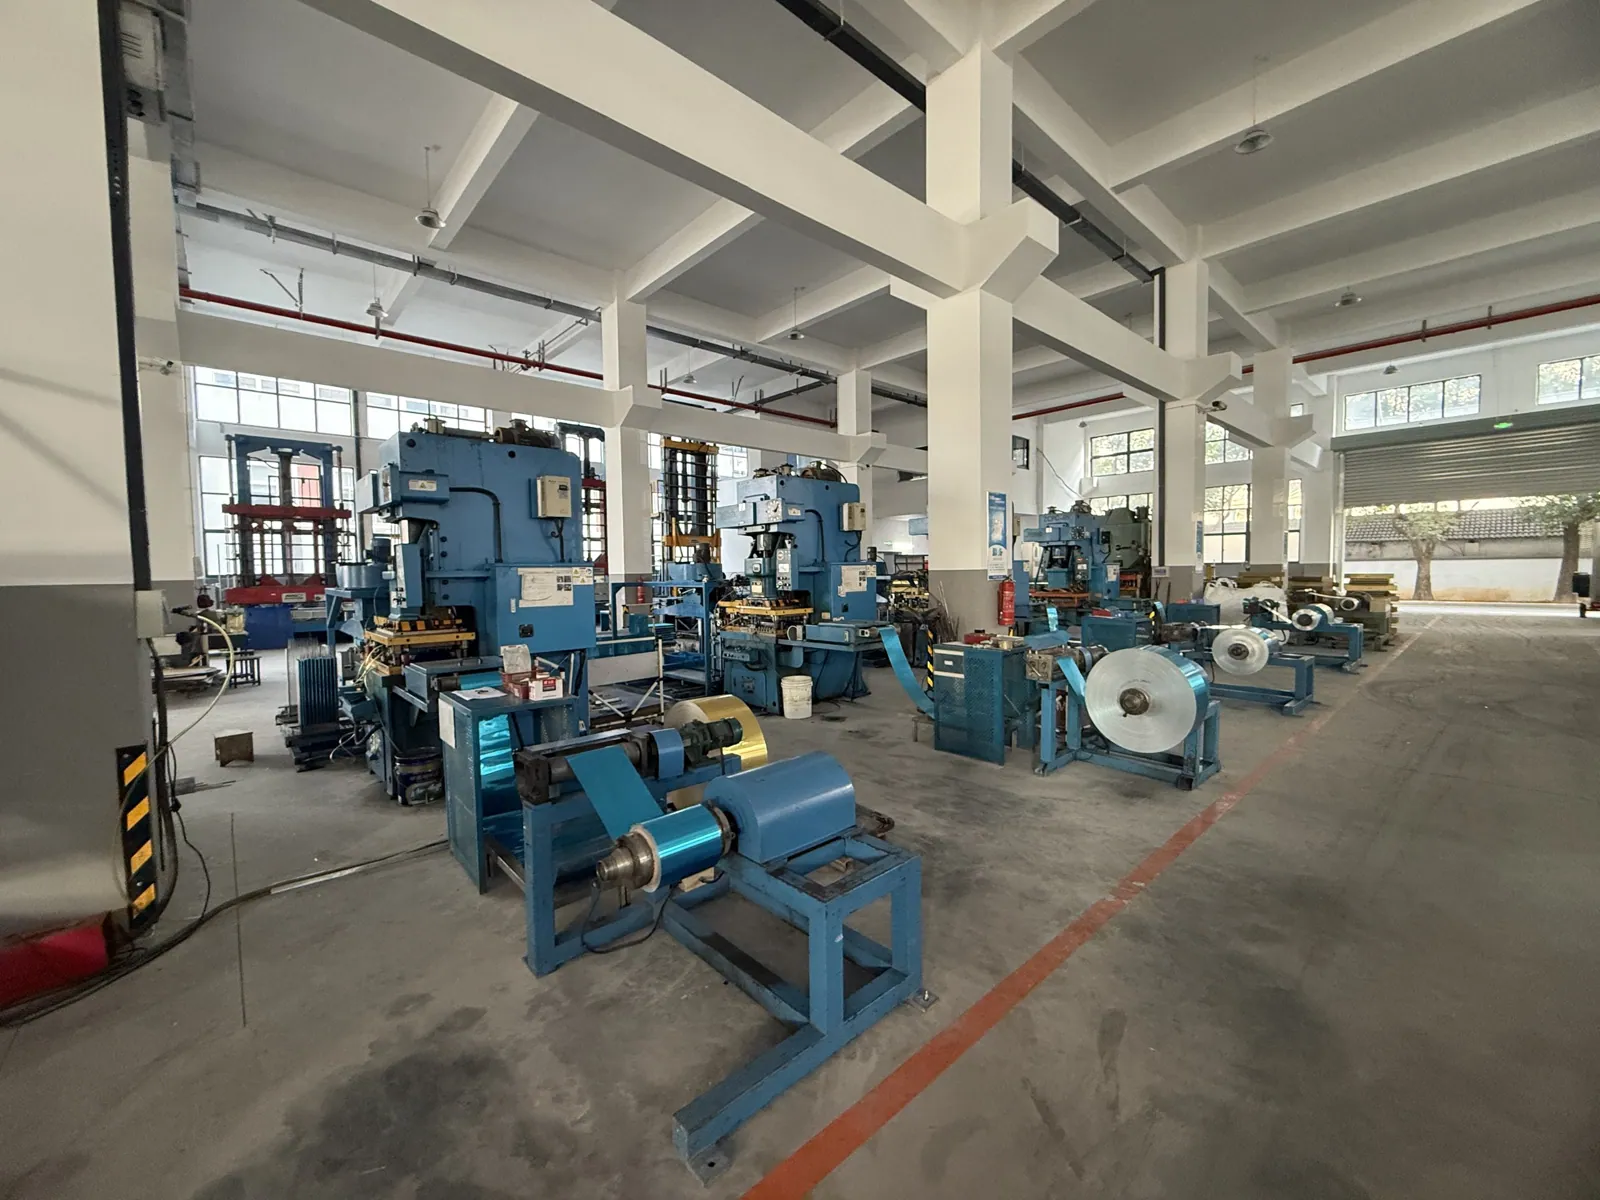
Estampado de aletas
Una línea de prensas estampa el patrón de aleta y los collarines en lámina de aluminio al paso indicado en el plano.
- 03
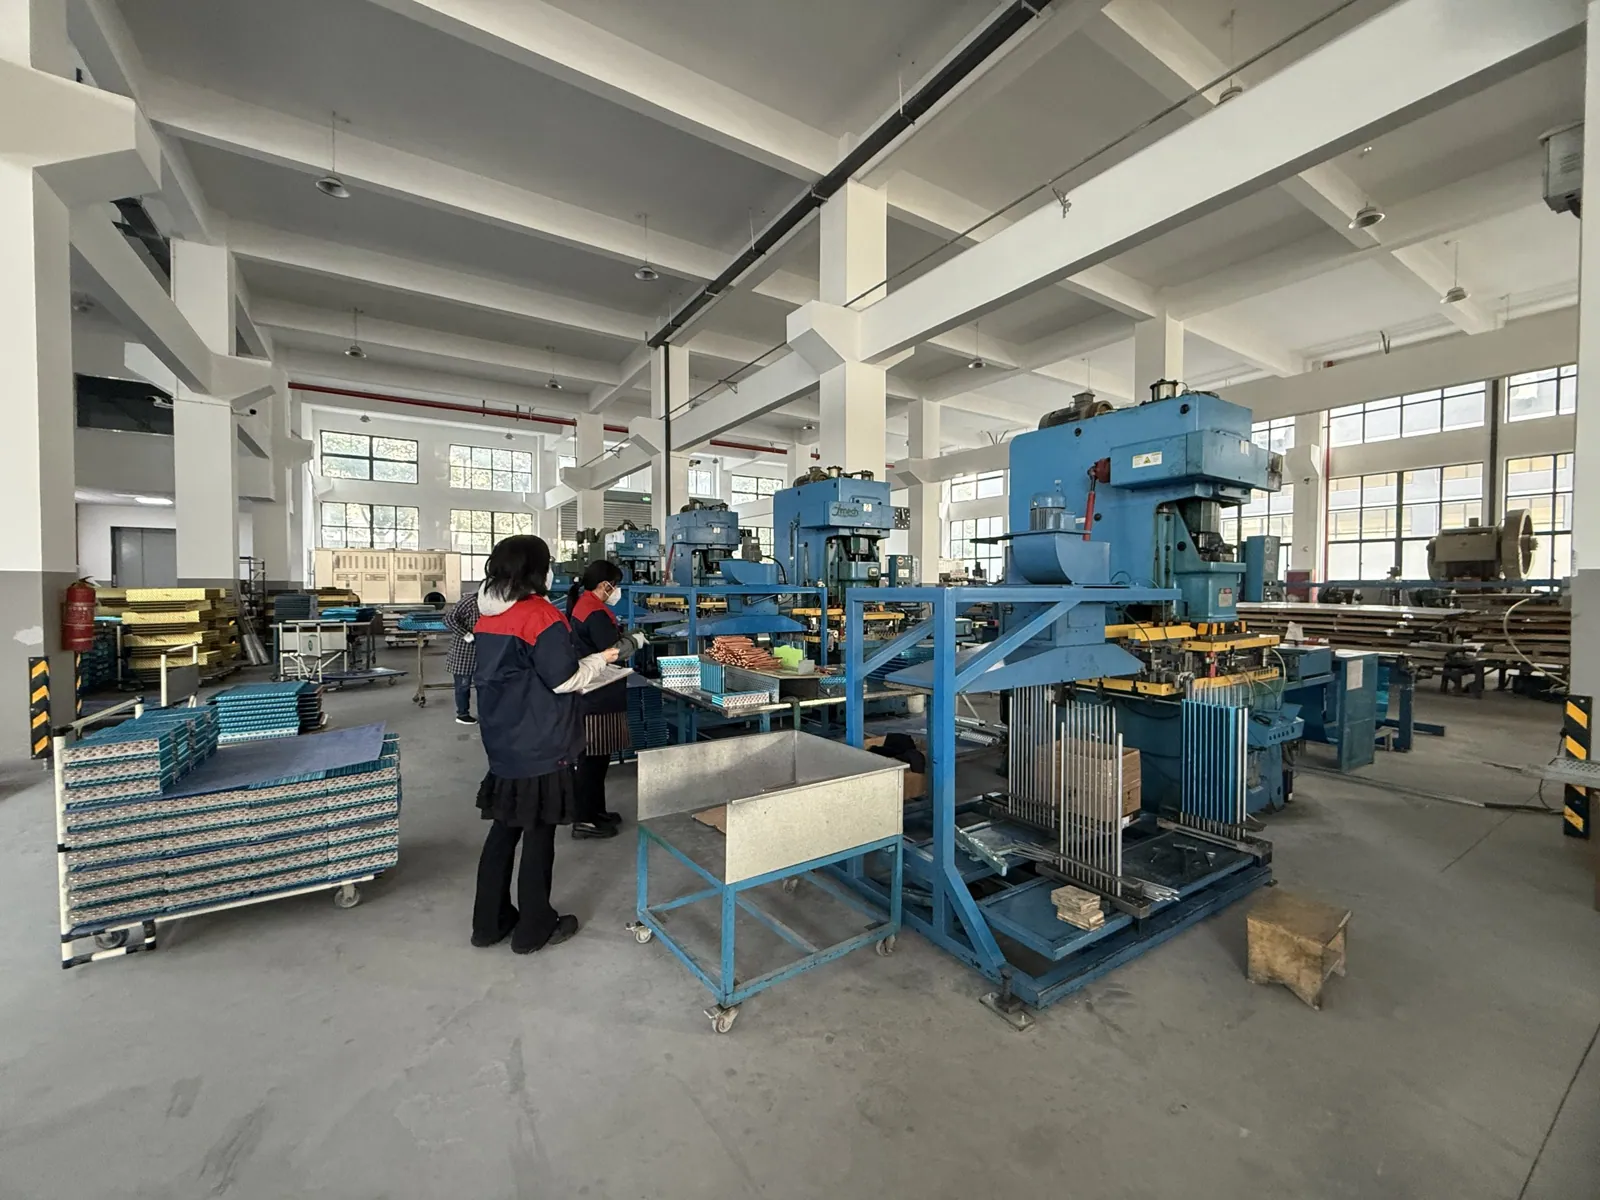
Inserción de tubos en aletas
Las horquillas se insertan manualmente a través del paquete de aletas y se verifica el número de tubos.
- 04
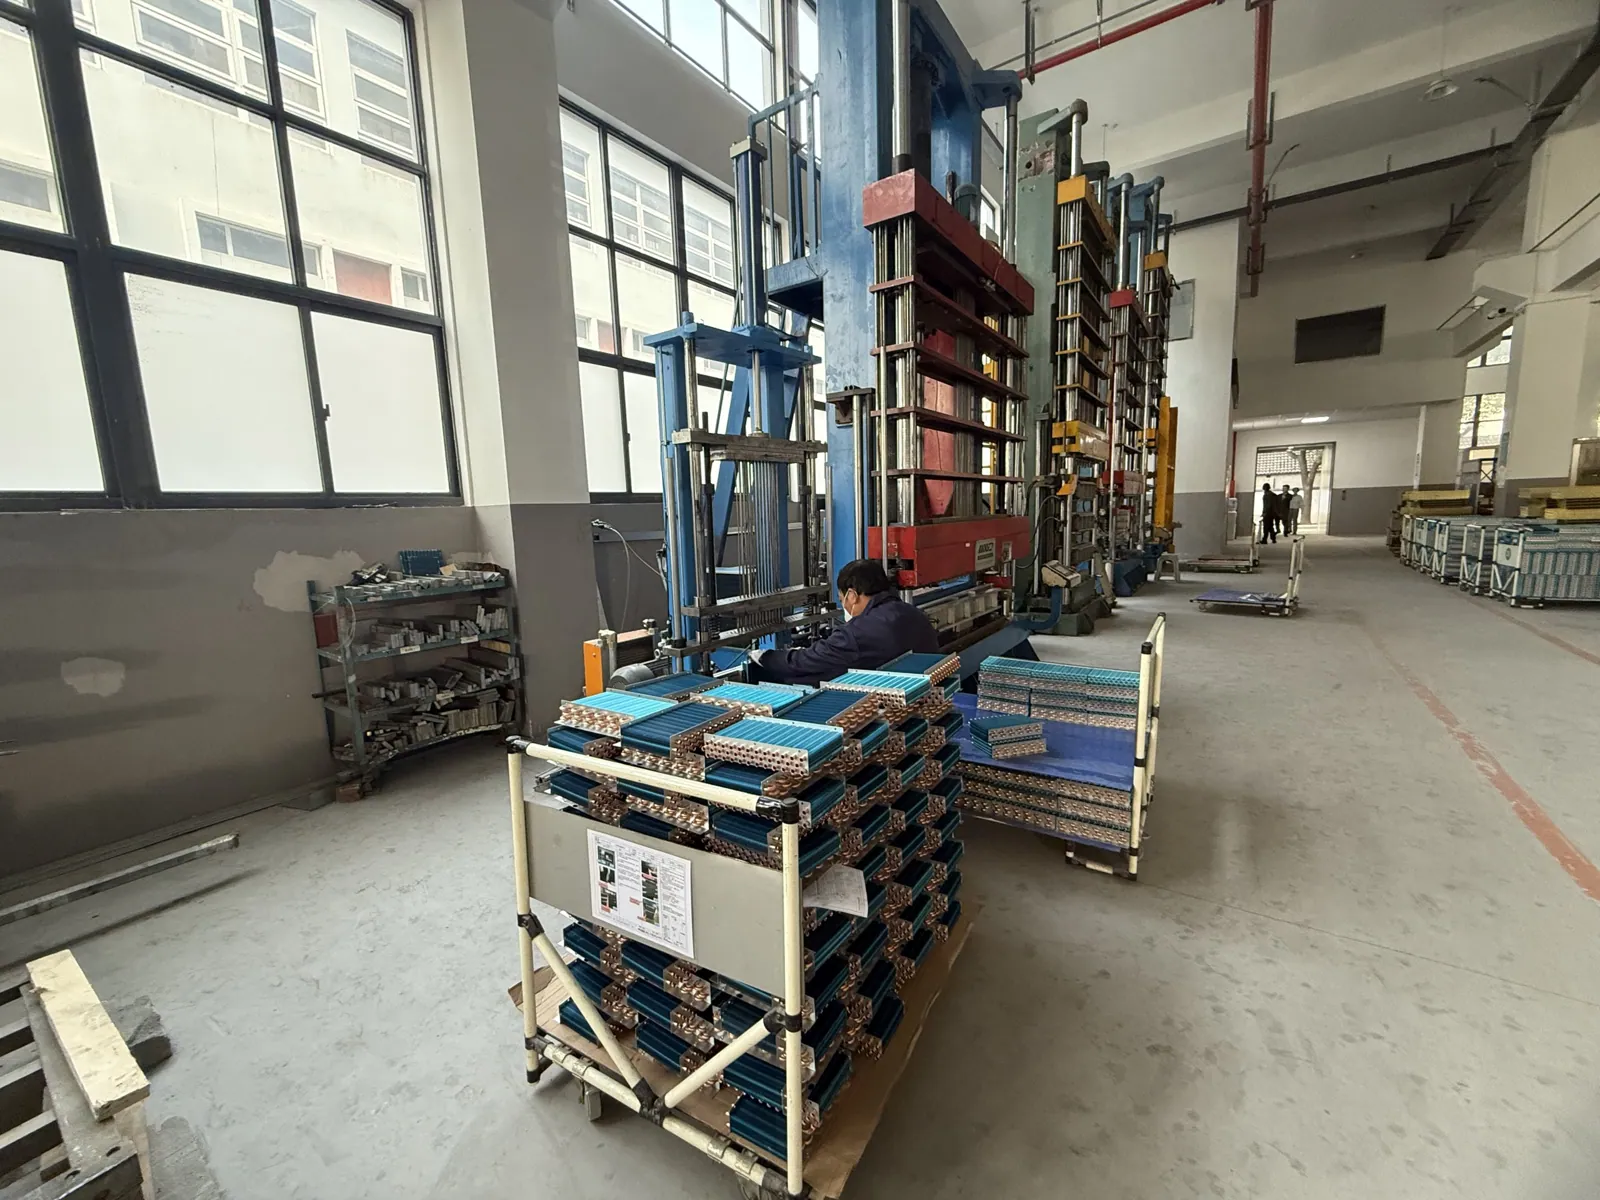
Expansión de tubos
Los tubos se expanden mecánicamente para asegurar un contacto firme contra los collarines de las aletas.
- 05
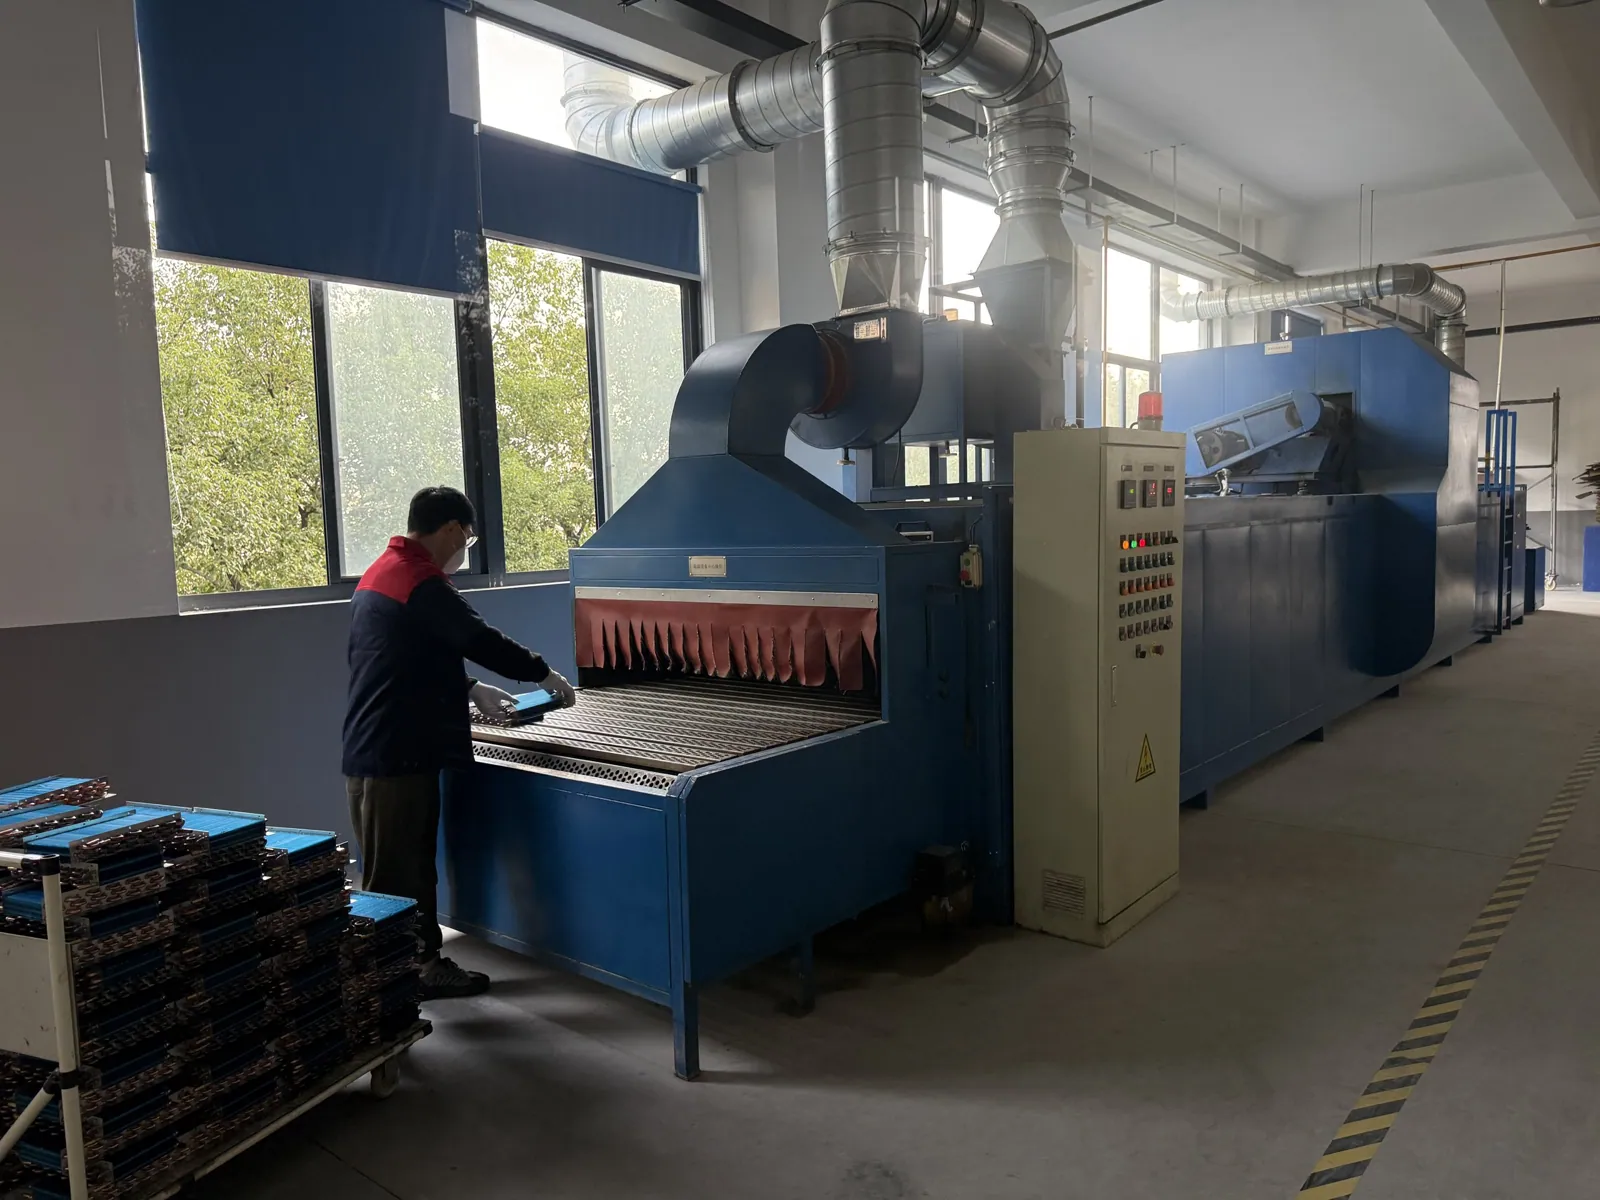
Limpieza y secado
Se elimina el aceite del estampado y la expansión, y el serpentín se seca en horno.
- 06
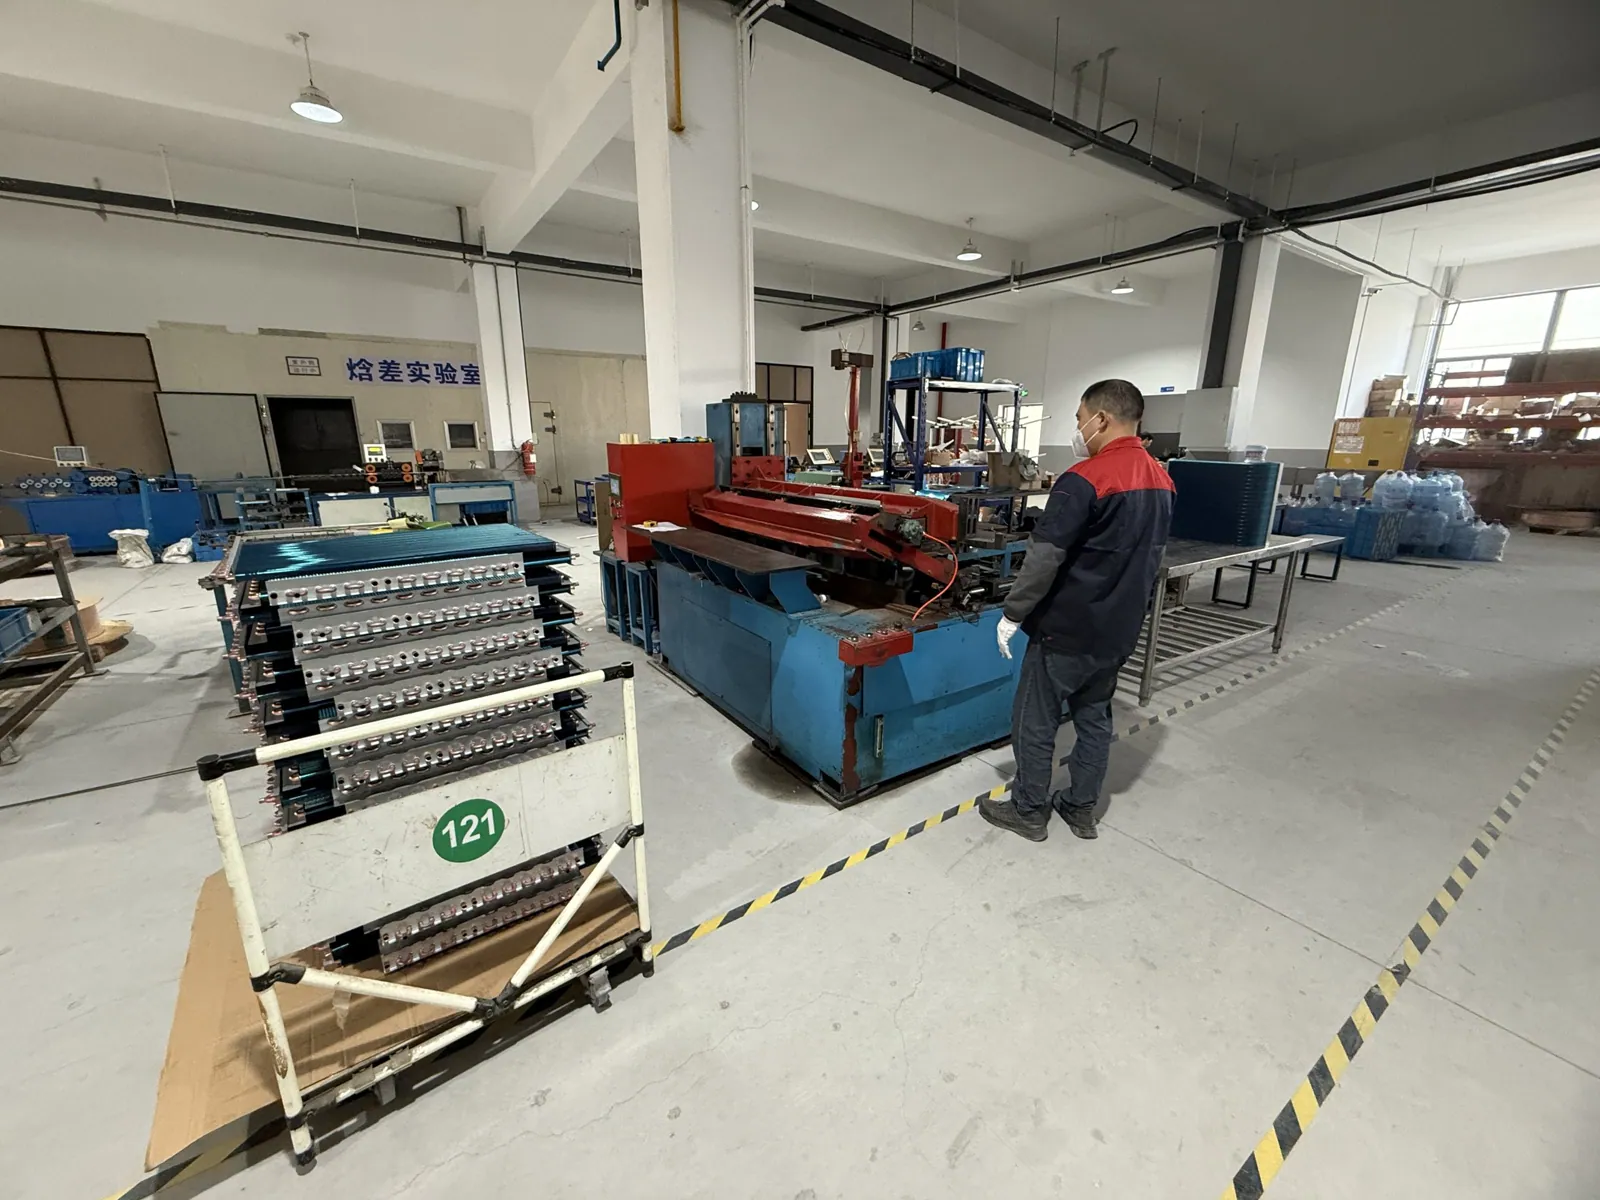
Curvado del serpentín
Cuando el plano lo requiere, el serpentín plano se curva en forma de L o de U.
- 07
Soldadura fuerte
Se sueldan las curvas de retorno y los colectores para cerrar los circuitos frigoríficos.
- 08
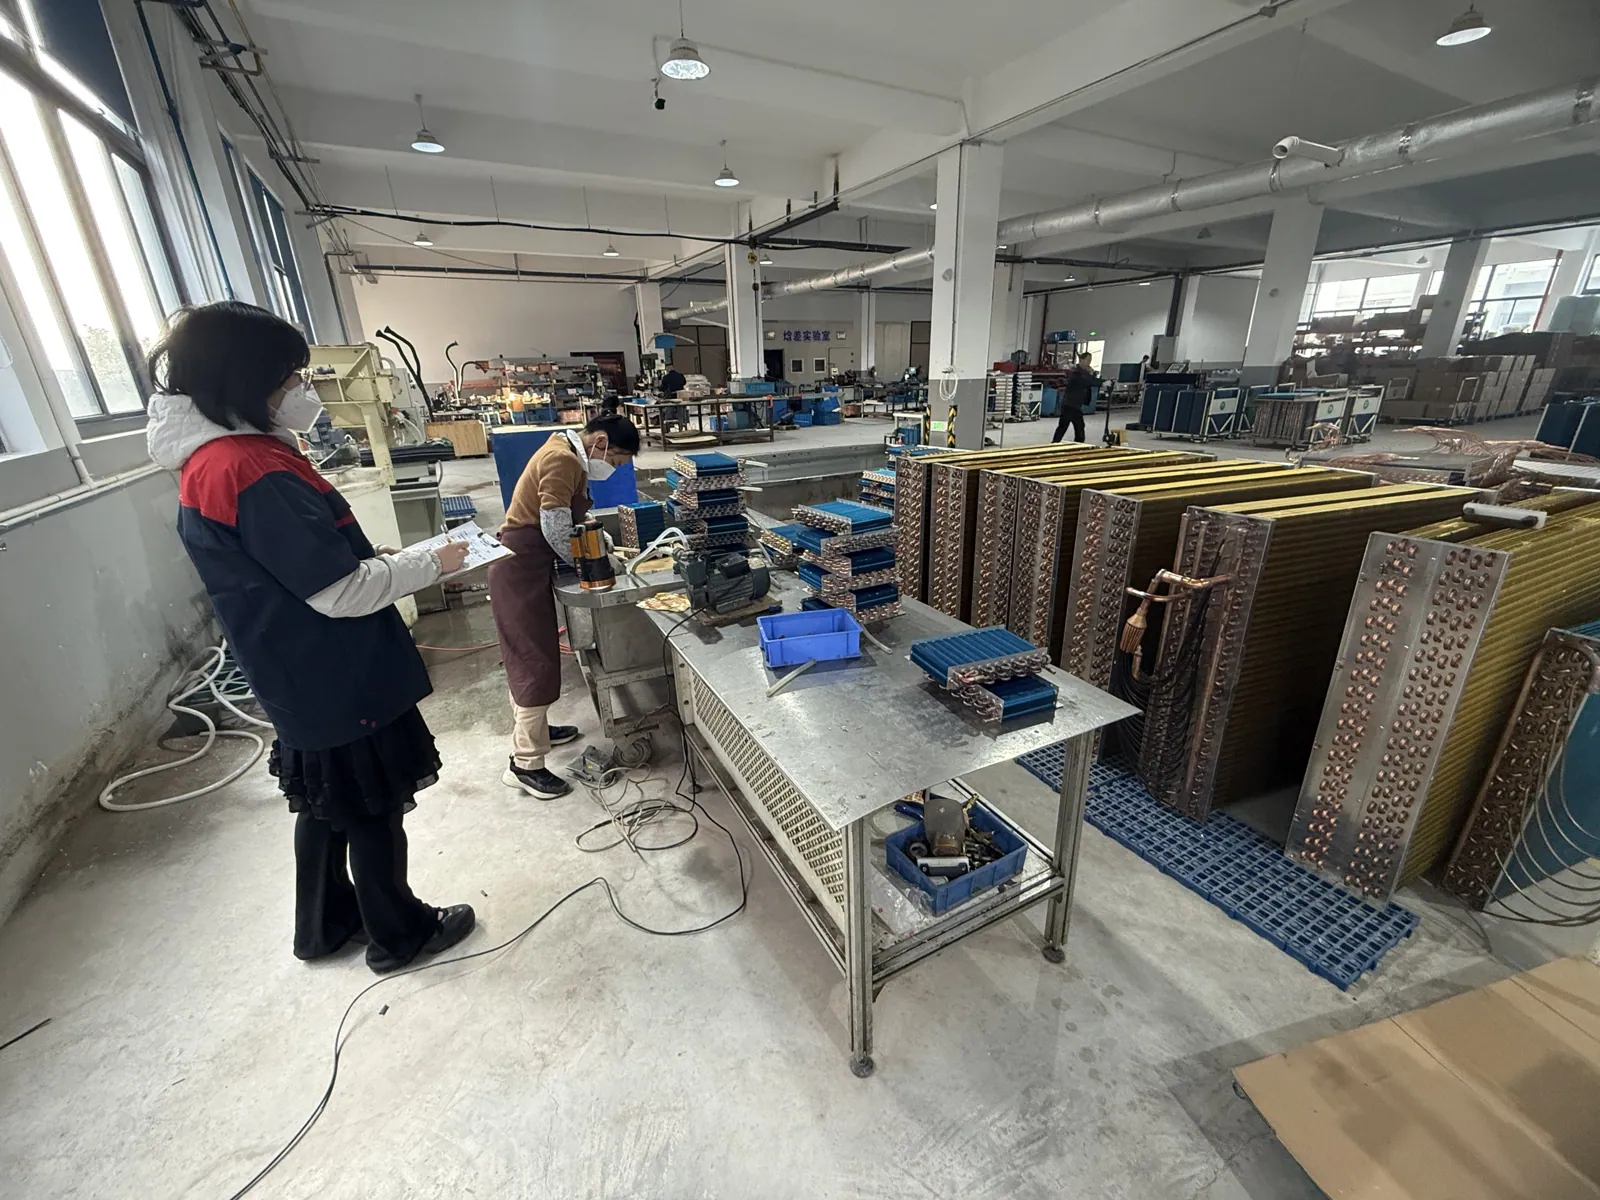
Prueba de estanqueidad
Cada serpentín se presuriza a 3,8 MPa para comprobar la ausencia total de fugas.
- 09
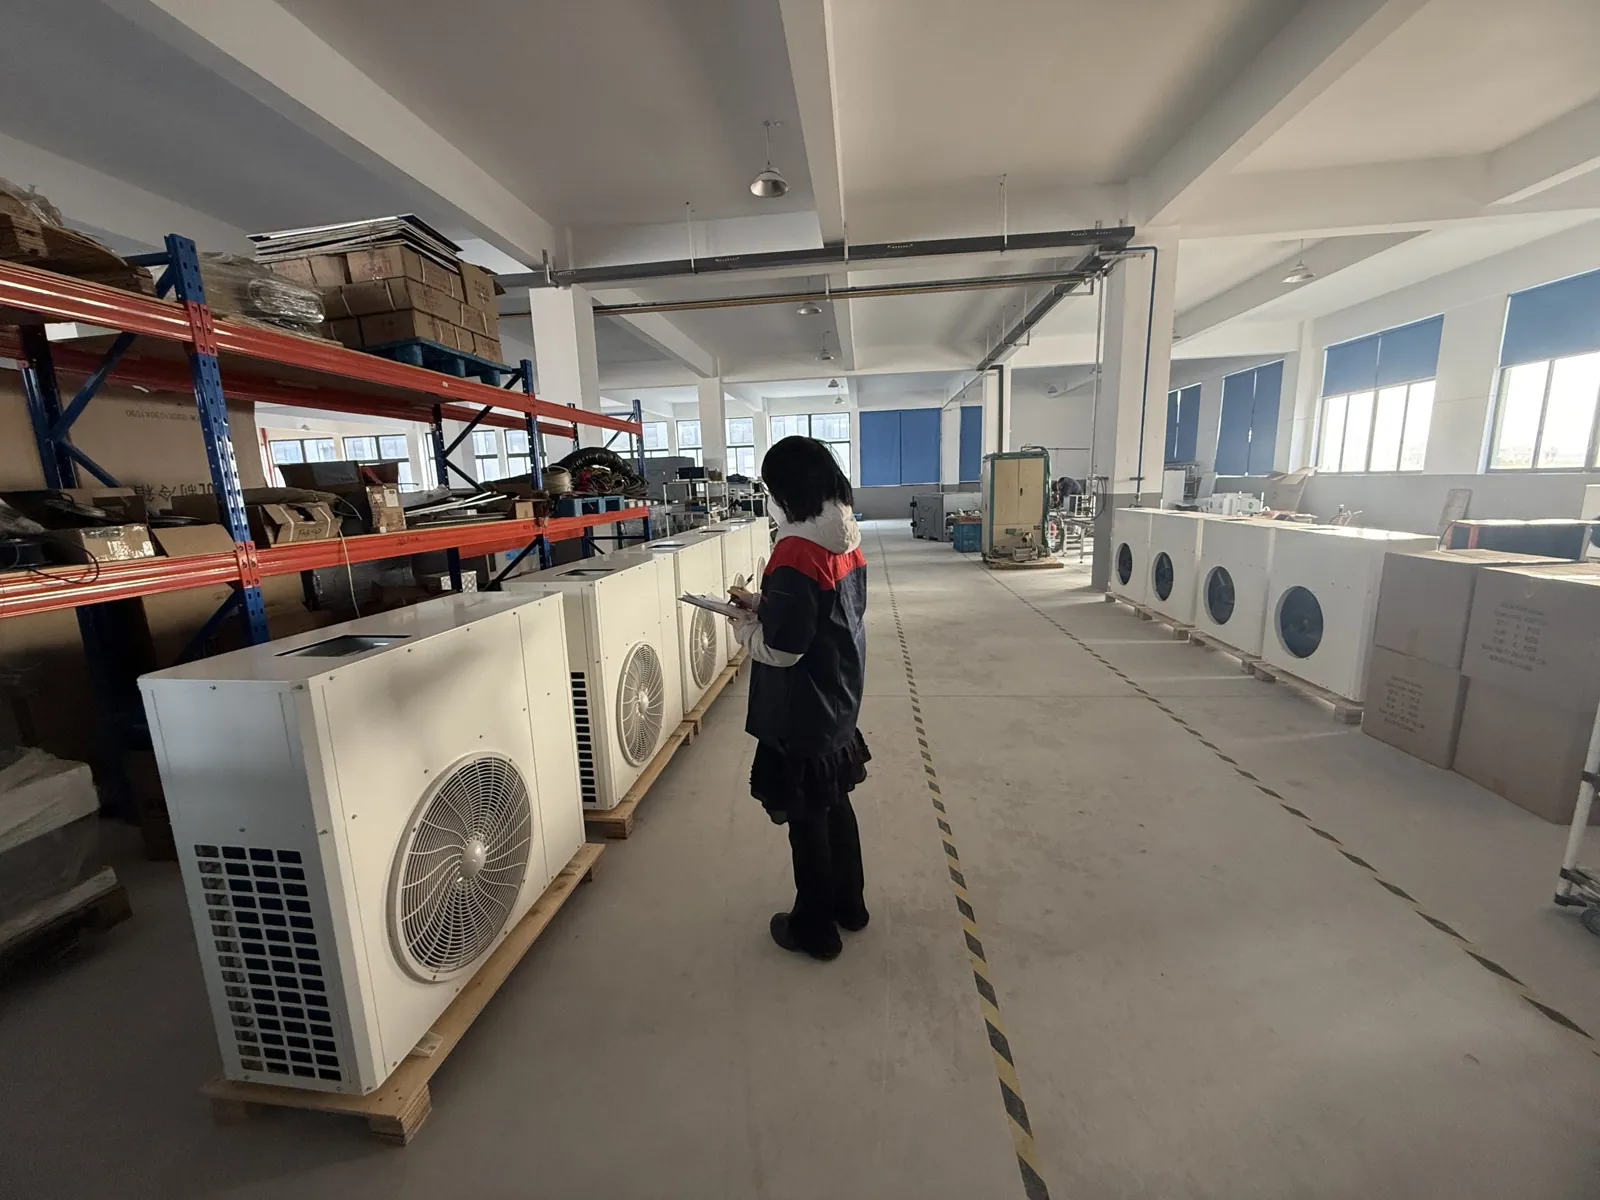
Inspección final
Los inspectores verifican las unidades terminadas y registran los resultados.
- 10
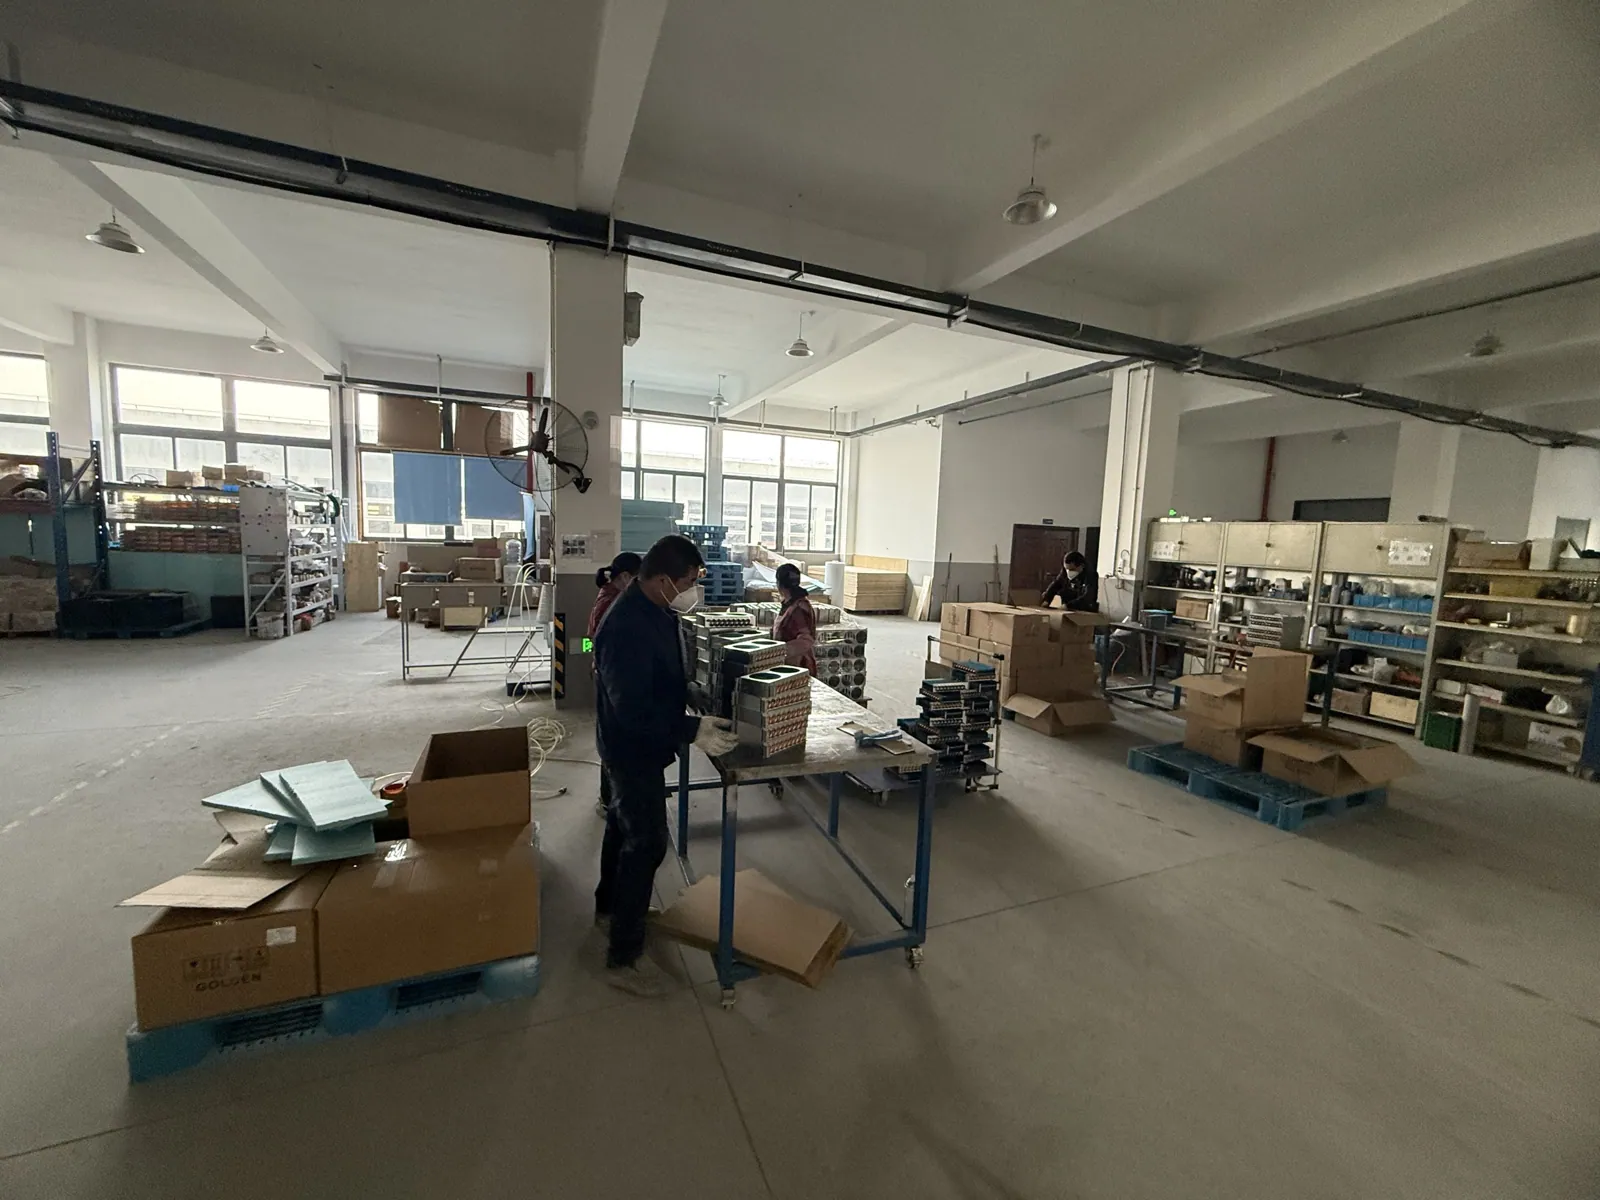
Embalaje
Los serpentines y equipos se protegen y embalan para exportación.
- 11
Listo para despacho
La mercancía embalada aguarda la carga en la zona de expedición.
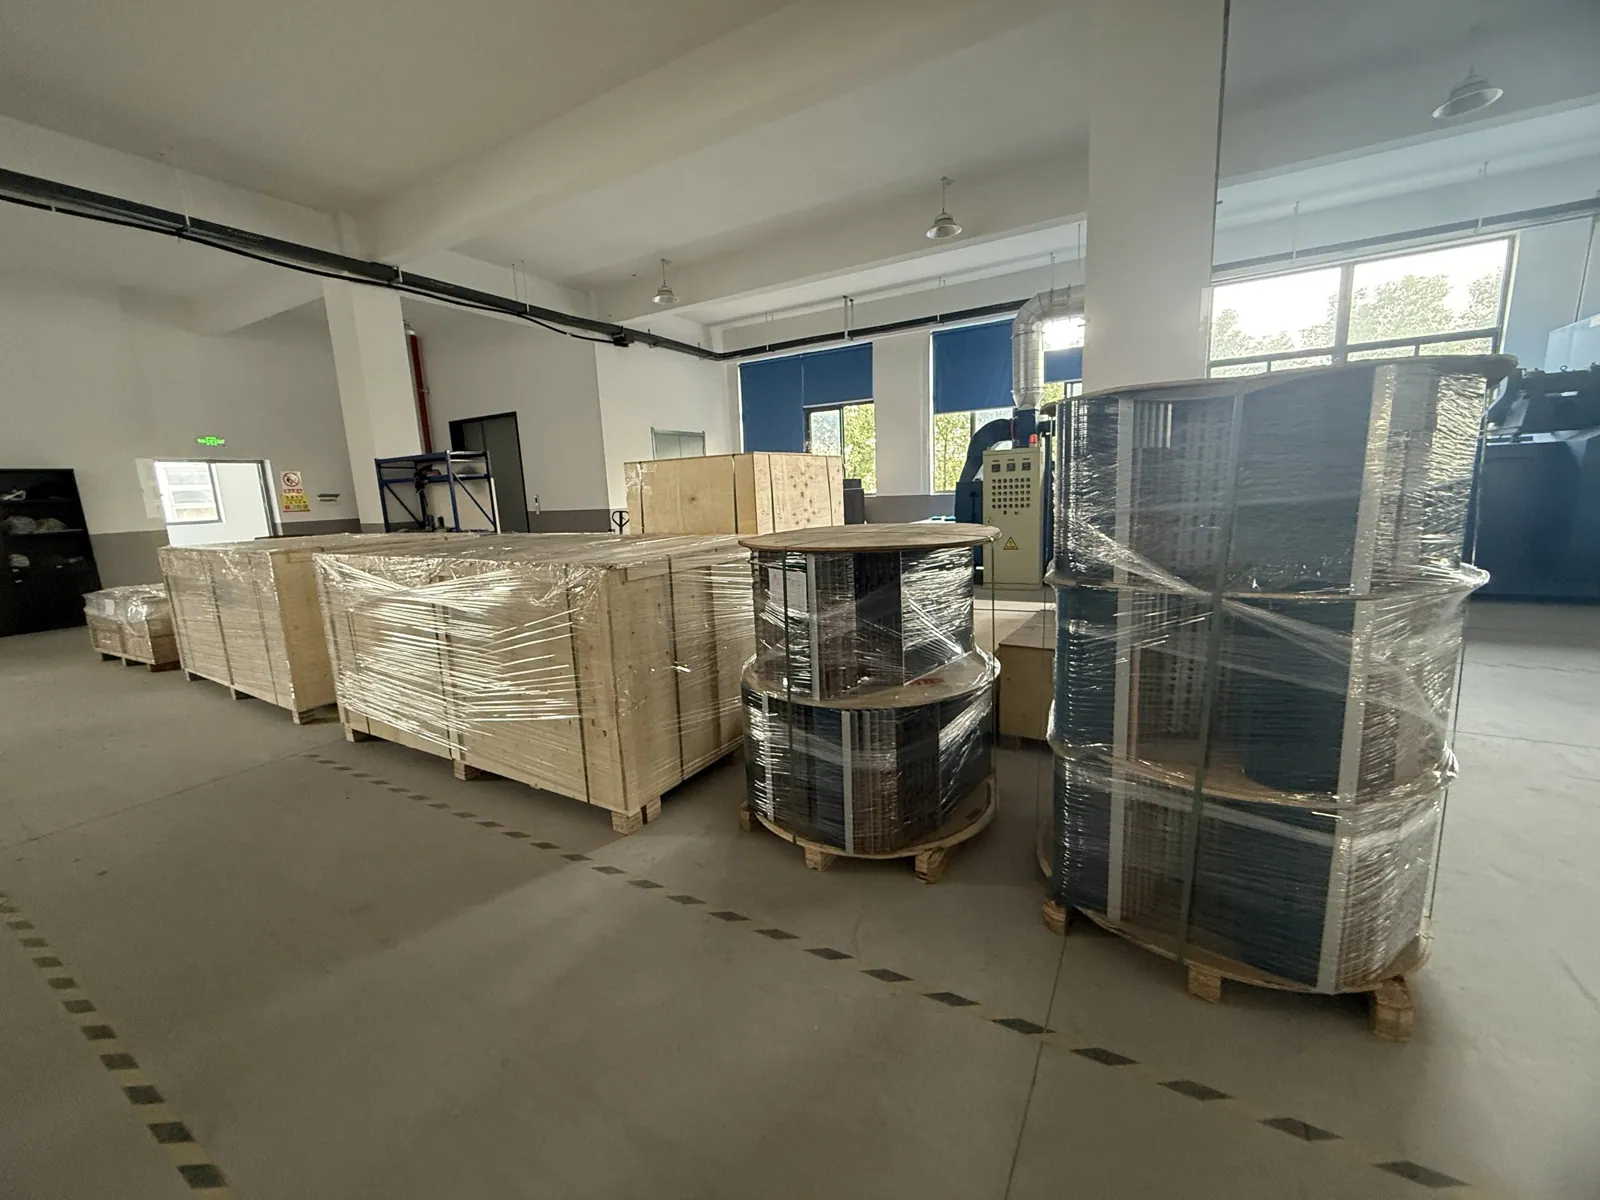
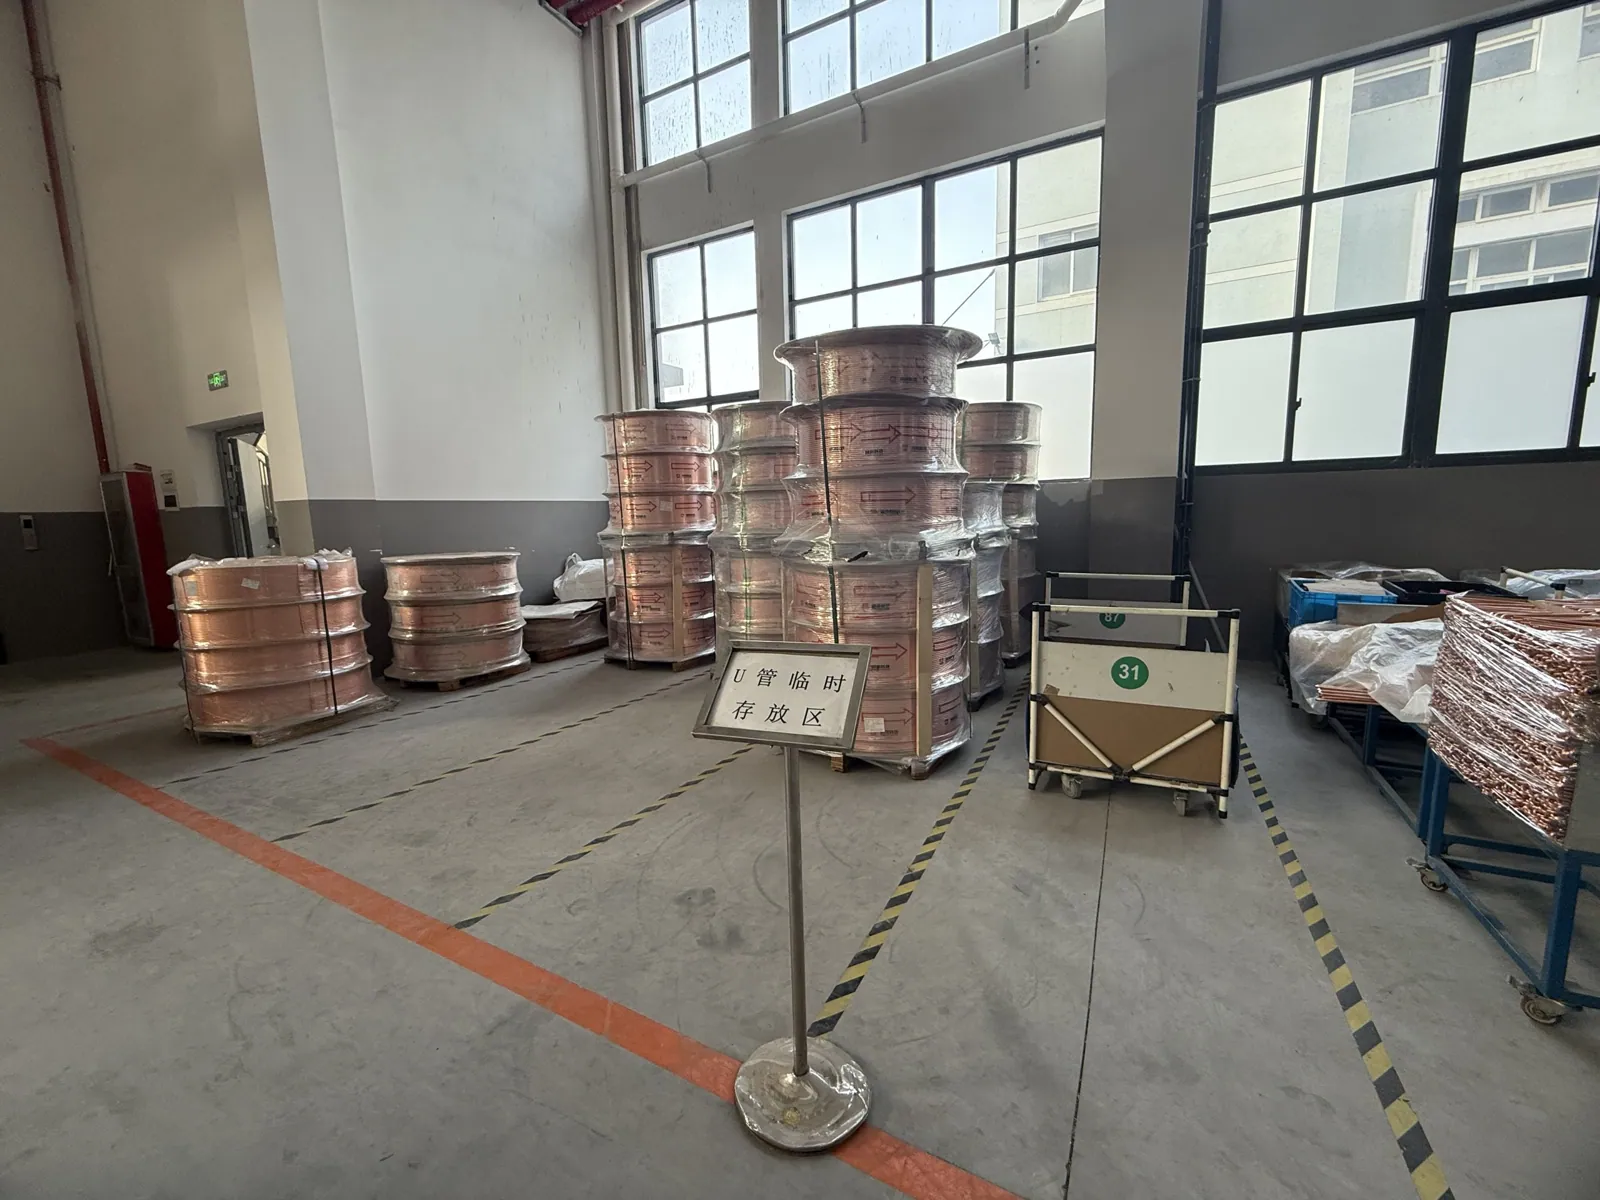
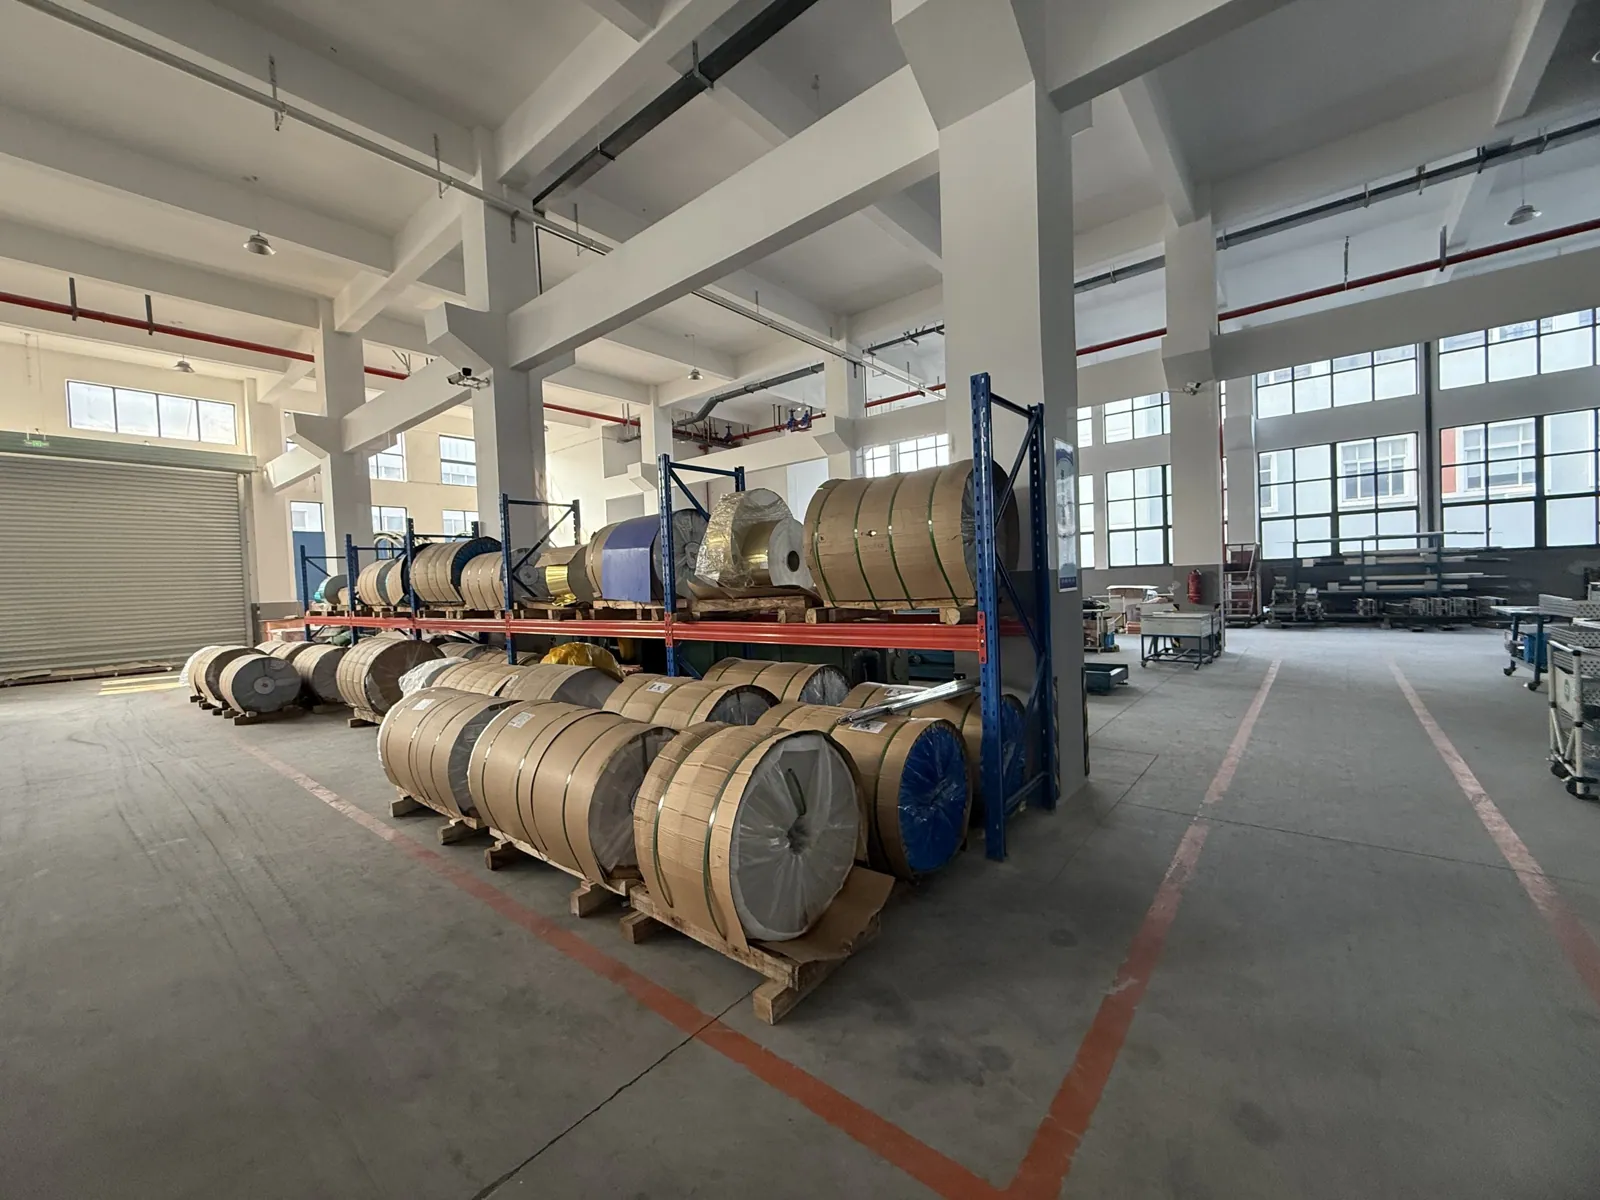
Entre la soldadura fuerte y el embalaje, los serpentines también se limpian con aire a presión y se peinan las aletas. El cobre y el aluminio entrantes se inspeccionan y registran antes de pasar a línea. La capacidad es de unos 18 000 intercambiadores de calor de tubos aletados al mes.
Materias primas
Los dos materiales con los que comienza cada serpentín.
Nuestra línea más vendida
Cómo se fabrica una caja
de transporte de cadena de frío
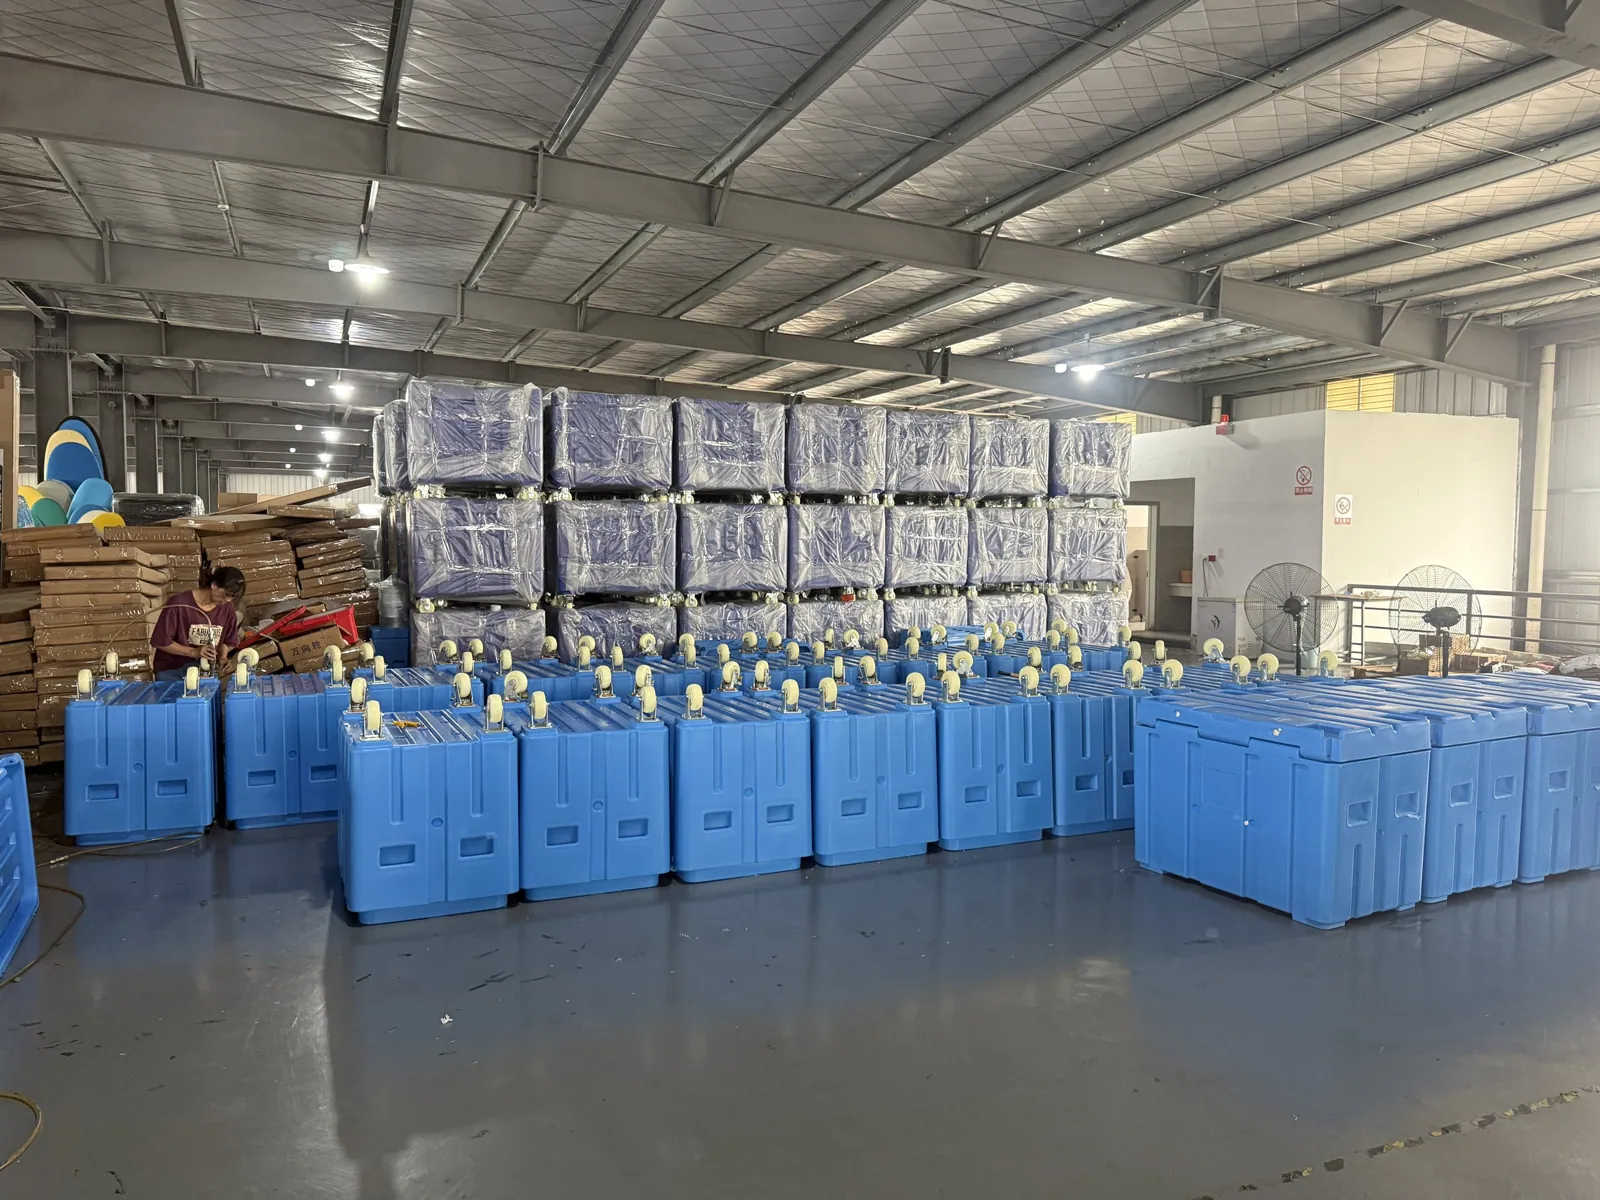
Doce pasos, desde la resina de grado alimentario hasta un equipo que ya ha superado 12 horas de prueba en marcha. El cuerpo se moldea en una sola pieza y se inyecta con espuma in situ.
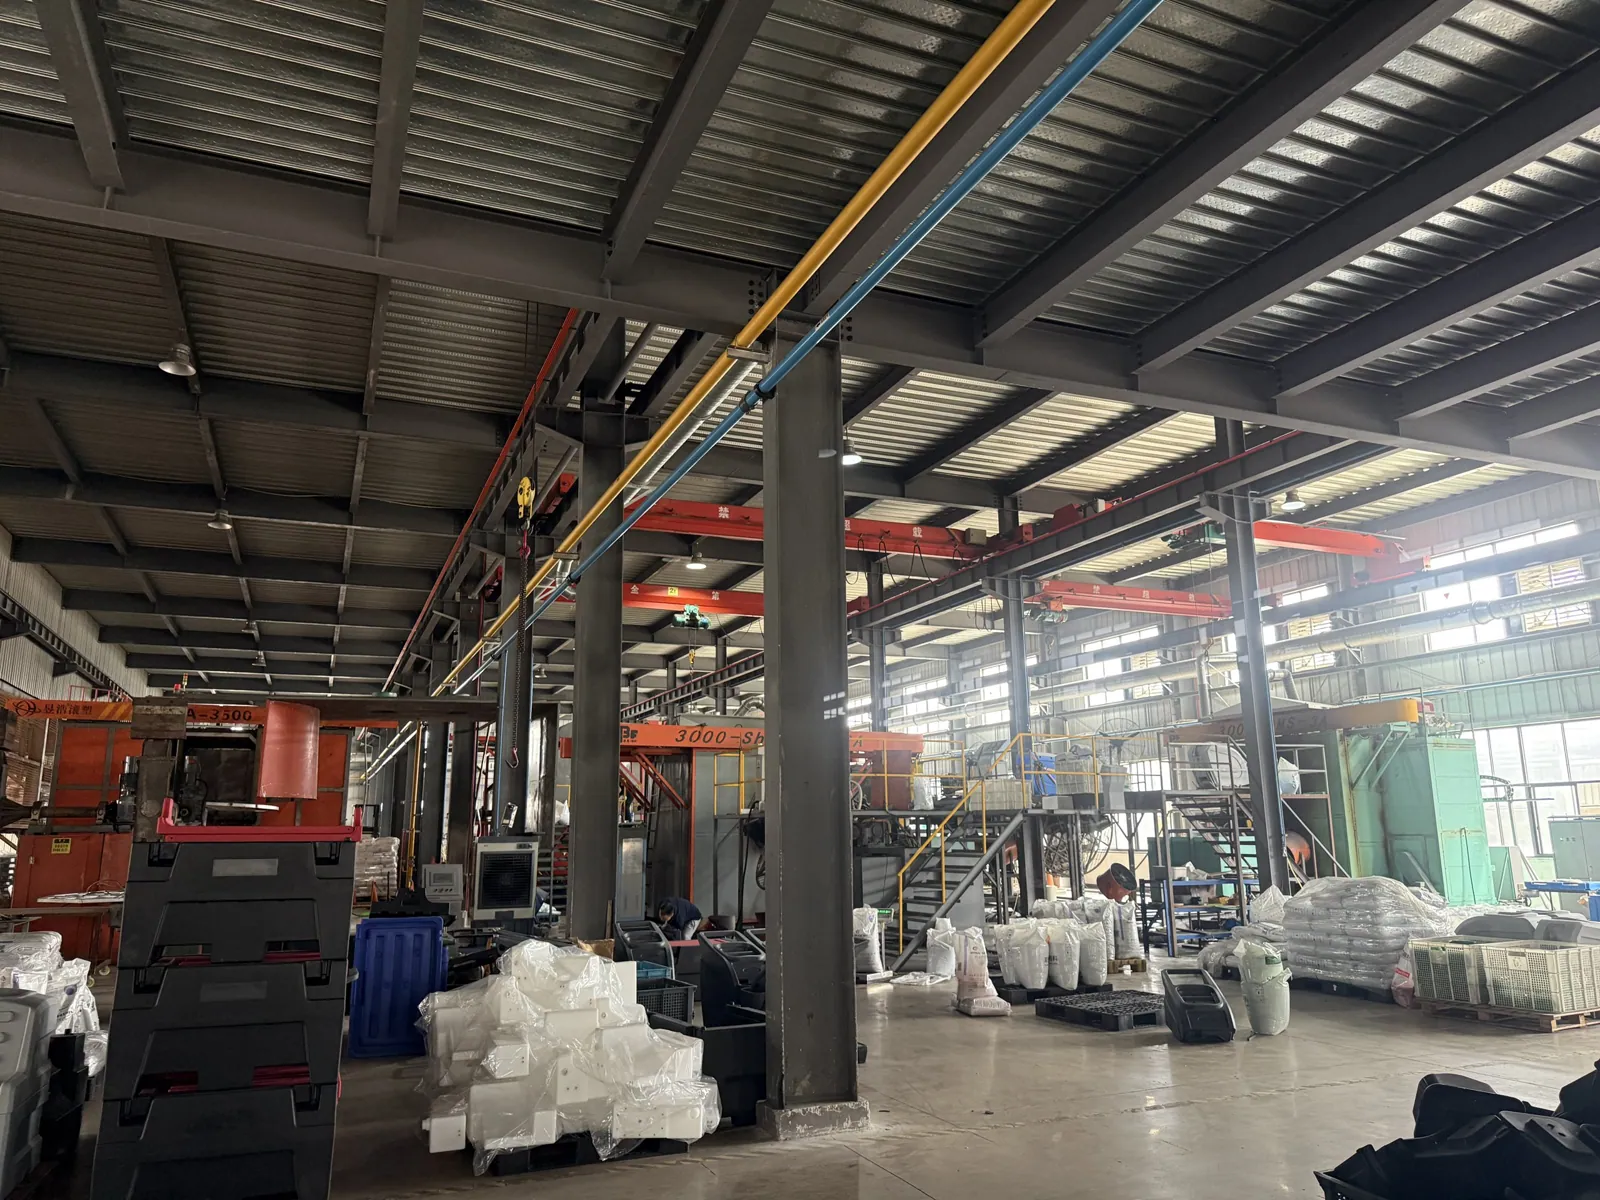
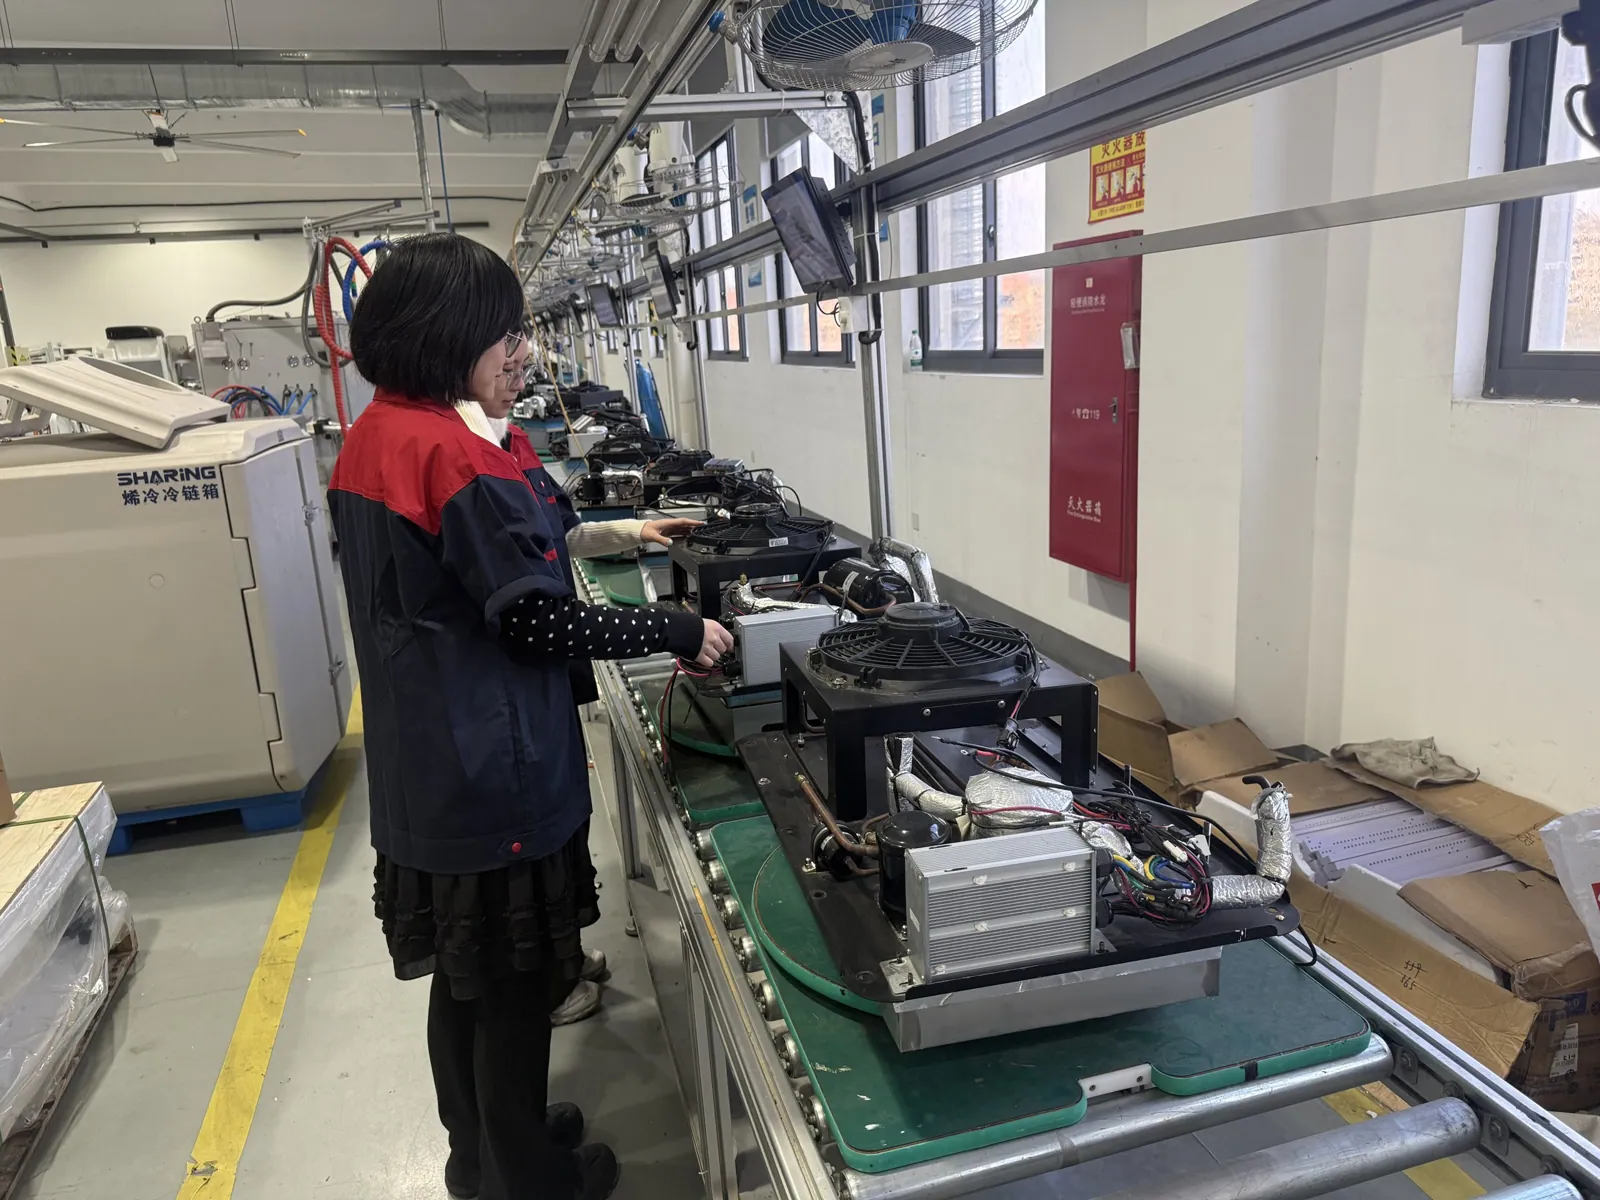
Grabado en nuestra planta de rotomoldeo: almacén de materias primas, mezclado, máquina rotomoldeadora en operación, moldes y útiles, y ensamblaje final.
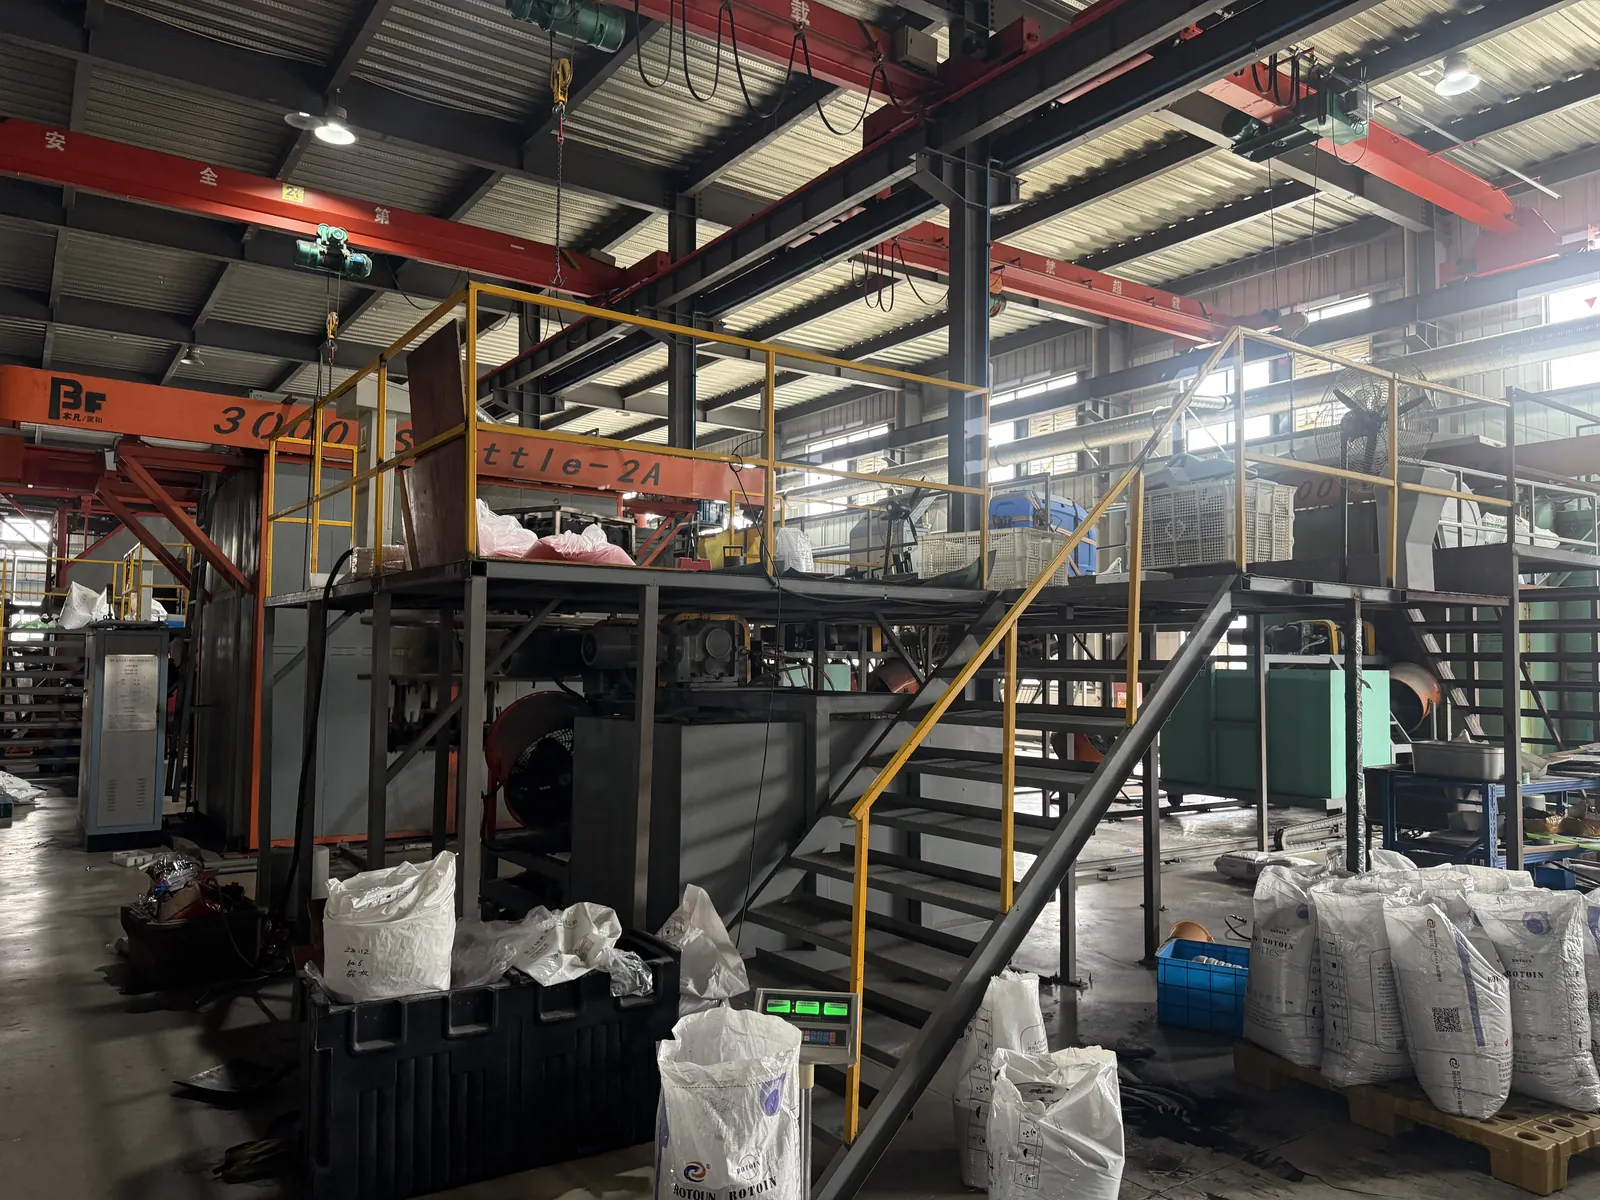
Máquina de rotomoldeo Etapa 1 · Pasos 01–04
Moldeo del casco monolítico
- 01
Mezcla de materiales
El polietileno de grado alimentario se mezcla con aditivos modificadores antes de cargarse en el molde.
- 02
Carga del molde
La mezcla se pesa con la dosificación exacta de cada caja y se introduce en el molde.
- 03
Rotomoldeo
El molde gira sobre dos ejes dentro del horno para que el material recubra todas las paredes formando un casco sin costuras.
- 04
Desmoldeo y enfriamiento
El casco se enfría y se extrae del molde rotacional.
- 01
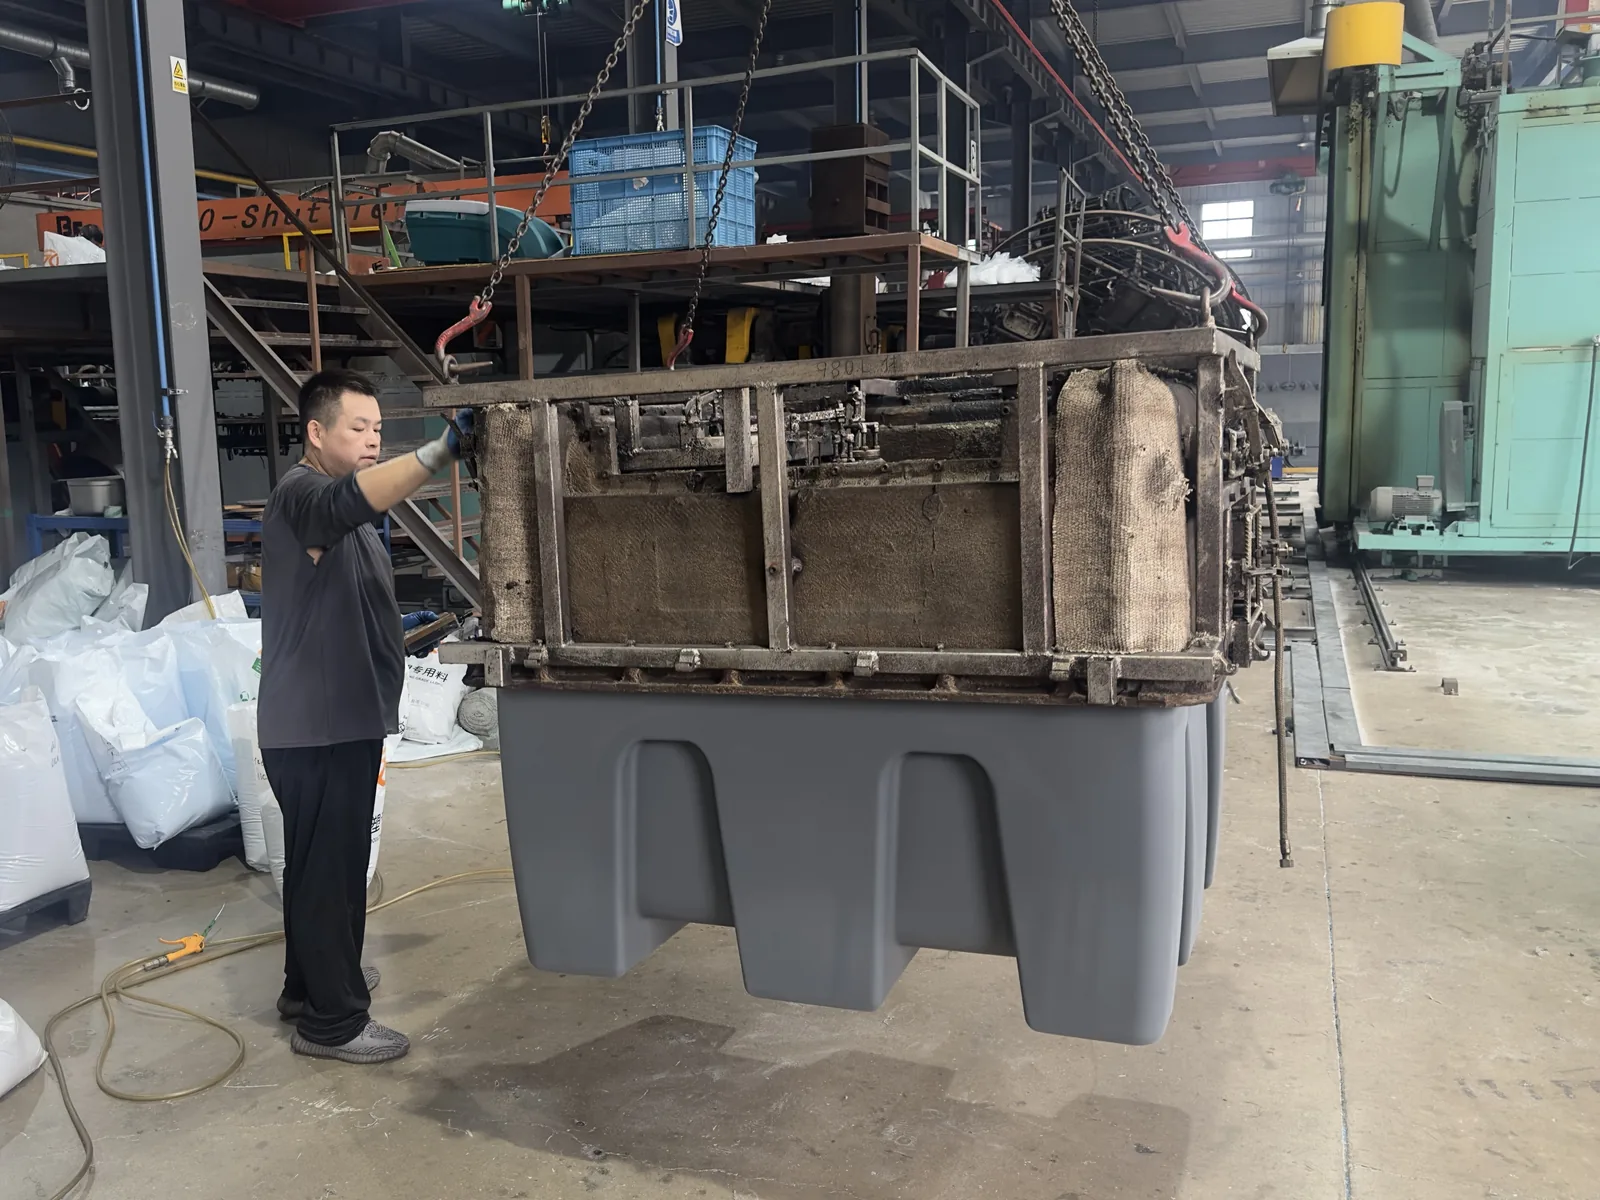
Desmoldeo Etapa 2 · Pasos 05–08
Espumado y acabado
- 05
Inyección de espuma
La espuma de poliuretano rellena la cavidad entre la pared interior y la exterior.
- 06
Rebarbado
Se recortan las rebabas del exterior del casco.
- 07
Curado y liberación
El cuerpo cura dentro del útil de espumado para mantener la geometría y luego se libera.
- 08
Herrajes y puertas
Se instalan la puerta trasera, la puerta lateral y los demás herrajes.
- 05
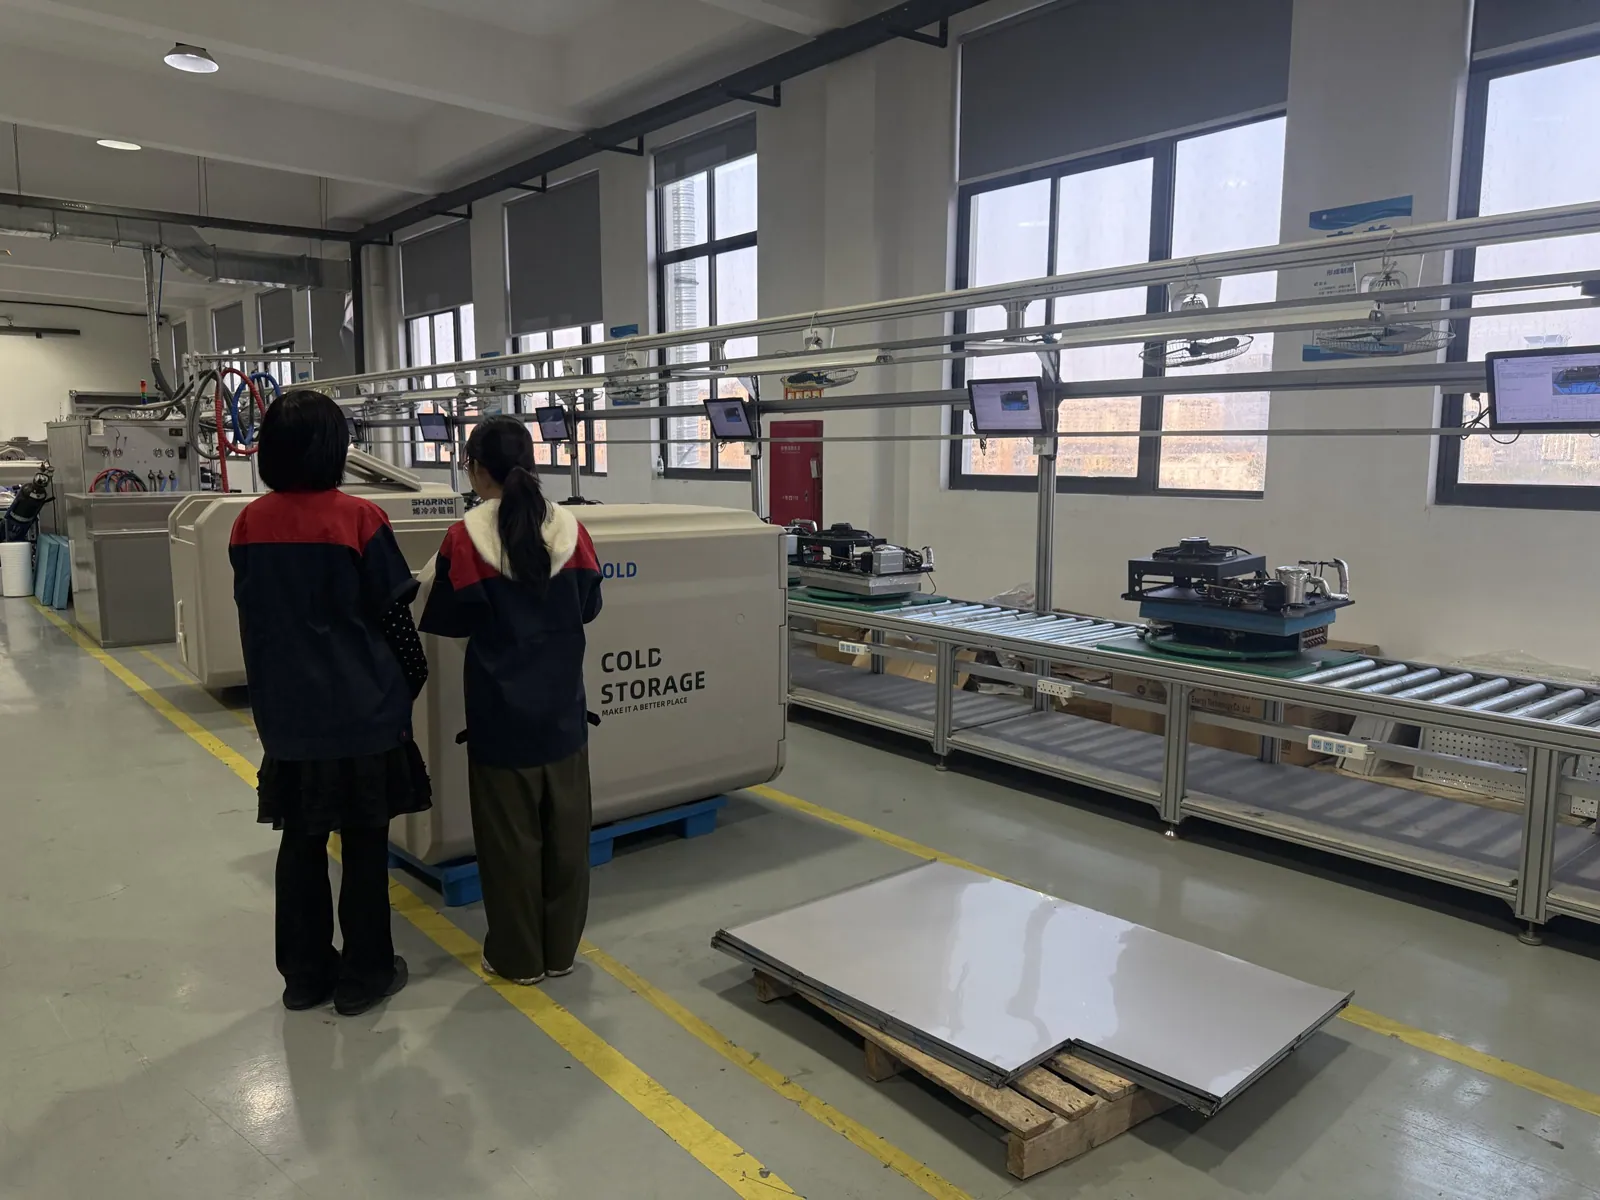
Línea de unidades frigoríficas Etapa 3 · Pasos 09–12
Refrigeración y ensayos
- 09
Unidad frigorífica
La unidad frigorífica se instala en su propio compartimento.
- 10
Prueba de rendimiento
Se comprueban tanto la capacidad de enfriamiento de la unidad como el aislamiento del cuerpo.
- 11
Prueba continua de 12 horas
Cada caja funciona durante 12 horas seguidas antes de autorizarse su salida.
- 12
Embalaje y expedición
Las cajas se embalan y despachan, habitualmente desde el puerto de Ningbo.
- 09
Cada equipo se prueba dos veces antes de salir de fábrica: primero en enfriamiento y aislamiento, y luego en la marcha continua de 12 horas. Los pedidos de contenedor completo incluyen dos unidades frigoríficas de repuesto.
Otros talleres
Las cajas isotérmicas y las unidades frigoríficas se fabrican en el mismo recinto.
Compruébelo usted mismo.
Visite la planta en Ningbo o solicite una videollamada en directo desde la nave de producción.
- Correo electrónicosalesmanager@lemosun.com