Fabrication
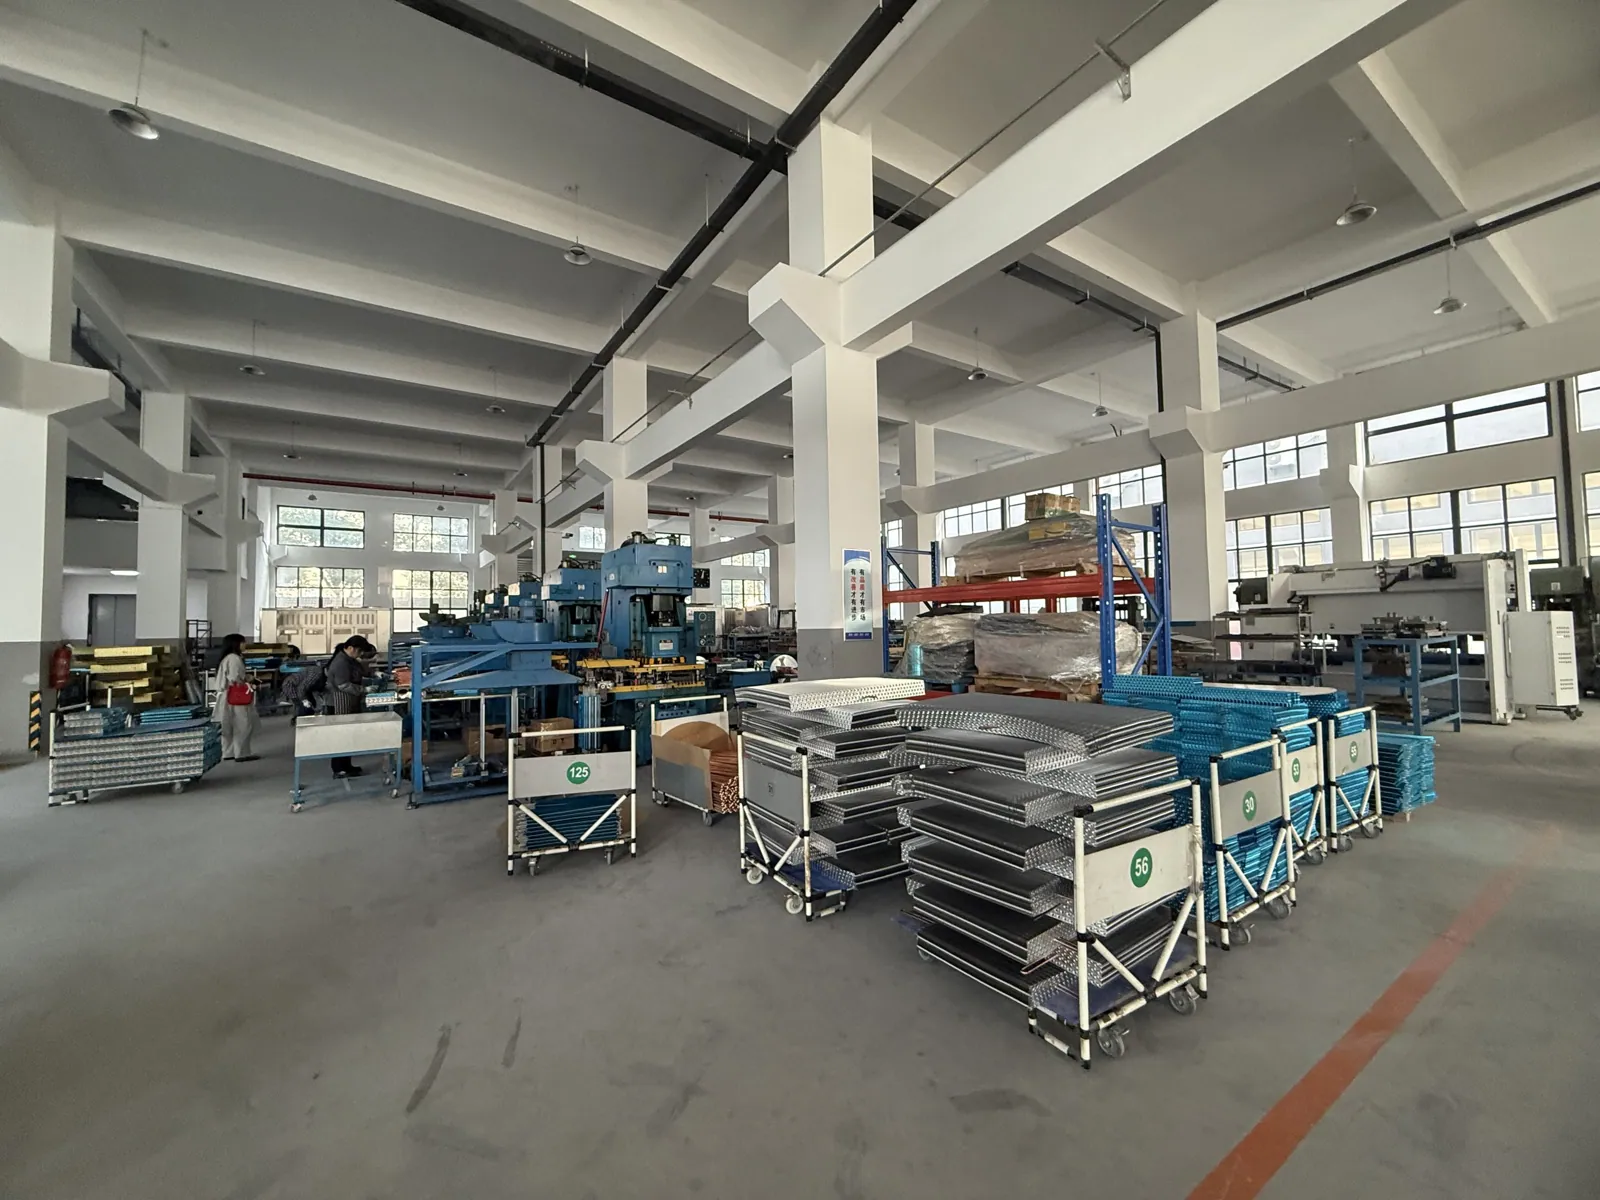
Une usine de 12 000 m² située dans le district de Jiangbei à Ningbo, réunissant 105 personnes. Voici le parcours complet d'un échangeur thermique et d'un caisson frigorifique à travers nos ateliers, photographié sur le vif.
Comment est fabriquée une batterie
Onze étapes, de la couronne de tube en cuivre à la batterie emballée sur palette.
- 01
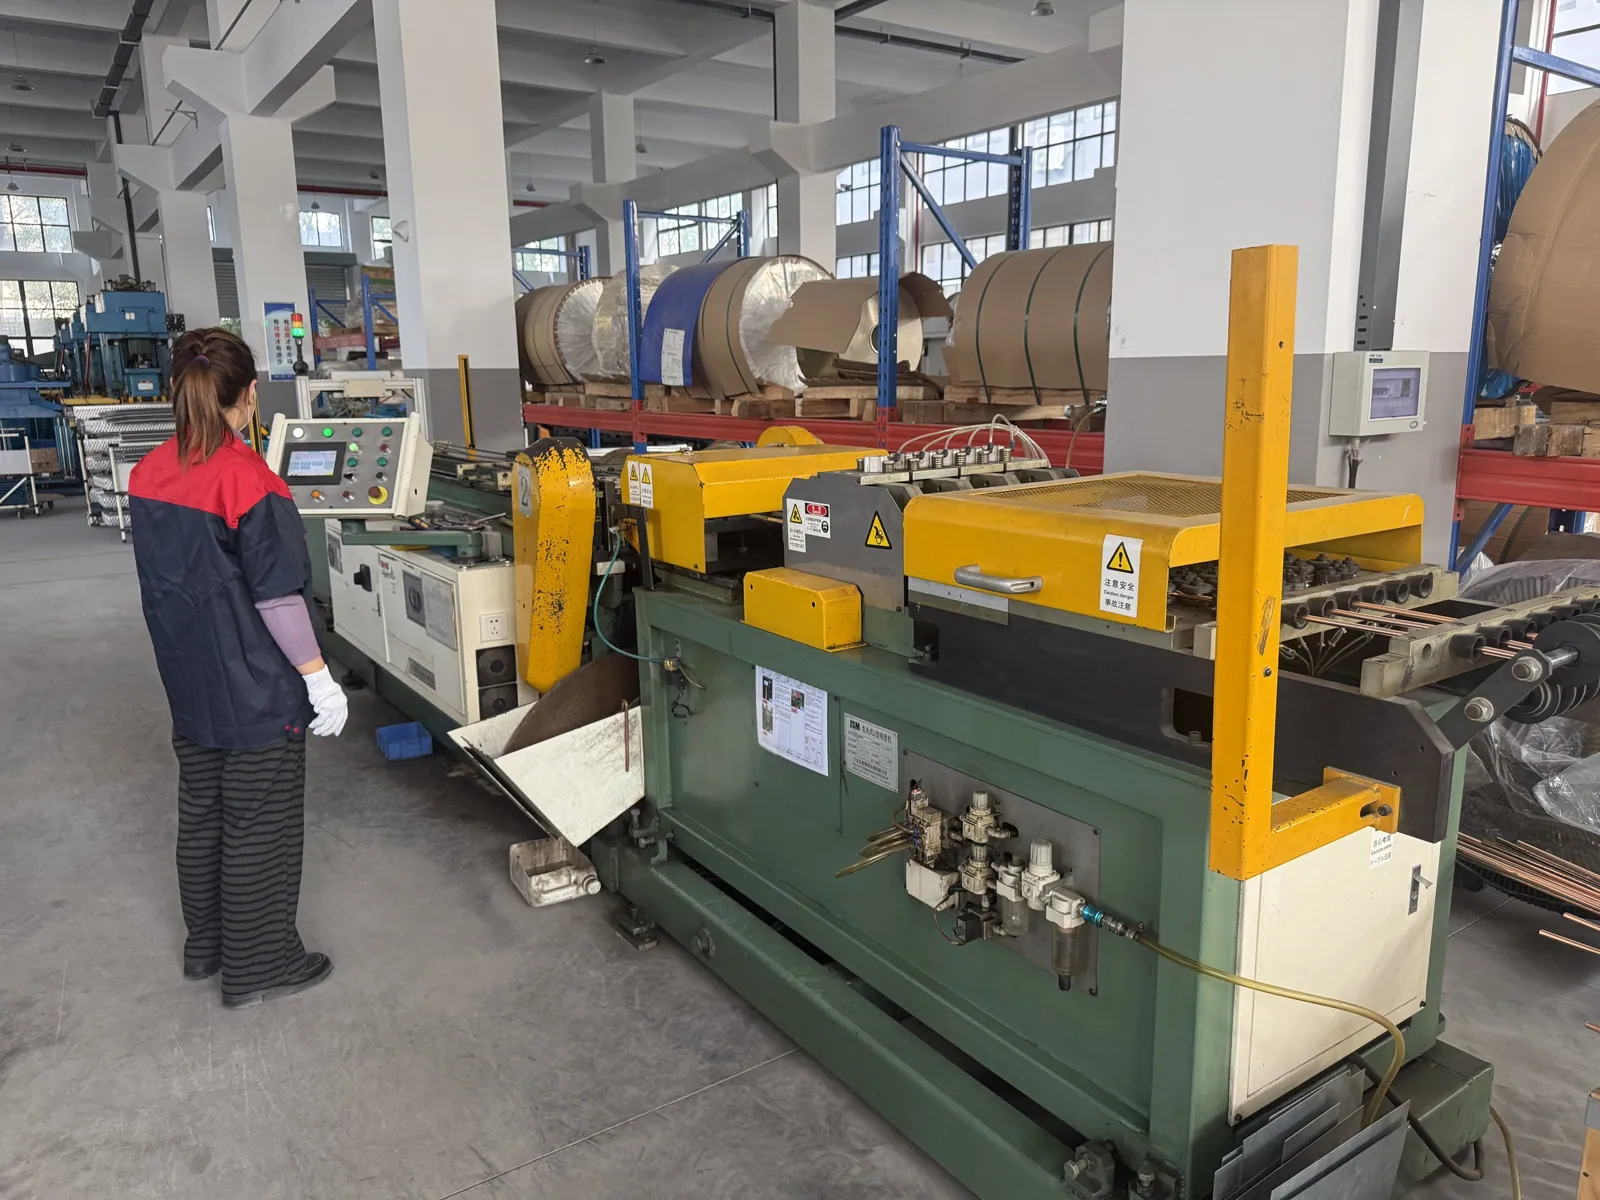
Cintrage des tubes
Le tube en cuivre est déroulé, dressé, coupé à longueur et cintré en épingles.
- 02
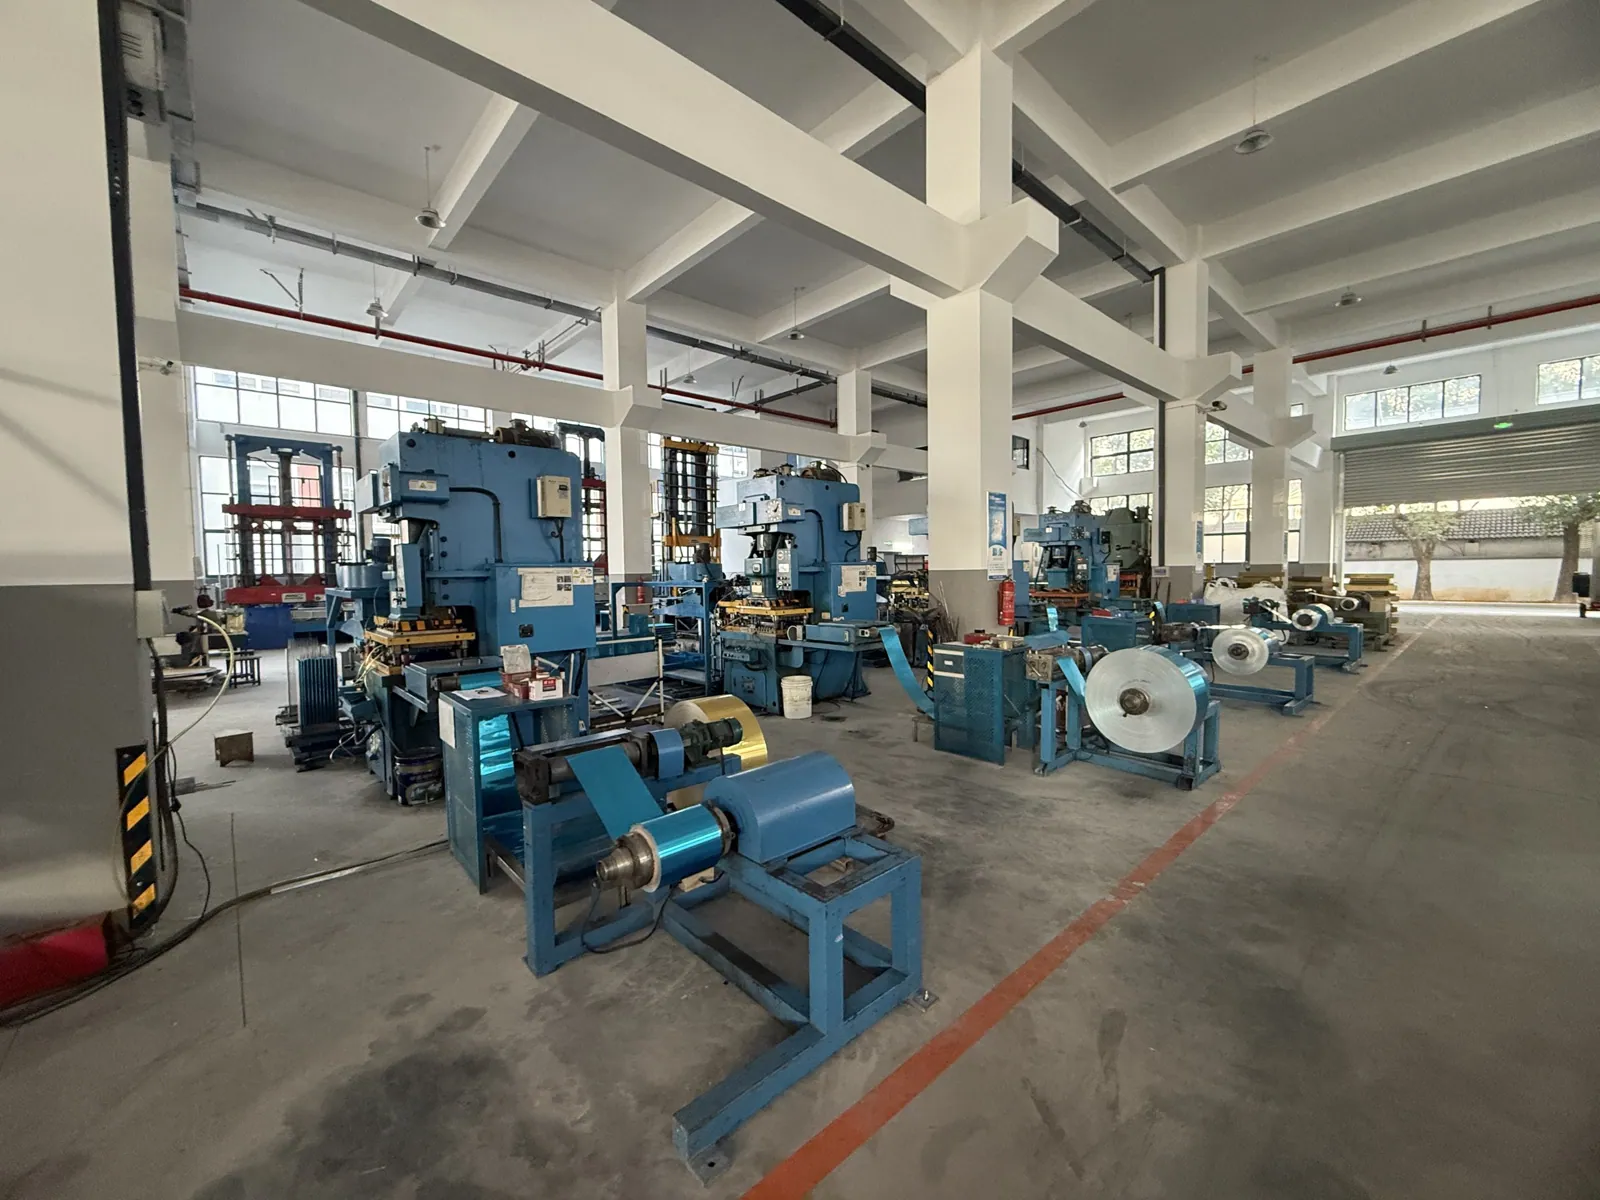
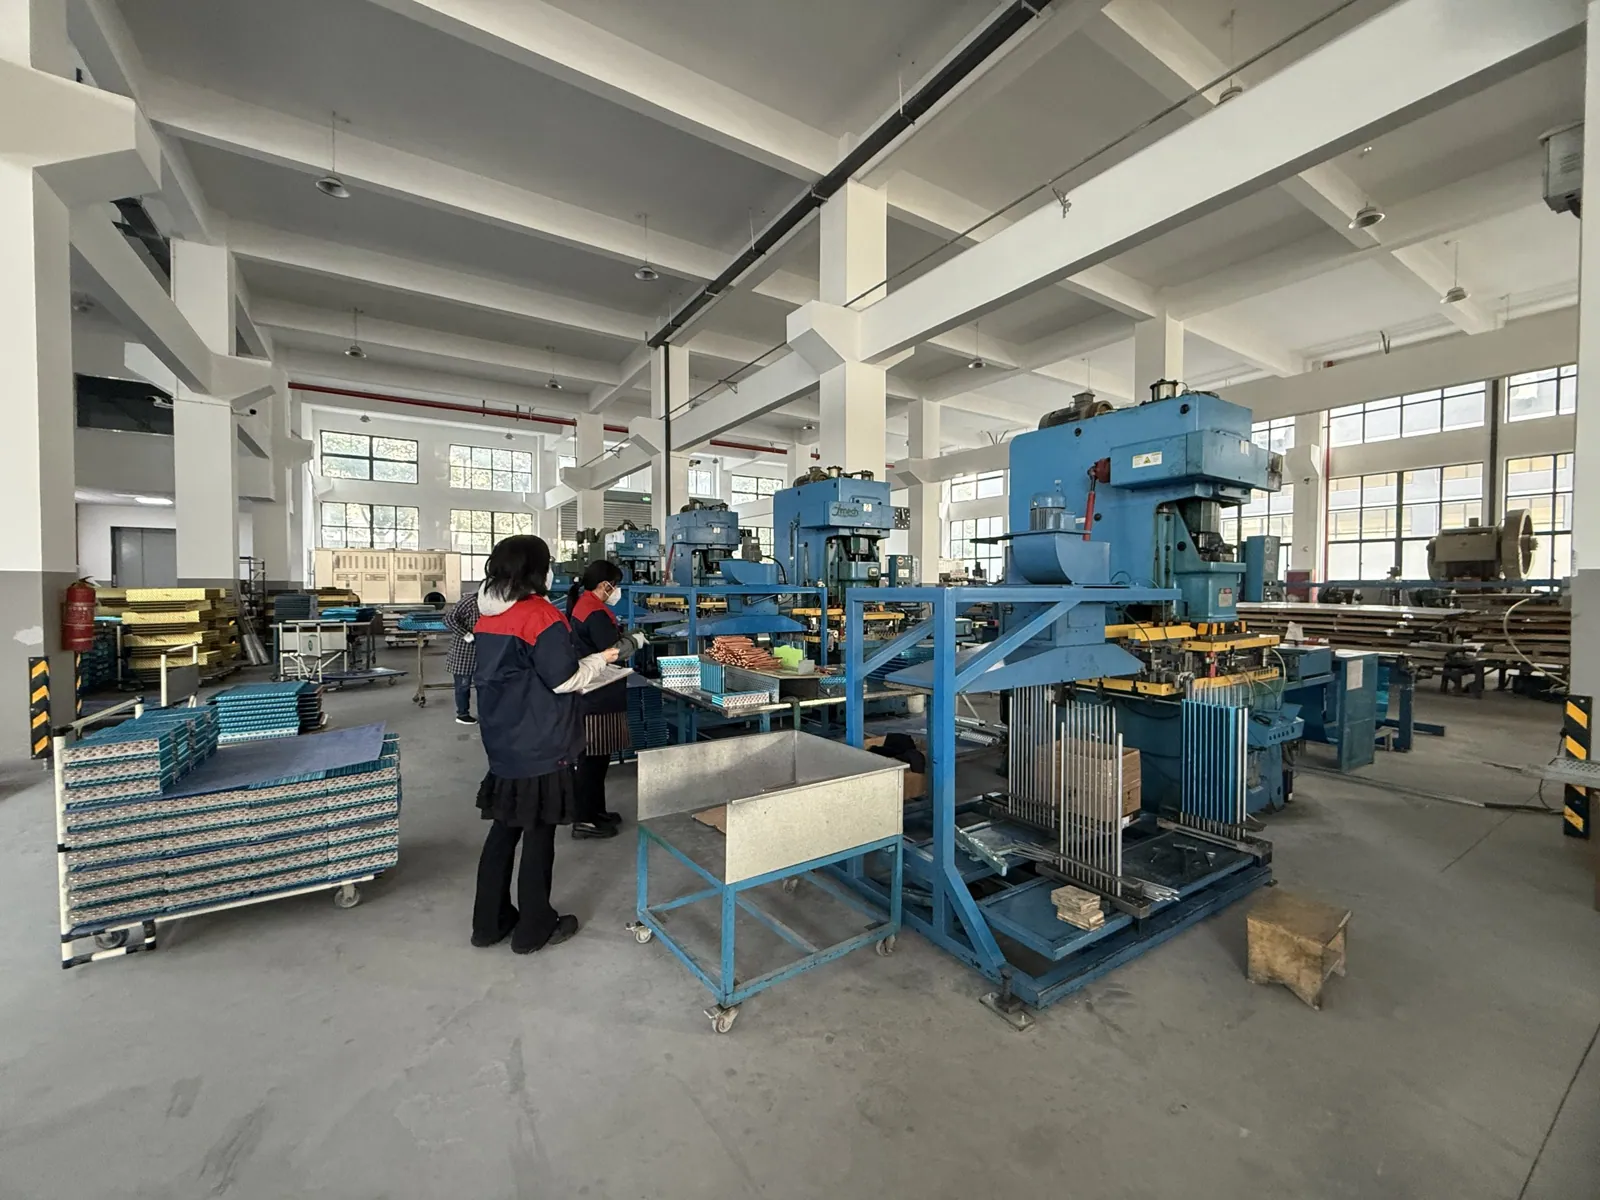
Emboutissage des ailettes
Une ligne de presses découpe et emboutit le profil d'ailette et les collerettes dans le feuillard d'aluminium selon le pas indiqué au plan.
- 03
Enfilage des ailettes
Les épingles sont insérées manuellement dans le paquet d'ailettes et le nombre de tubes est vérifié.
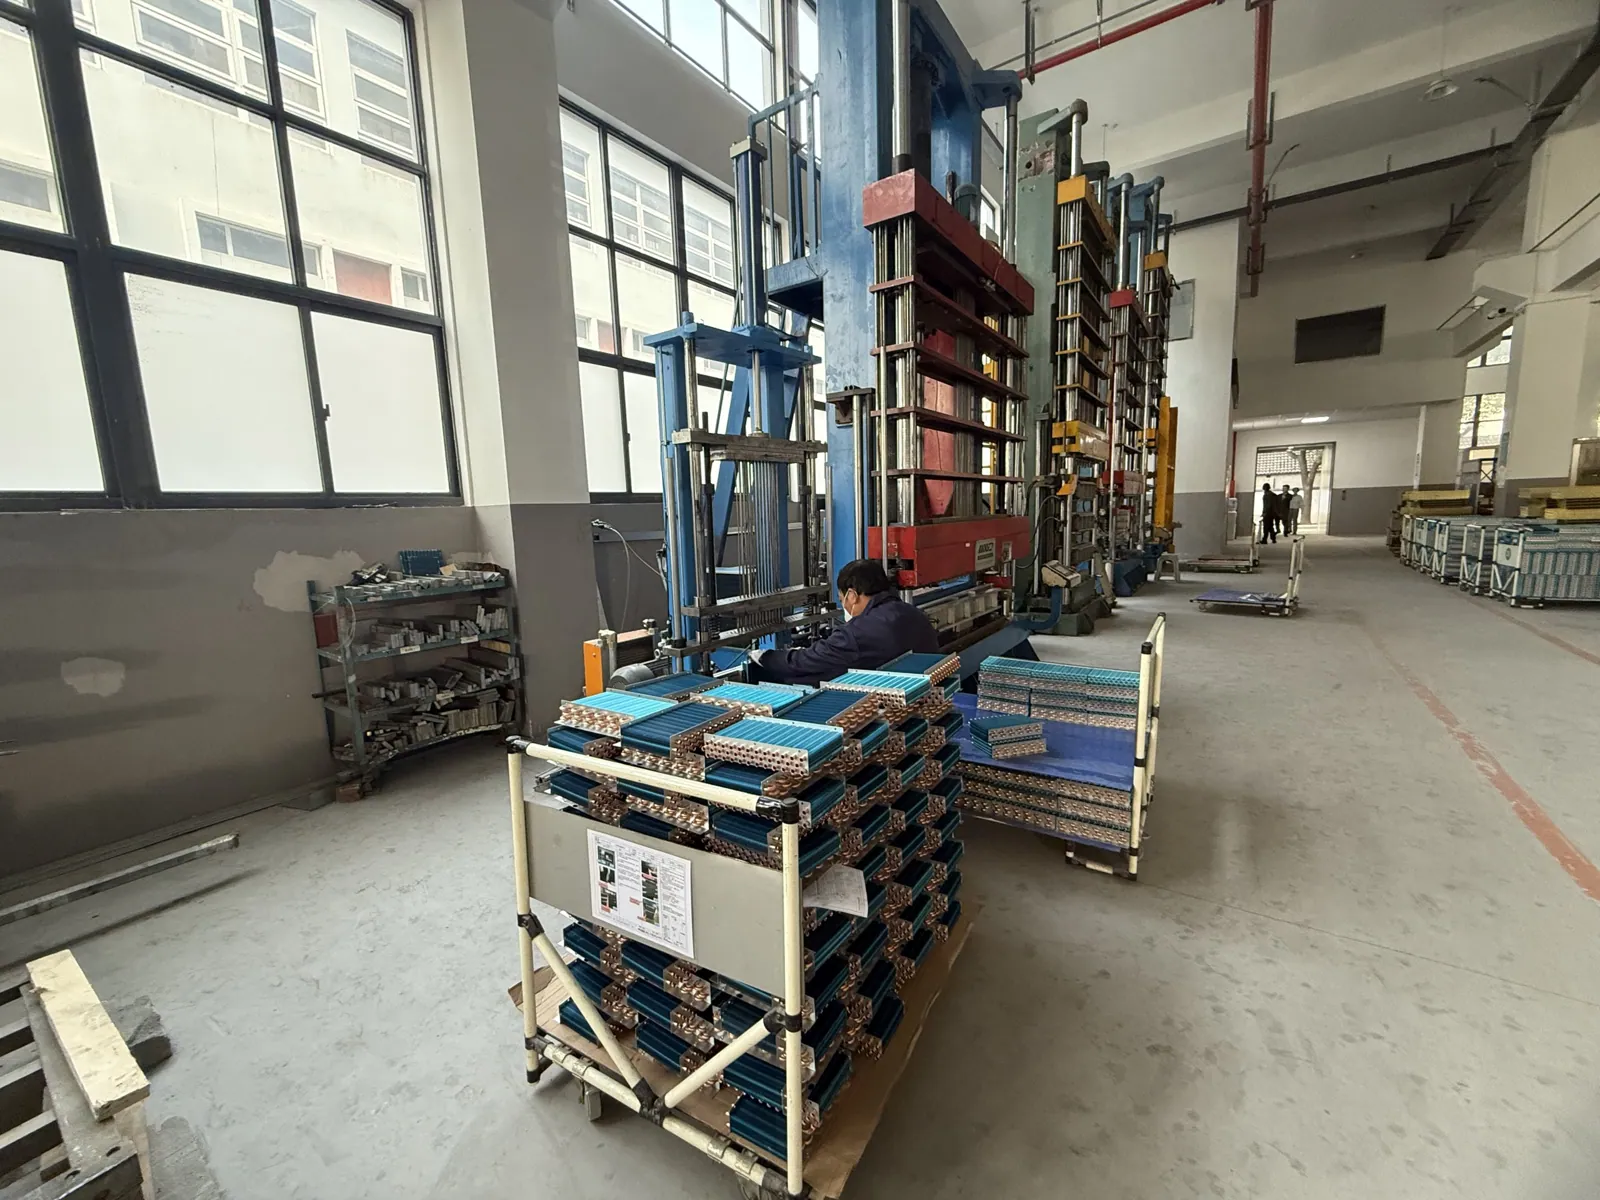
- 04
Mandrinage des tubes
Les tubes sont expansés mécaniquement afin d'assurer un contact intime contre les collerettes des ailettes.
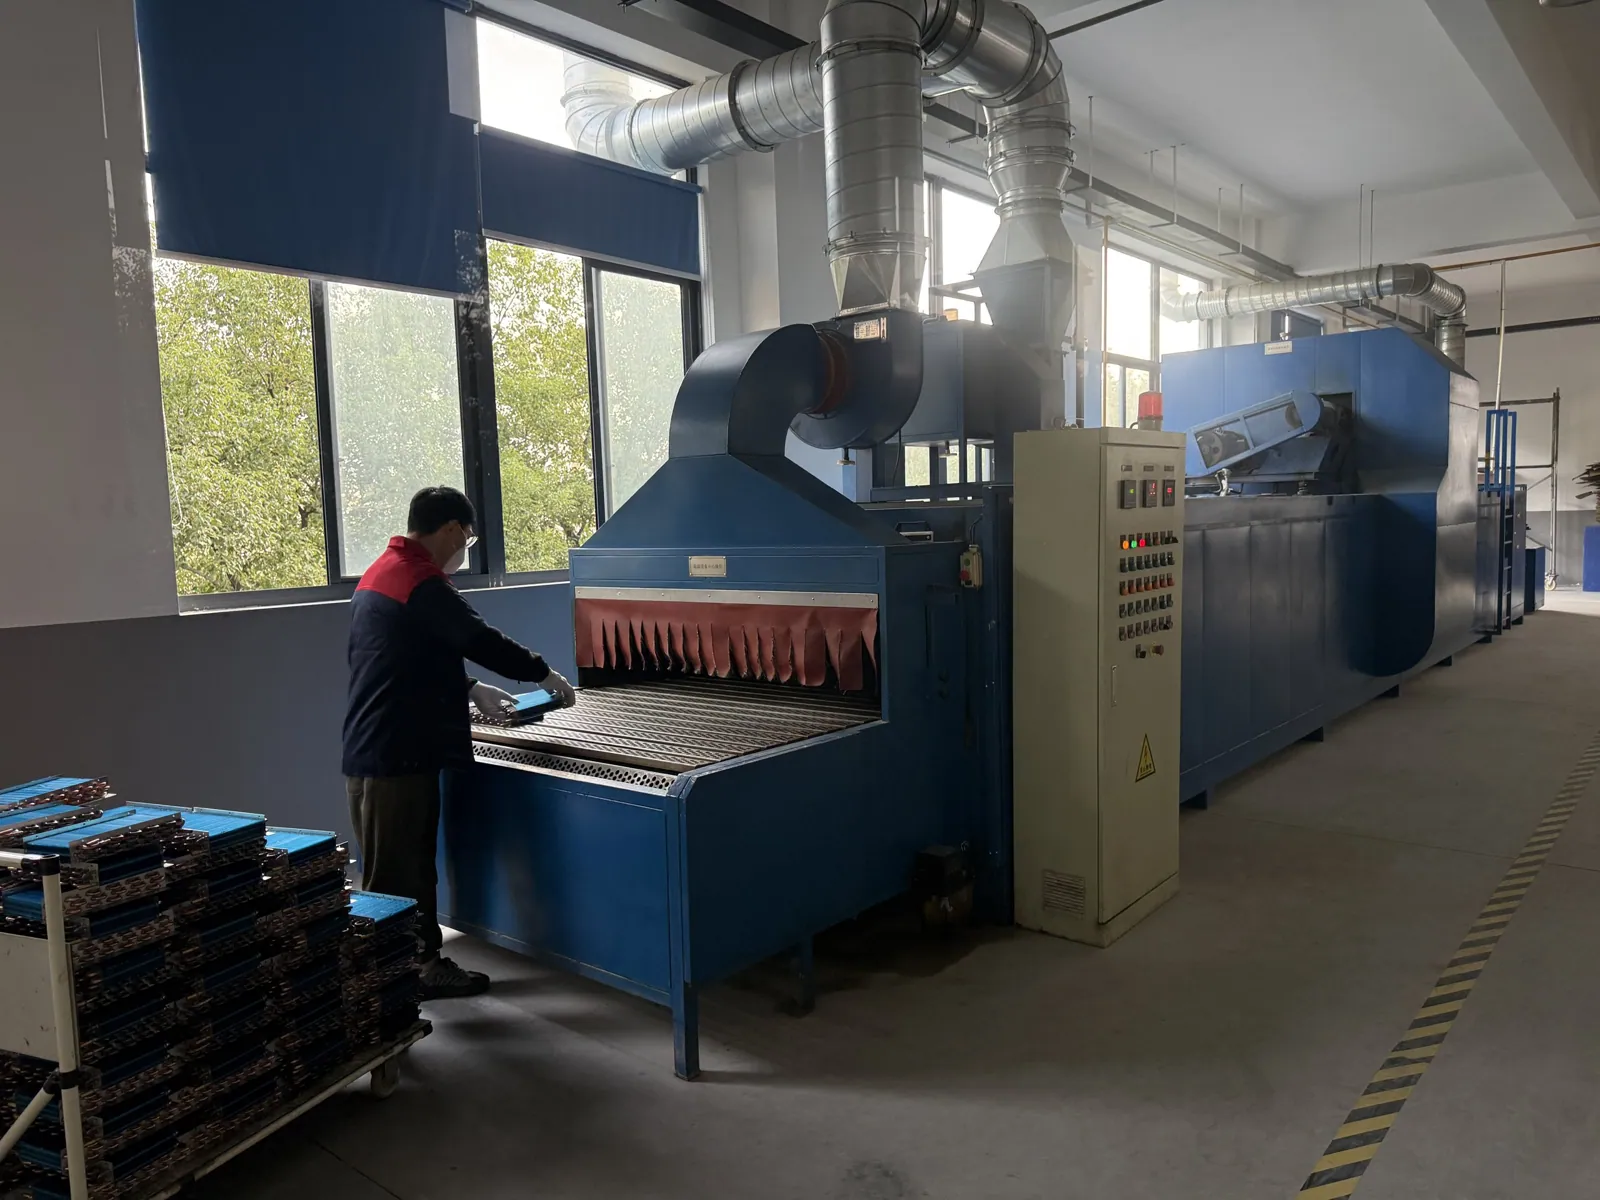
- 05
Dégraissage et séchage
Les huiles d'emboutissage et de mandrinage sont éliminées, puis la batterie est séchée au four.
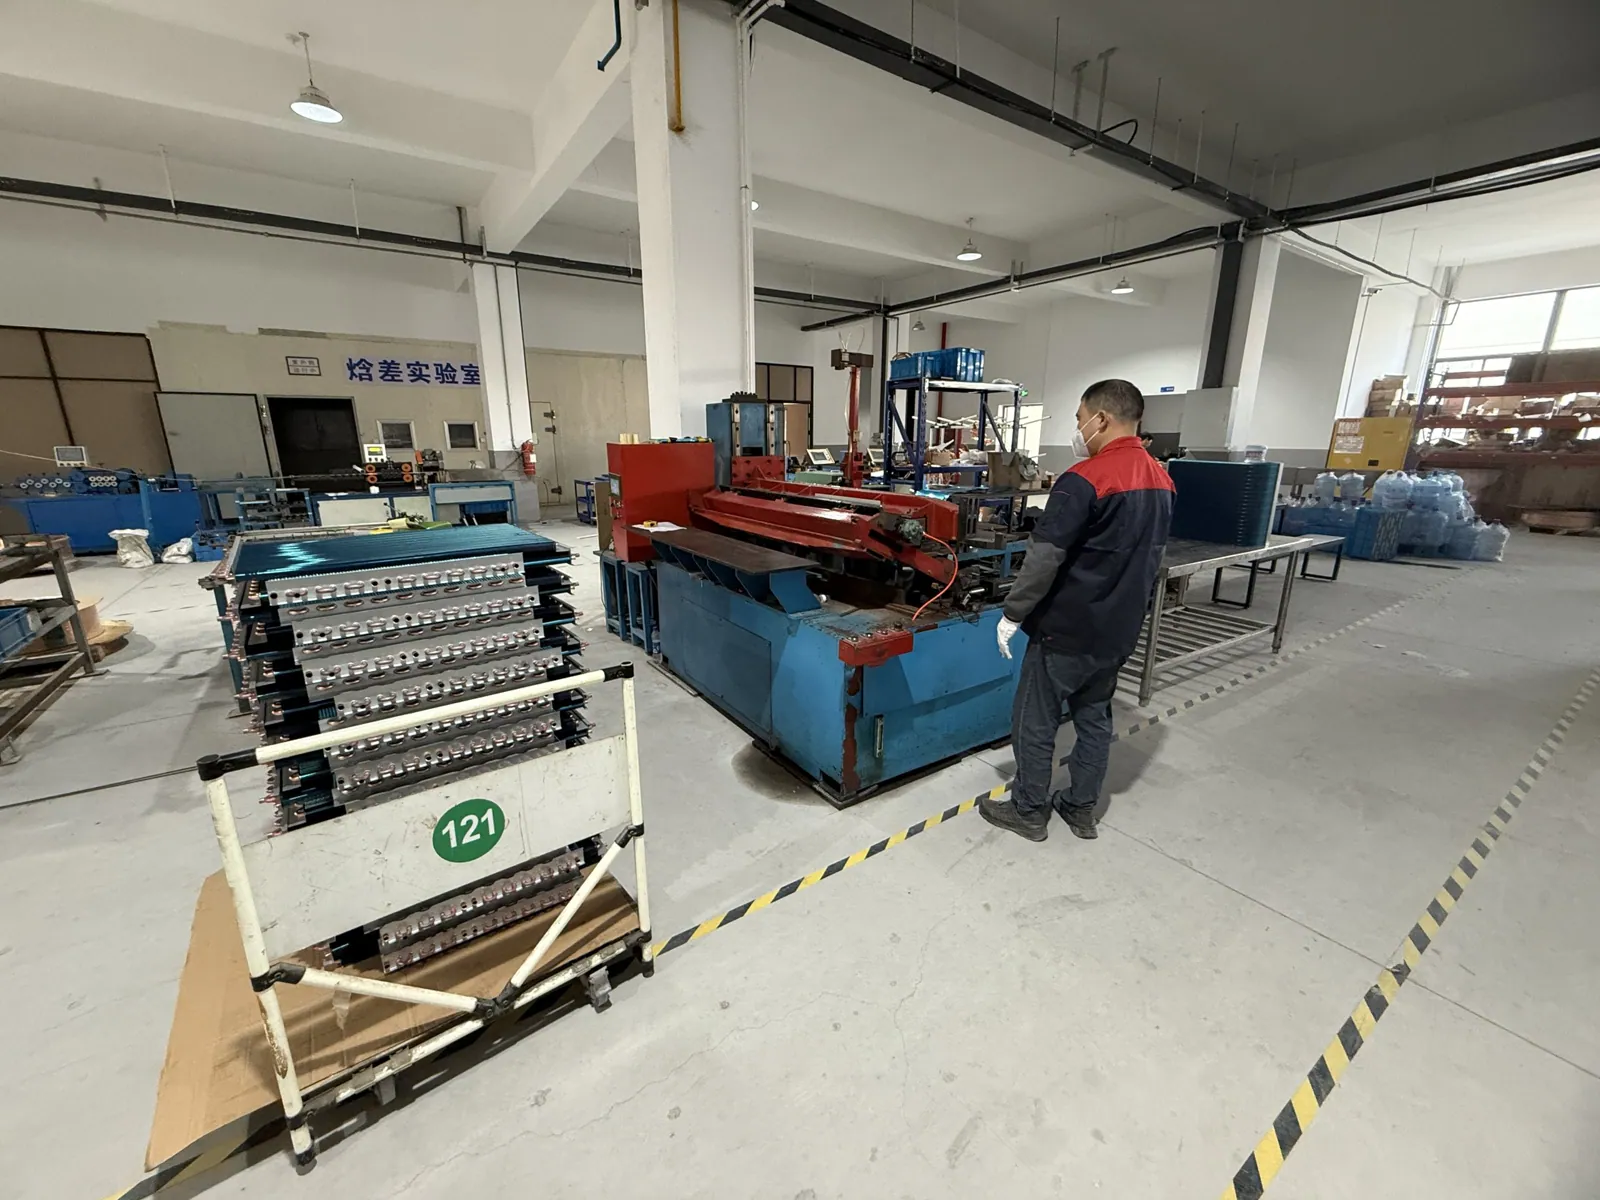
- 06
Cintrage de la batterie
Lorsque le plan l'exige, la batterie plane est cintrée en forme de L ou de U.
- 07
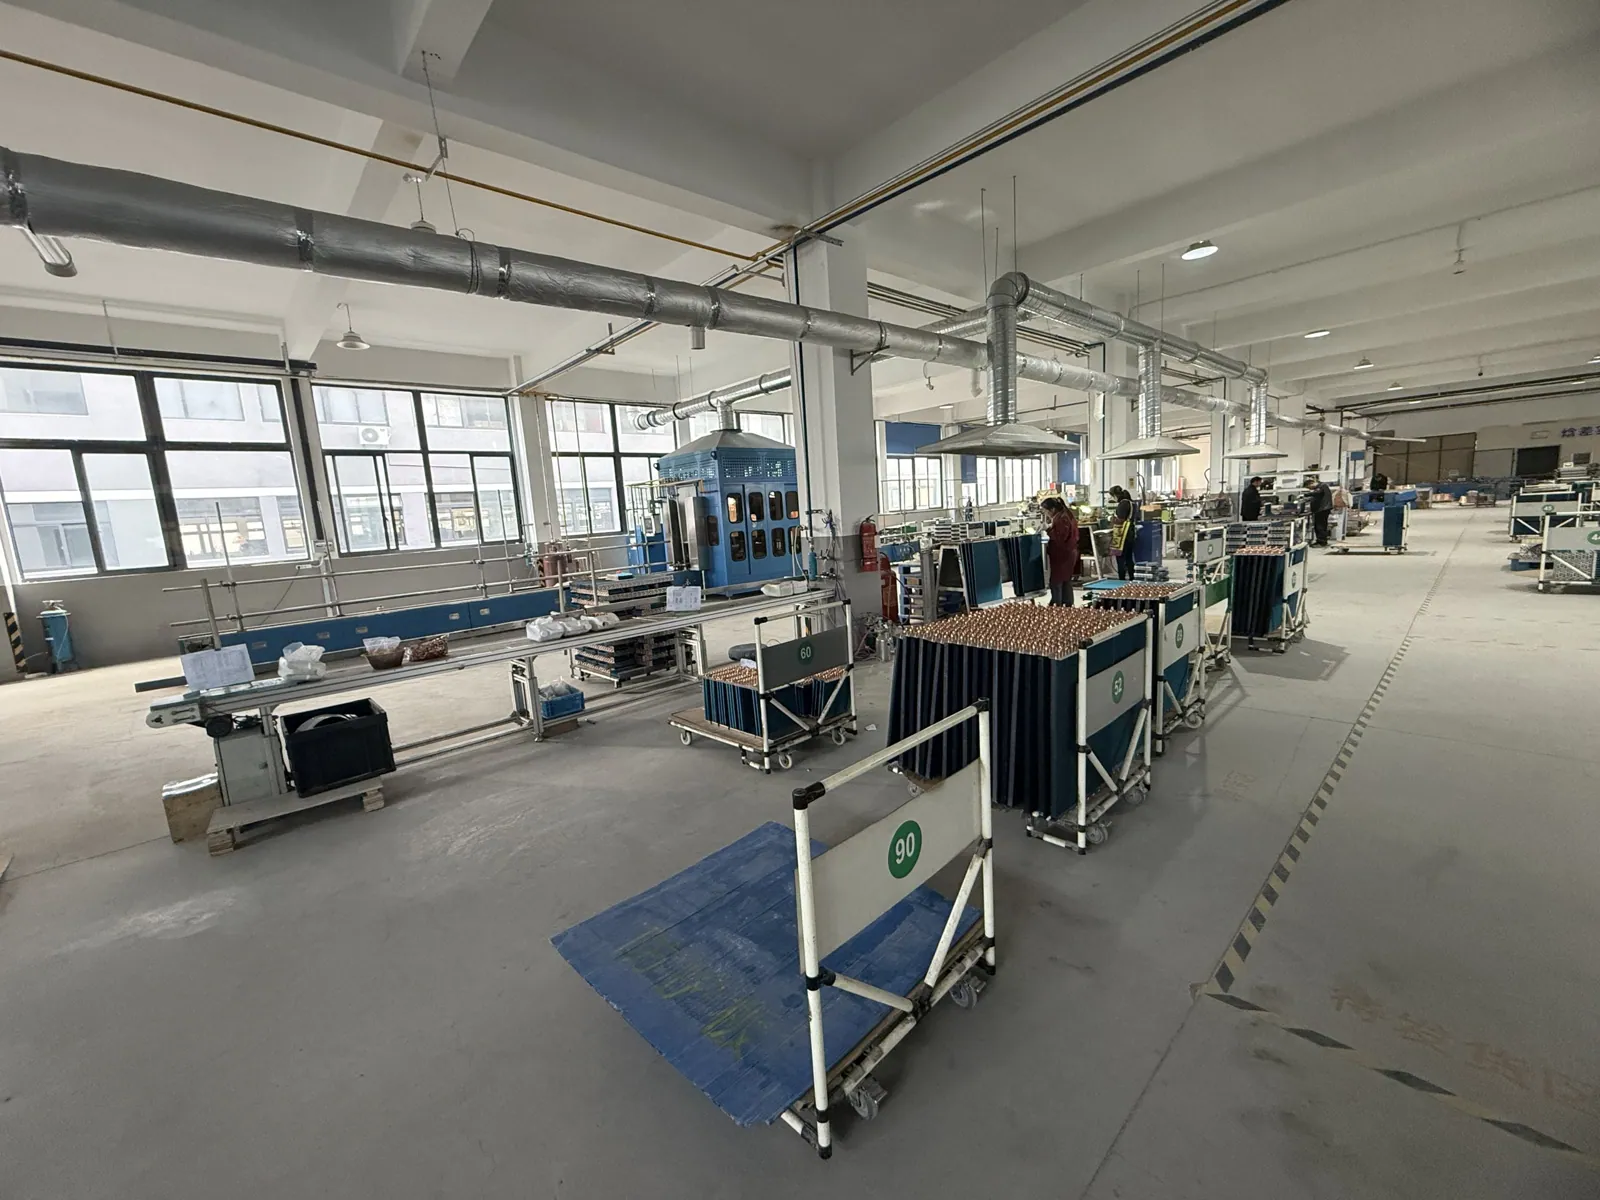
Brasage
Les coudes de retour et les collecteurs sont brasés pour fermer les circuits frigorifiques.
- 08
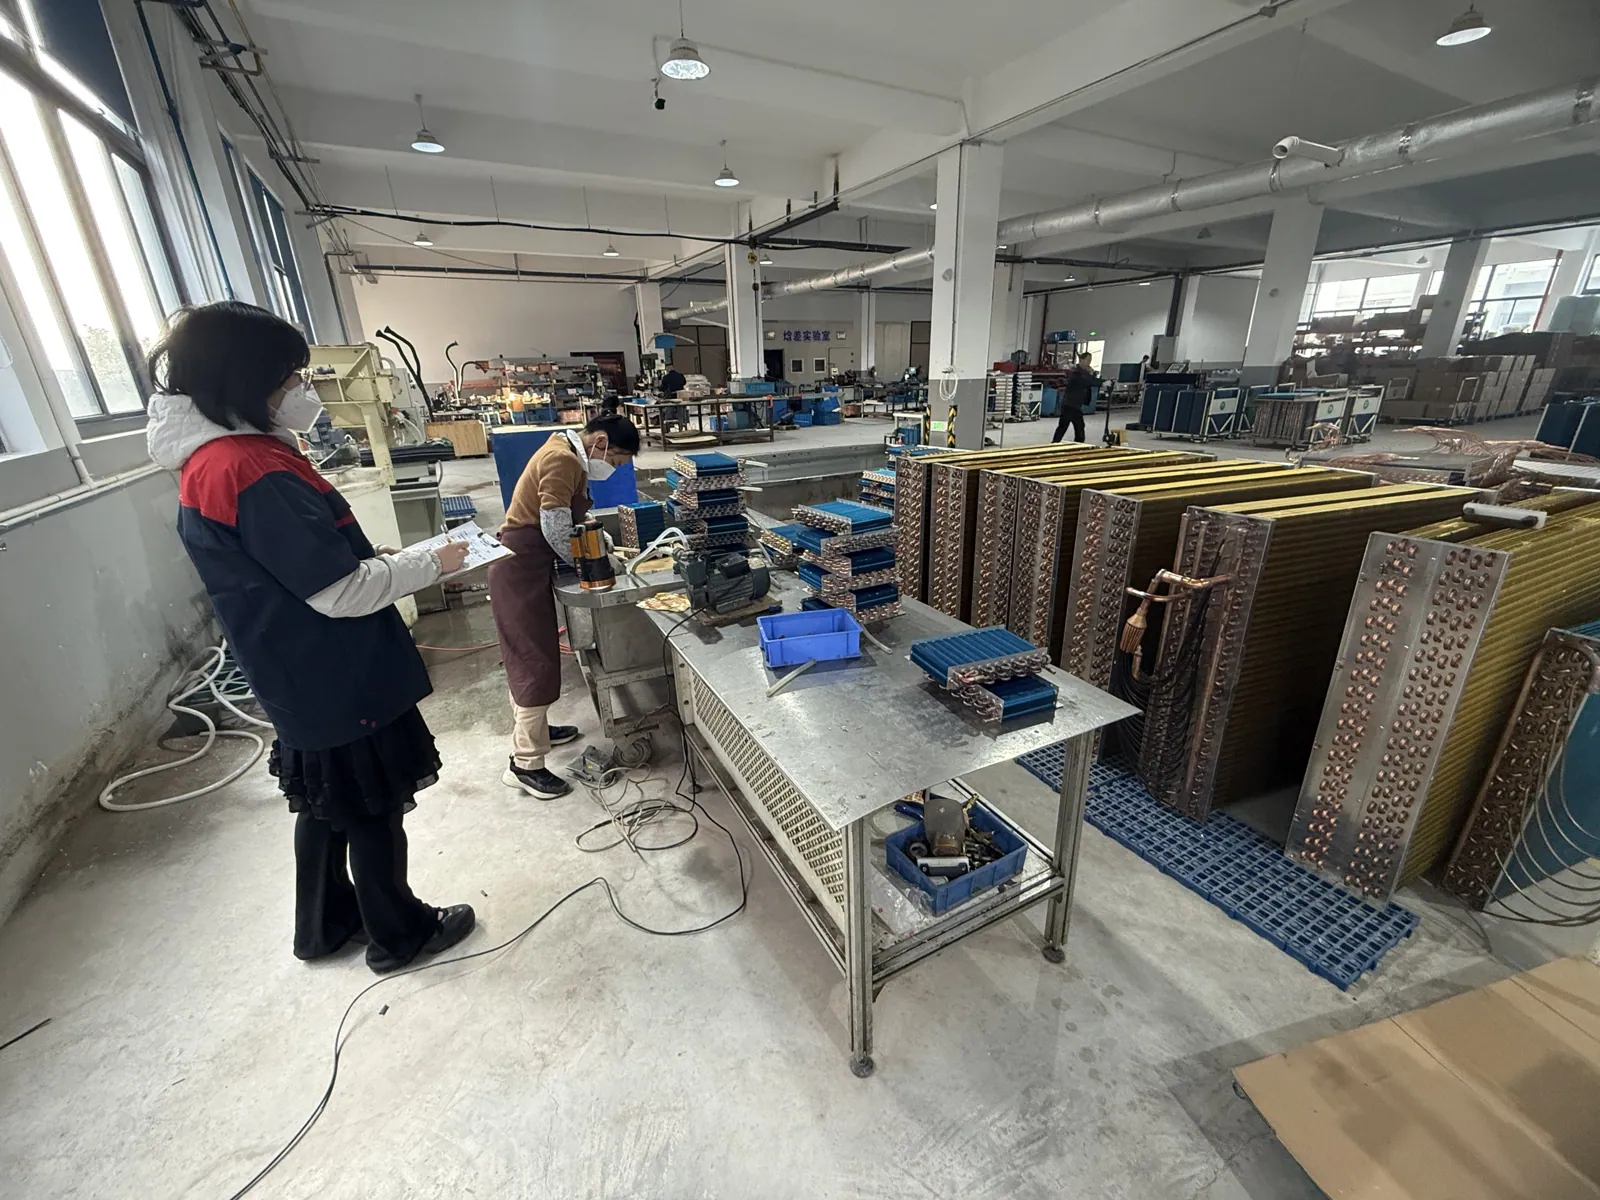
Essai d'étanchéité
Chaque batterie est mise sous pression à 3,8 MPa pour contrôler l'absence de fuite.
- 09
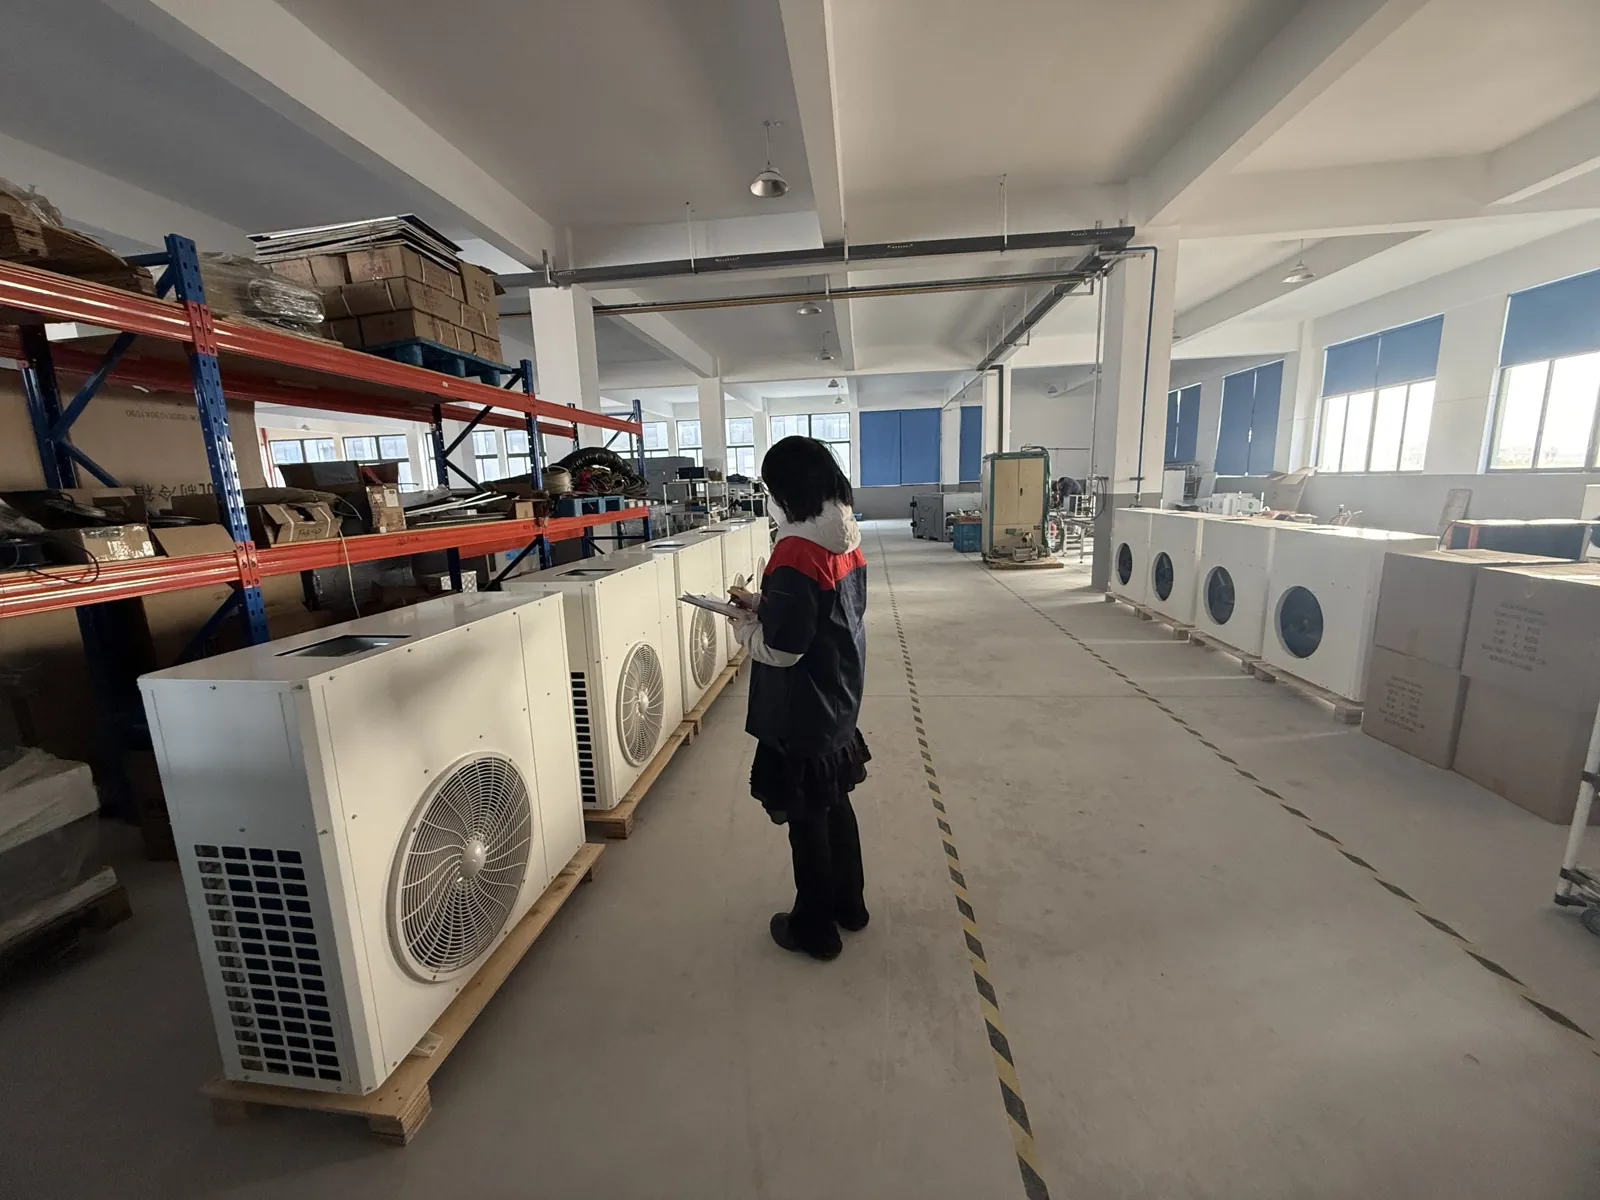
Contrôle final
Les contrôleurs vérifient les unités finies et enregistrent les résultats.
- 10
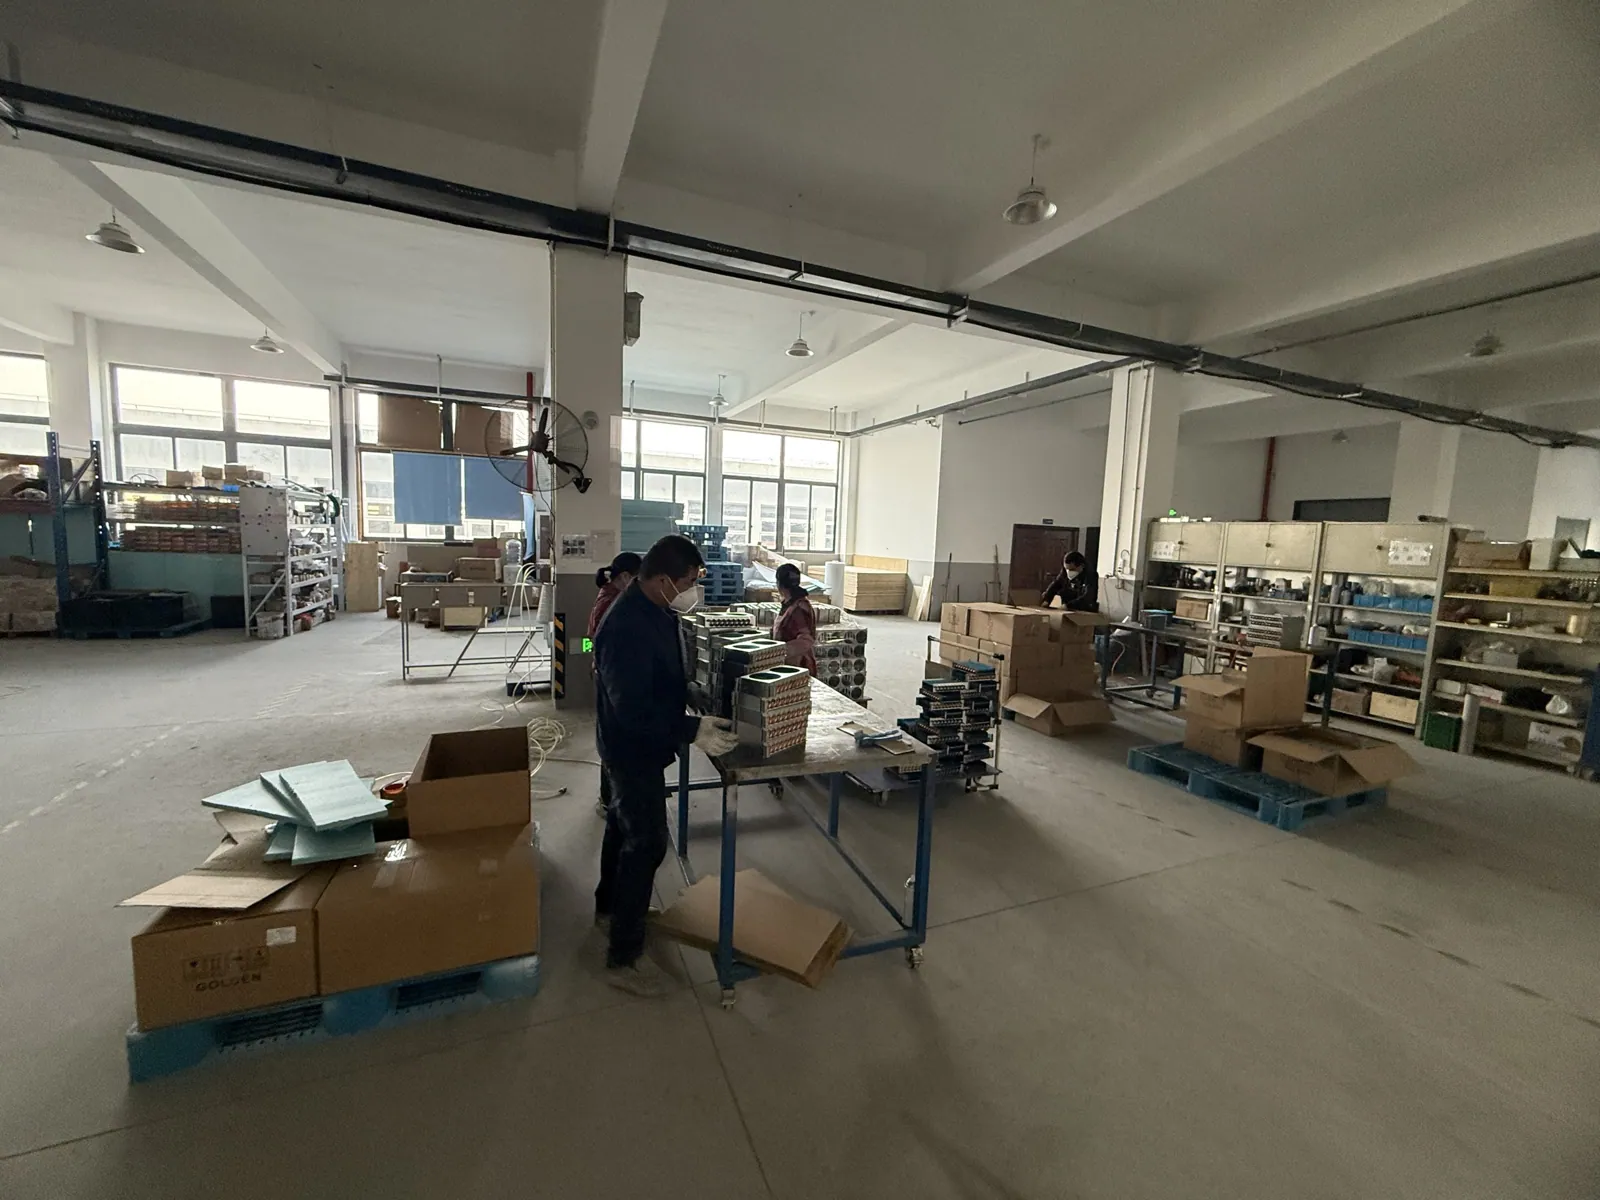
Emballage
Les batteries et équipements sont protégés et conditionnés pour l'exportation.
- 11
Prêt à expédier
Les marchandises emballées attendent leur chargement dans la zone d'expédition.
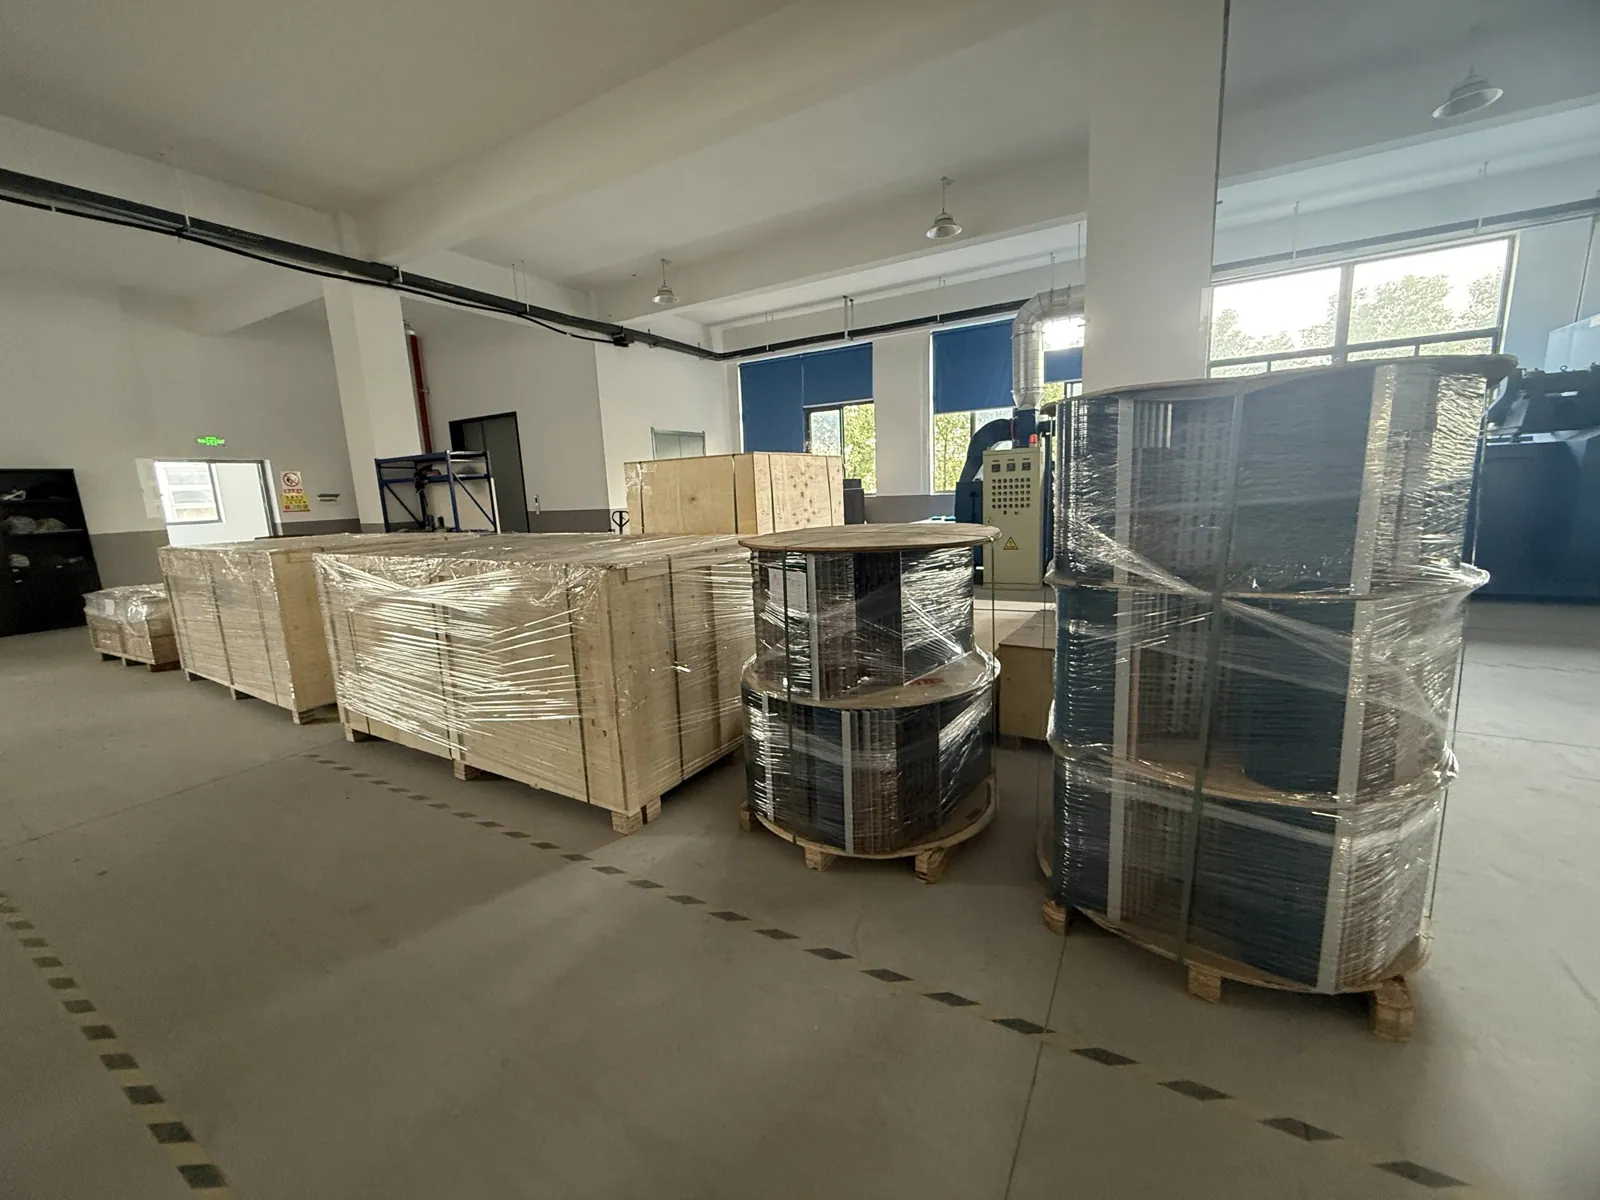
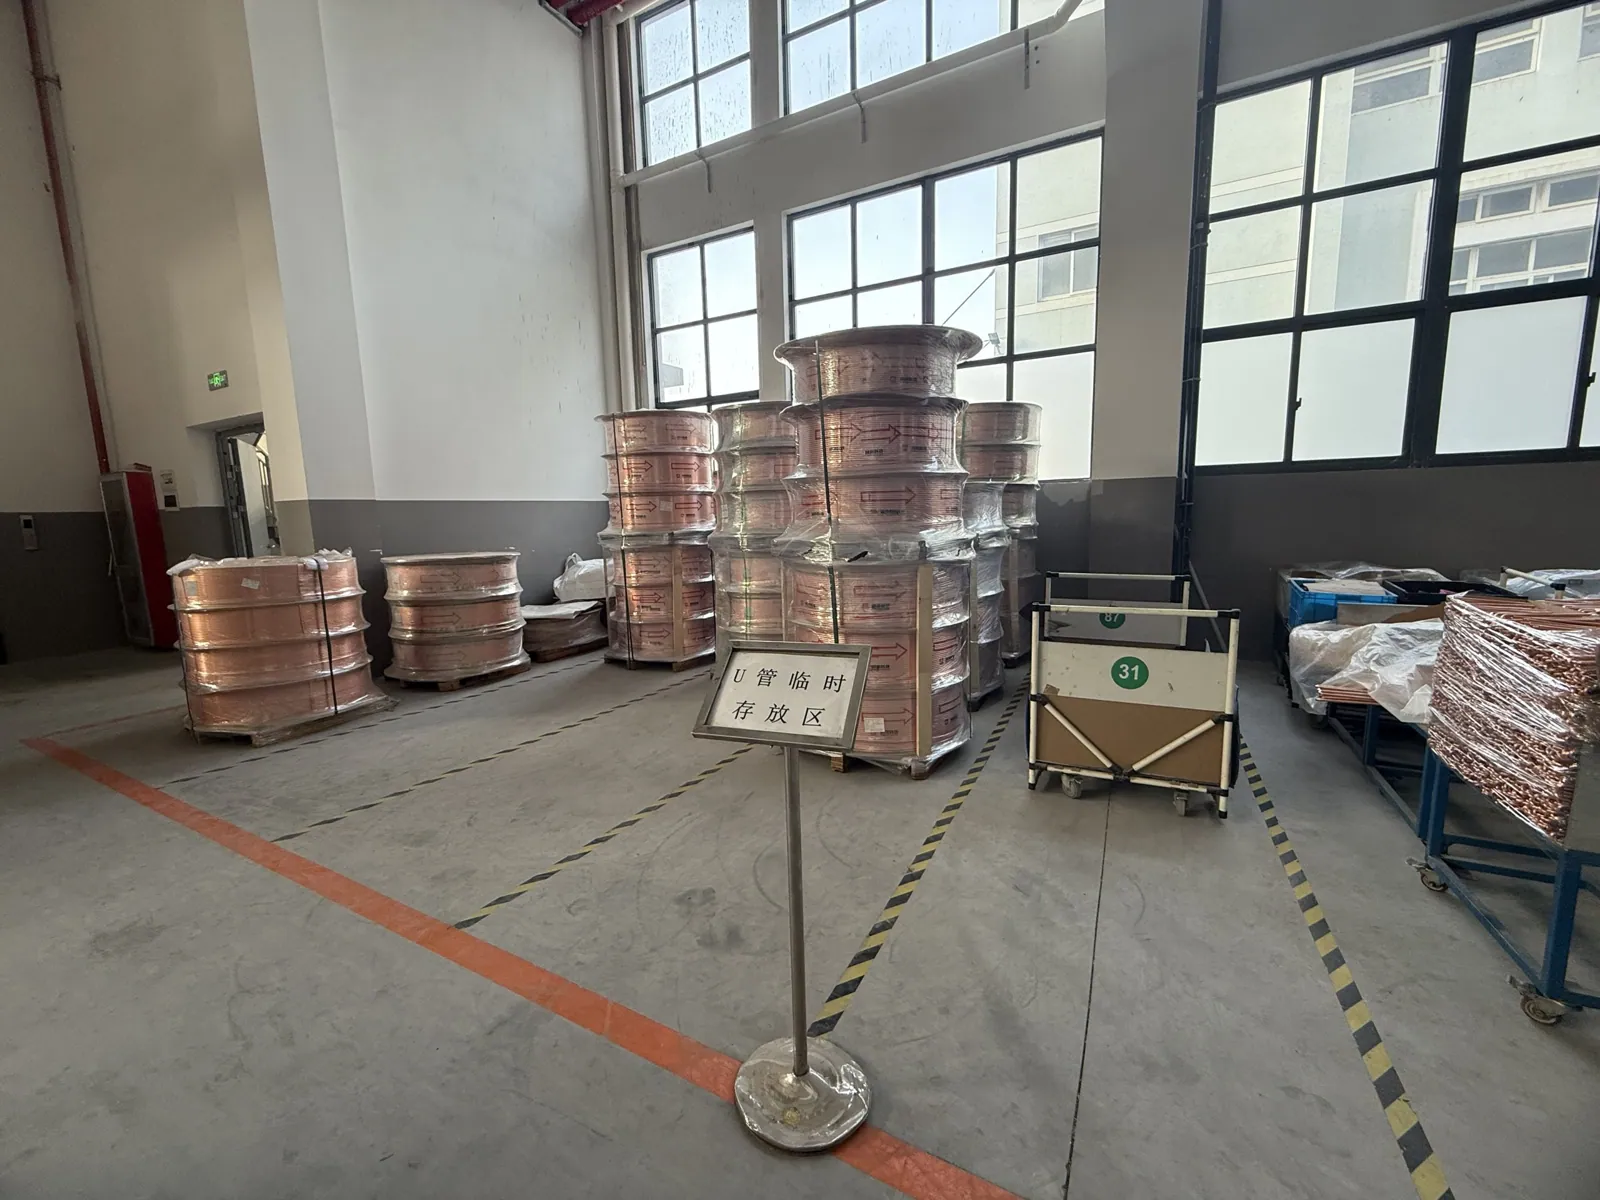
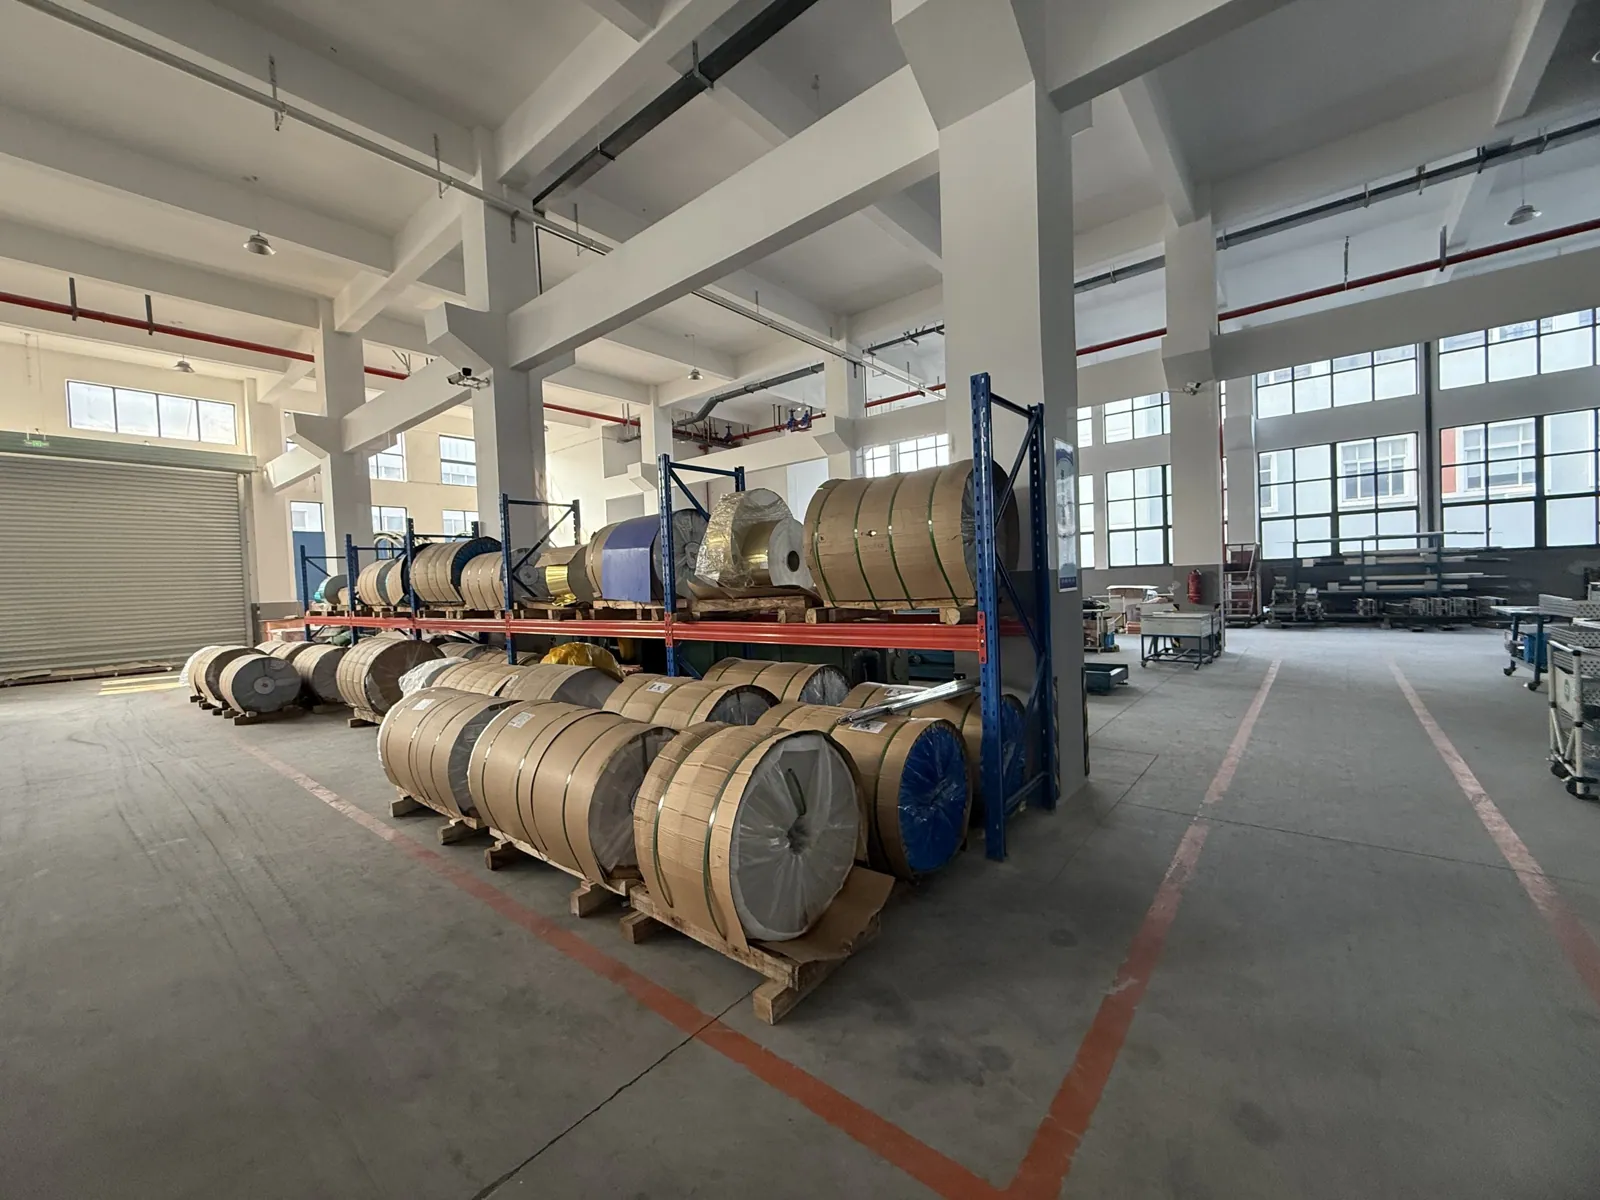
Entre le brasage et l'emballage, les batteries sont également soufflées à l'air comprimé et les ailettes sont peignées. Le cuivre et l'aluminium sont contrôlés et enregistrés à réception avant d'entrer en production. Notre capacité atteint environ 18 000 échangeurs à tubes ailetés par mois.
Matières premières
Les deux matériaux à la base de chaque batterie.
Notre gamme phare
Comment est fabriqué un caisson
frigorifique de transport
Douze étapes, de la résine de qualité alimentaire jusqu'à un caisson ayant déjà tourné pendant 12 heures. La caisse est moulée d'un seul tenant puis isolée par injection de mousse.
Filmé dans notre atelier de rotomoulage : le magasin matières premières, le mélange, la rotomouleuse en marche, les moules et gabarits, ainsi que l'assemblage des caissons.
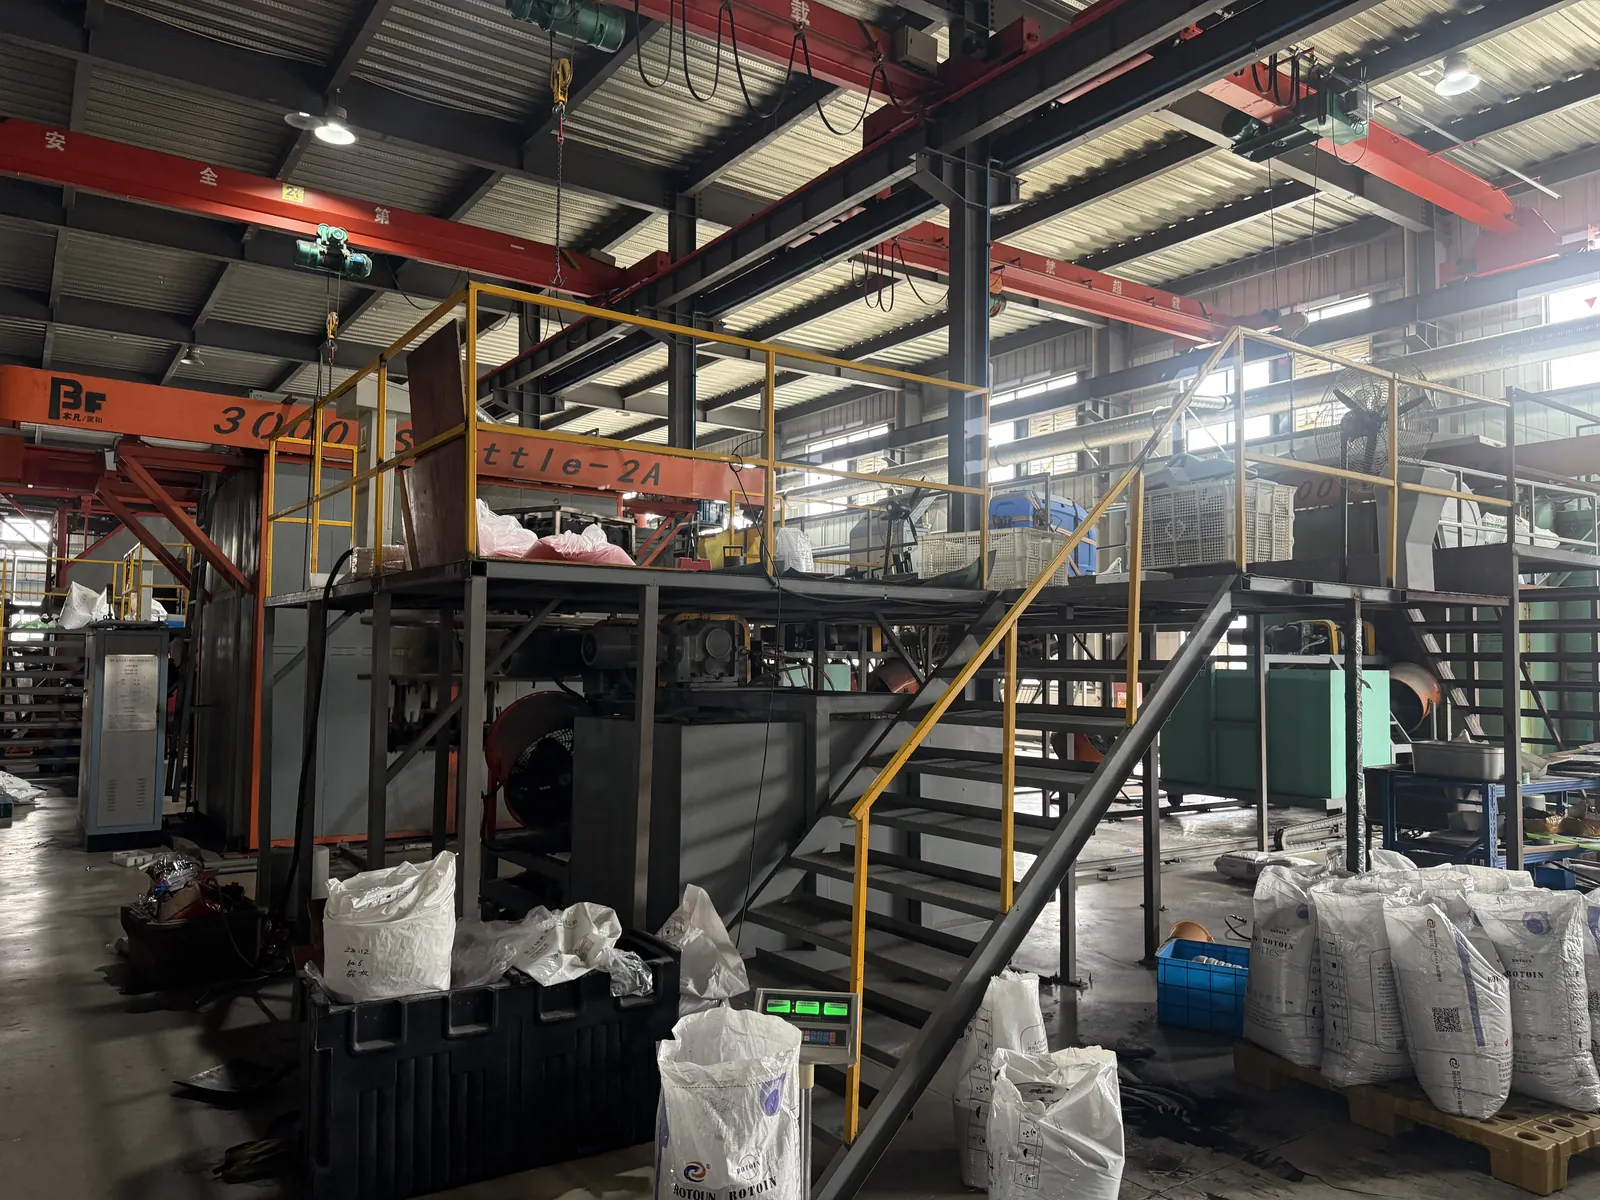
Machine de rotomoulage Phase 1 · Étapes 01–04
Moulage de la coque monobloc
- 01
Mélange des matières
Le polyéthylène de qualité alimentaire est mélangé aux additifs avant d'être chargé dans le moule.
- 02
Chargement du moule
Le mélange est pesé au dosage exact prévu pour chaque caisson puis versé dans le moule.
- 03
Rotomoulage
Le moule tourne sur deux axes à l'intérieur du four afin que la matière tapisse uniformément chaque paroi et forme une coque sans soudure.
- 04
Refroidissement et démoulage
La coque est refroidie puis extraite du moule de rotomoulage.
- 01
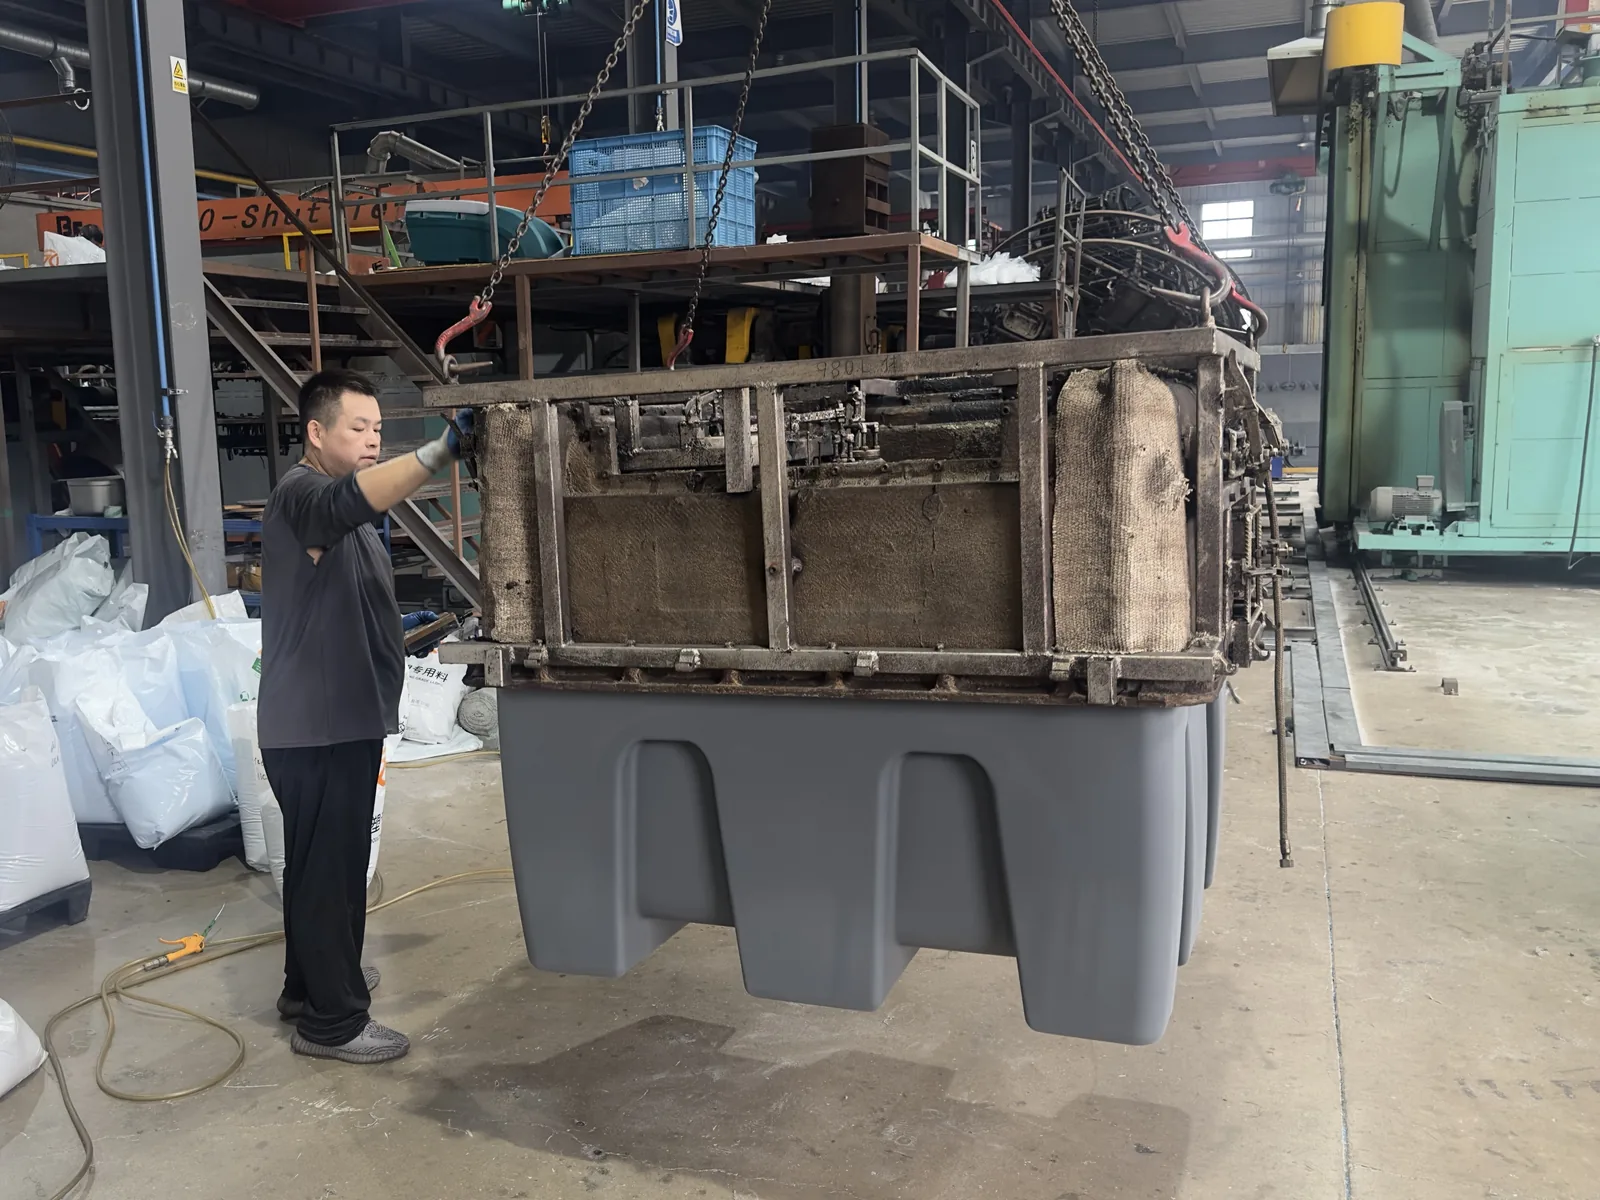
Démoulage Phase 2 · Étapes 05–08
Moussage et finition
- 05
Injection de mousse
La mousse de polyuréthane remplit l'espace entre les parois intérieure et extérieure.
- 06
Ébavurage
Les bavures de moulage sont arasées sur l'extérieur de la coque.
- 07
Polymérisation et démoulage du gabarit
La caisse stabilise sa forme dans un gabarit de moussage avant d'en être libérée.
- 08
Accastillage et portes
La porte arrière, la porte latérale et les autres équipements sont montés.
- 05
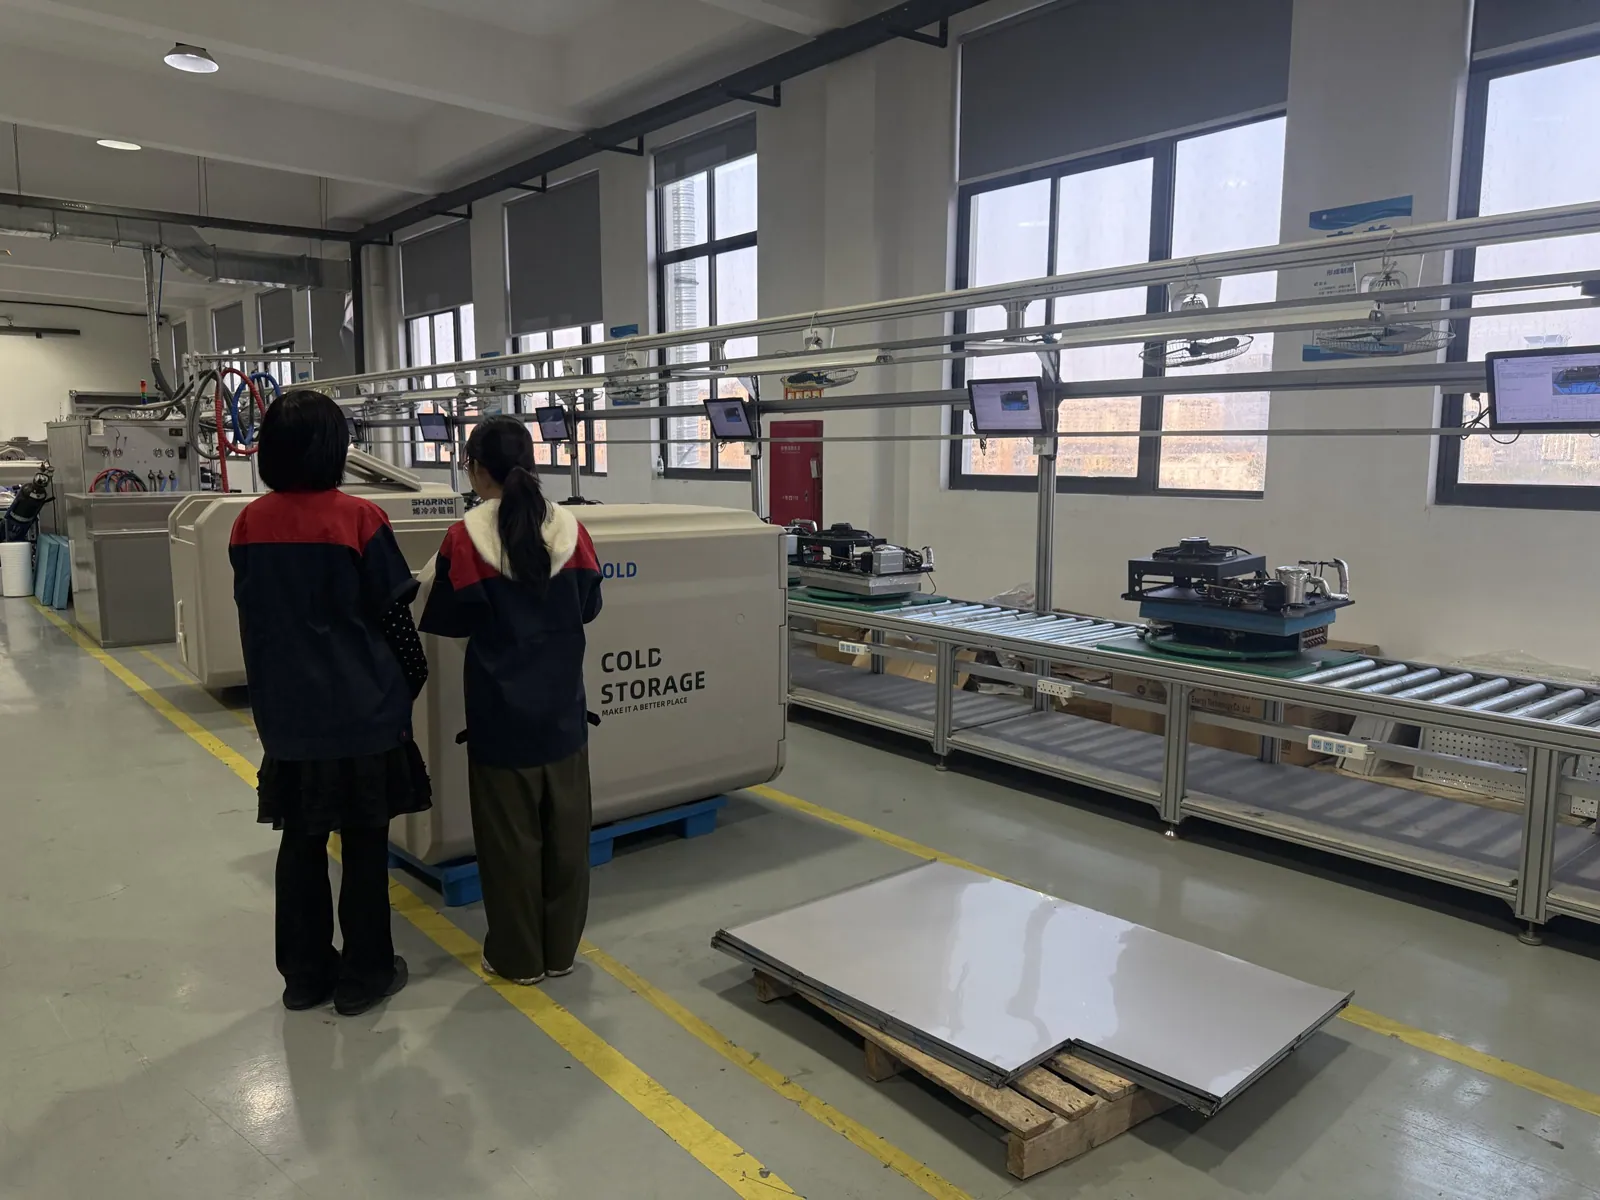
Ligne des groupes frigorifiques Phase 3 · Étapes 09–12
Groupe frigorifique et essais
- 09
Montage du groupe frigorifique
Le groupe frigorifique est installé dans son compartiment dédié.
- 10
Essai de performance
La puissance frigorifique du groupe et l'isolation de la caisse sont toutes deux contrôlées.
- 11
Essai d'endurance de 12 heures
Chaque caisson fonctionne pendant 12 heures avant sa validation finale.
- 12
Emballage et expédition
Les caissons sont emballés et expédiés, généralement depuis le port de Ningbo.
- 09
Chaque appareil est testé à deux reprises avant son départ : une première fois pour le refroidissement et l'isolation, puis lors d'un essai d'endurance de 12 heures. Toute commande par conteneur complet est livrée avec deux groupes frigorifiques de rechange.
Autres ateliers
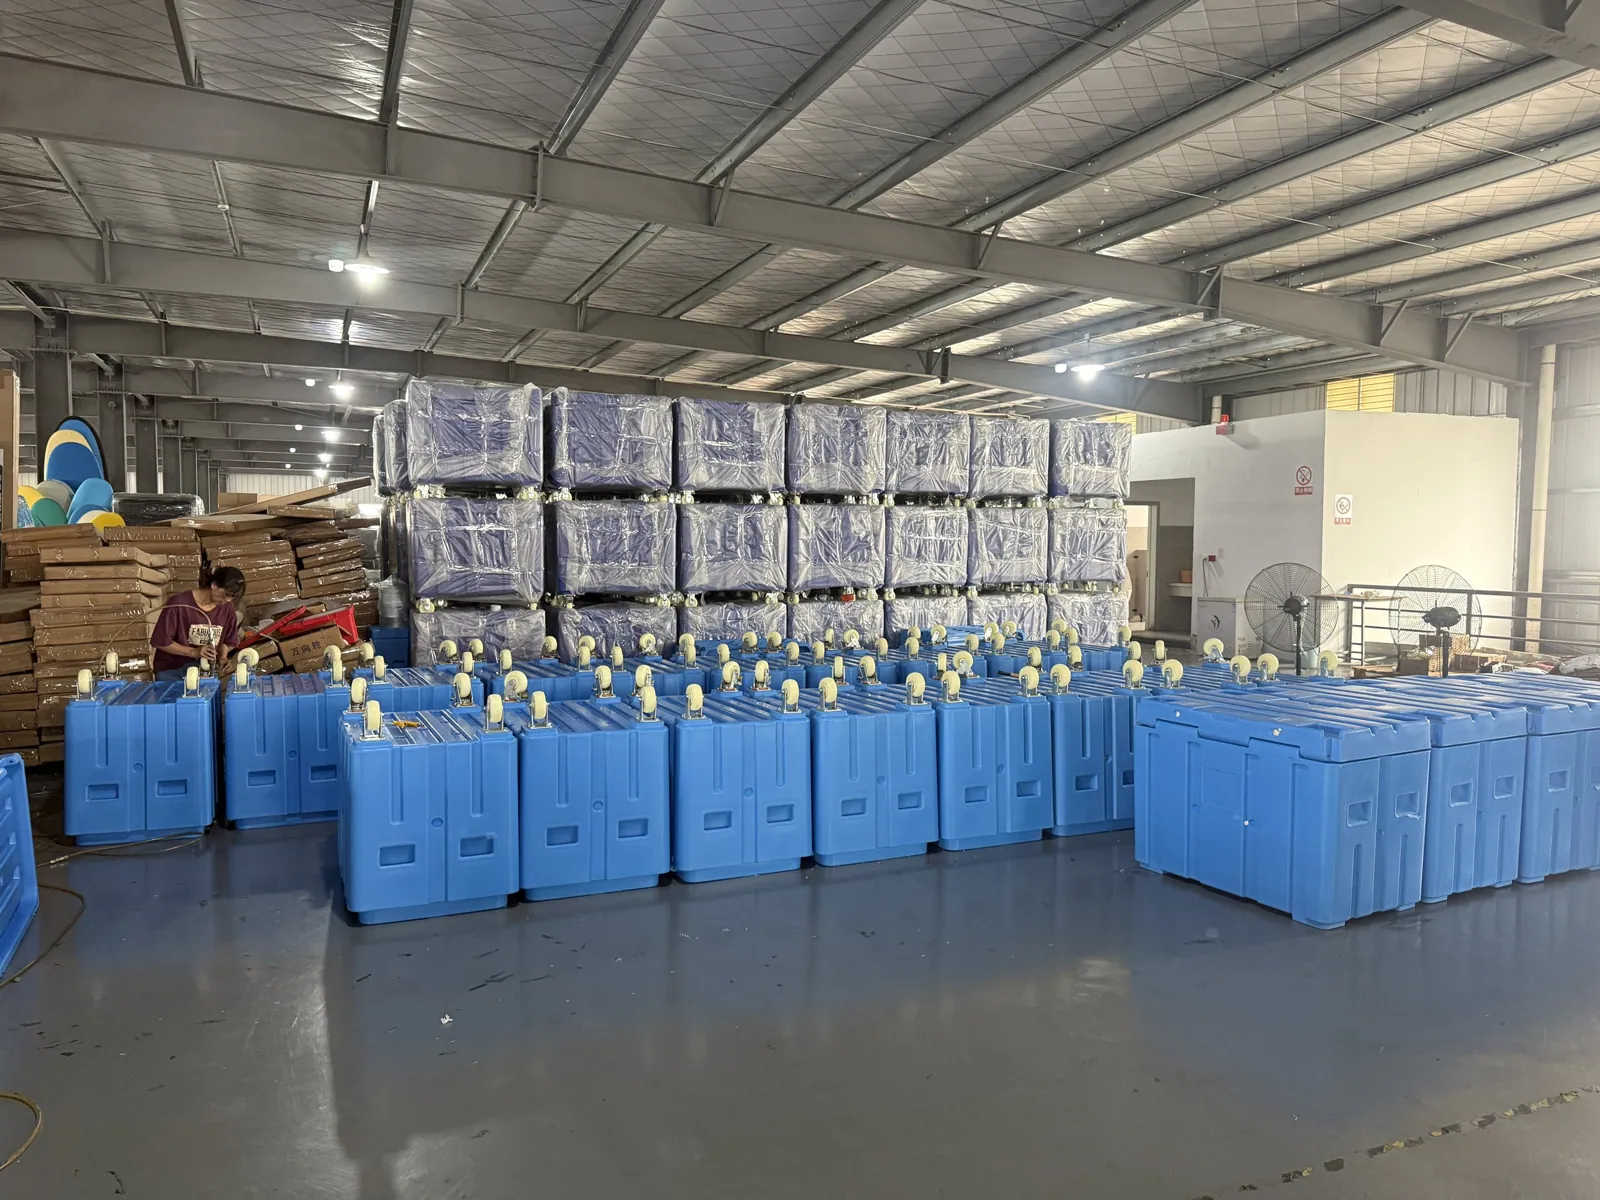
Caisses isothermes et groupes frigorifiques sont fabriqués sur le même site.
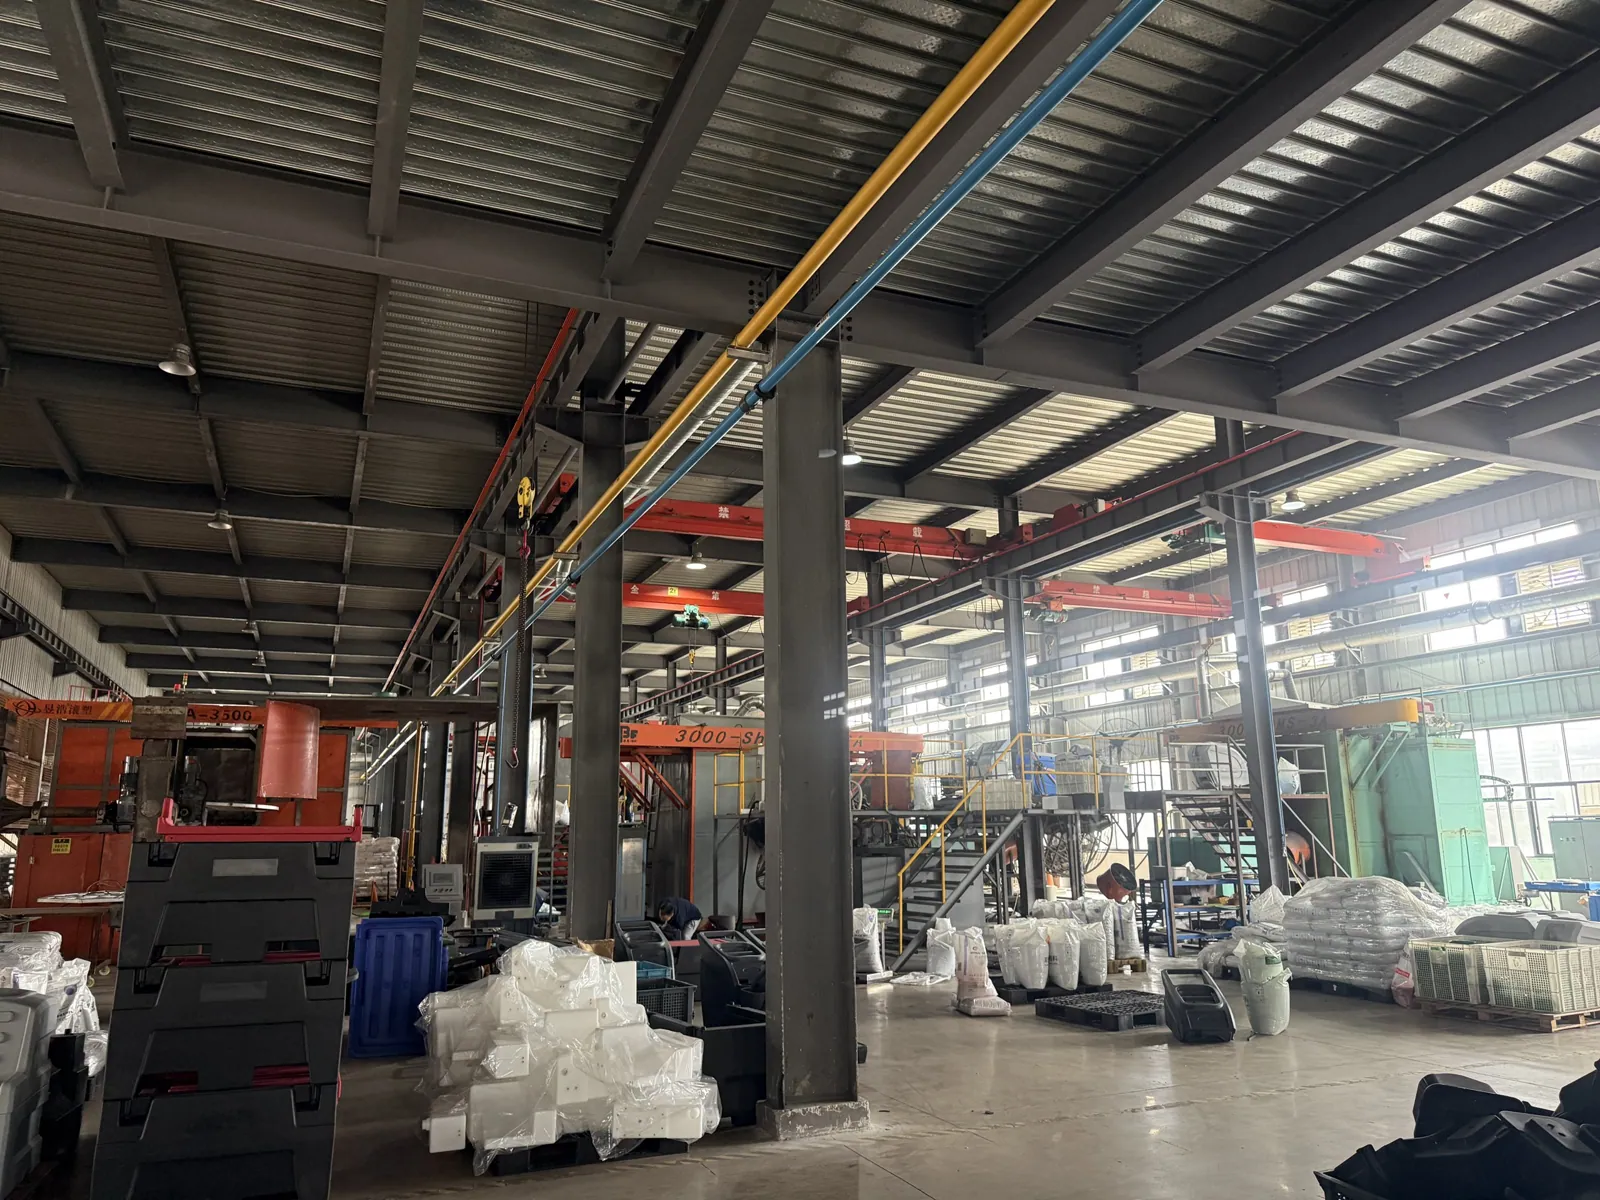
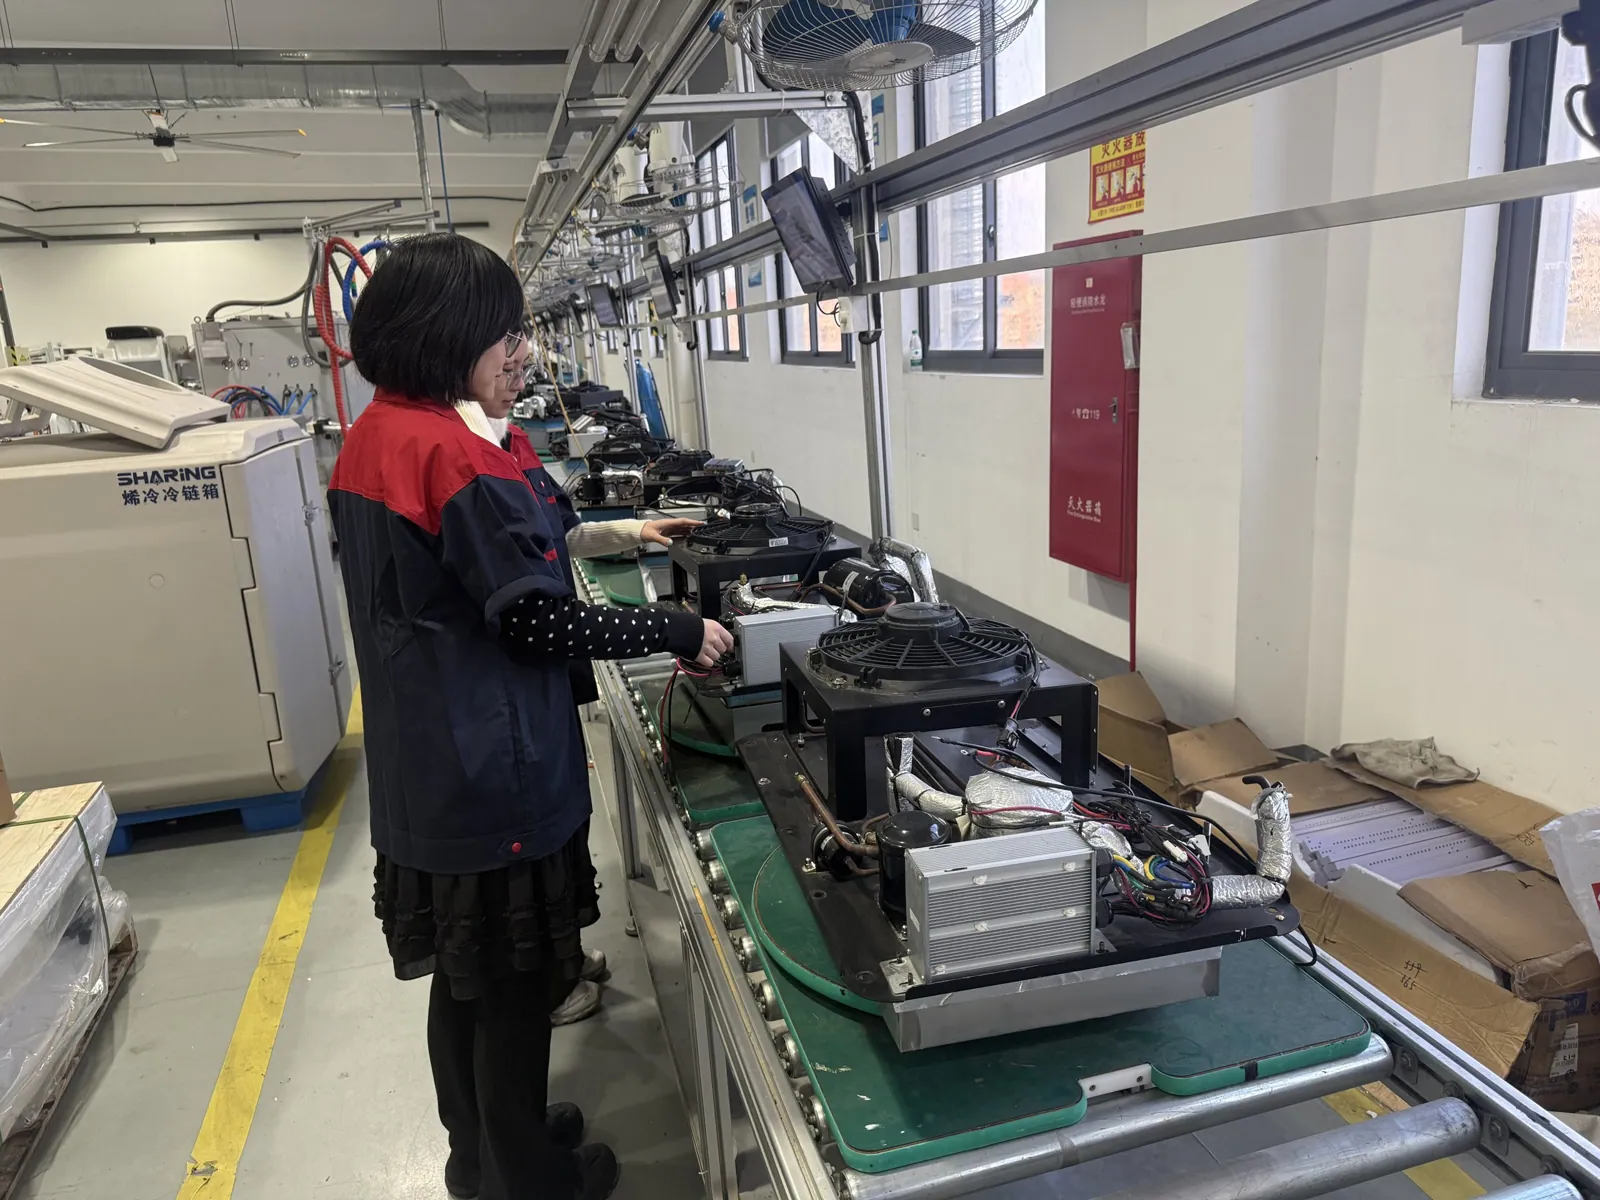
Voyez par vous-même.
Visitez notre usine à Ningbo ou demandez une visite vidéo en direct depuis les ateliers.