Fertigung
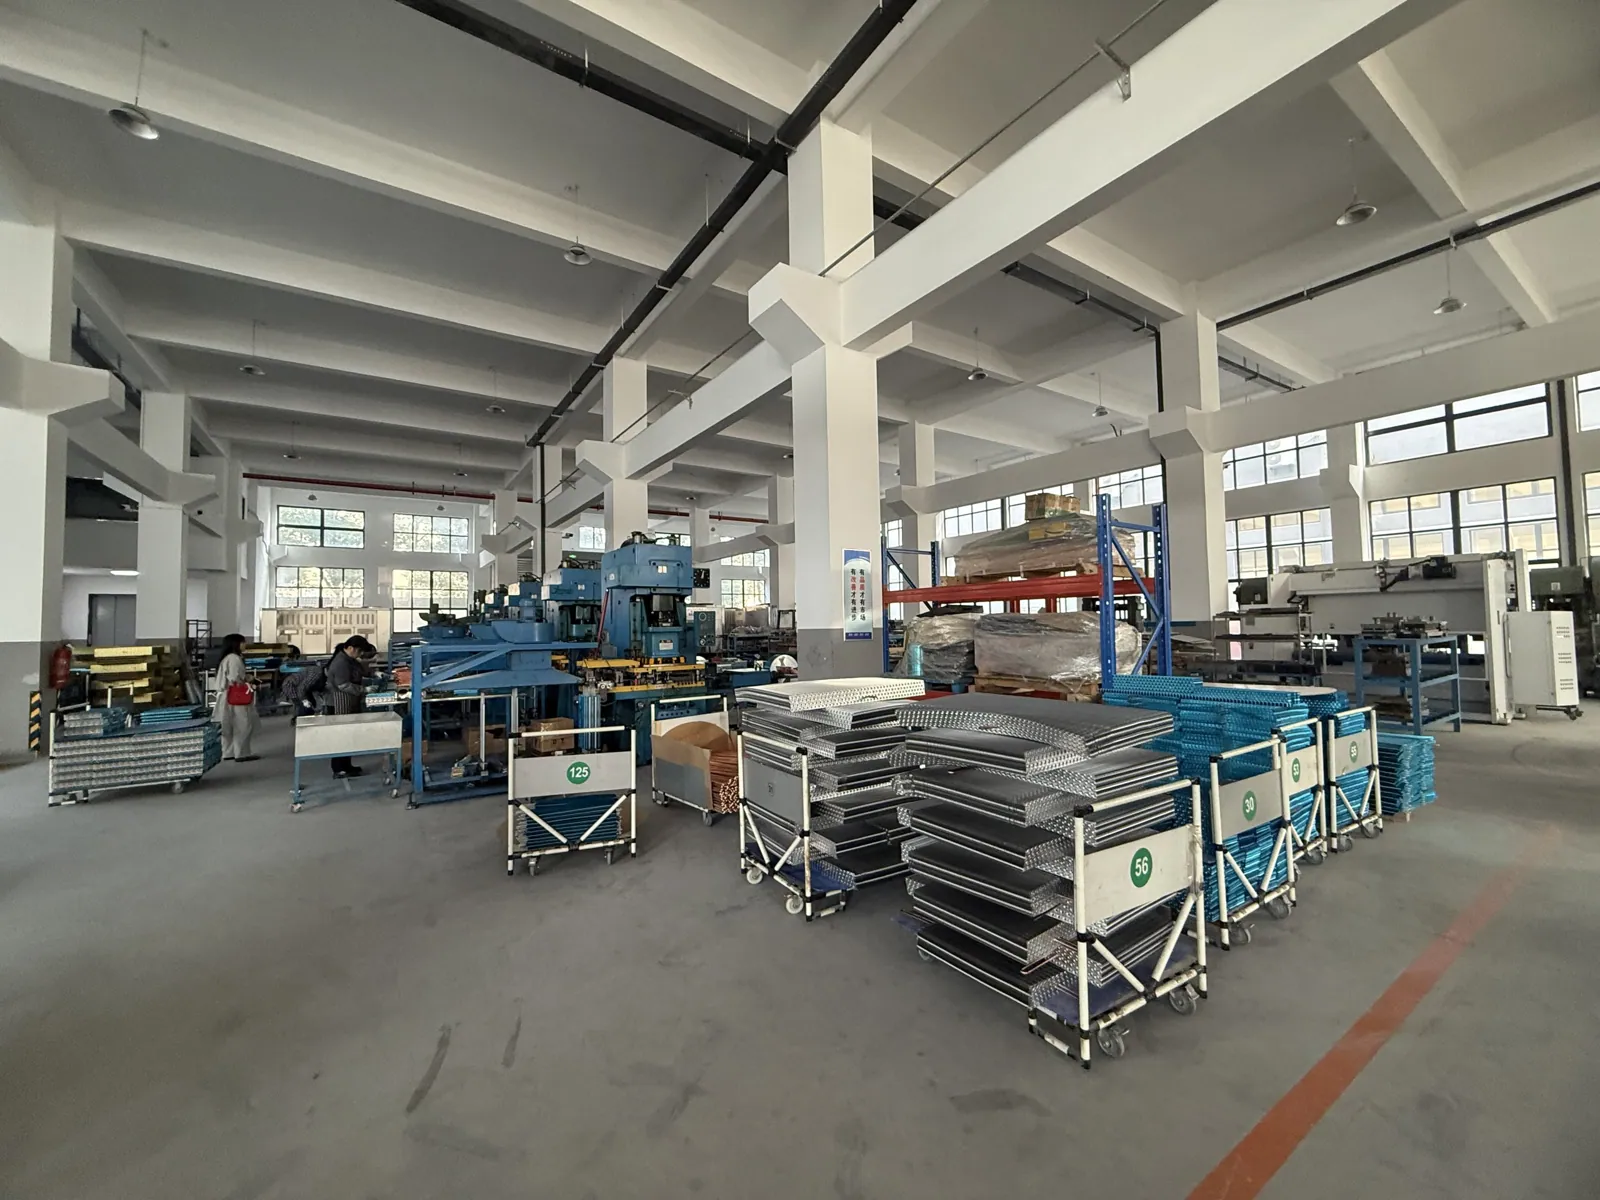
Ein 12.000 m² großes Werk im Bezirk Jiangbei, Ningbo, mit 105 Mitarbeitenden. Unten sehen Sie den Weg, den ein Wärmetauscher und eine Kühlketten-Transportbox durch unsere Fertigung nehmen – direkt im laufenden Betrieb fotografiert.
Wie ein Wärmetauscherregister entsteht
Elf Fertigungsstufen – vom Kupferrohrcoil bis zum verpackten Register auf der Palette.
- 01
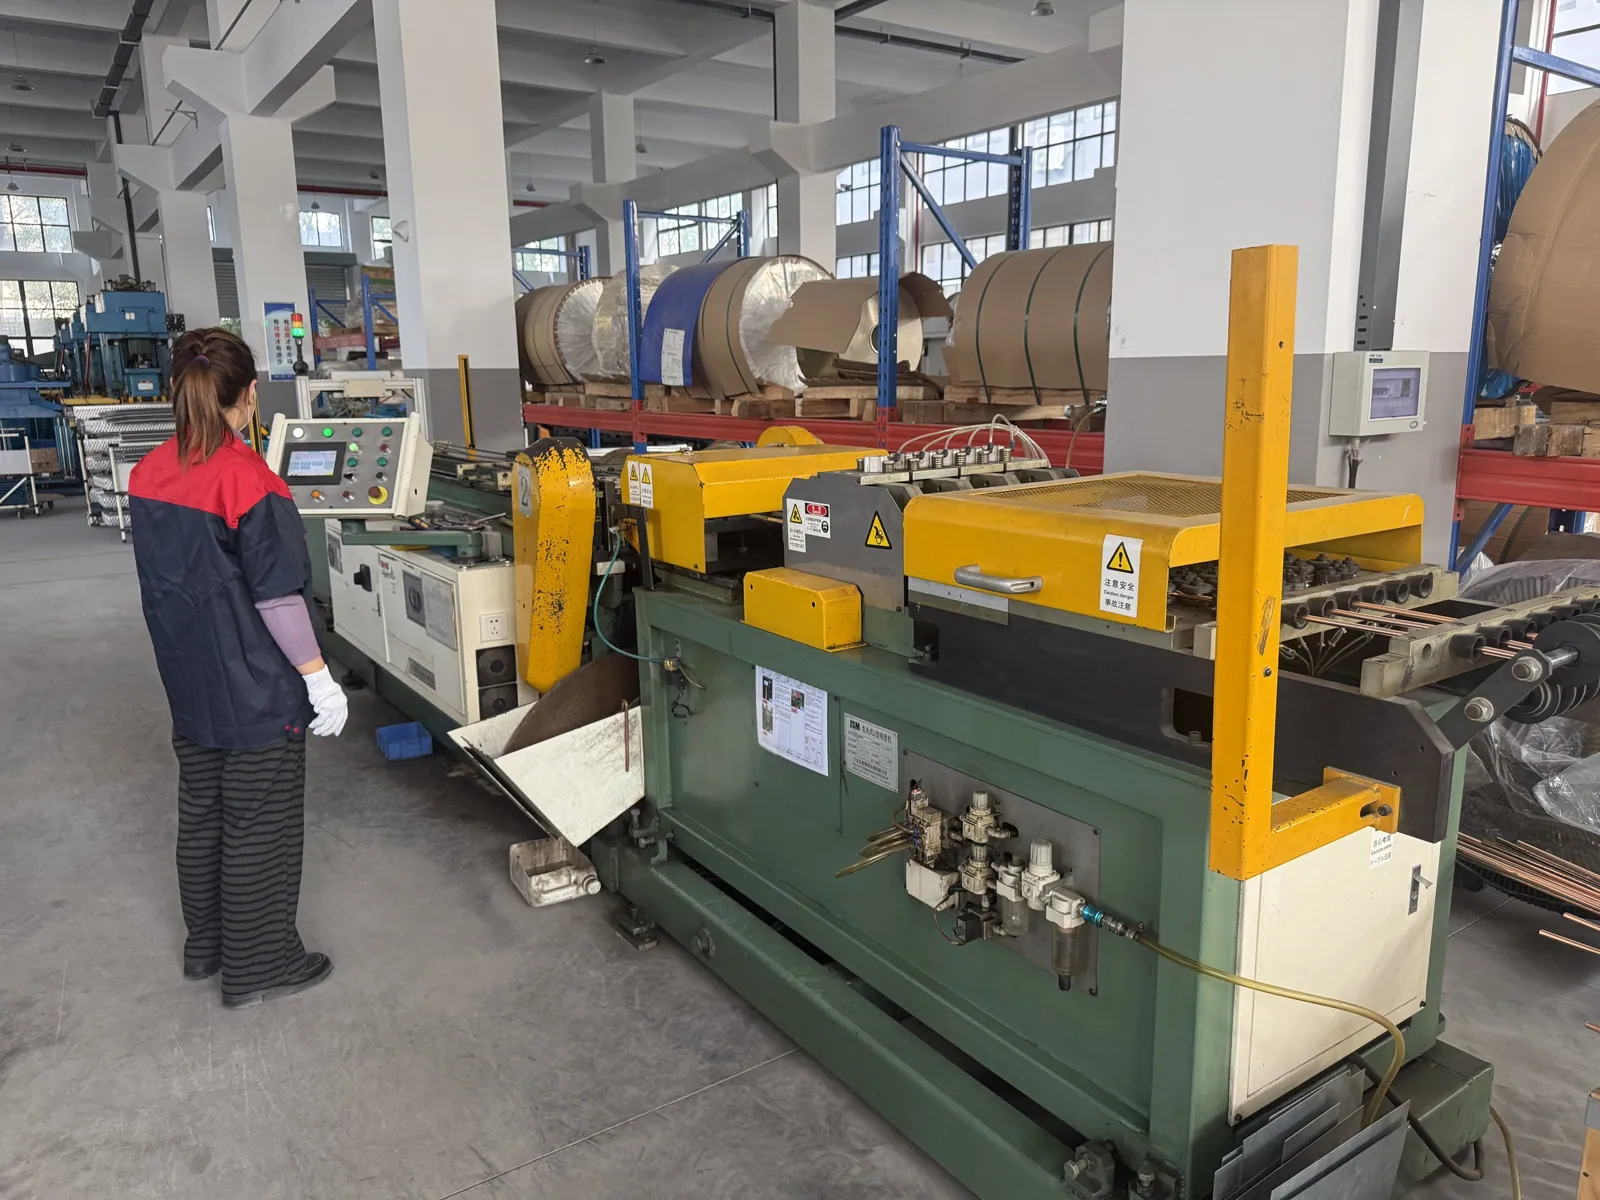
Rohrbiegen
Kupferrohr wird abgewickelt, gerichtet, abgelängt und zu Haarnadelrohren gebogen.
- 02
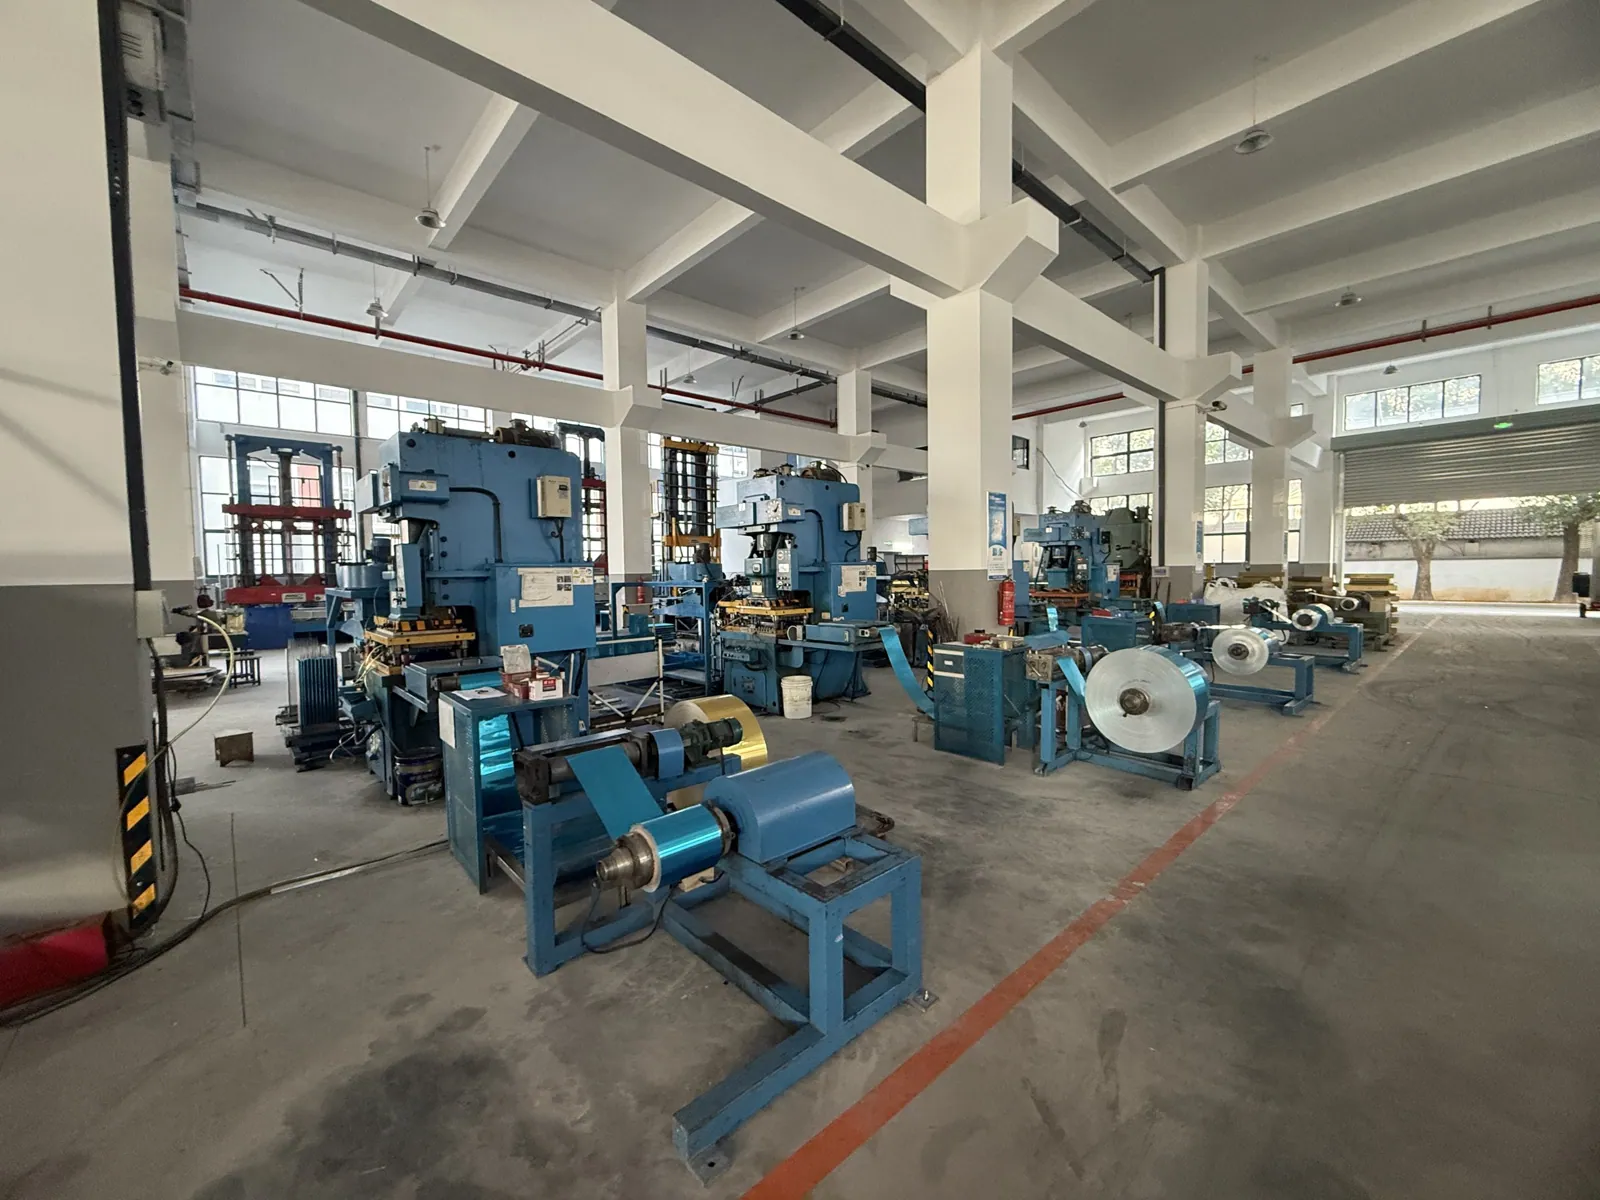
Lamellenstanzen
Eine Stanzlinie prägt das Lamellenprofil und die Kragen im vorgegebenen Lamellenabstand der Zeichnung in Aluminiumfolie.
- 03
Rohreinschieben
Die Haarnadelrohre werden von Hand durch das Lamellenpaket geführt und die Rohranzahl wird geprüft.
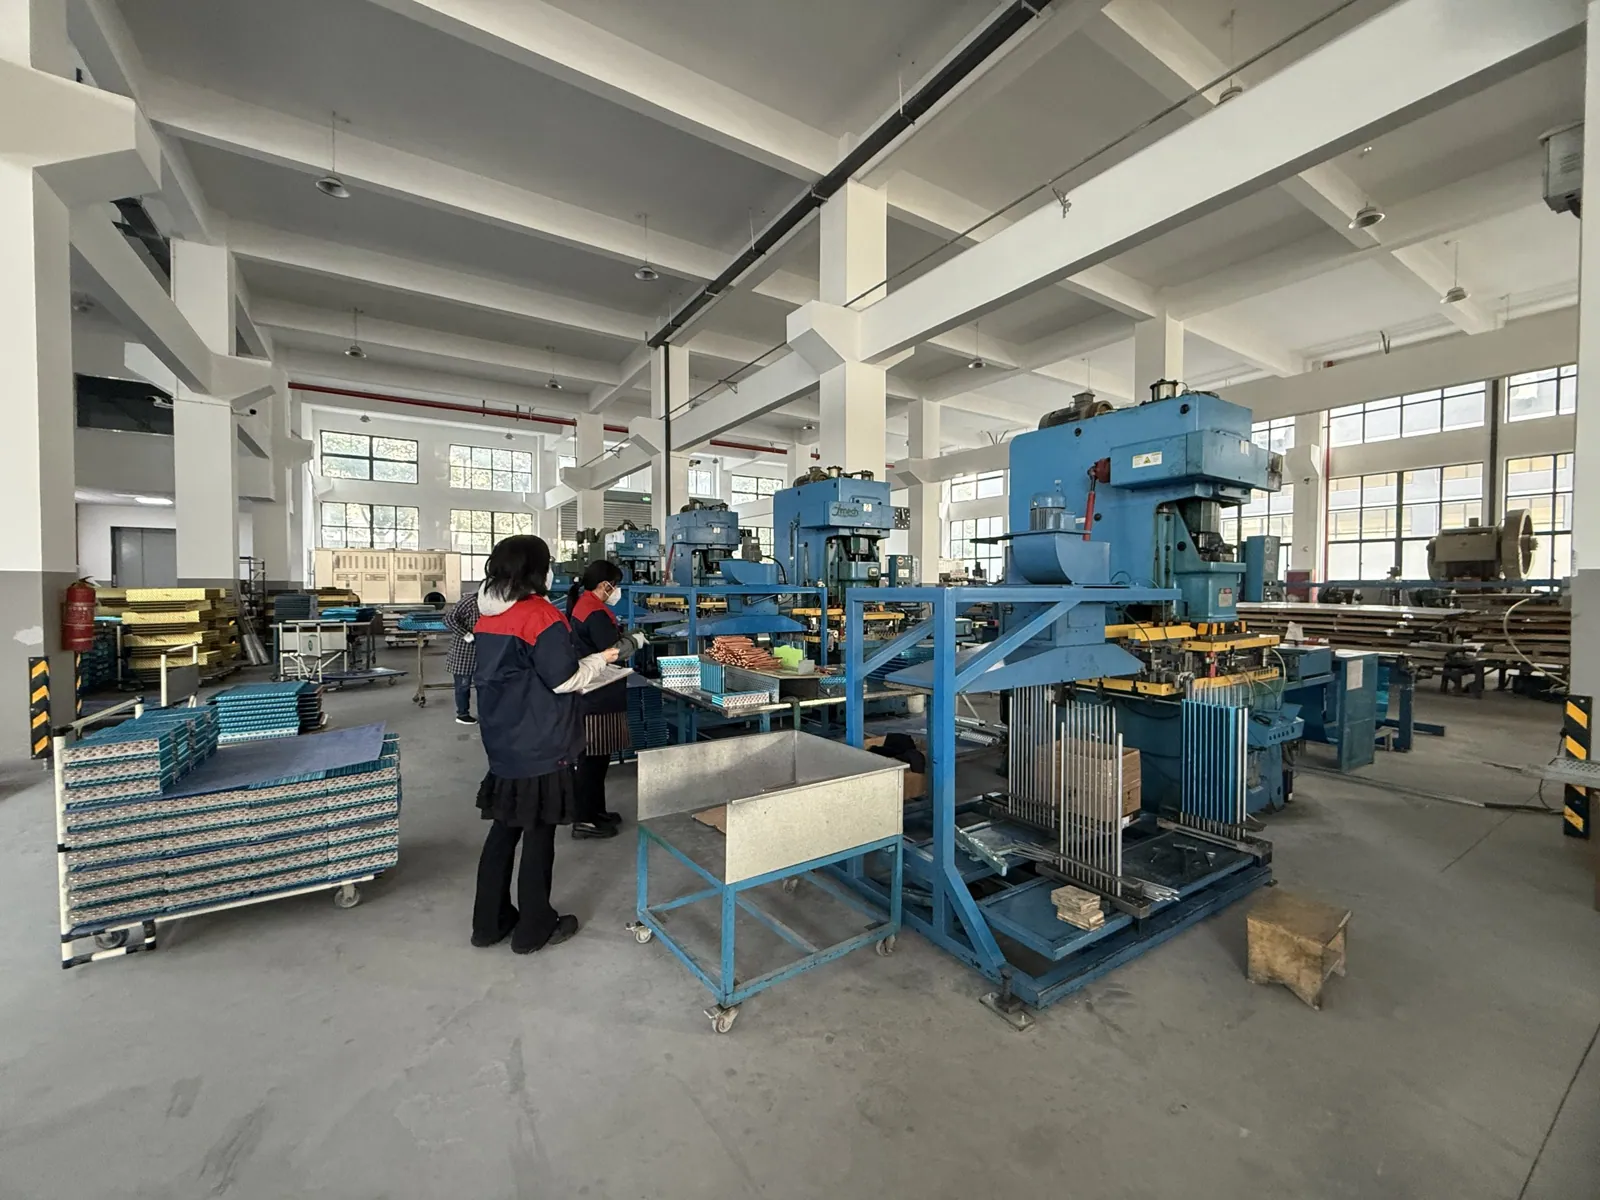
- 04
Rohraufweitung
Die Rohre werden mechanisch aufgeweitet, sodass sie fest gegen die Lamellenkragen gepresst werden.
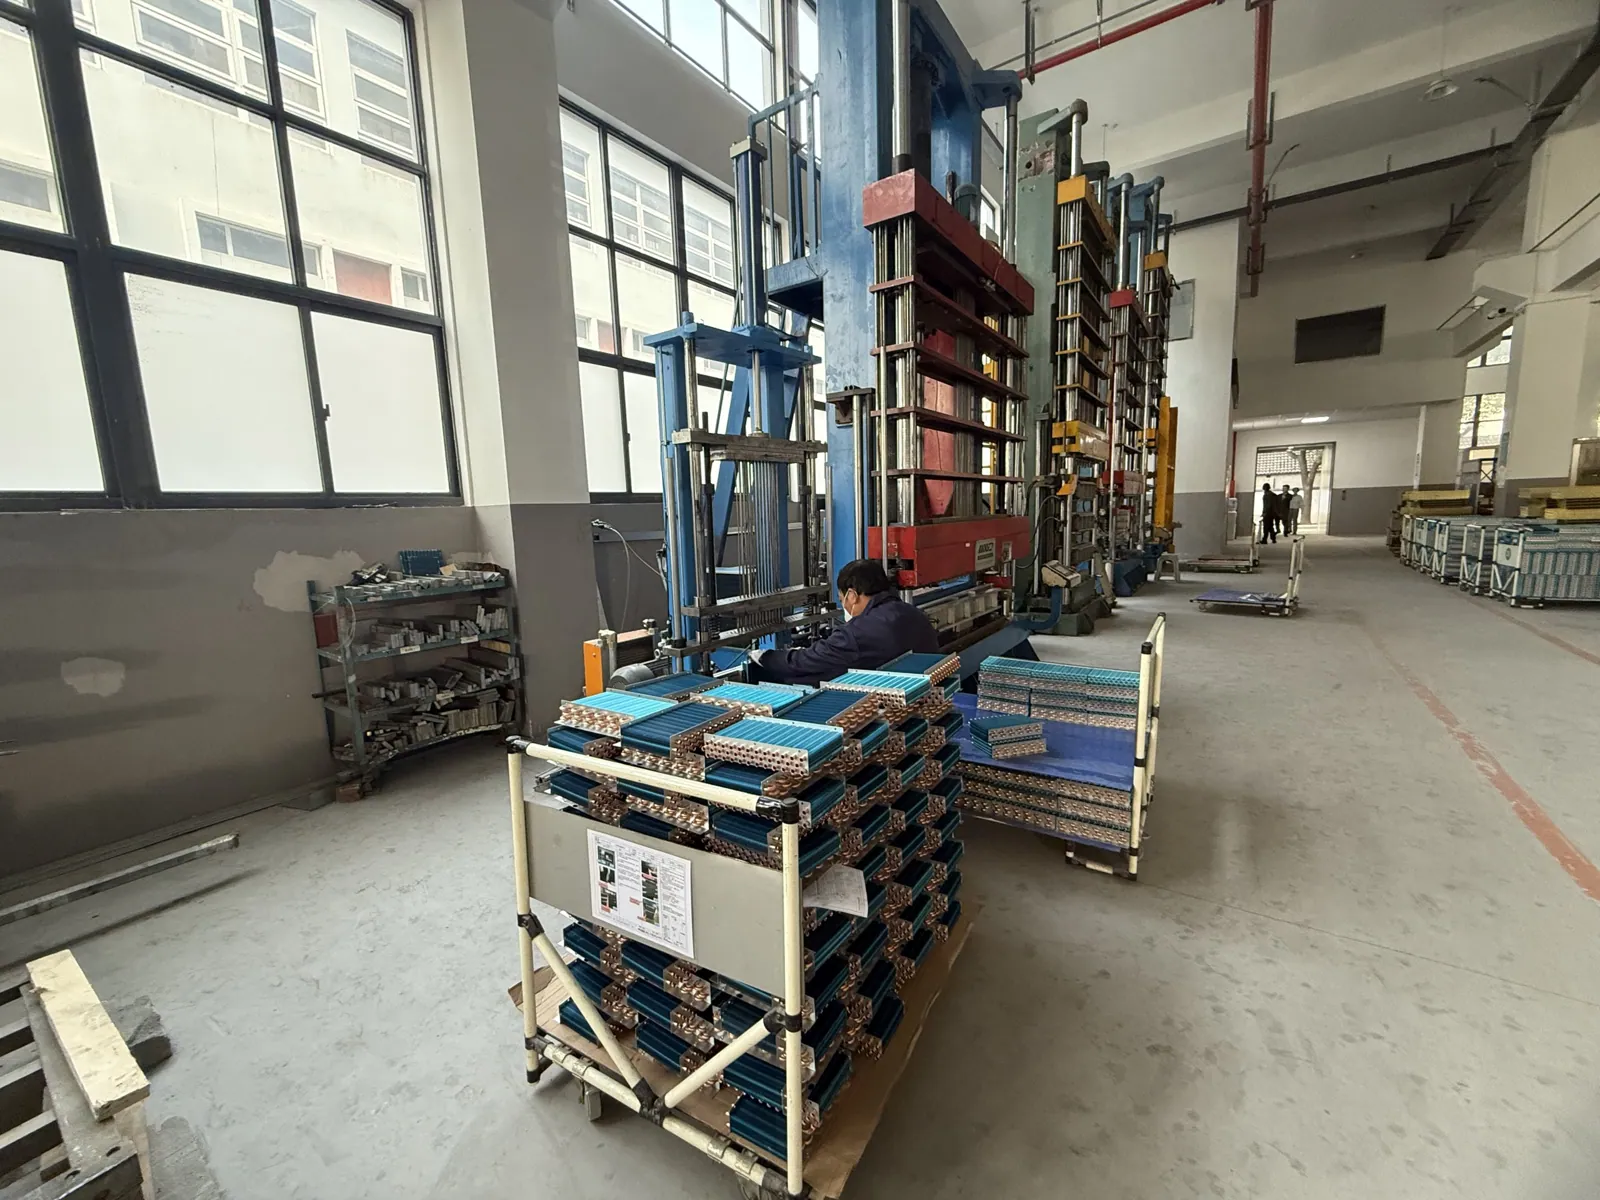
- 05
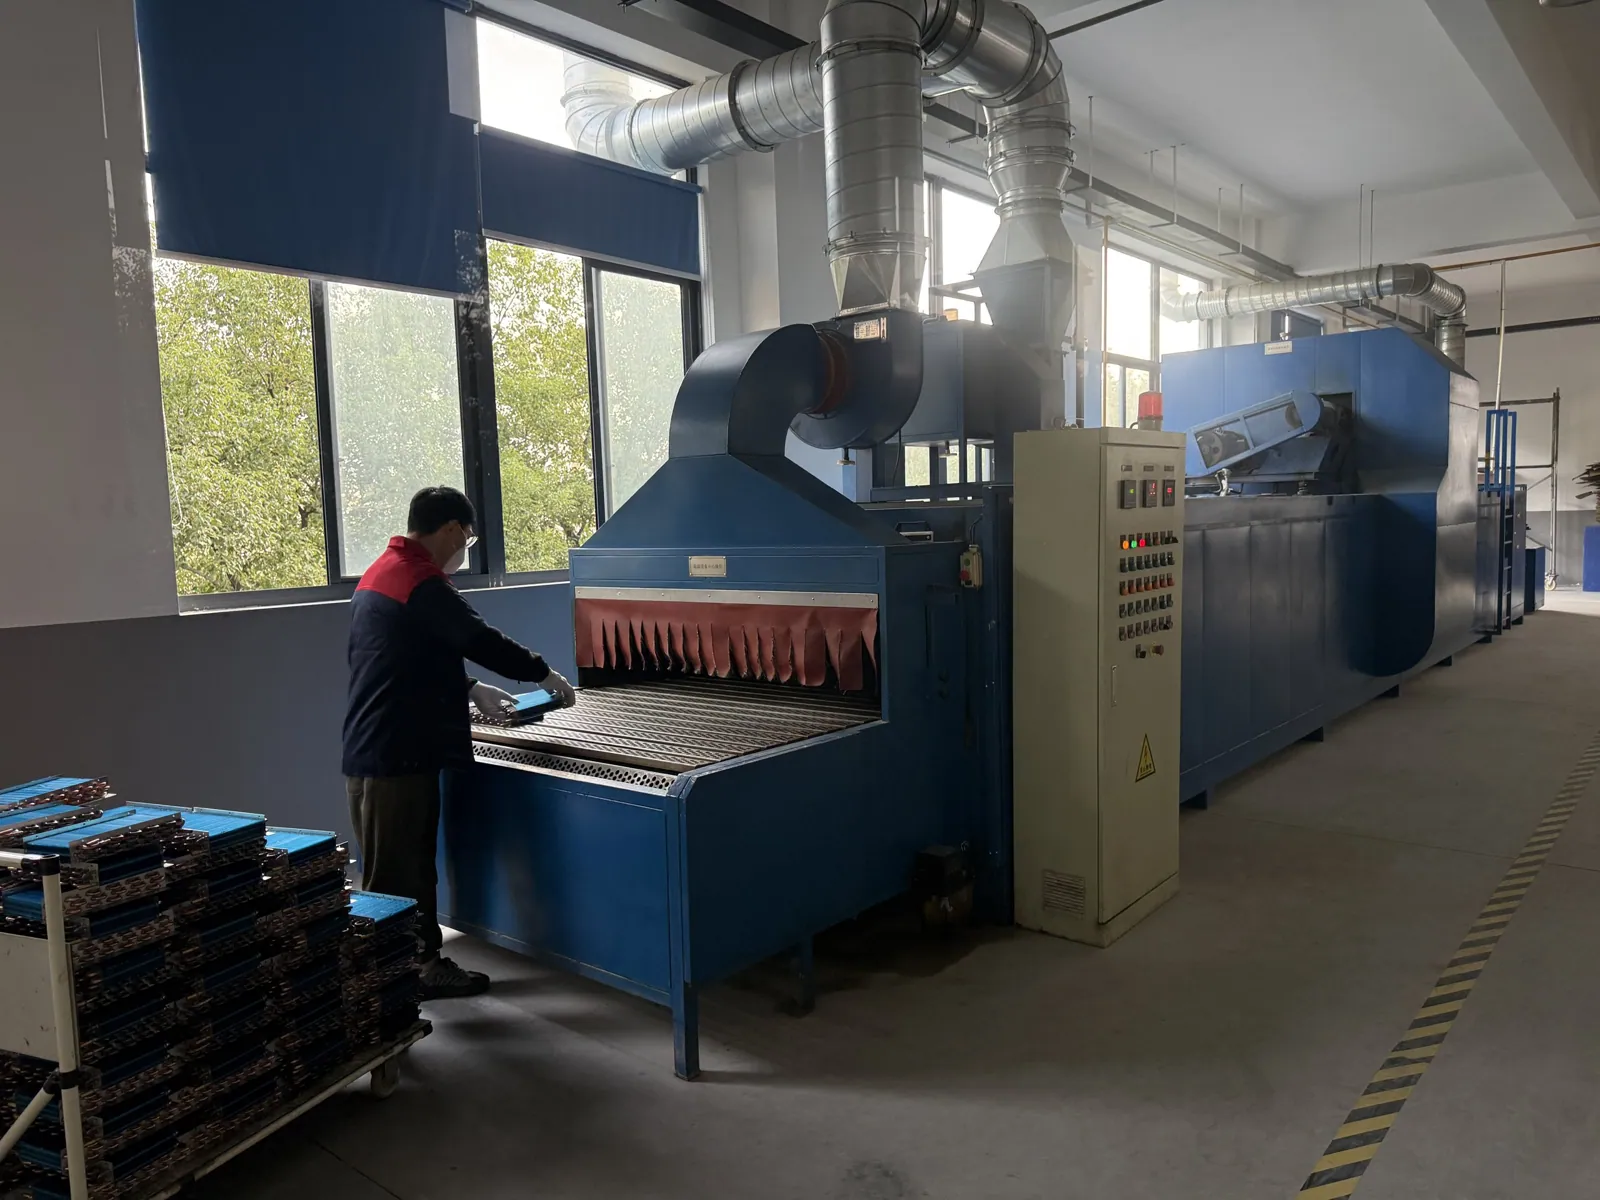
Reinigen und Trocknen
Rückstände von Stanz- und Aufweitöl werden entfernt und das Register wird im Ofen getrocknet.
- 06
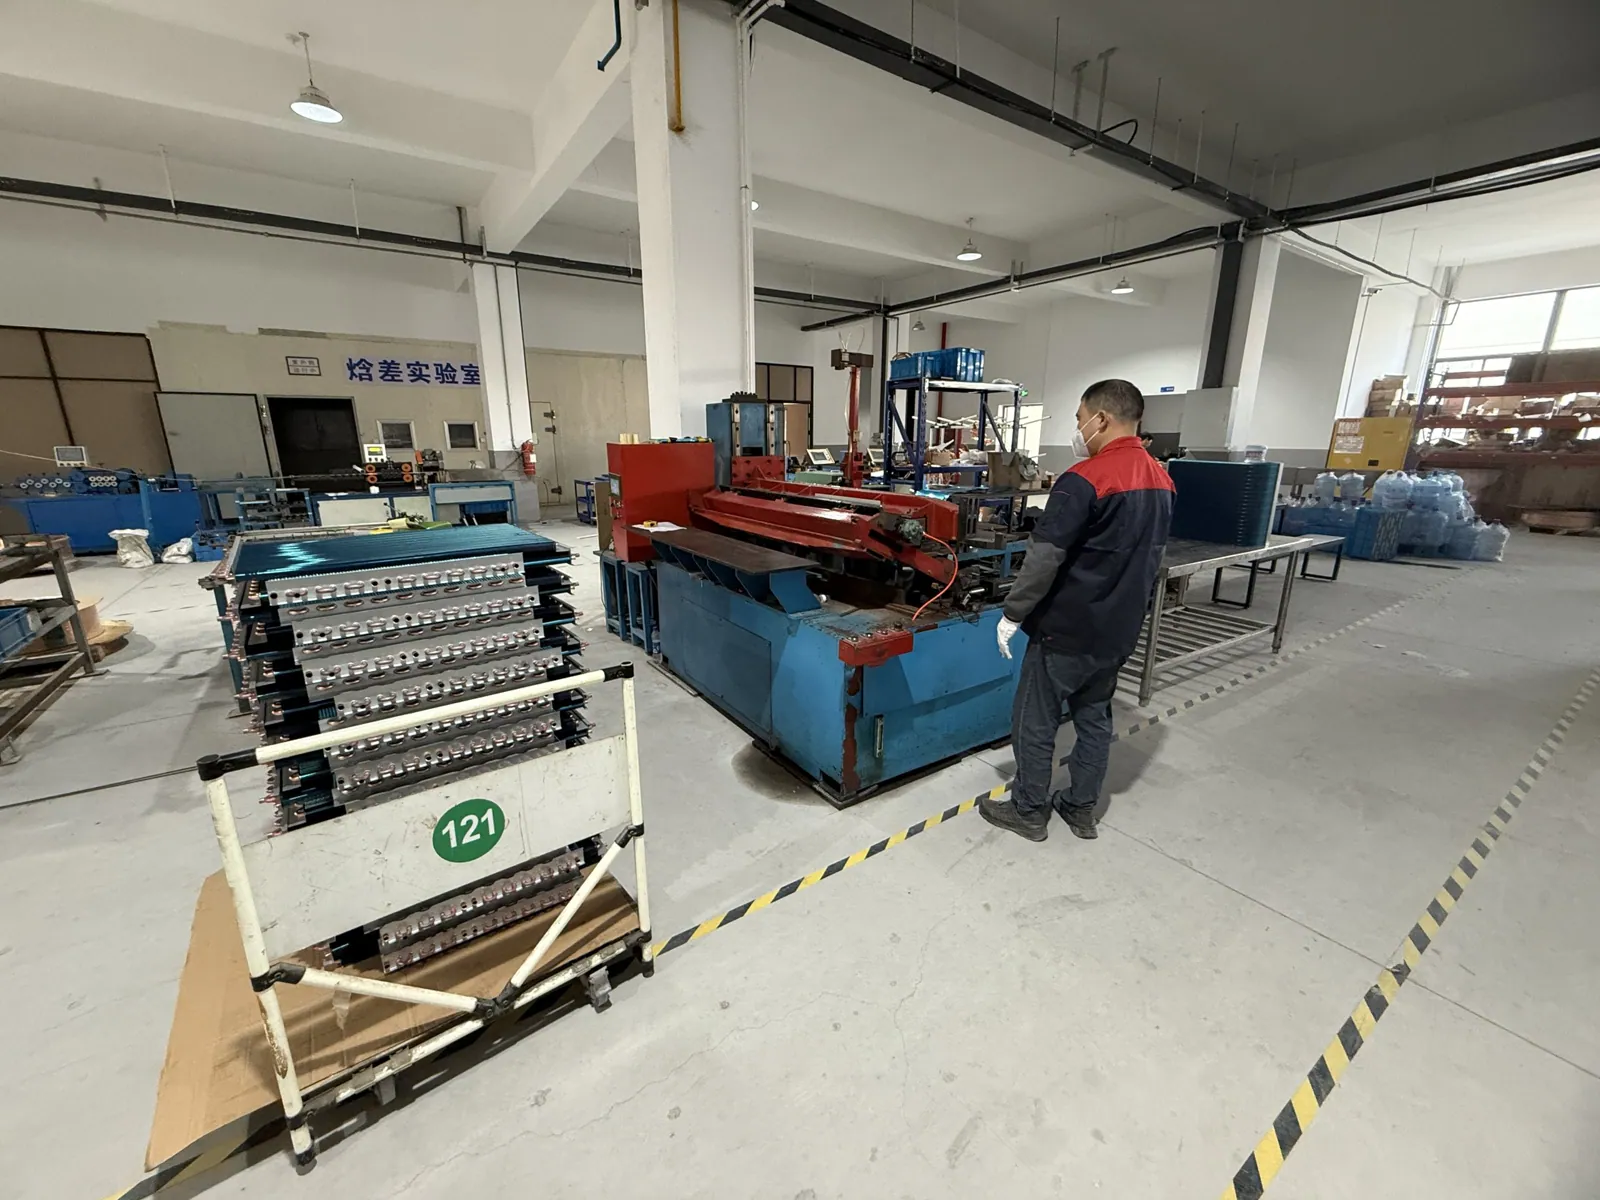
Registerbiegen
Sofern in der Zeichnung vorgesehen, wird das flache Register in eine L- oder U-Form gebogen.
- 07
Hartlöten
Umkehrbögen und Sammler werden hartgelötet, um die Kältemittelkreisläufe zu schließen.
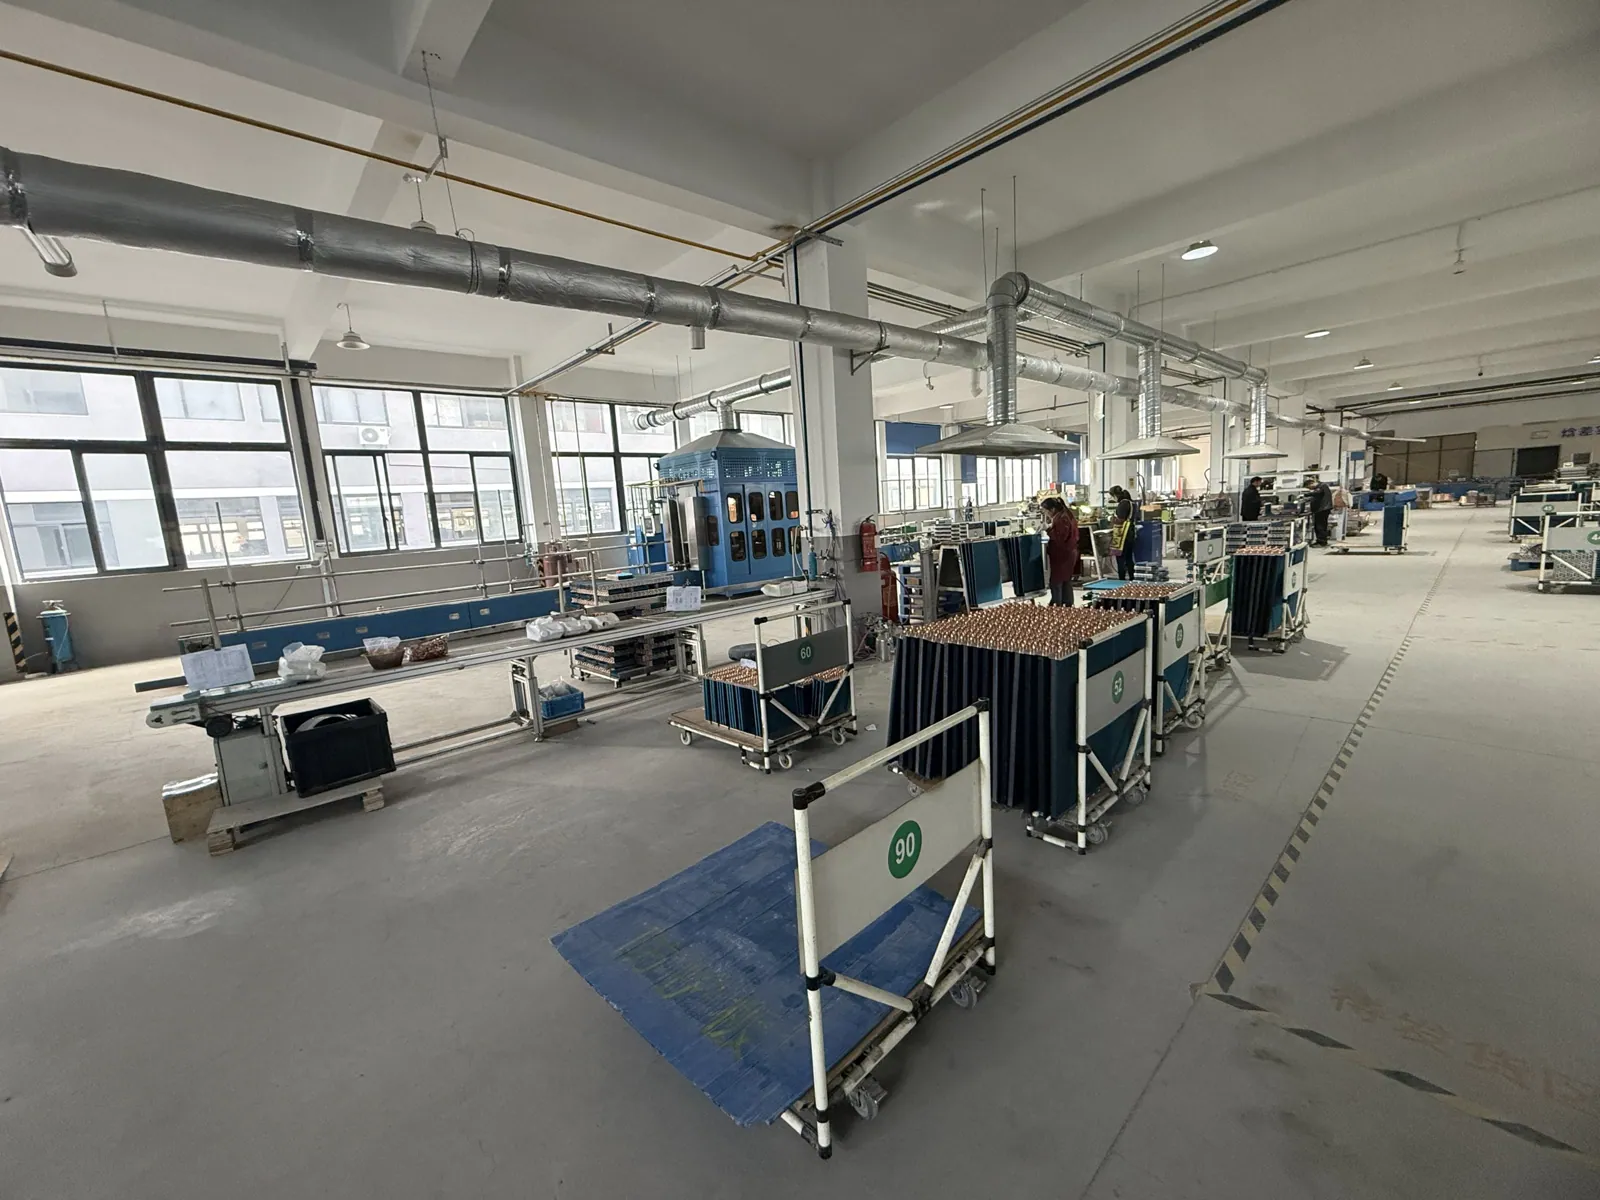
- 08
Dichtheitsprüfung
Jedes einzelne Register wird mit 3,8 MPa abgedrückt und auf Dichtheit geprüft.
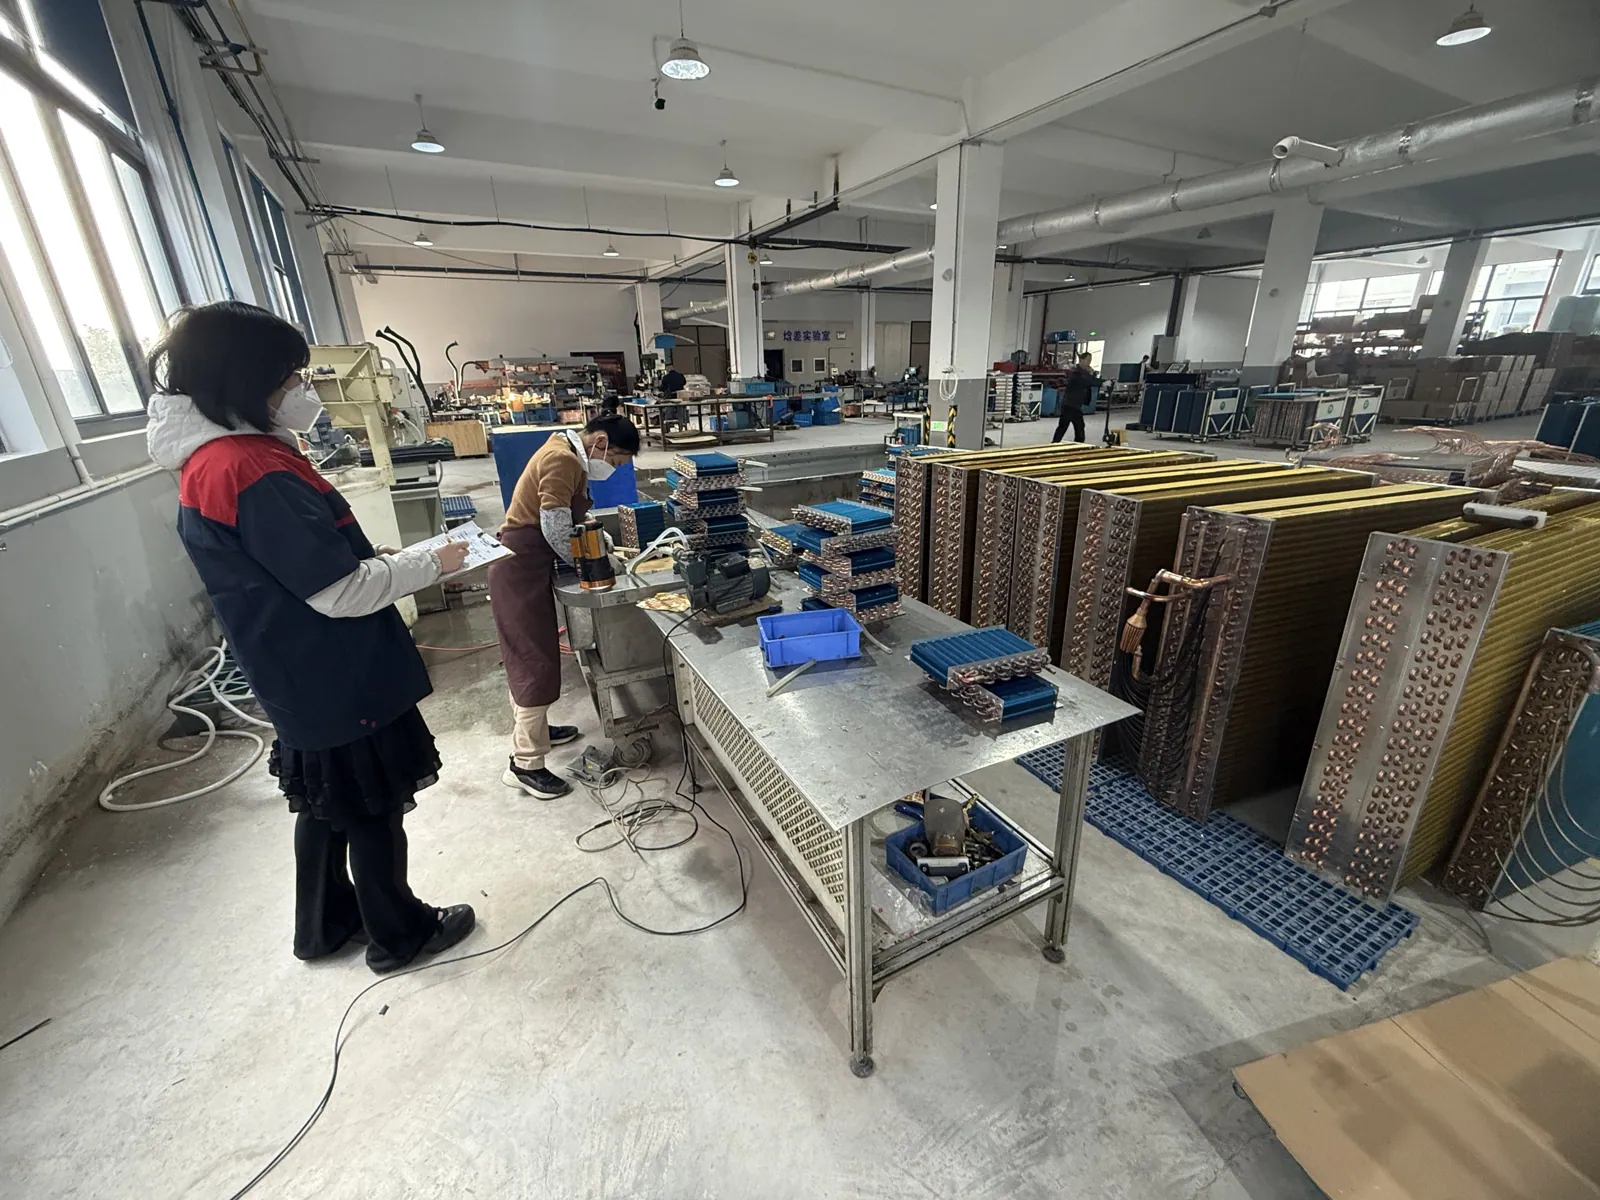
- 09
Endkontrolle
Qualitätsprüfer kontrollieren die fertigen Einheiten und protokollieren die Ergebnisse.
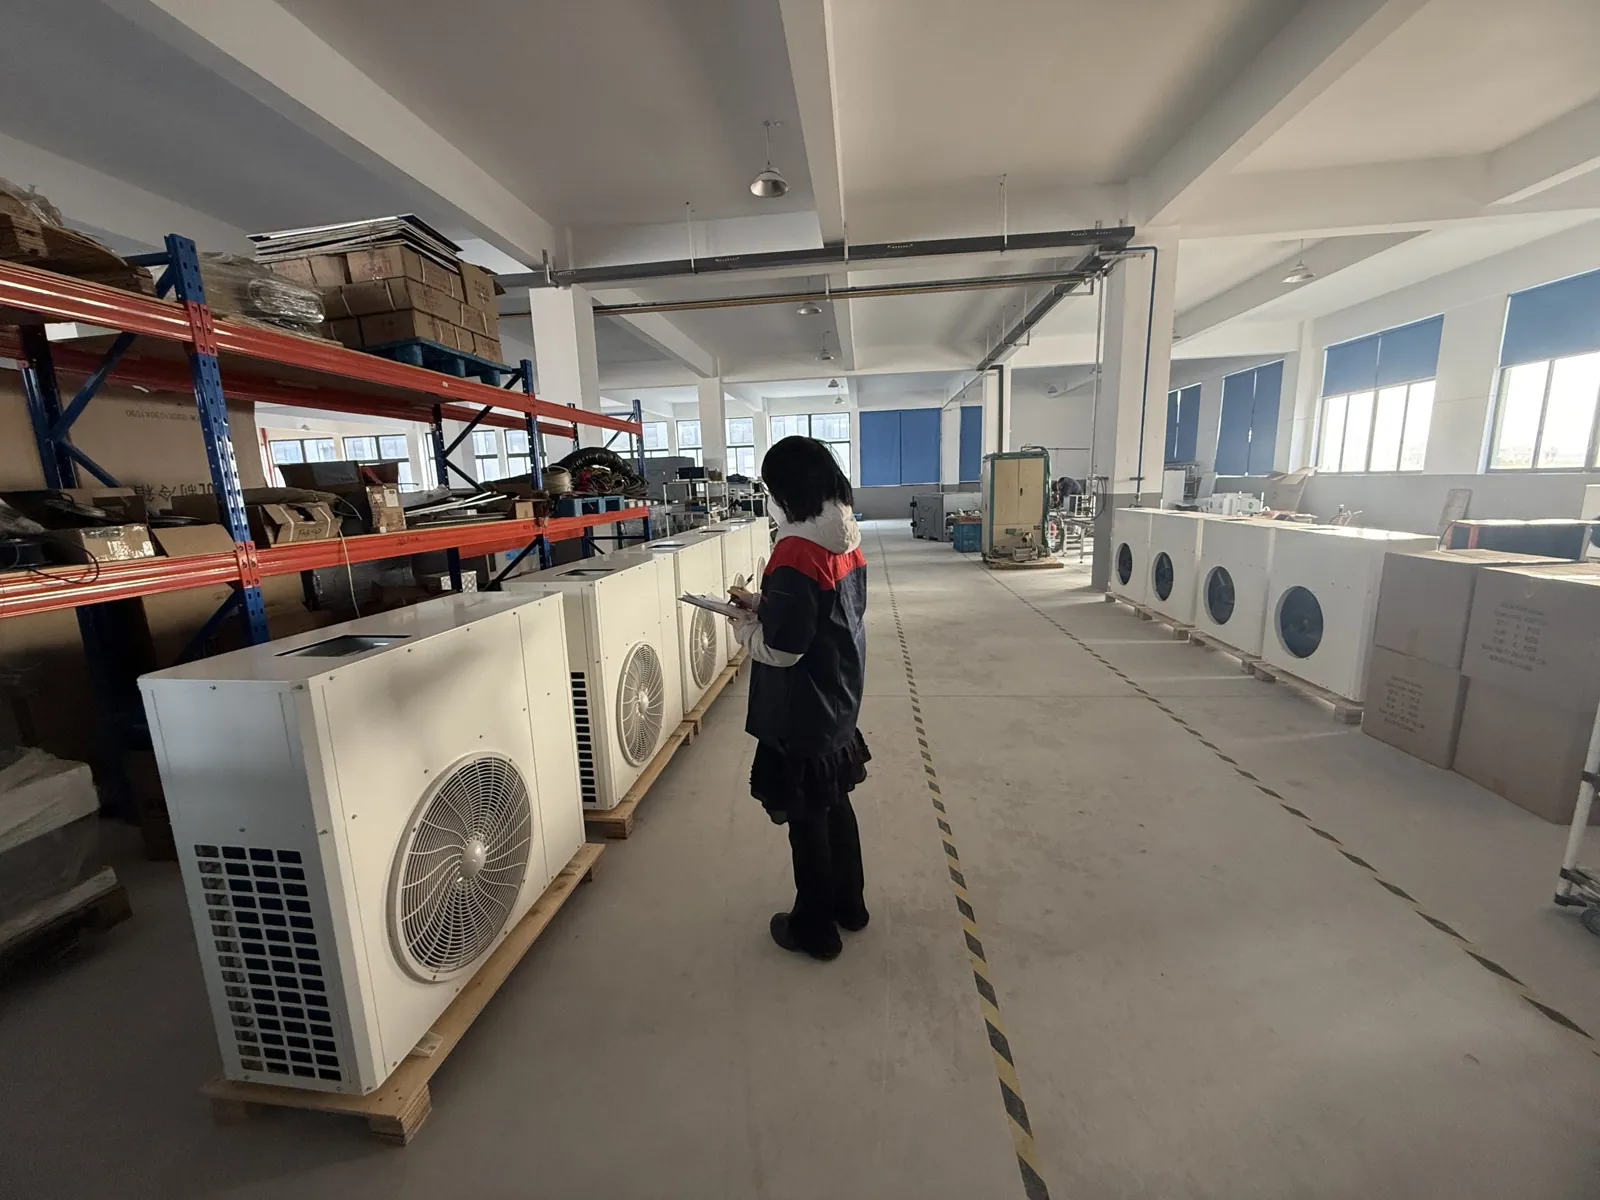
- 10
Verpackung
Register und Geräte werden geschützt und exportgerecht verpackt.
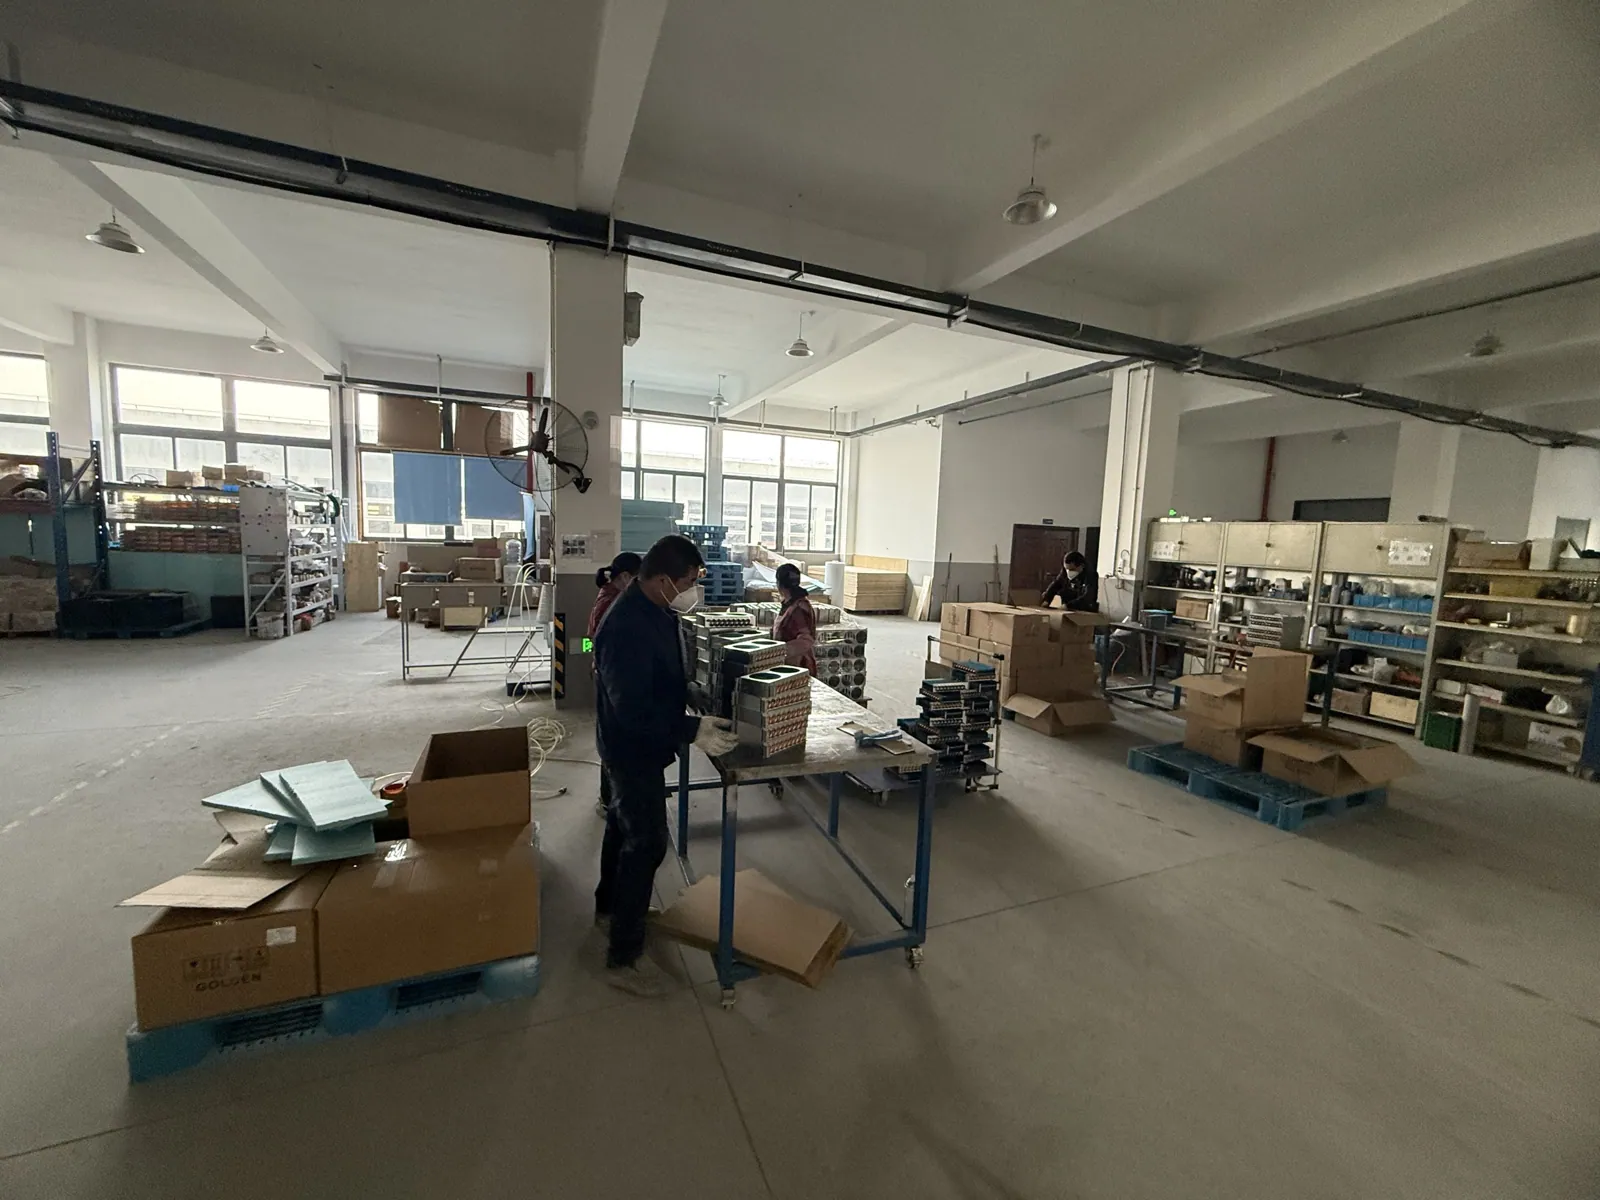
- 11
Versandbereit
Die verpackte Ware steht im Warenausgang zur Verladung bereit.
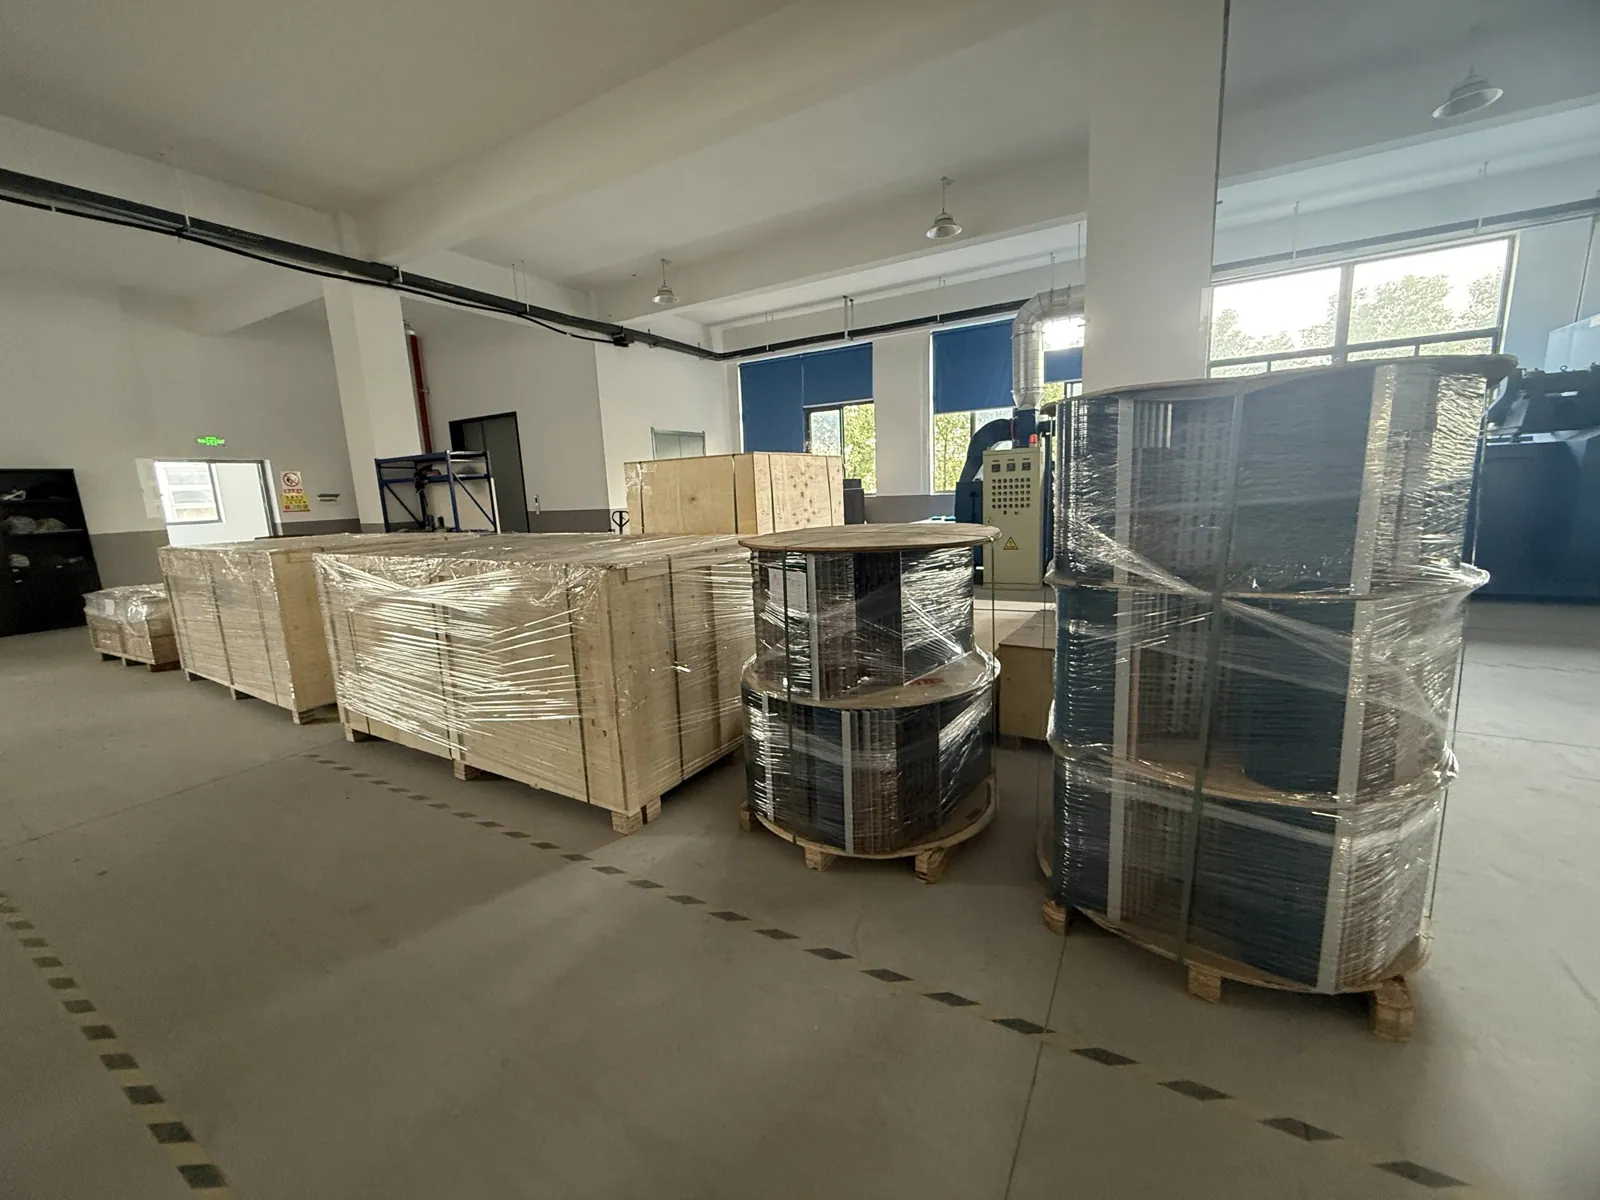
Zwischen dem Hartlöten und dem Verpacken werden die Register zudem mit Druckluft ausgeblasen und die Lamellen gerichtet. Eingehendes Kupfer und Aluminium werden vor der Freigabe für die Linie geprüft und dokumentiert. Die Kapazität liegt bei rund 18.000 Lamellenwärmetauschern pro Monat.
Ausgangsmaterialien
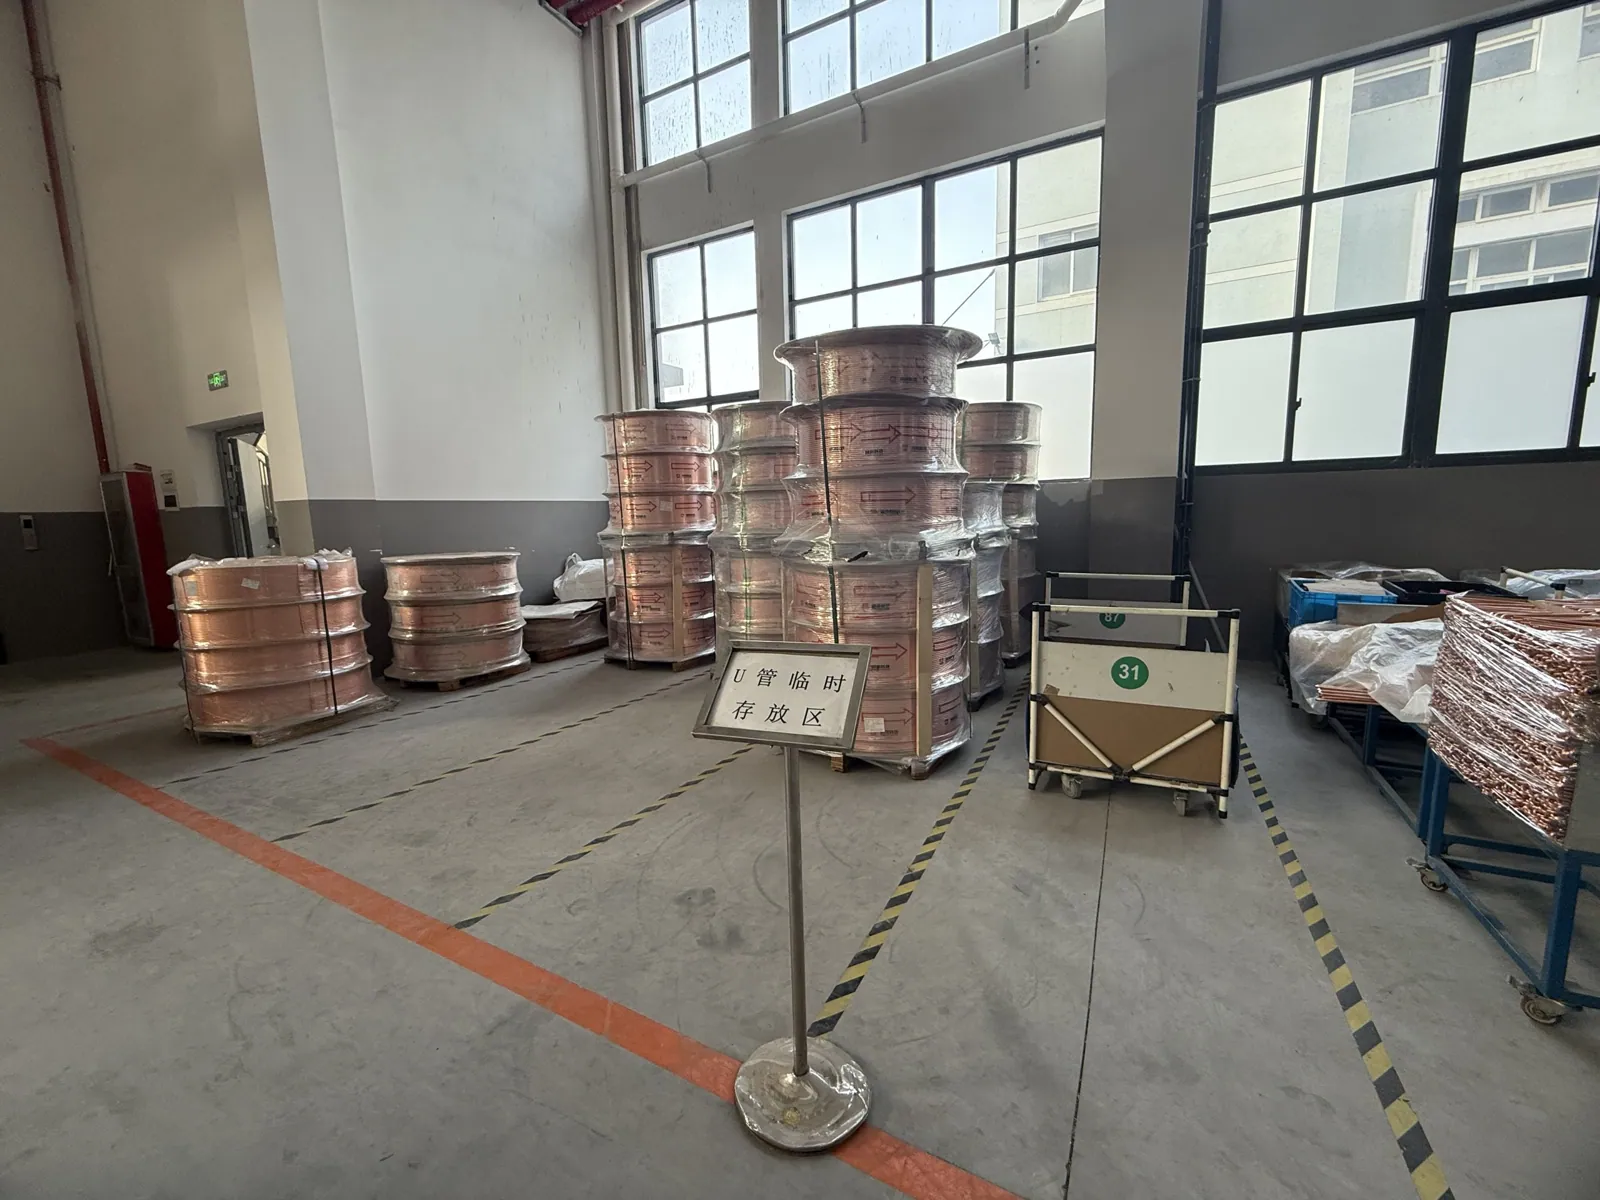
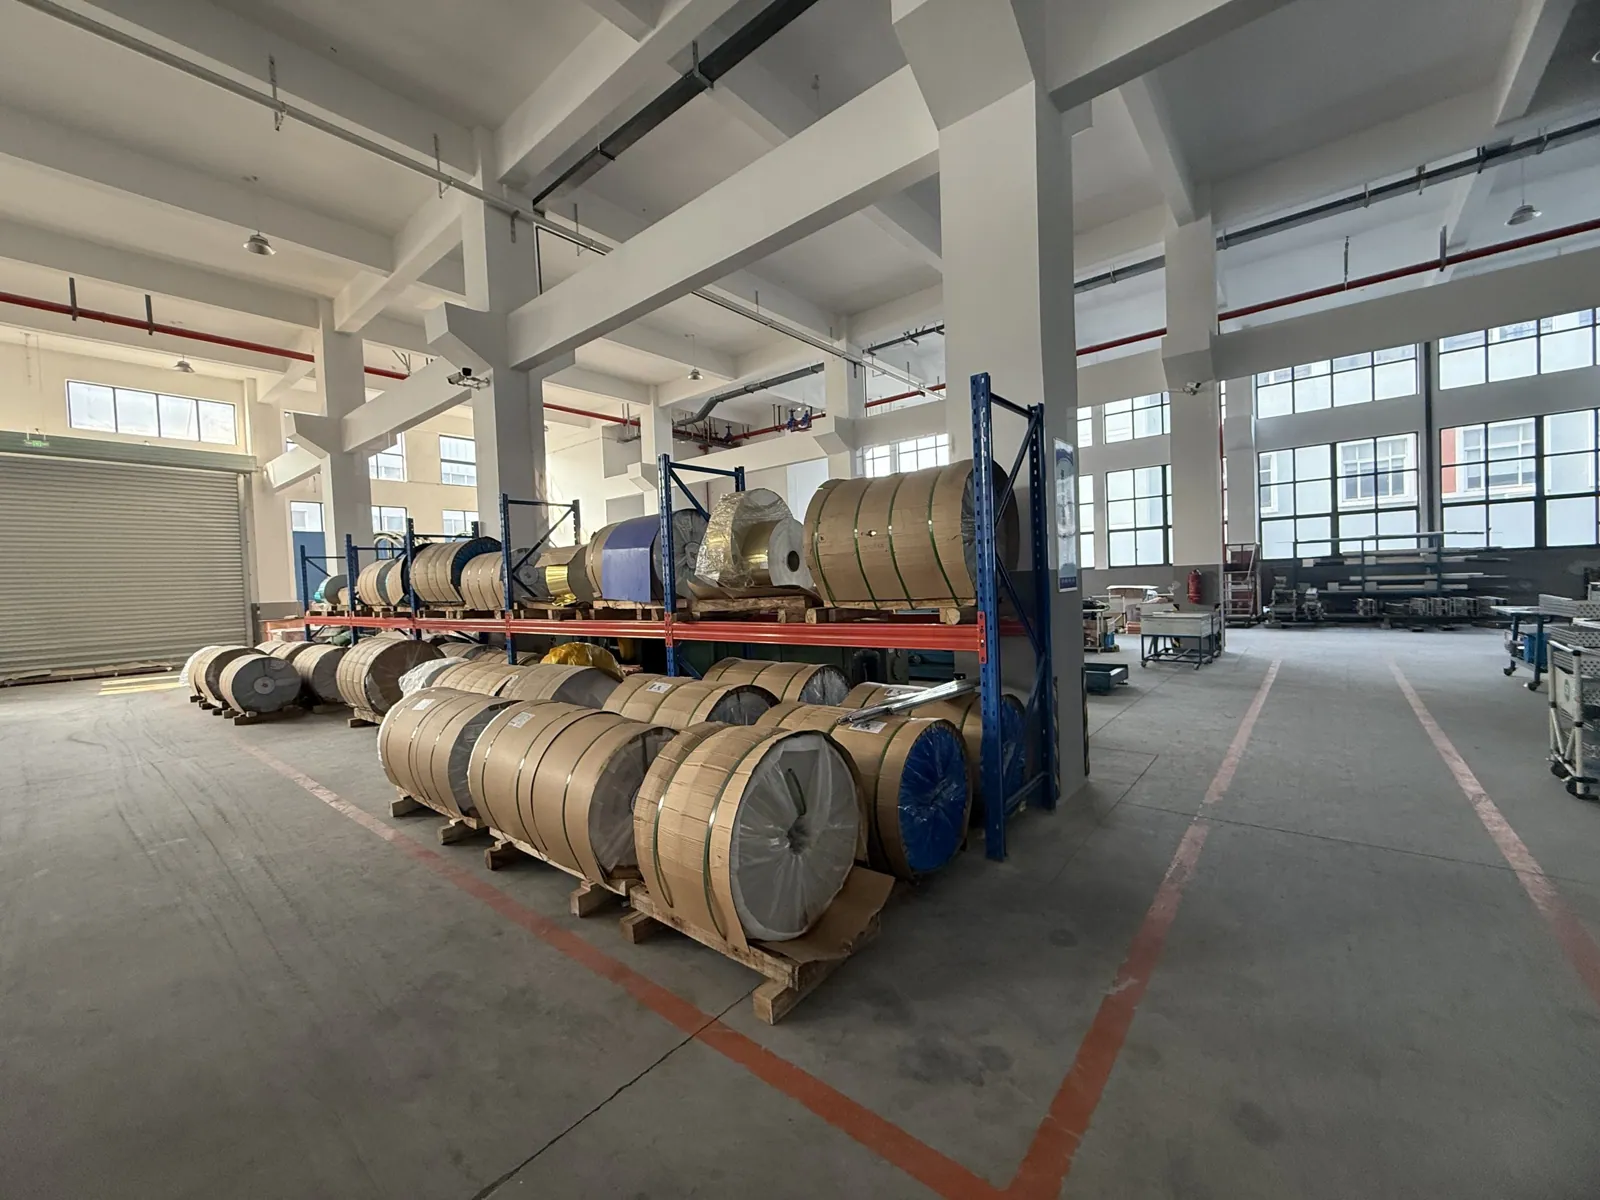
Die zwei Werkstoffe, mit denen jedes Register beginnt.
Unsere meistverkaufte Produktlinie
Wie eine Kühlketten-
Transportbox entsteht
Zwölf Arbeitsschritte – vom lebensmittelechten Kunststoffgranulat bis zur Box, die bereits einen 12-stündigen Probelauf absolviert hat. Der Korpus wird aus einem Guss geformt und nahtlos ausgeschäumt.
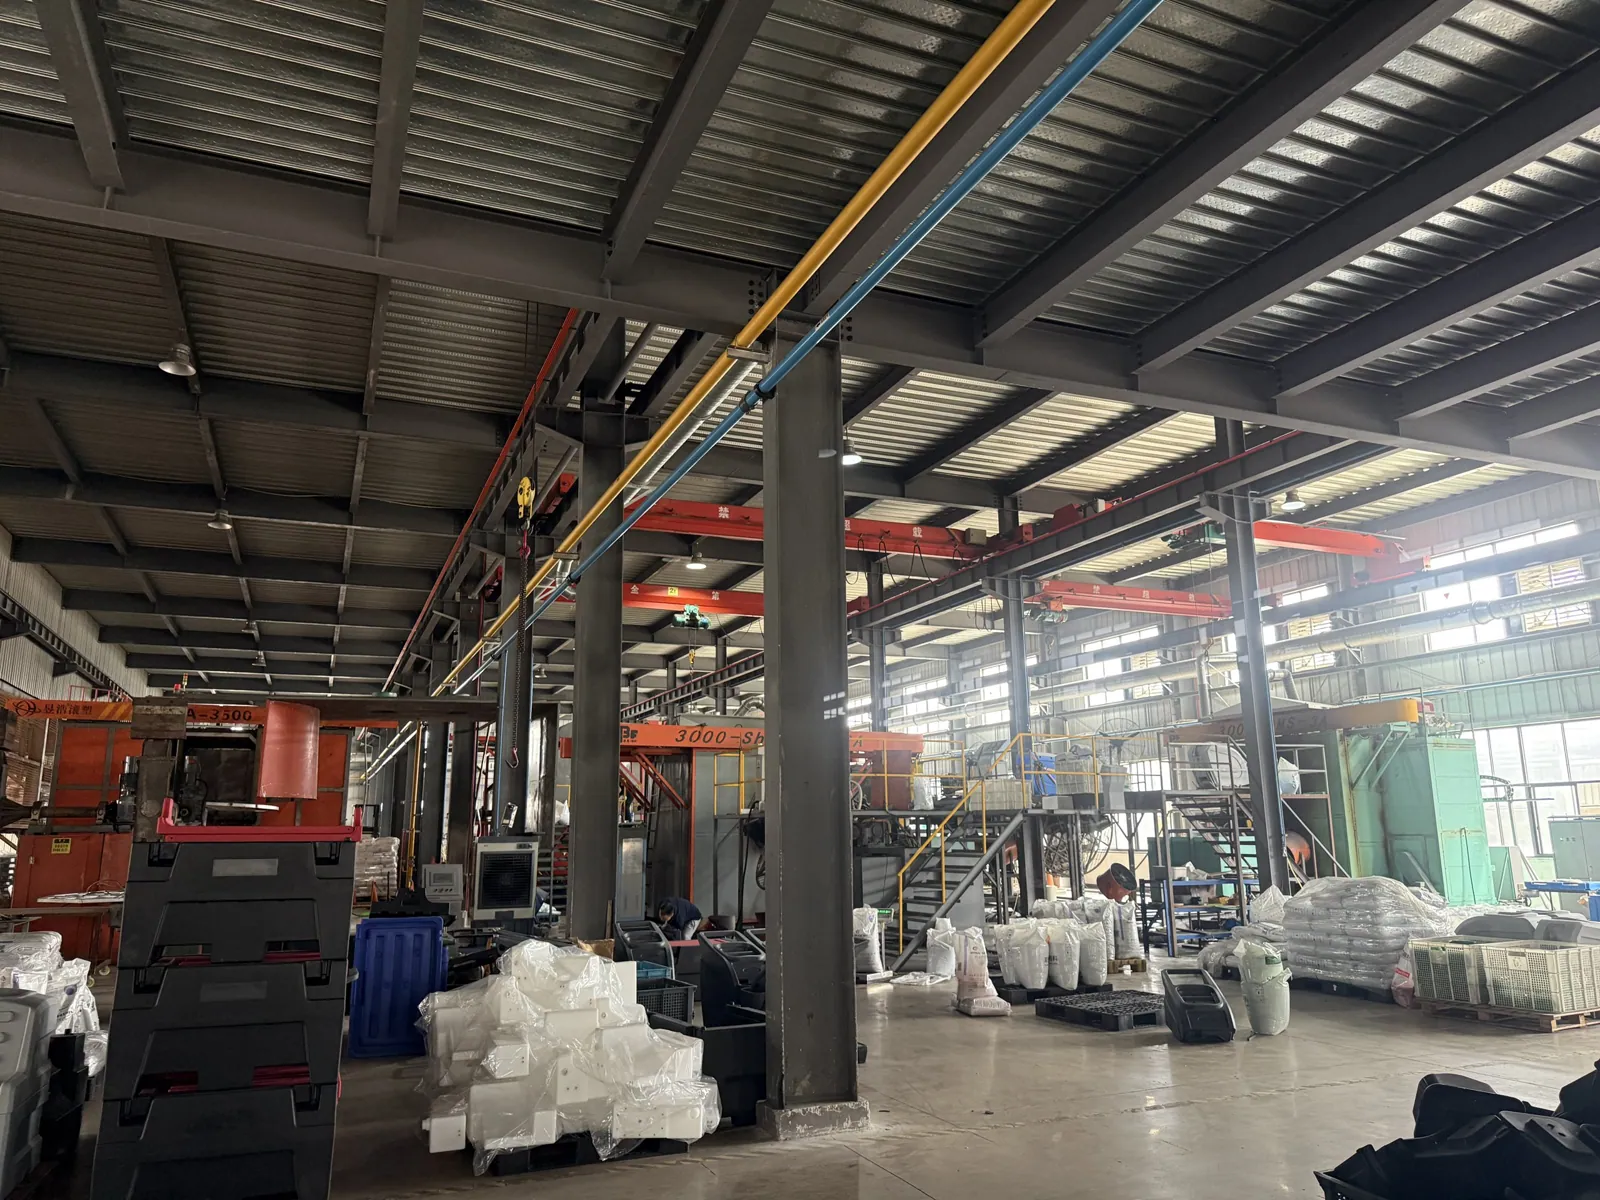
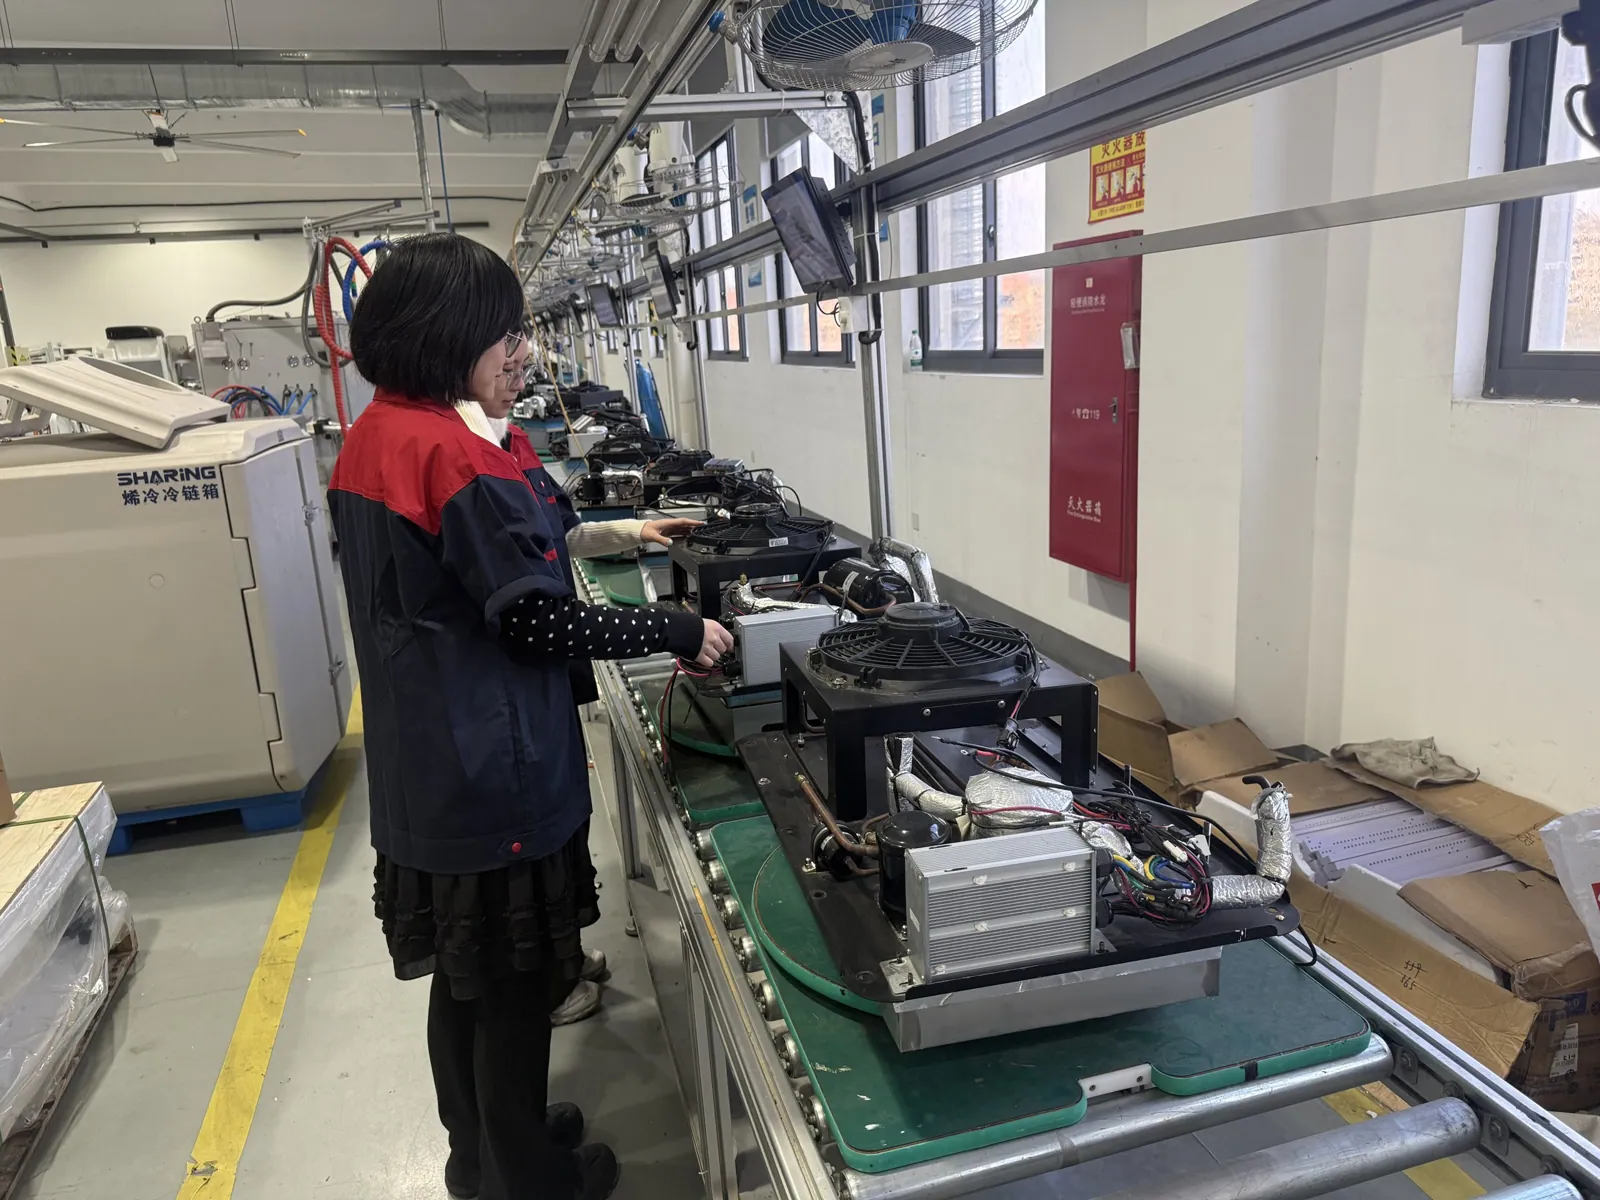
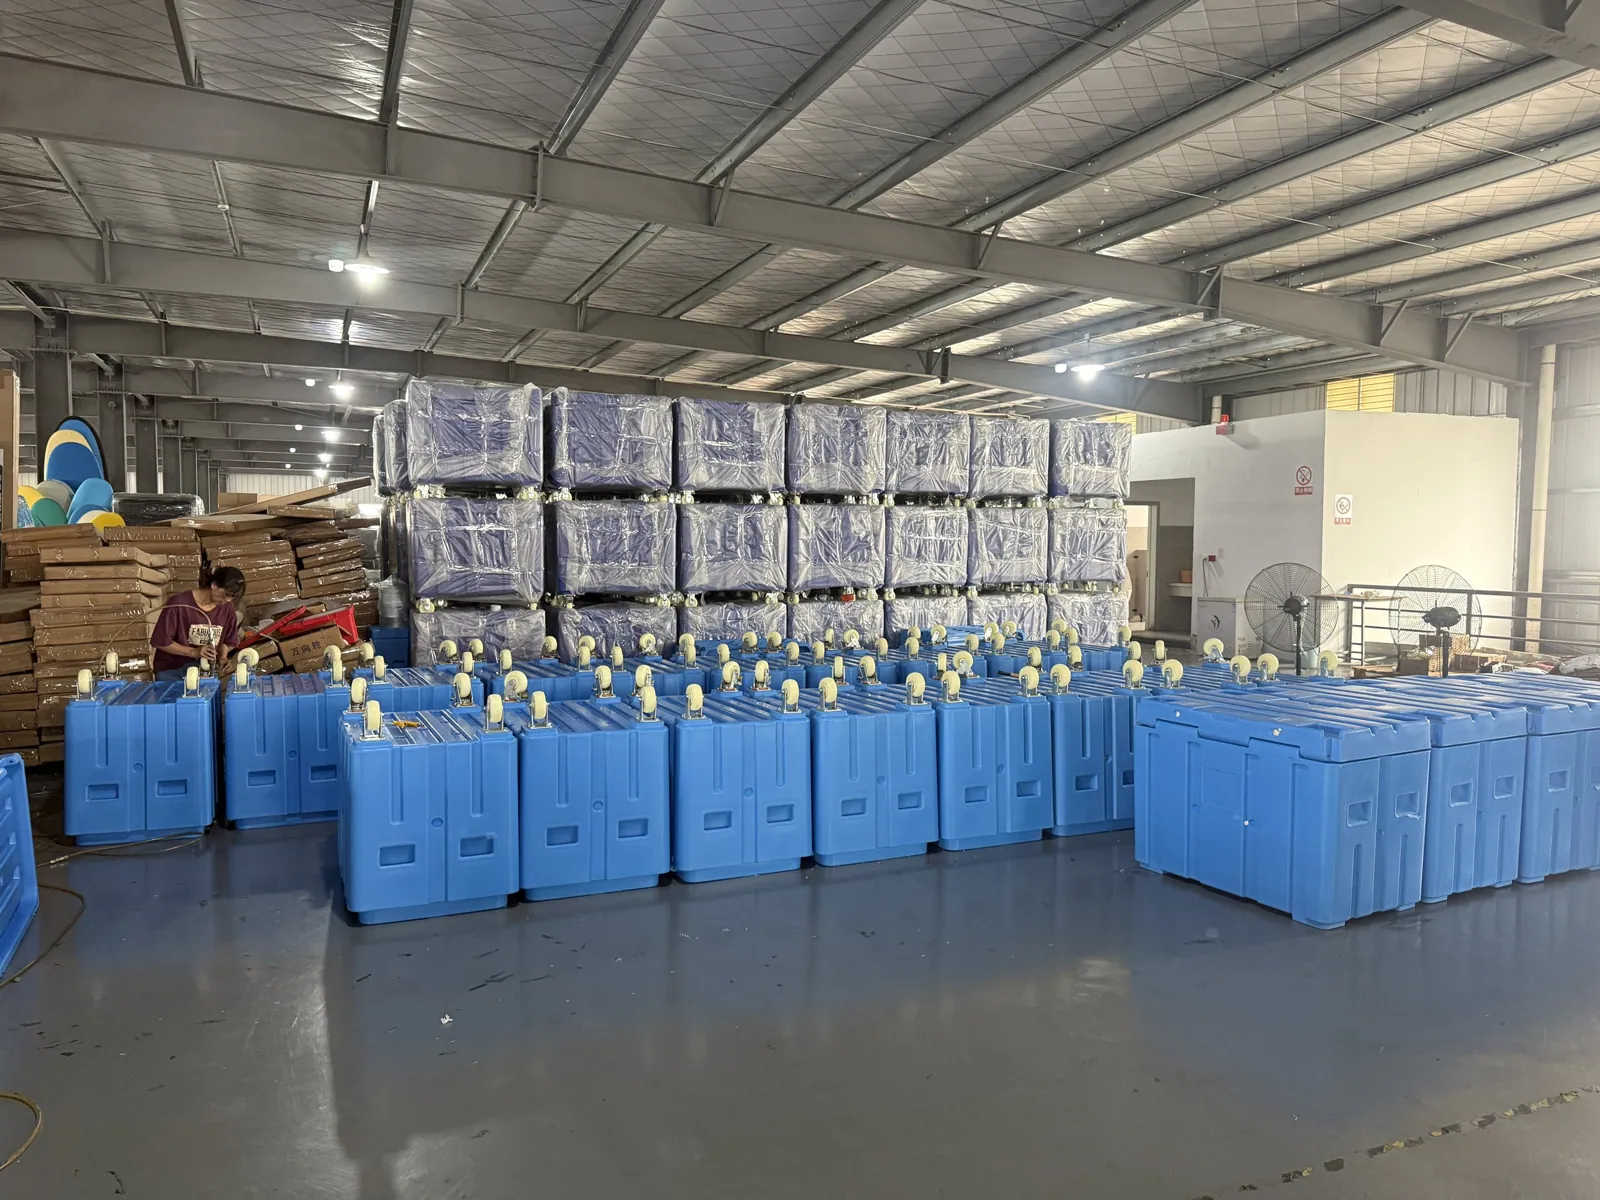
Gefilmt in unserer Rotationsformhalle: Rohstofflager, Materialmischung, laufende Rotationsformanlage, Werkzeuge und Spannvorrichtungen sowie die Endmontage.
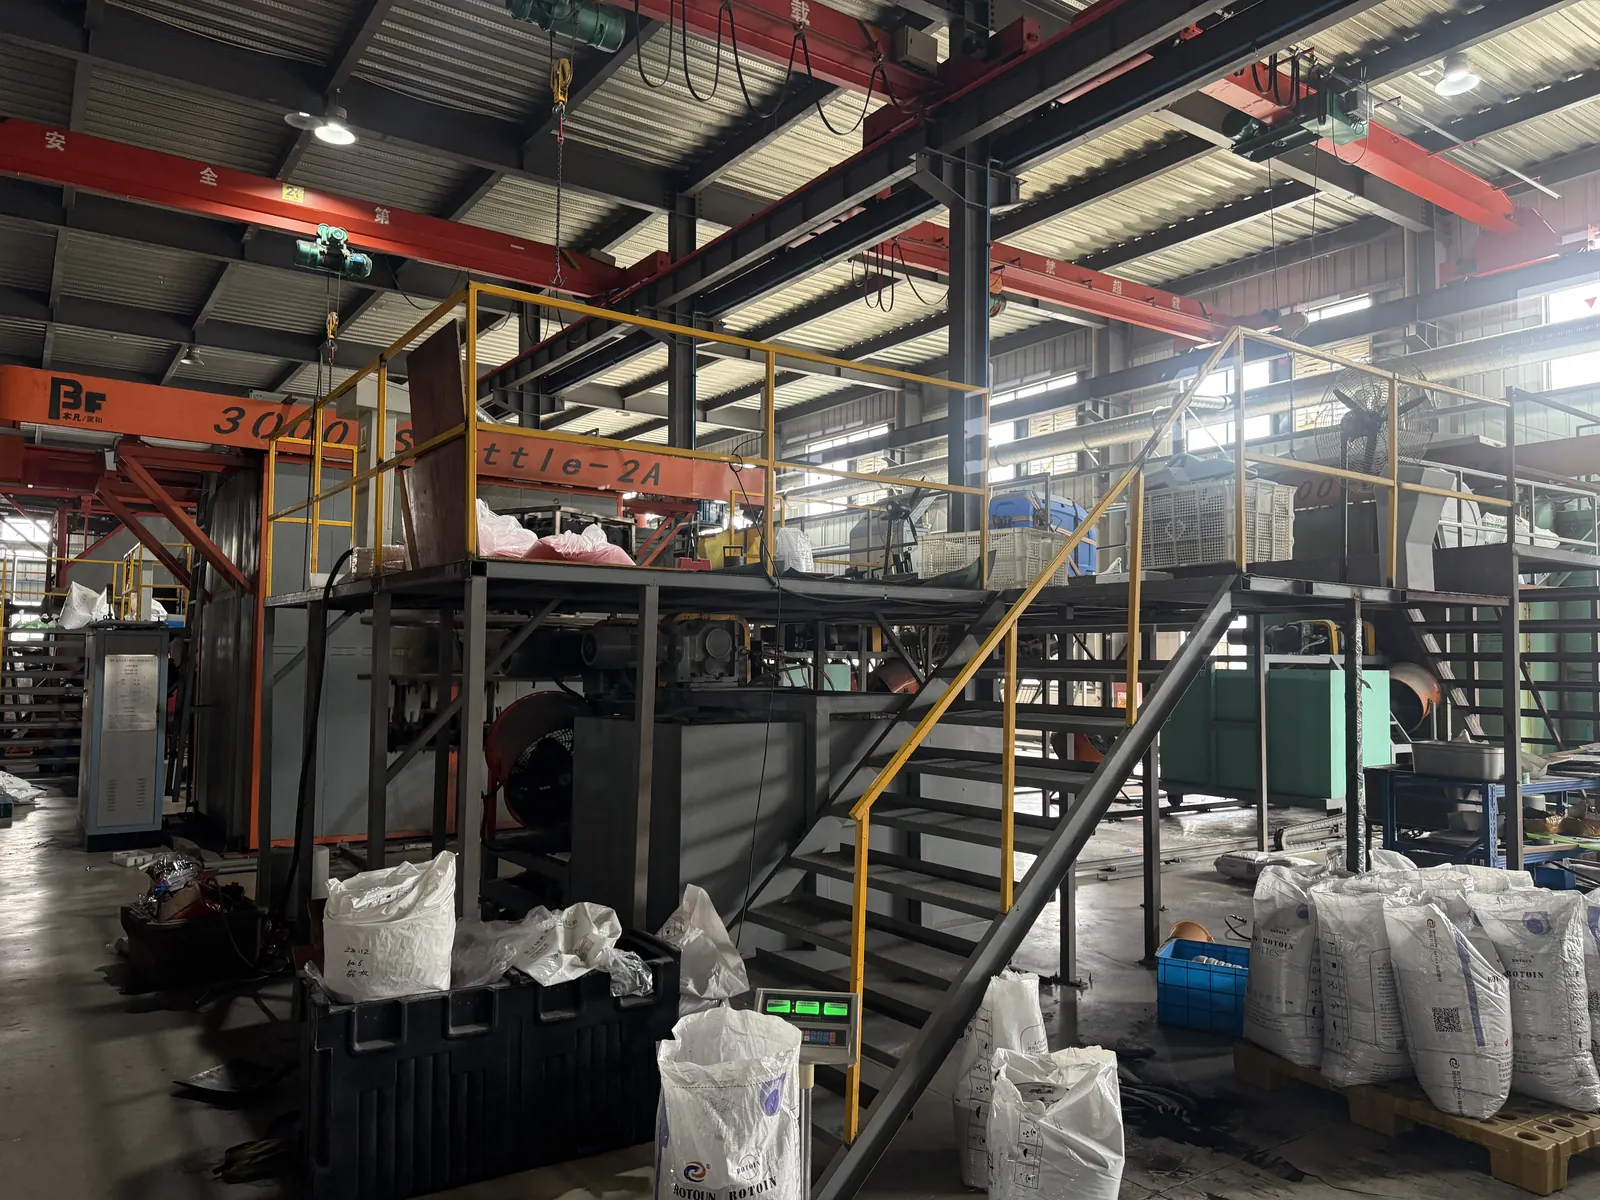
Rotationsformanlage Phase 1 · Schritte 01–04
Formen der einteiligen Hülle
- 01
Materialmischung
Lebensmittelechtes Polyethylen wird vor dem Einfüllen in die Form mit Additiven vermischt.
- 02
Werkzeugbefüllung
Die Mischung wird exakt für jede Box abgewogen und in das Werkzeug eingefüllt.
- 03
Rotationsformen
Das Werkzeug rotiert im Ofen um zwei Achsen, sodass das Material alle Wände gleichmäßig zu einer nahtlosen Hülle auskleidet.
- 04
Entformen und Abkühlen
Die Hülle wird abgekühlt und aus dem Rotationswerkzeug entnommen.
- 01

Werkzeuge und Vorrichtungen Phase 2 · Schritte 05–08
Ausschäumen und Nachbearbeitung
- 05
Ausschäumen
Polyurethanschaum füllt den Hohlraum zwischen Innen- und Außenwand vollständig aus.
- 06
Entgraten
Überstehende Grate an der Außenseite der Hülle werden sauber besäumt.
- 07
Aushärten und Entnehmen
Der Korpus härtet in der Schäumvorrichtung formstabil aus und wird anschließend entnommen.
- 08
Beschläge und Türen
Hecktür, Seitentür und sämtliche Beschläge werden montiert.
- 05
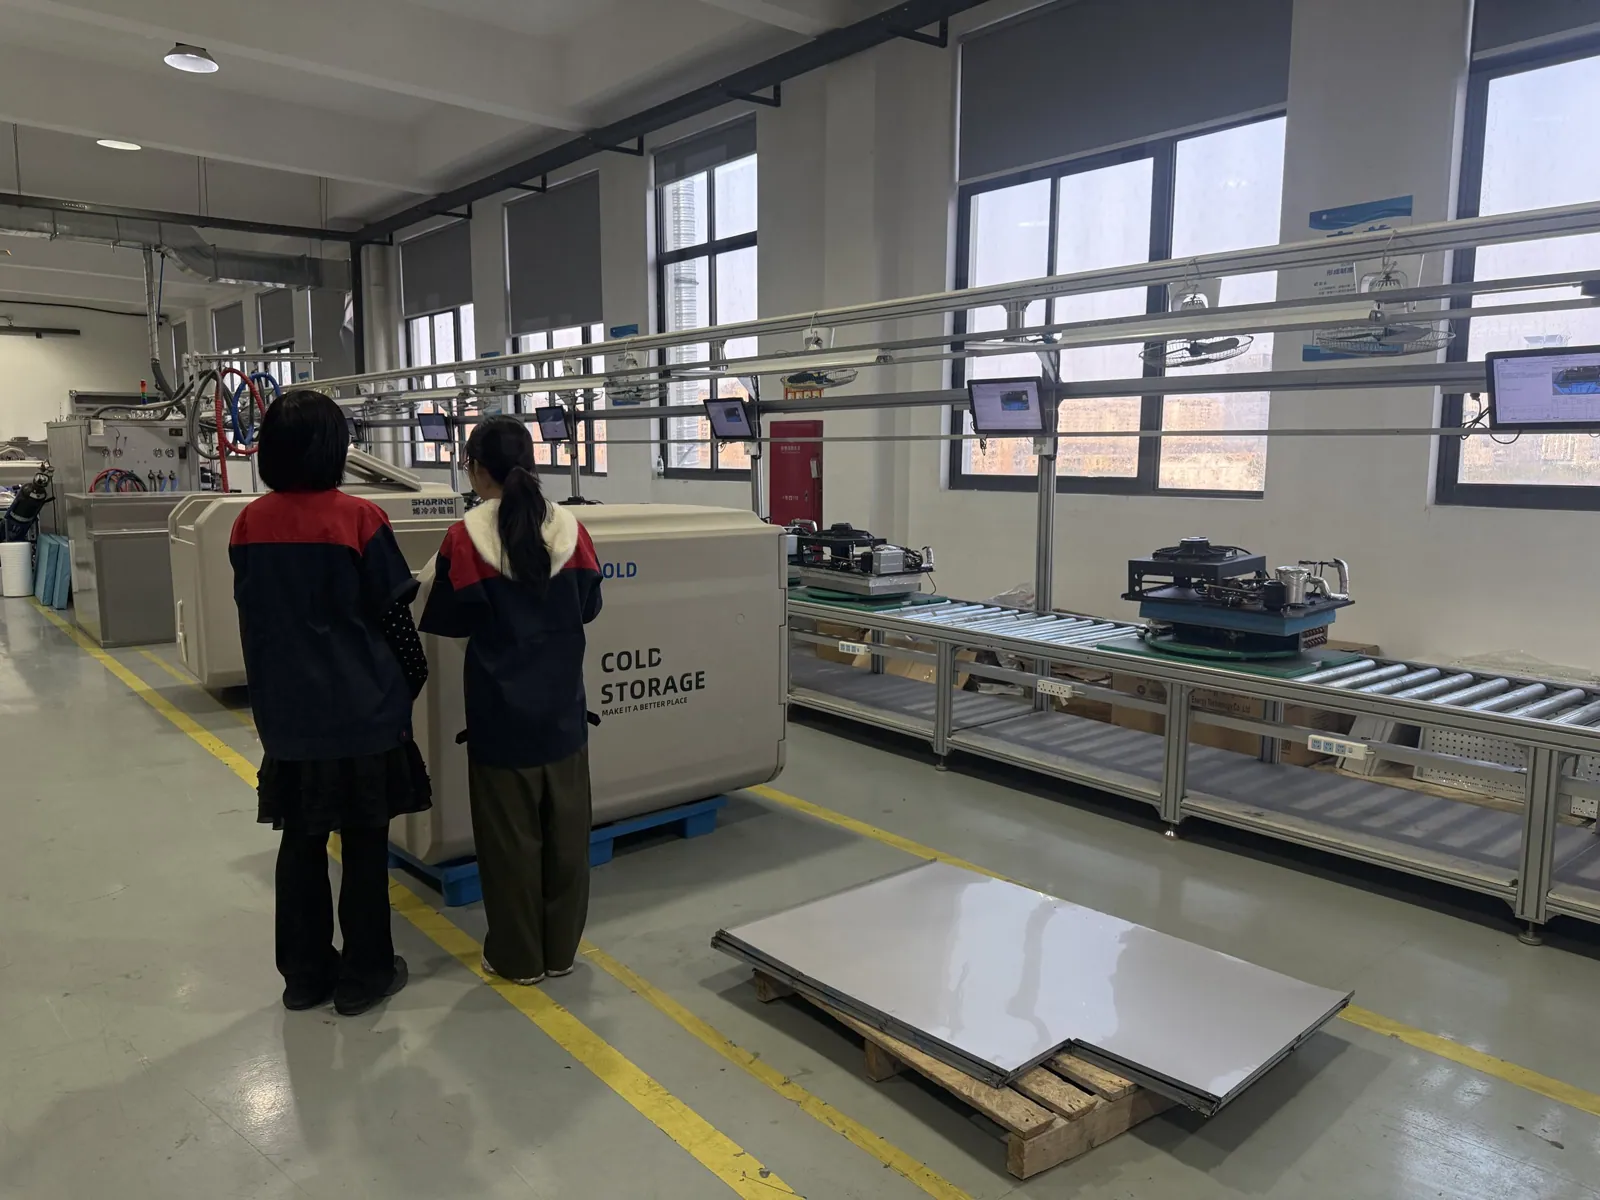
Kühlaggregat-Linie Phase 3 · Schritte 09–12
Kältetechnik und Prüfung
- 09
Kühlaggregat
Das Kühlaggregat wird in sein eigenes Maschinenfach eingebaut.
- 10
Leistungsprüfung
Sowohl die Kühlleistung des Aggregats als auch die Isolierwirkung des Korpus werden geprüft.
- 11
12-stündiger Dauerlauftest
Jede Box absolviert vor der Freigabe einen 12-stündigen Probelauf.
- 12
Verpackung und Versand
Die Boxen werden verpackt und verschifft – in der Regel ab Hafen Ningbo.
- 09
Jede Einheit wird vor der Auslieferung zweifach geprüft: zunächst auf Kühlleistung und Isolierung, anschließend im 12-stündigen Dauerlauftest. Bei einer vollen Containerbestellung liefern wir zwei Ersatz-Kühlaggregate kostenlos mit.
Weitere Fertigungsbereiche
Kühlboxen und Kühlaggregate entstehen am selben Standort.
Überzeugen Sie sich selbst.
Besuchen Sie unser Werk in Ningbo oder vereinbaren Sie einen Live-Videoanruf direkt aus der Fertigung.