製造設備
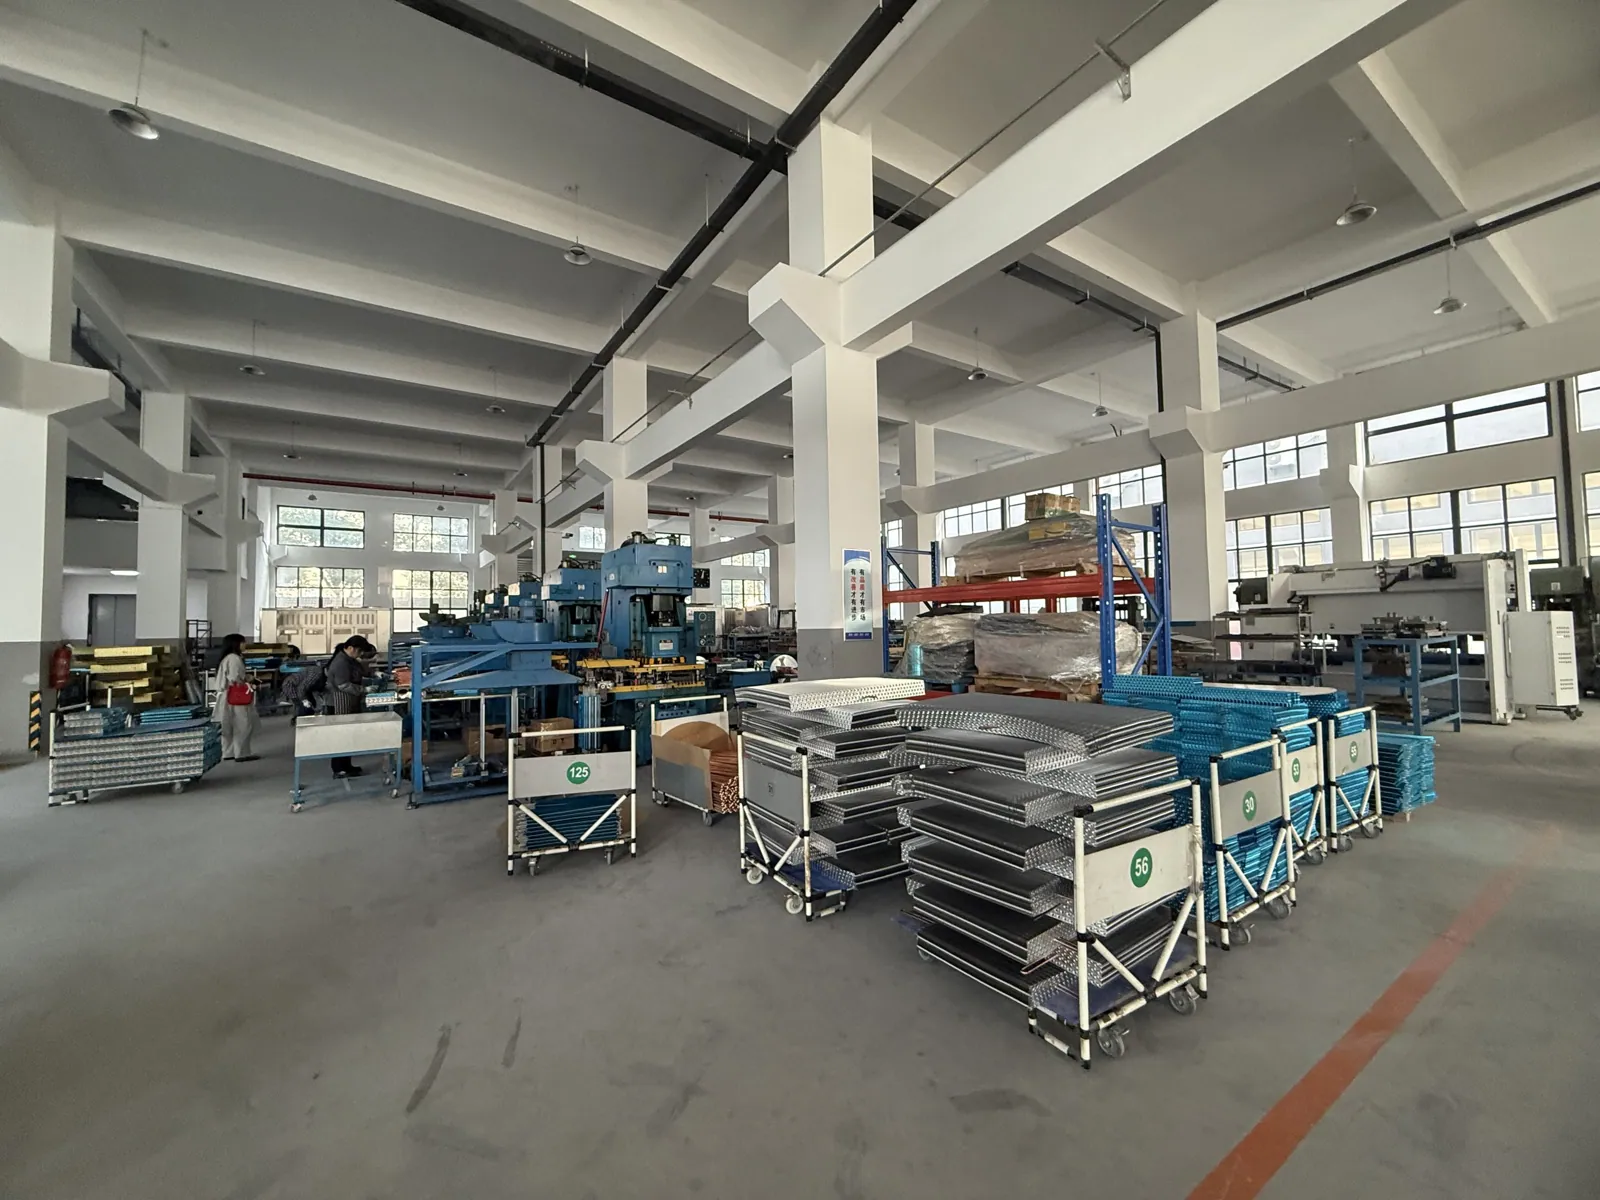
寧波市江北区にある敷地面積 12,000 m²・従業員105名の自社工場です。熱交換器とコールドチェーン輸送ボックスが工場内で製造される実際の工程を、現場写真とともにご紹介します。
熱交換器コイルができるまで
銅管リールからパレット梱包された完成コイルまで、全11工程で製造します。
- 01
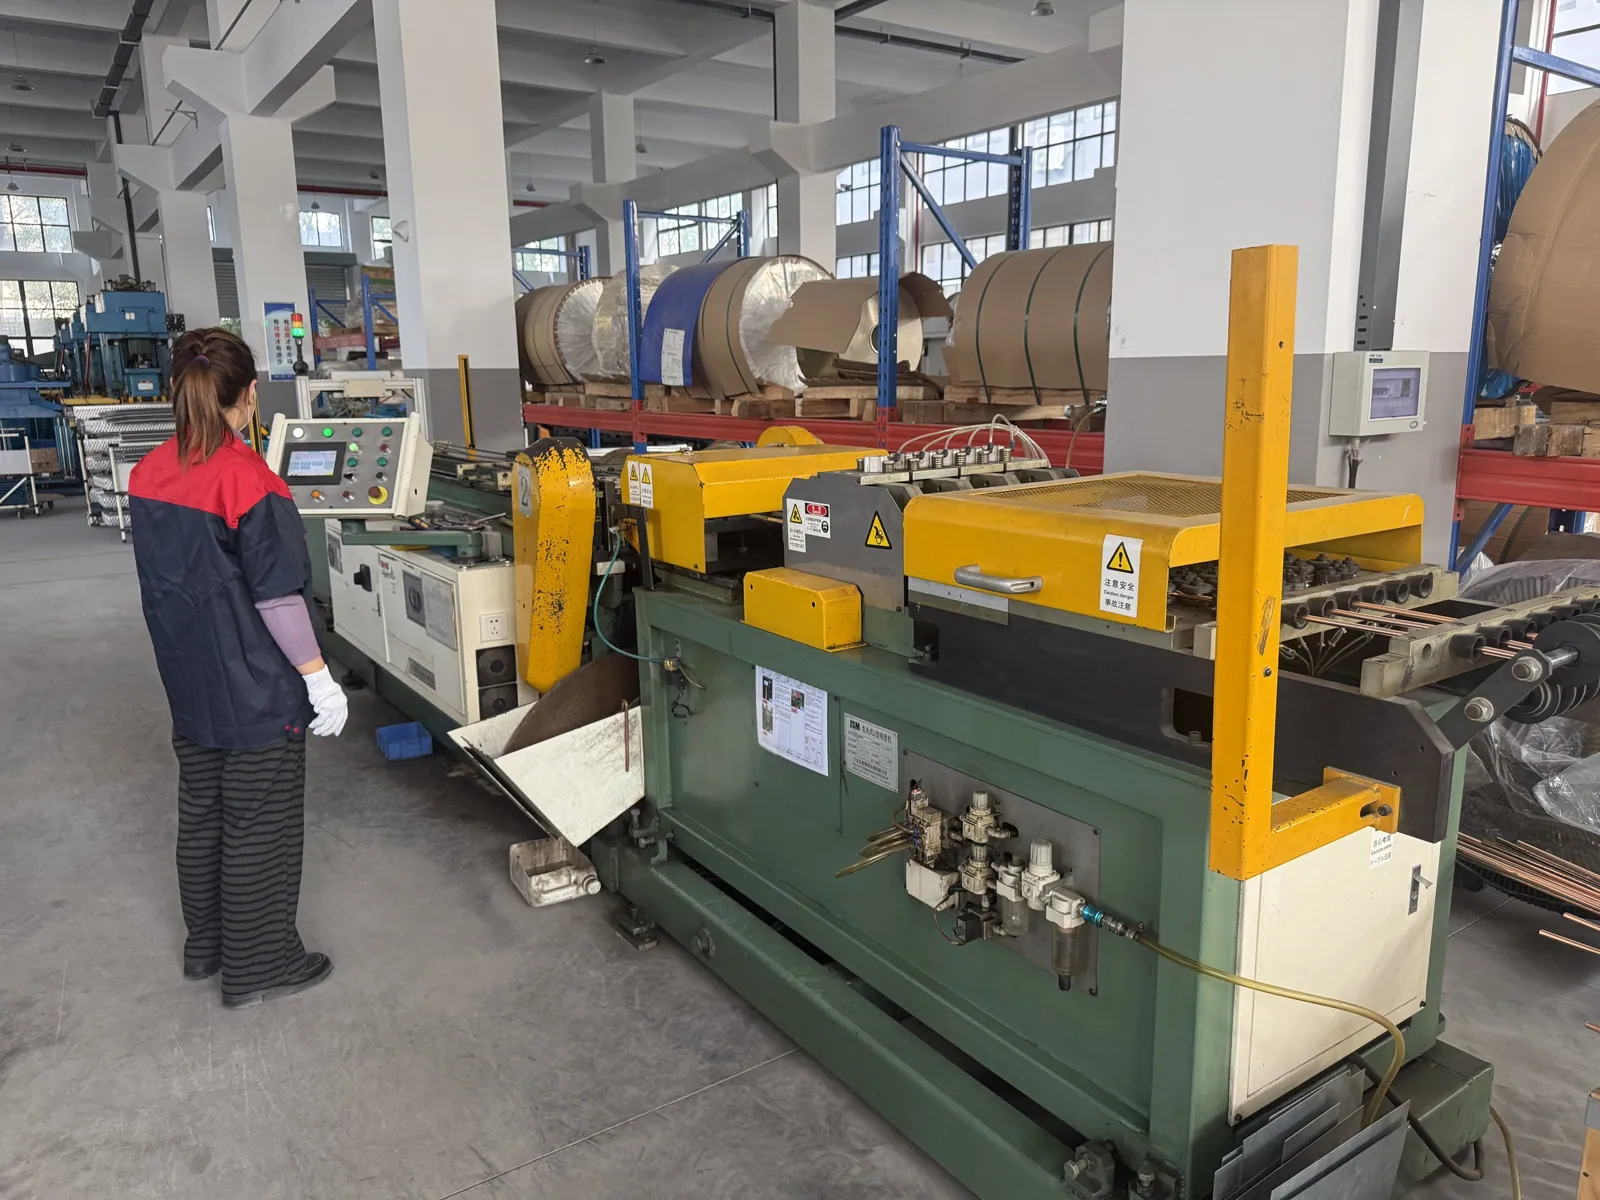
チューブ曲げ加工
コイル状の銅管を巻き戻して矯正・切断し、ヘアピン形状に曲げ加工します。
- 02
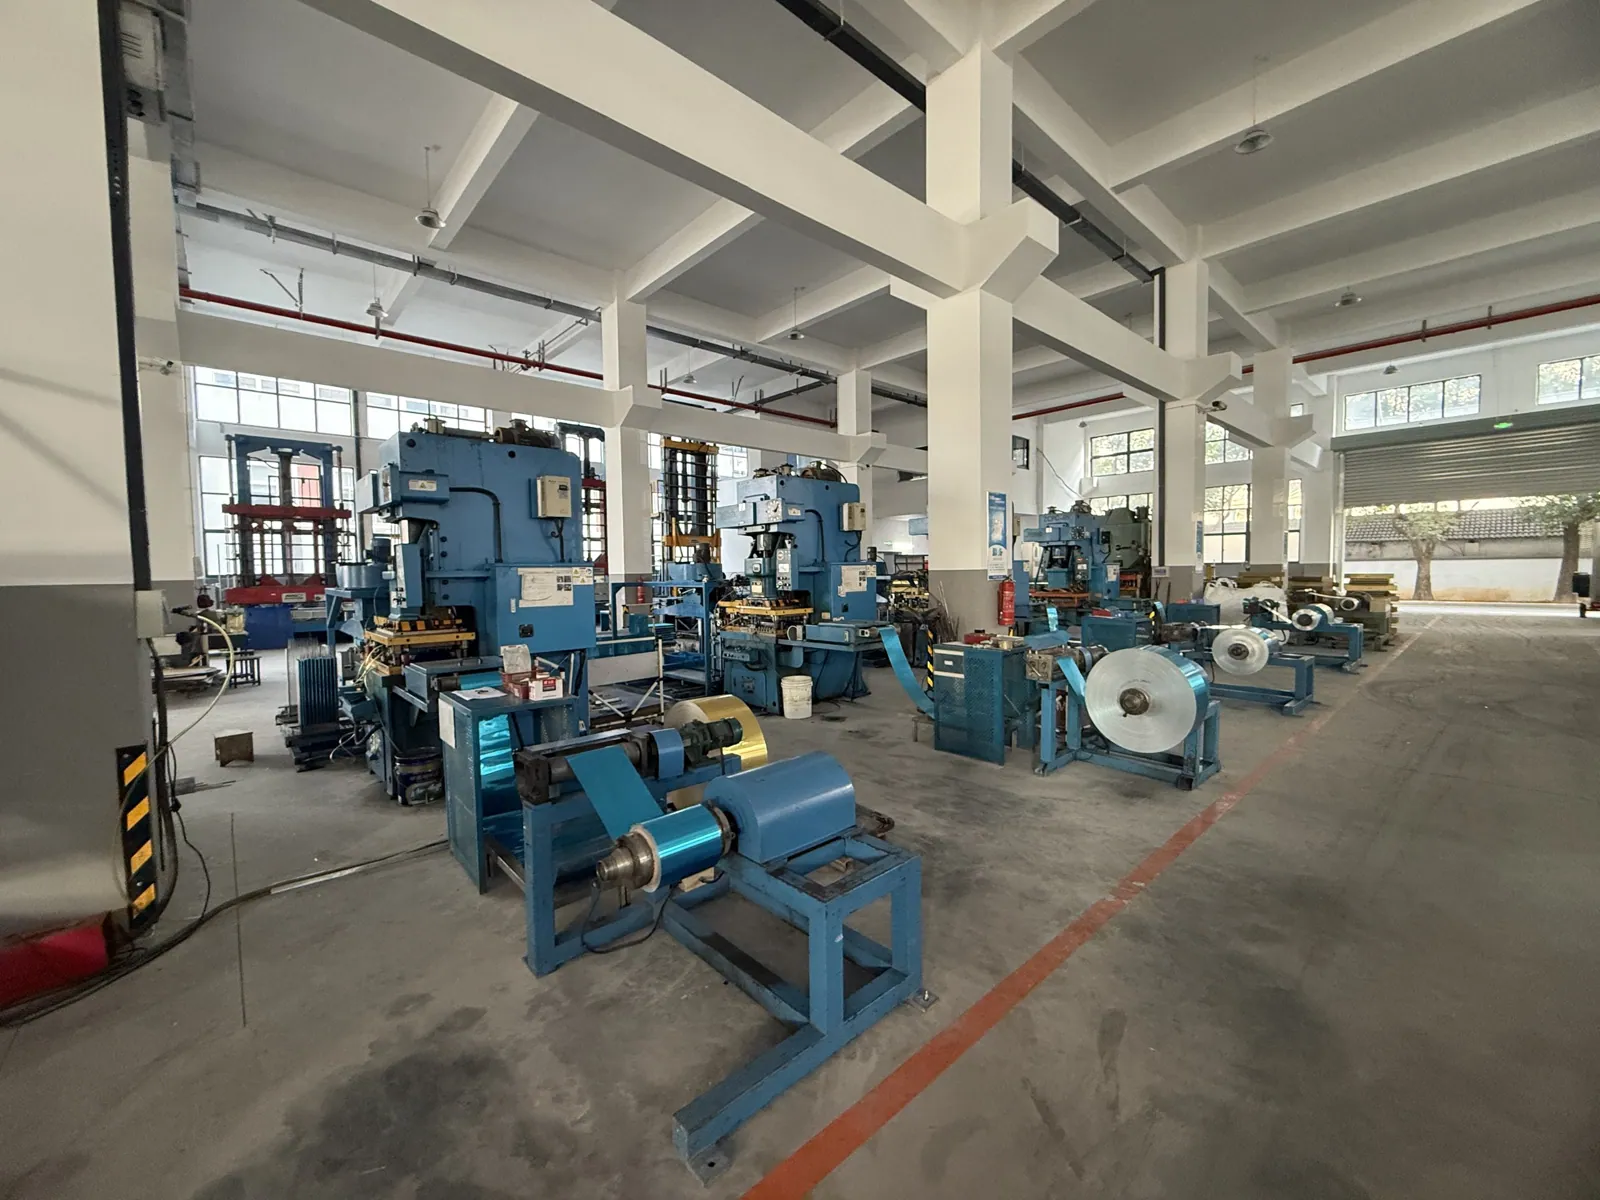
フィンプレス成形
プレスラインでアルミ箔に図面指定のピッチとカラー形状を精密に打ち抜きます。
- 03
フィン挿入
積層されたアルミフィンに手作業で銅ヘアピン管を通し、本数を厳密に確認します。
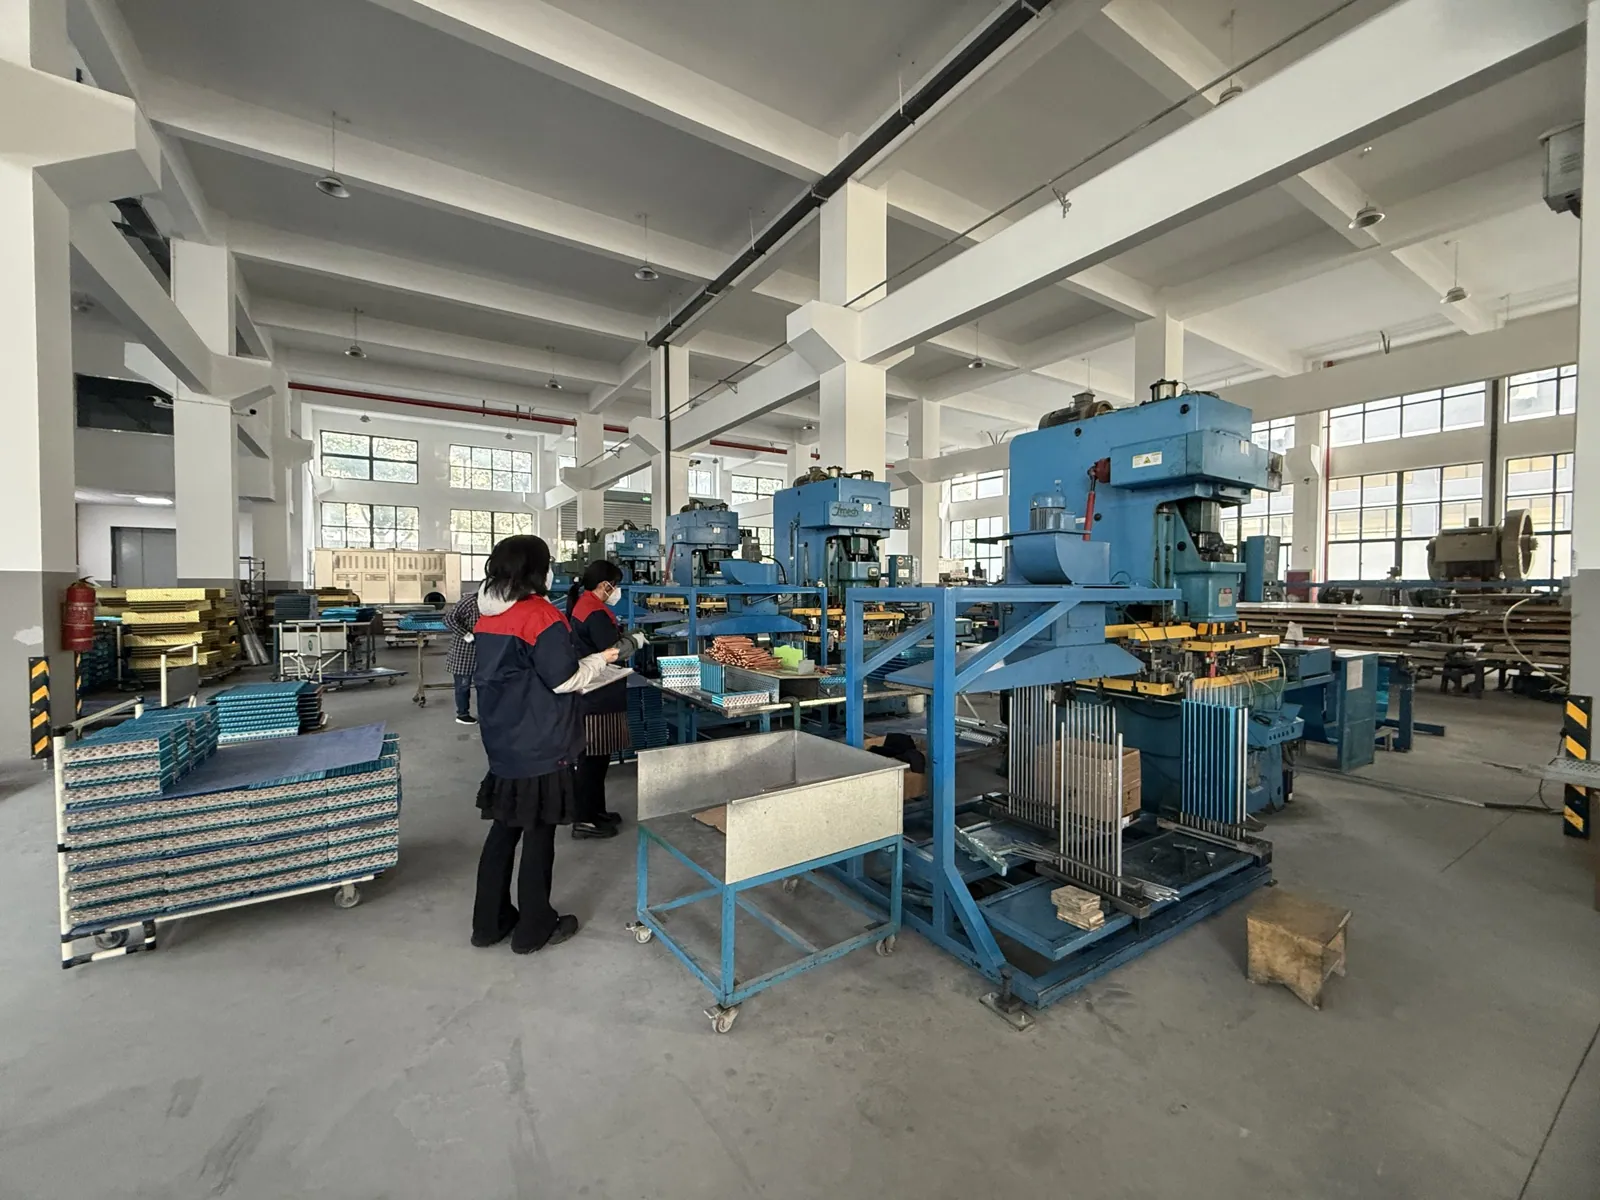
- 04
チューブ拡管
機械式拡管機で銅管を内側から広げ、フィンカラーに強固に密着させます。
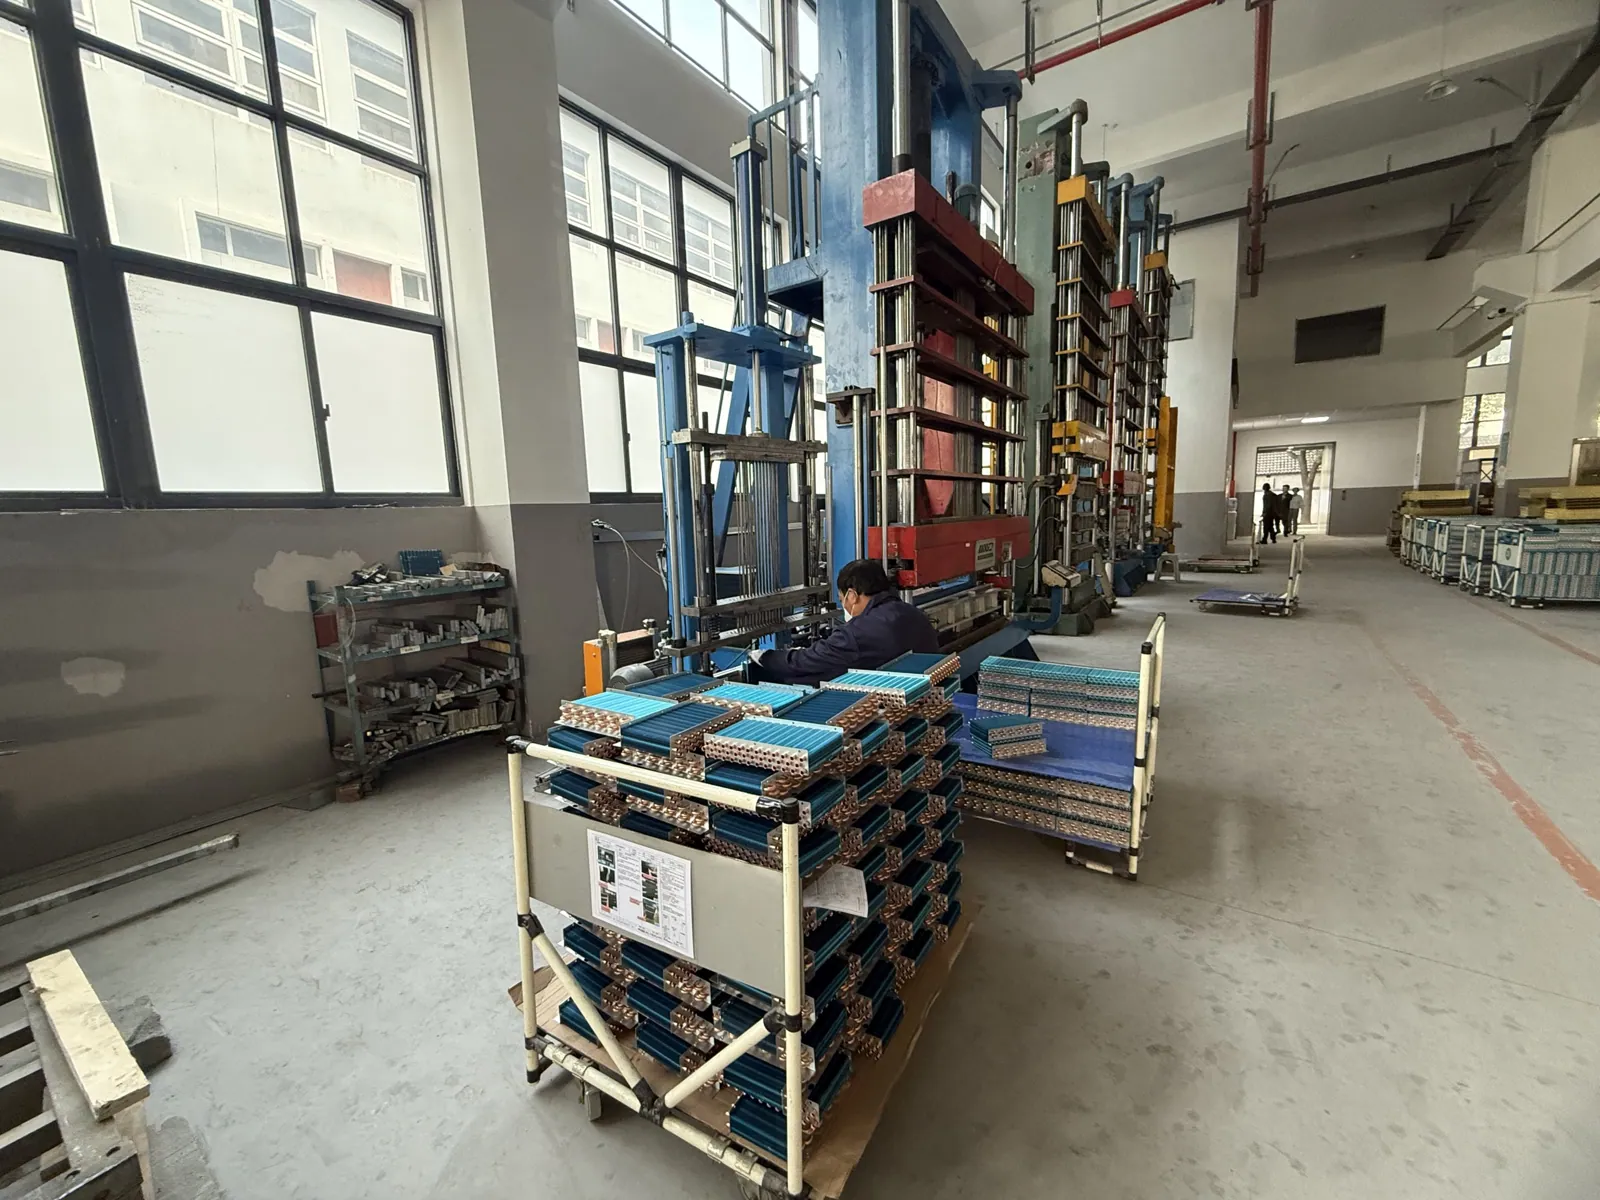
- 05
脱脂洗浄・乾燥
プレス加工や拡管時に付着した加工油を除去し、乾燥炉でコイル内部まで乾燥させます。
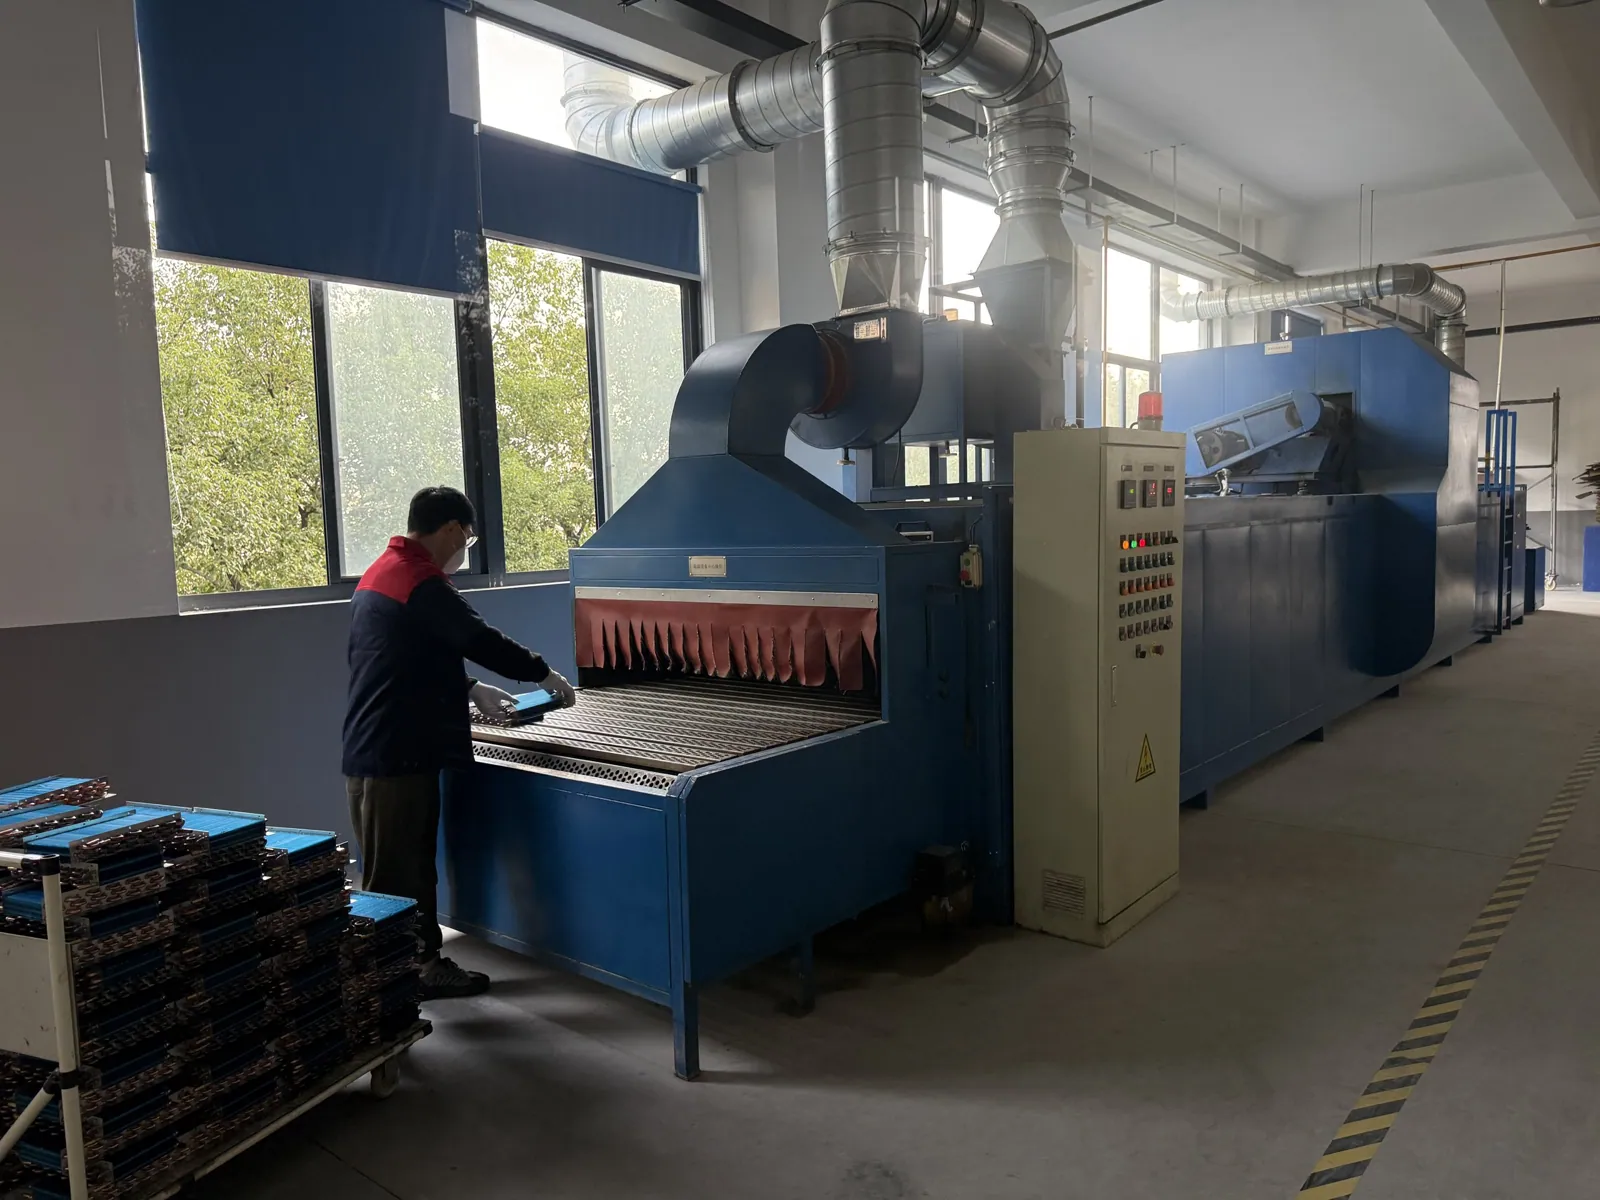
- 06
コイル曲げ加工
図面仕様に応じ、平板状のコイルをL字型やU字型に成形します。
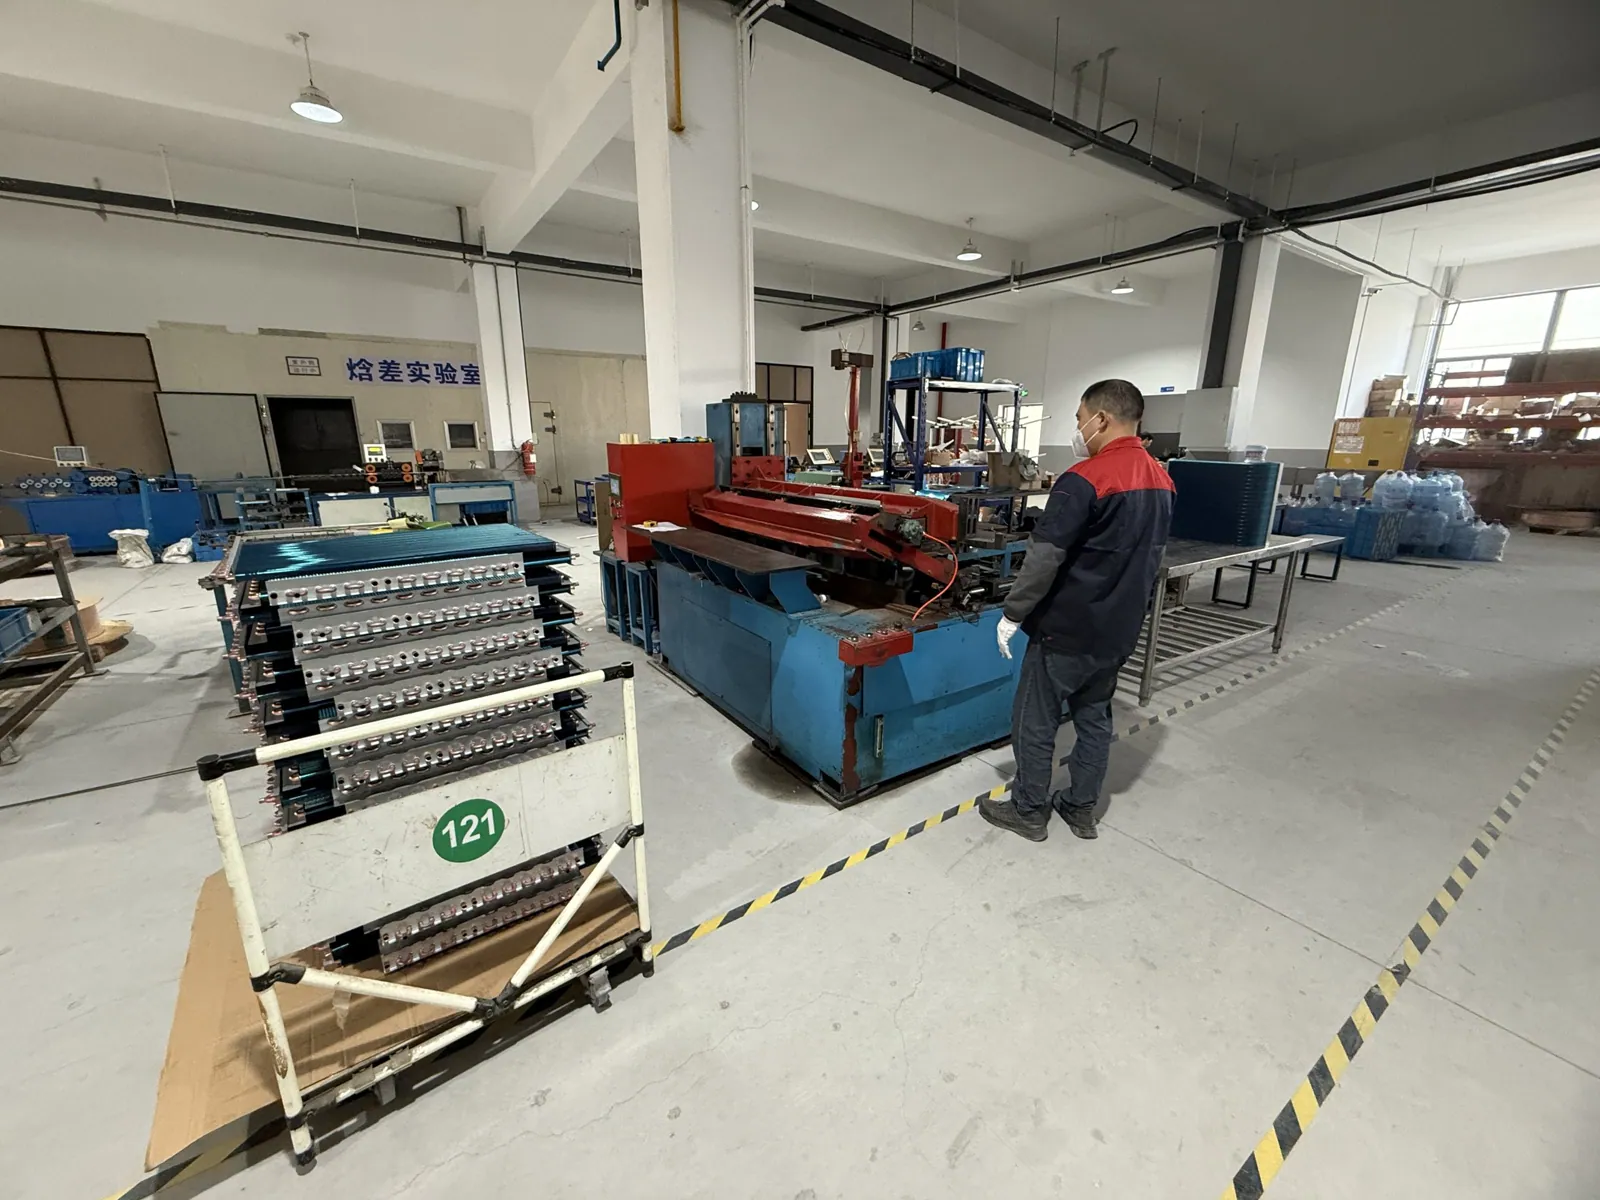
- 07
ろう付け
Uベンド(リターンベンド)とヘッダー管をろう付けし、冷媒回路を密閉します。
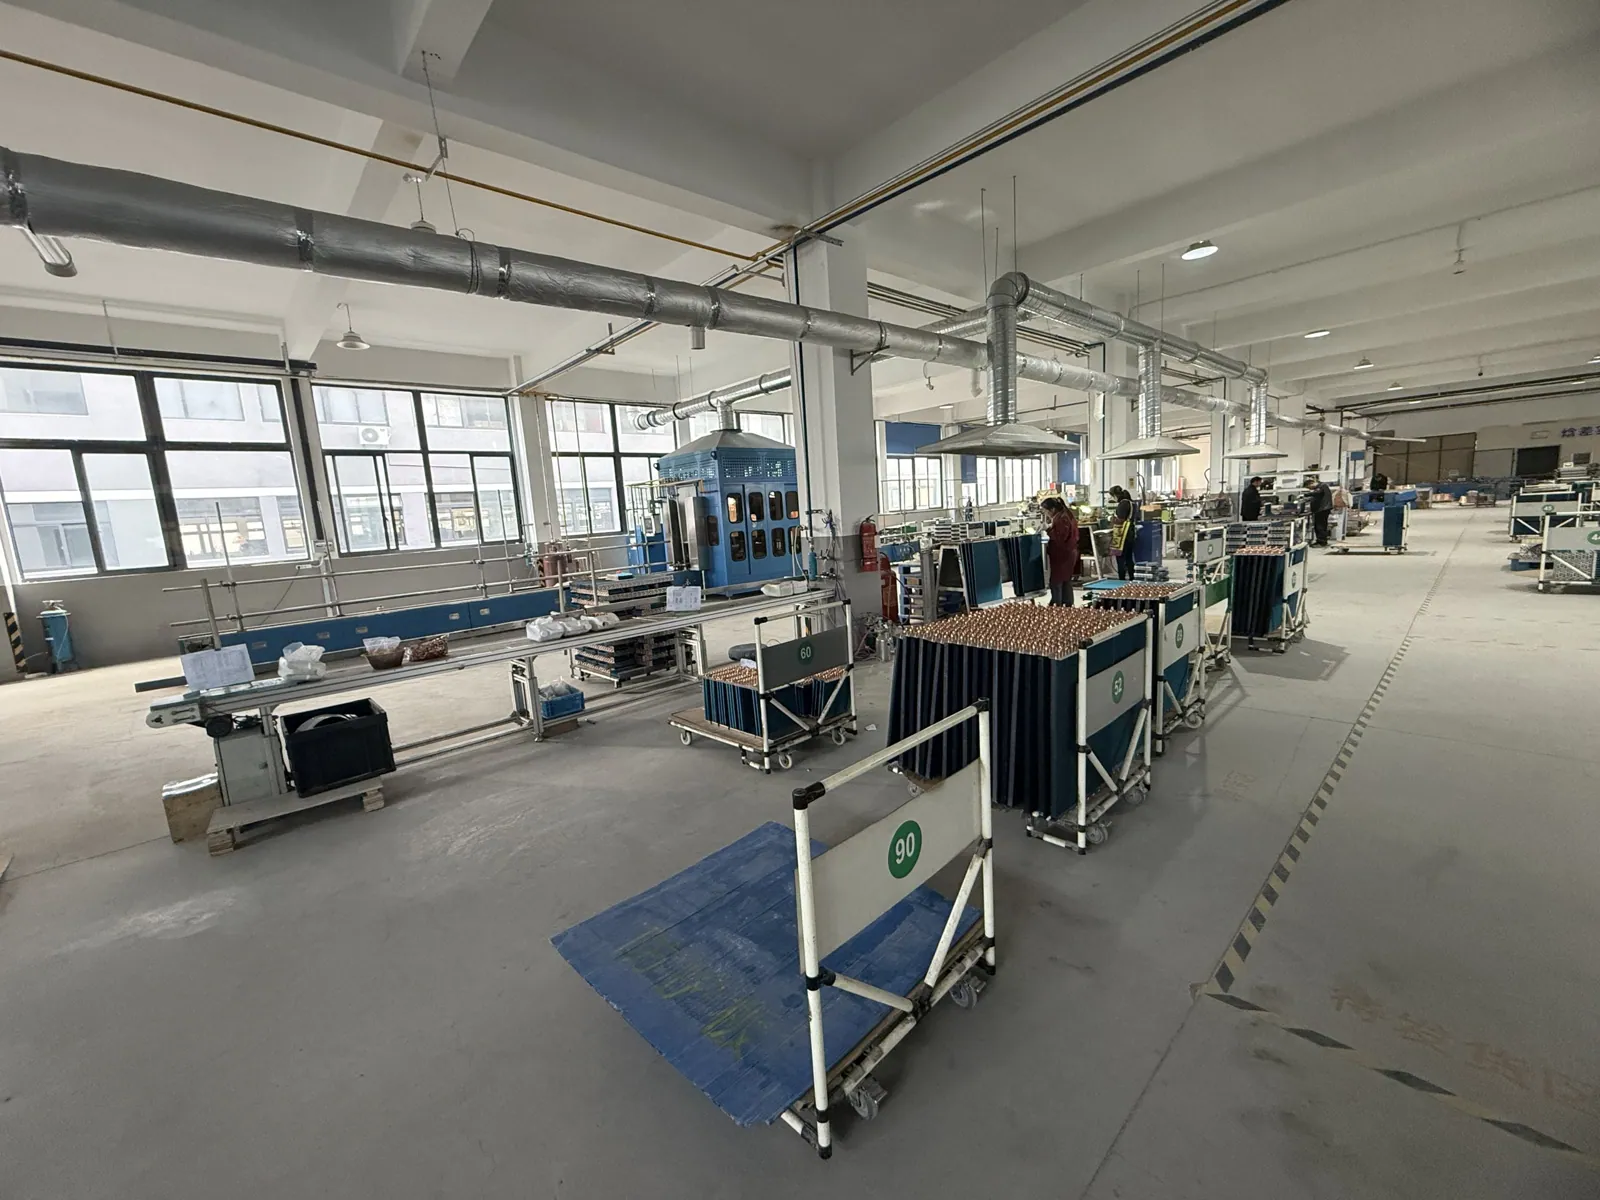
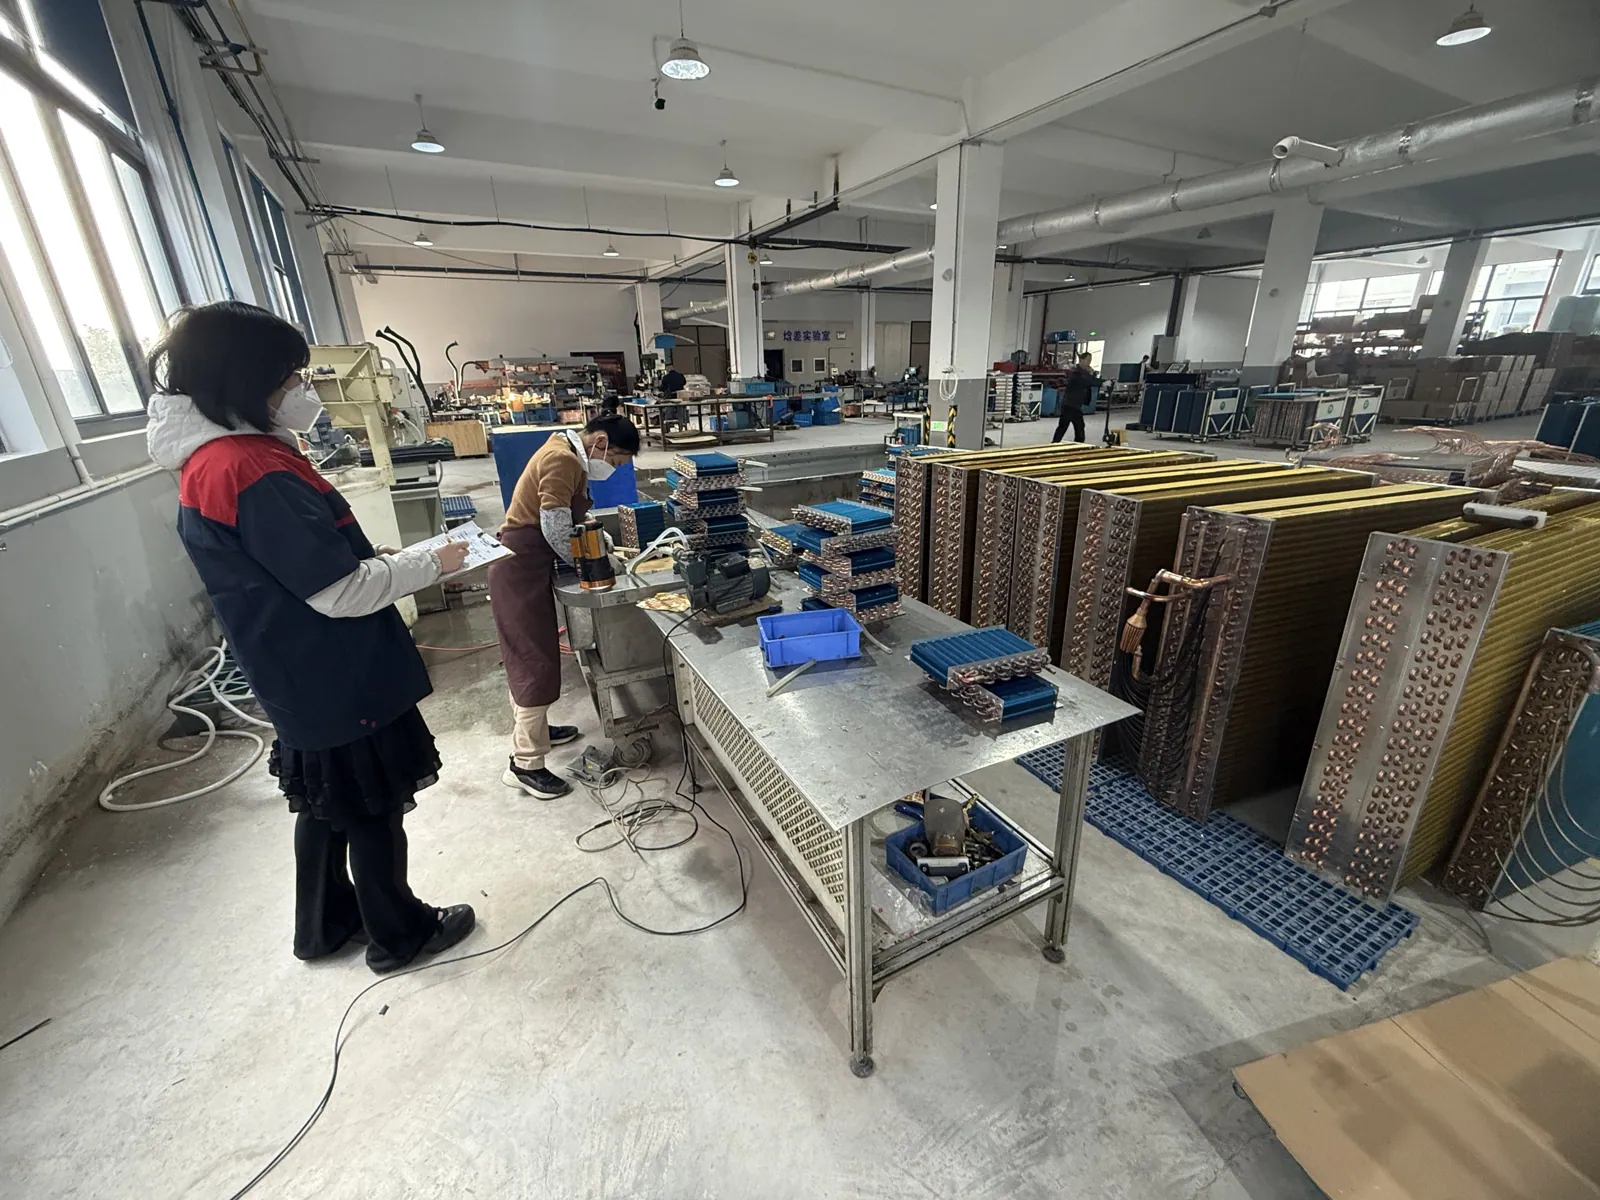
- 08
気密試験(リークテスト)
すべてのコイルに 3.8 MPa の圧力をかけ、漏れがないか全数検査します。
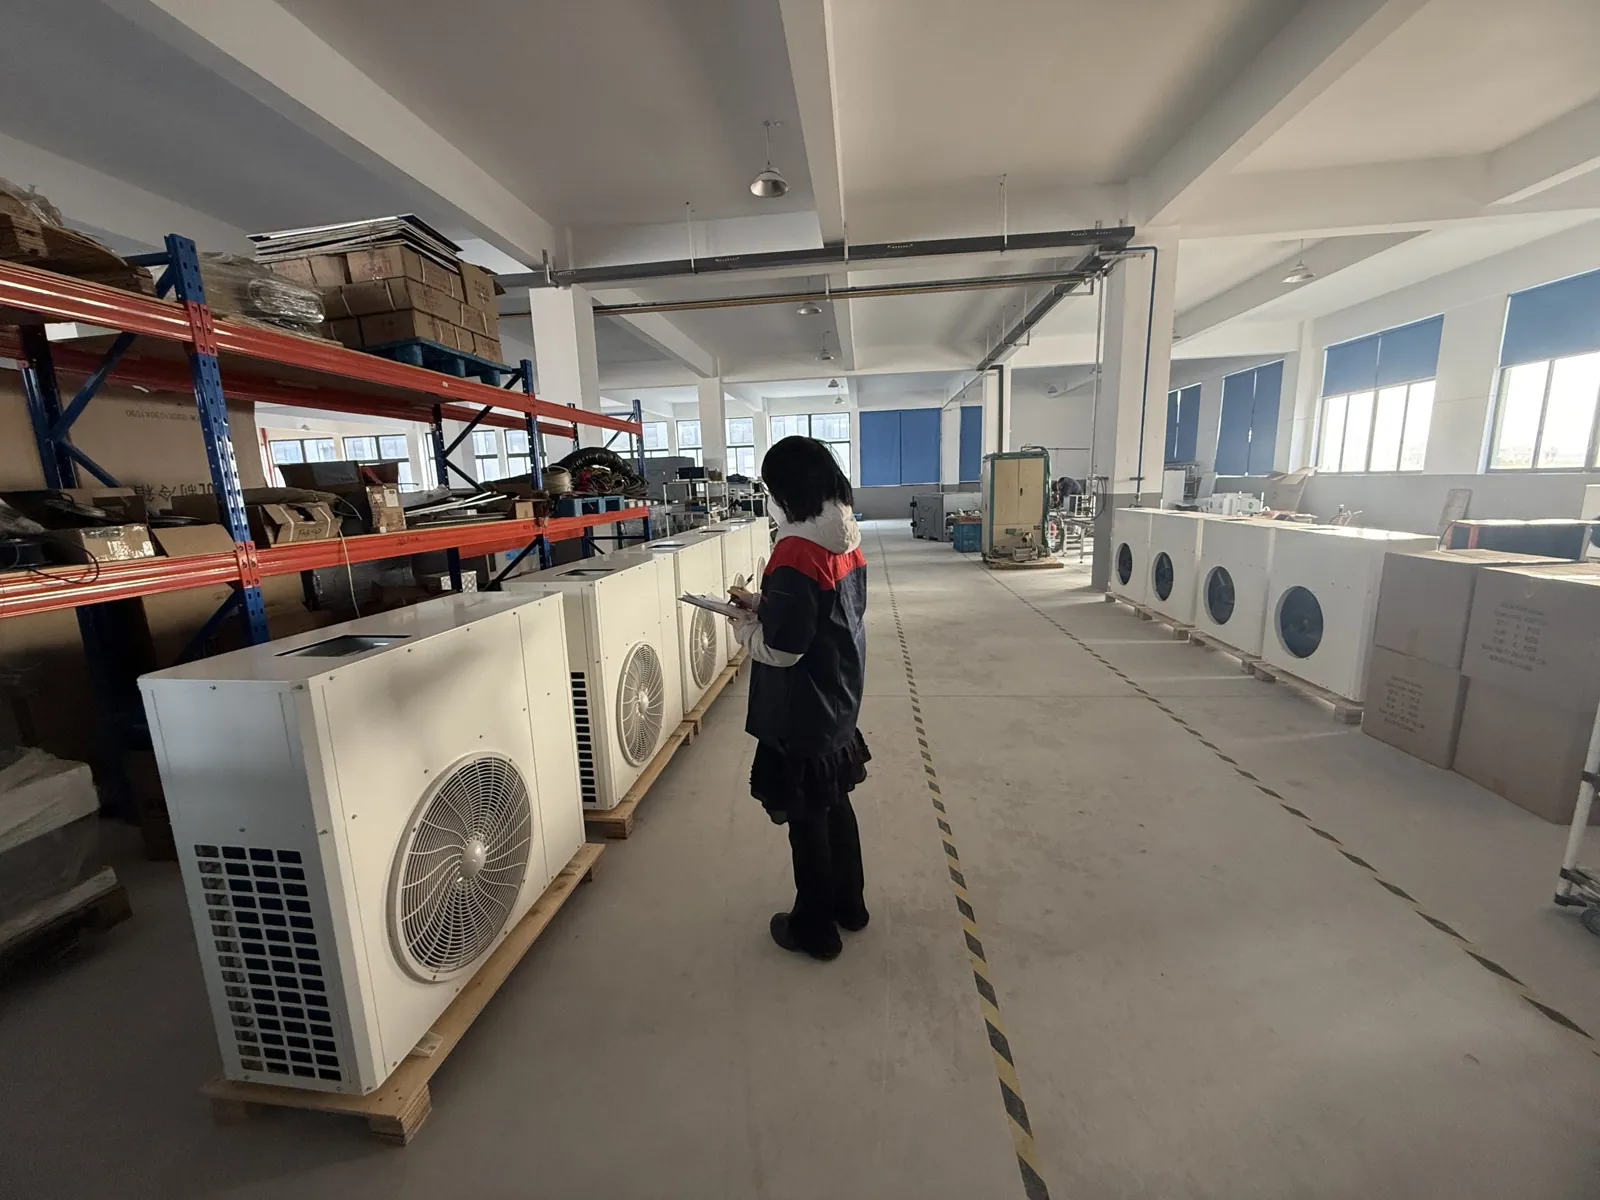
- 09
最終検査
検査員が完成品の寸法・外観を点検し、検査結果を記録します。
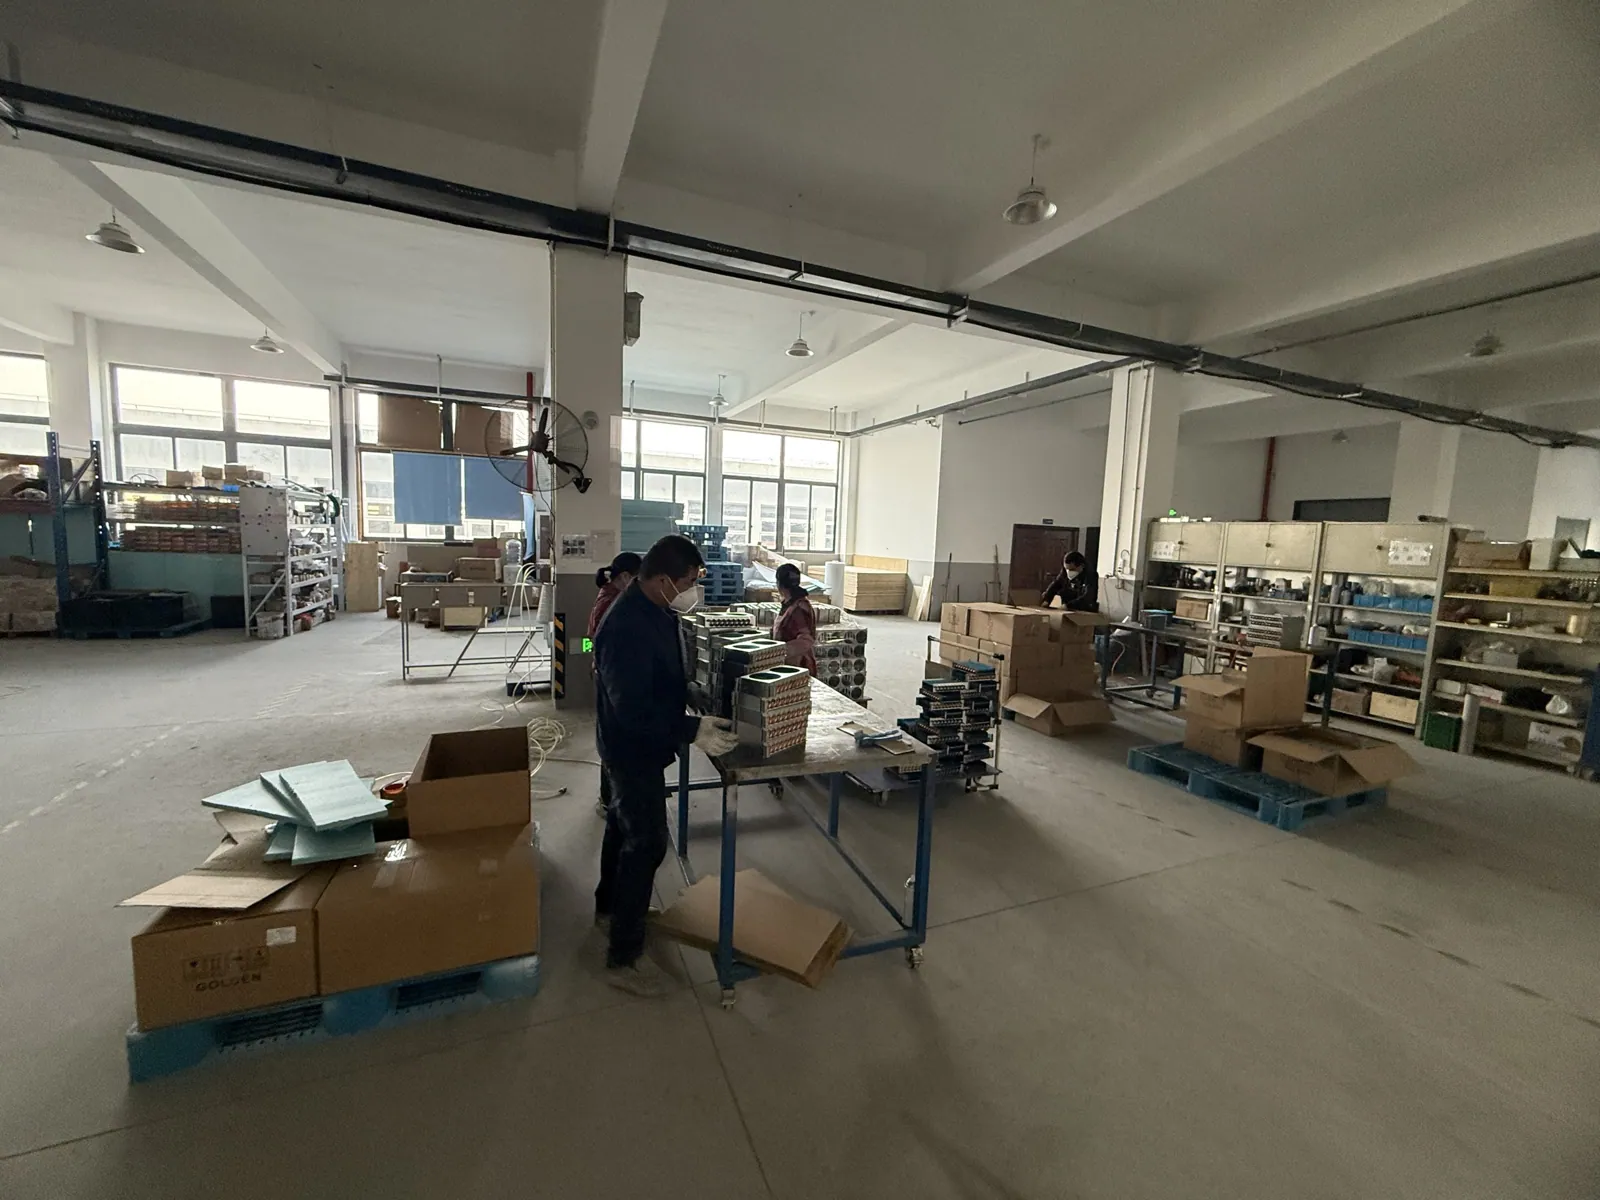
- 10
梱包
輸送中の損傷を防ぐ保護材を施し、輸出仕様で梱包します。
- 11
出荷待機
梱包済みの製品を出荷エリアに保管し、積み込みに備えます。
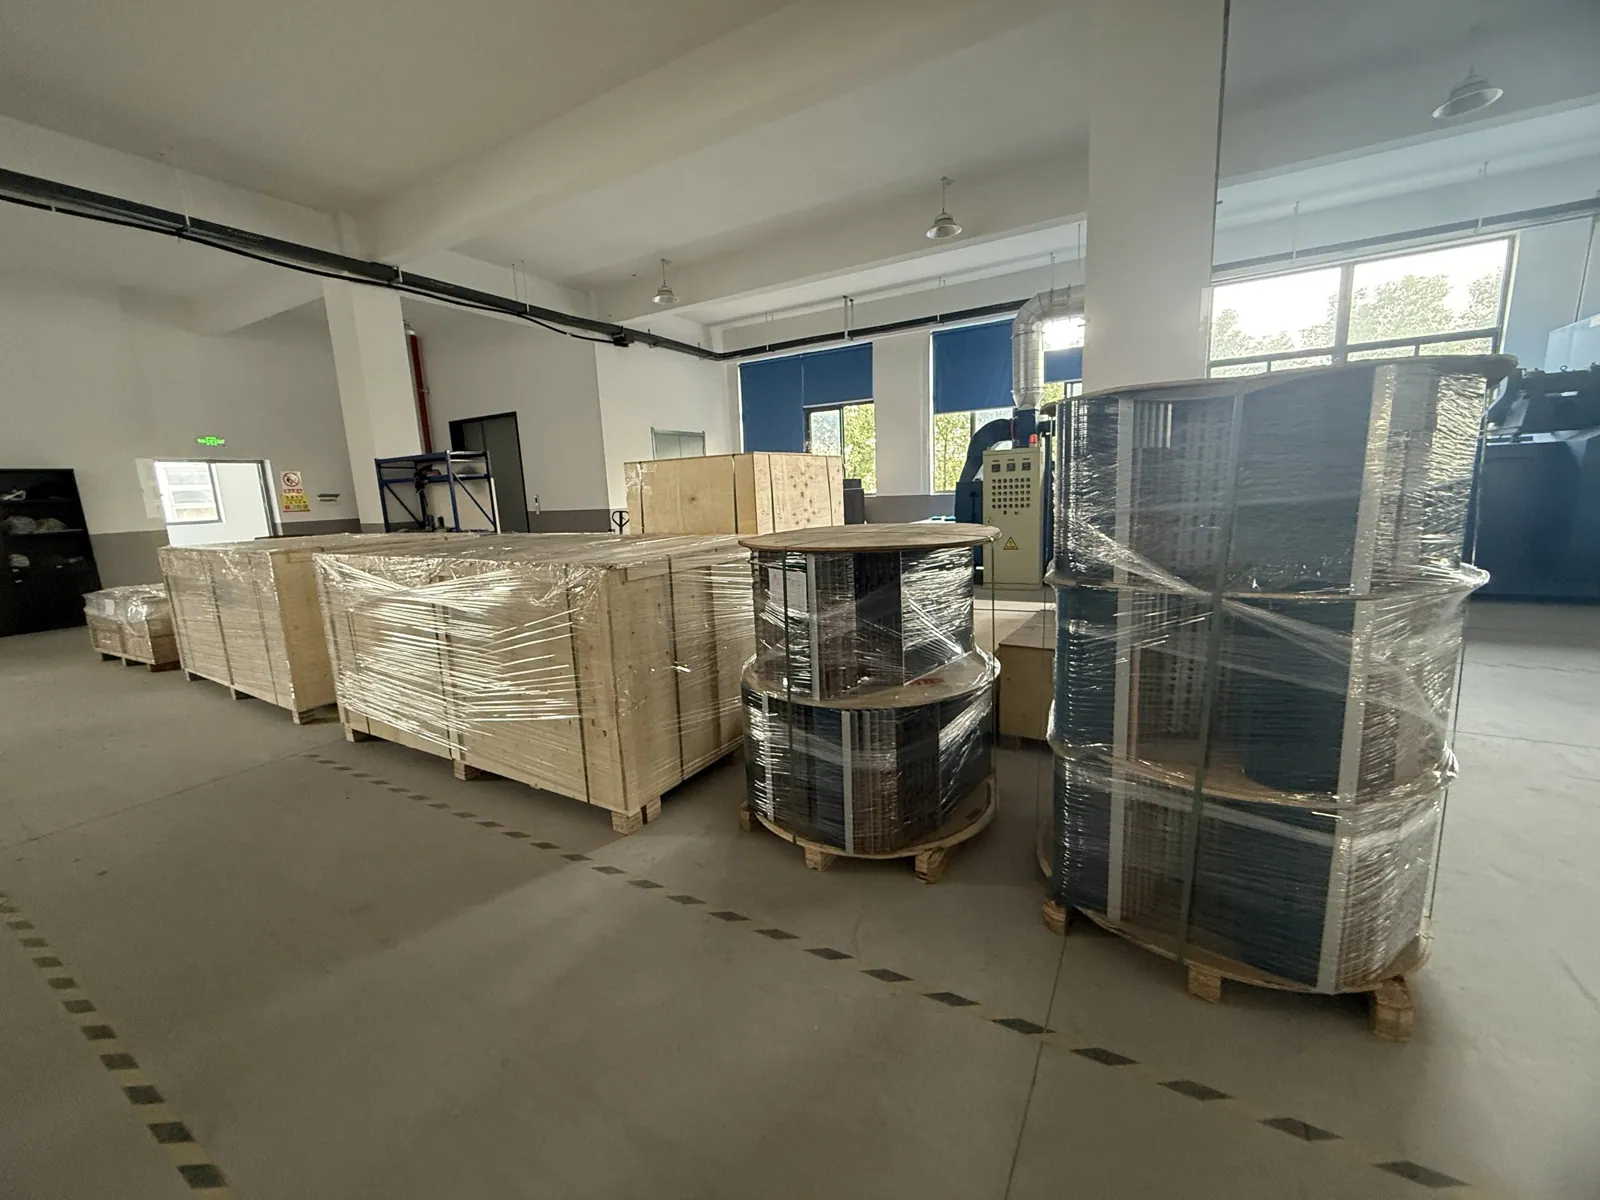
ろう付けから梱包までの間には、エアブローによる内部清掃およびフィン目の矯正仕上げも実施します。受け入れた銅管およびアルミ材はライン投入前に受入検査・記録を行っています。フィンチューブ熱交換器の生産能力は月産約18,000台です。
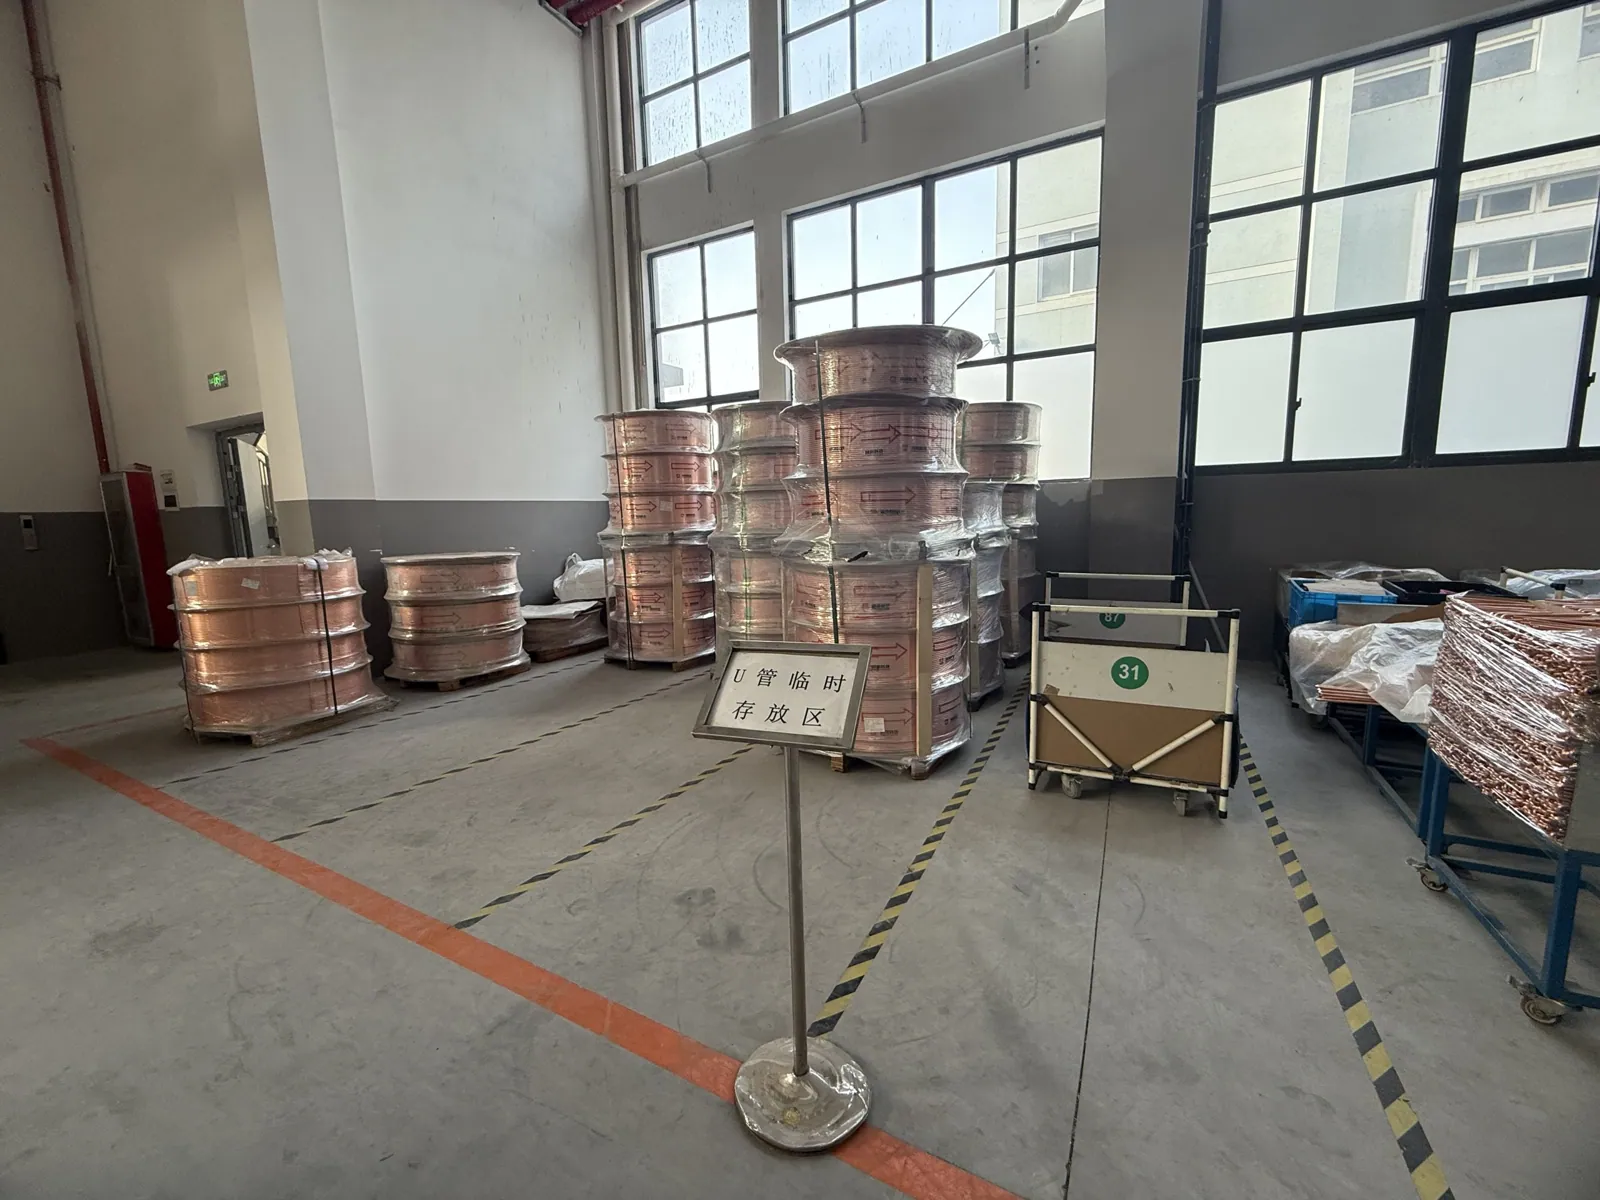
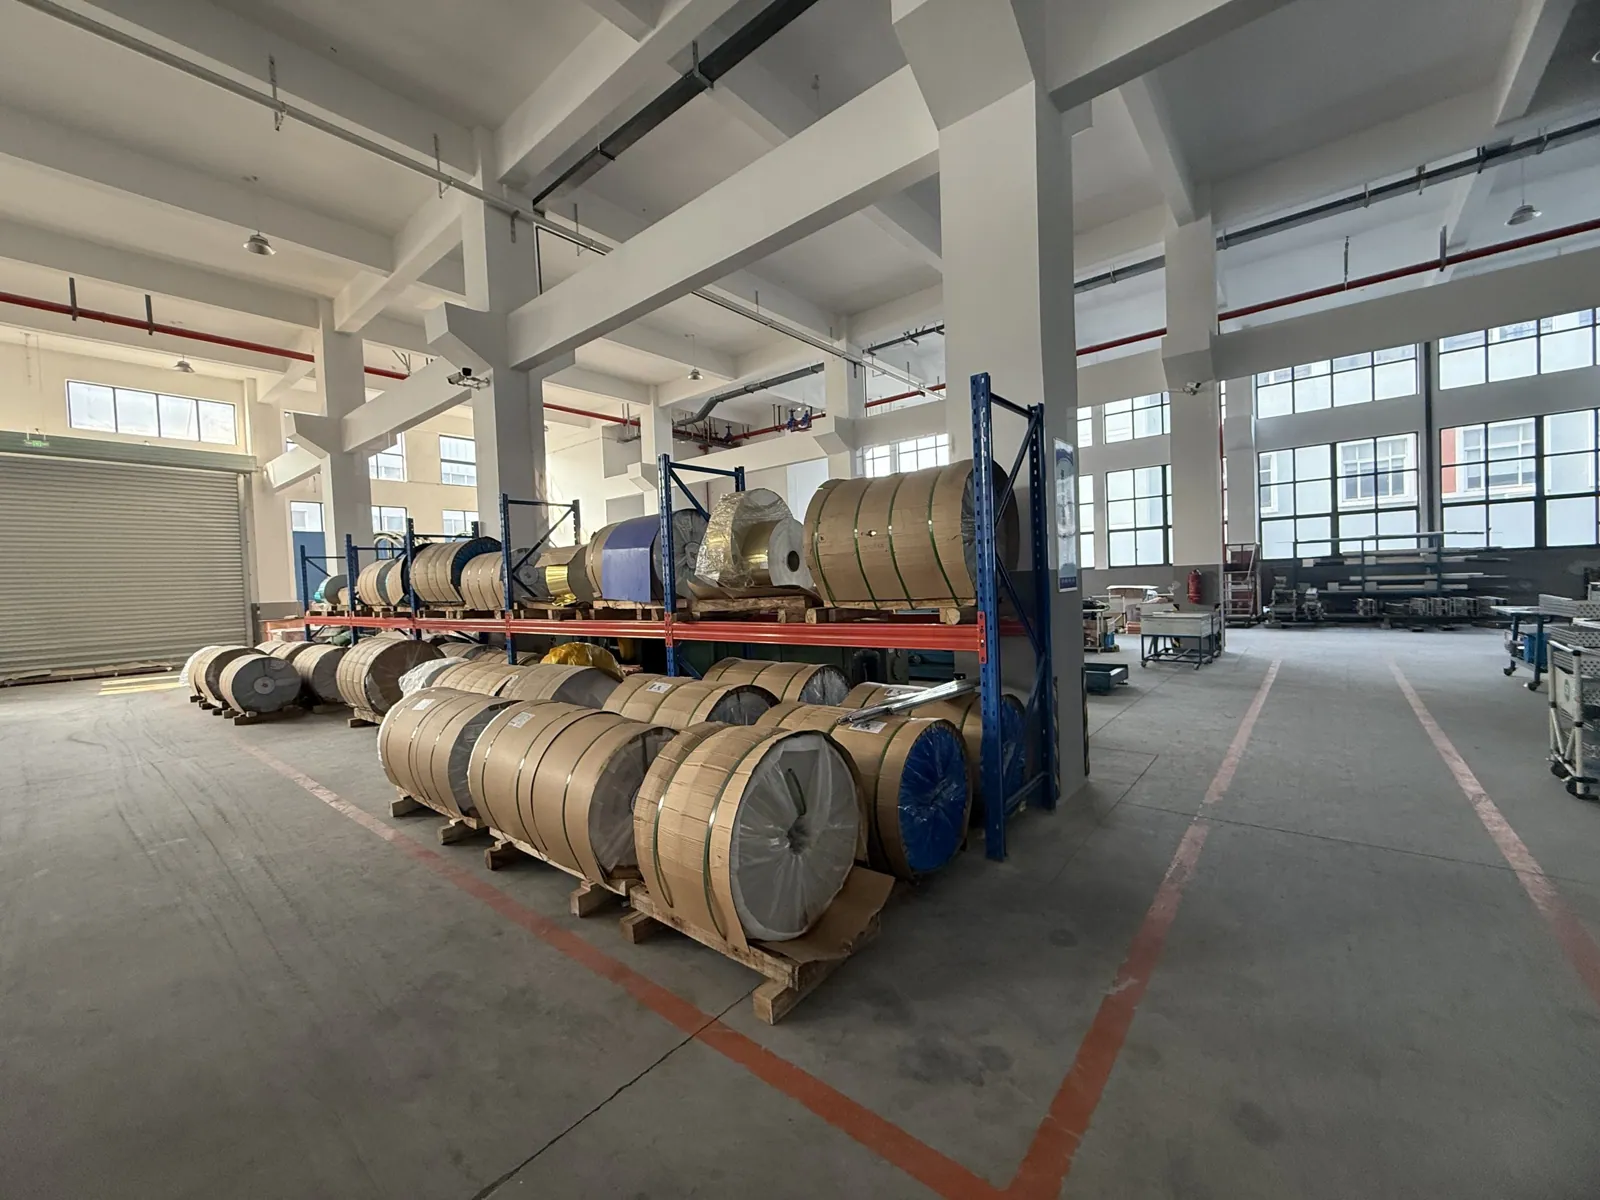
使用原材料
すべてのコイルの品質を支える2つの主要部材です。
当社の主力製品ライン
コールドチェーン
輸送ボックスの製造工程
食品グレード樹脂の配合から、12時間の連続稼働試験を終えた完成品まで全12工程。筐体は回転成形で継ぎ目なく一体成形され、内部に発泡断熱材を充填します。
当社の回転成形フロアで撮影した実録映像です。原料保管庫、樹脂混合、稼働中の回転成形機、金型と発泡治具、そしてボックス組立ラインをご覧いただけます。
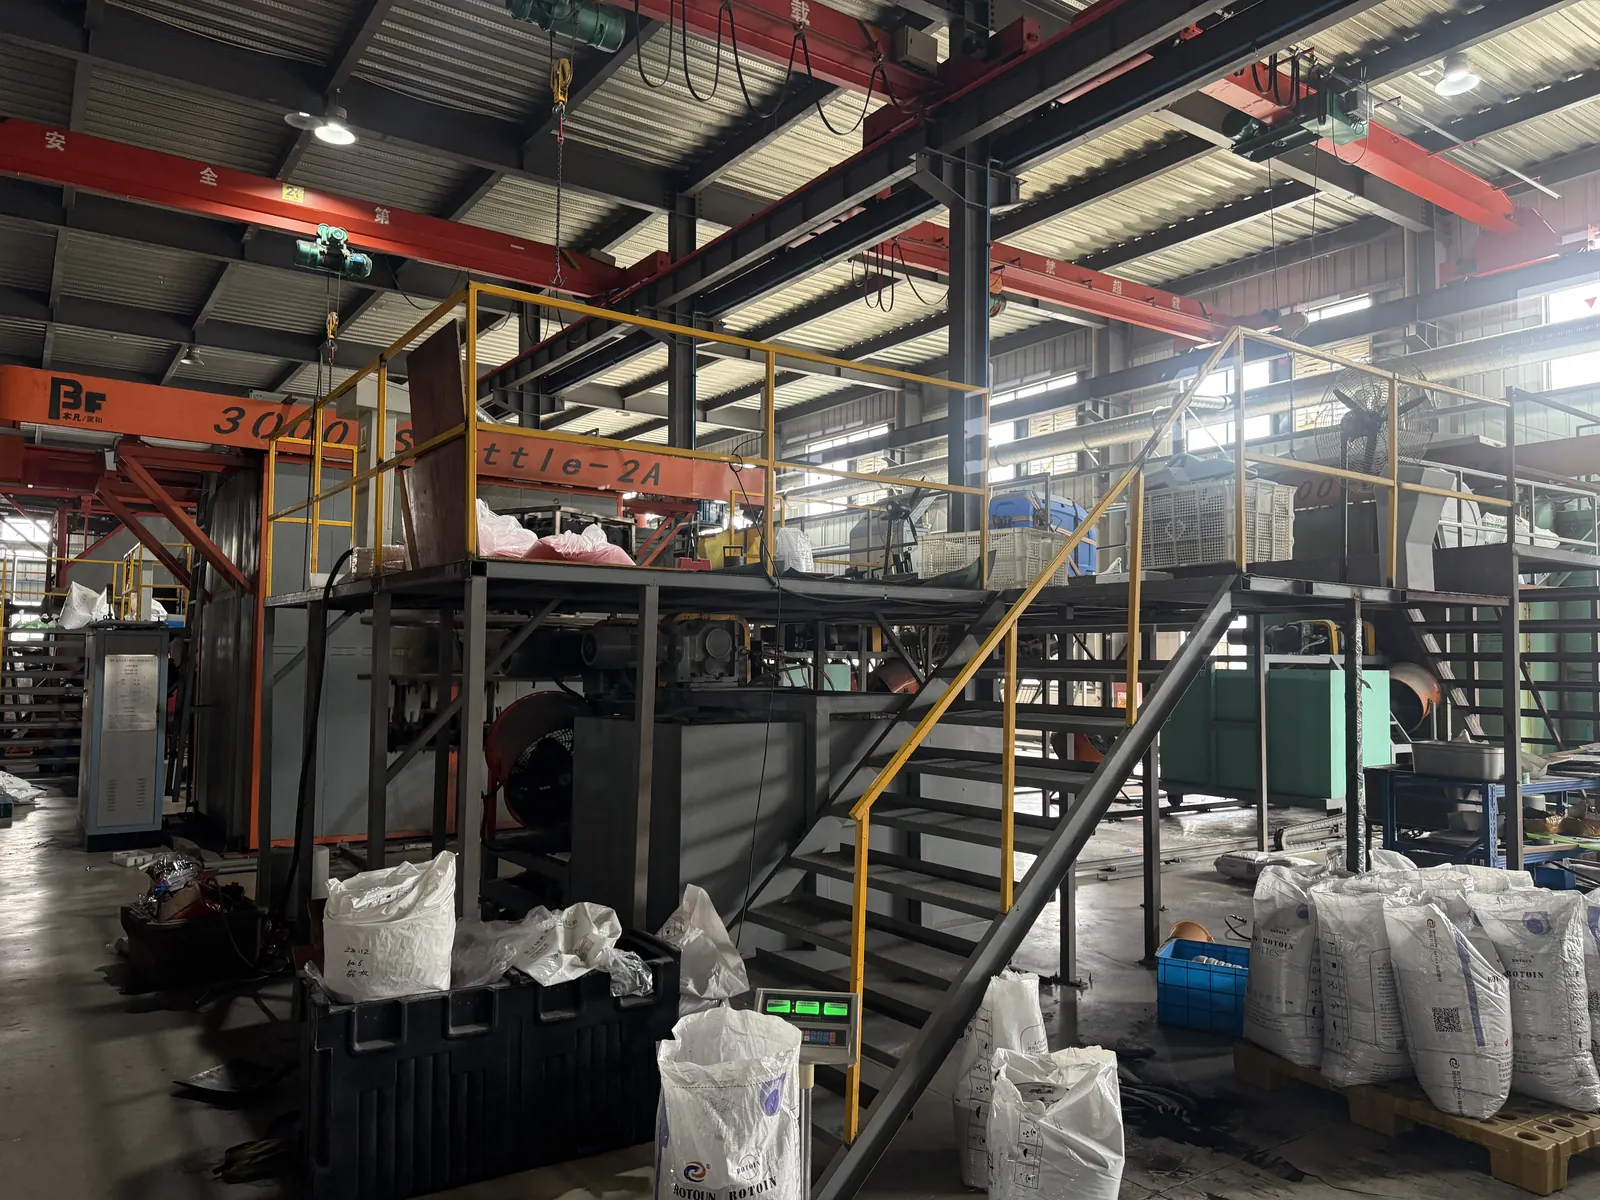
回転成形機 第1段階 · 工程 01–04
一体型シェルの回転成形
- 01
原料配合
食品グレードのポリエチレンに改質剤をブレンドし、成形準備を行います。
- 02
金型への原料投入
ボックス1台分の規定重量を正確に計量し、金型へ投入します。
- 03
回転成形
加熱炉内で金型を2軸回転させ、樹脂を内壁全体に均一に密着させて継ぎ目のない一体シェルを成形します。
- 04
冷却・脱型
成形されたシェルを冷却し、回転成形金型から取り出します。
- 01
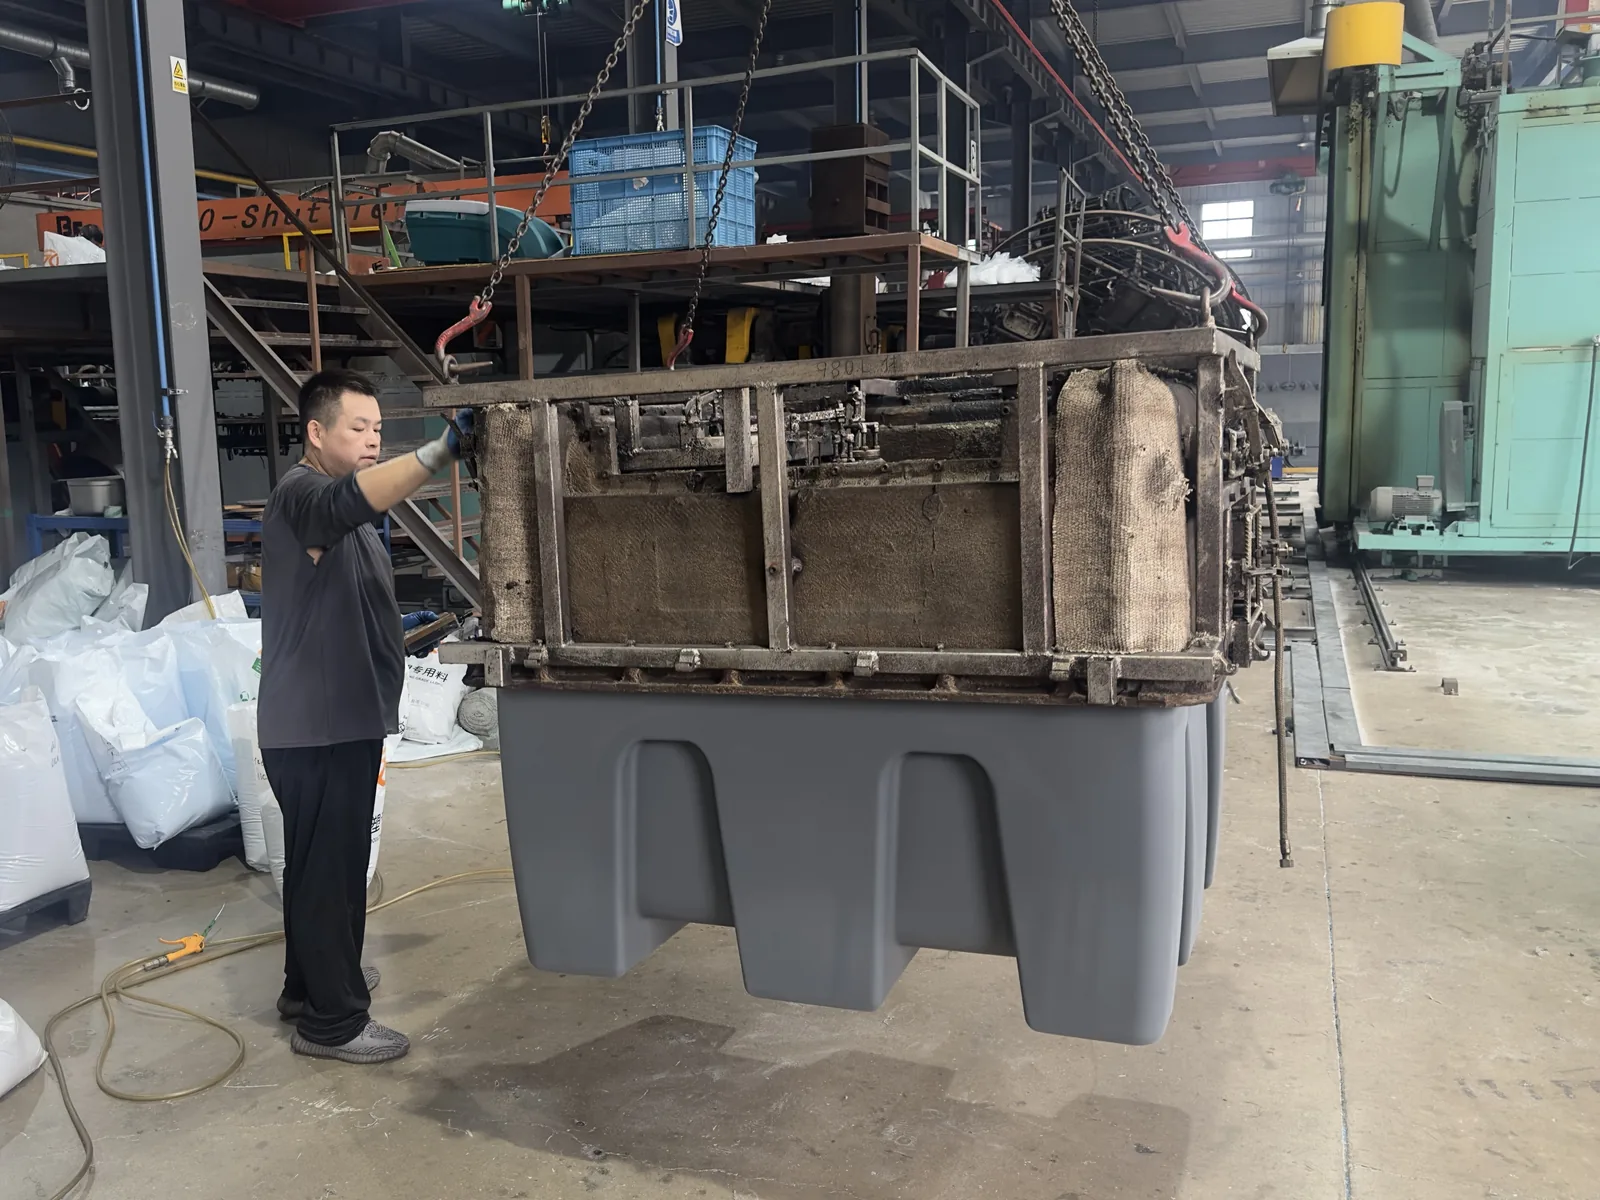
脱型工程 第2段階 · 工程 05–08
ウレタン発泡と仕上げ組付
- 05
ポリウレタン発泡充填
内壁と外壁の空間にポリウレタンフォームを注入・発泡させます。
- 06
バリ取り仕上げ
シェル外周の余分なバリを丁寧にトリミングします。
- 07
硬化養生・治具取外し
専用の発泡治具内で寸法を保持したまま硬化させ、安定後に治具から取り外します。
- 08
ドア・金具の取付
背面ドア、側面ドア、ラッチなどの各種金具を取り付けます。
- 05
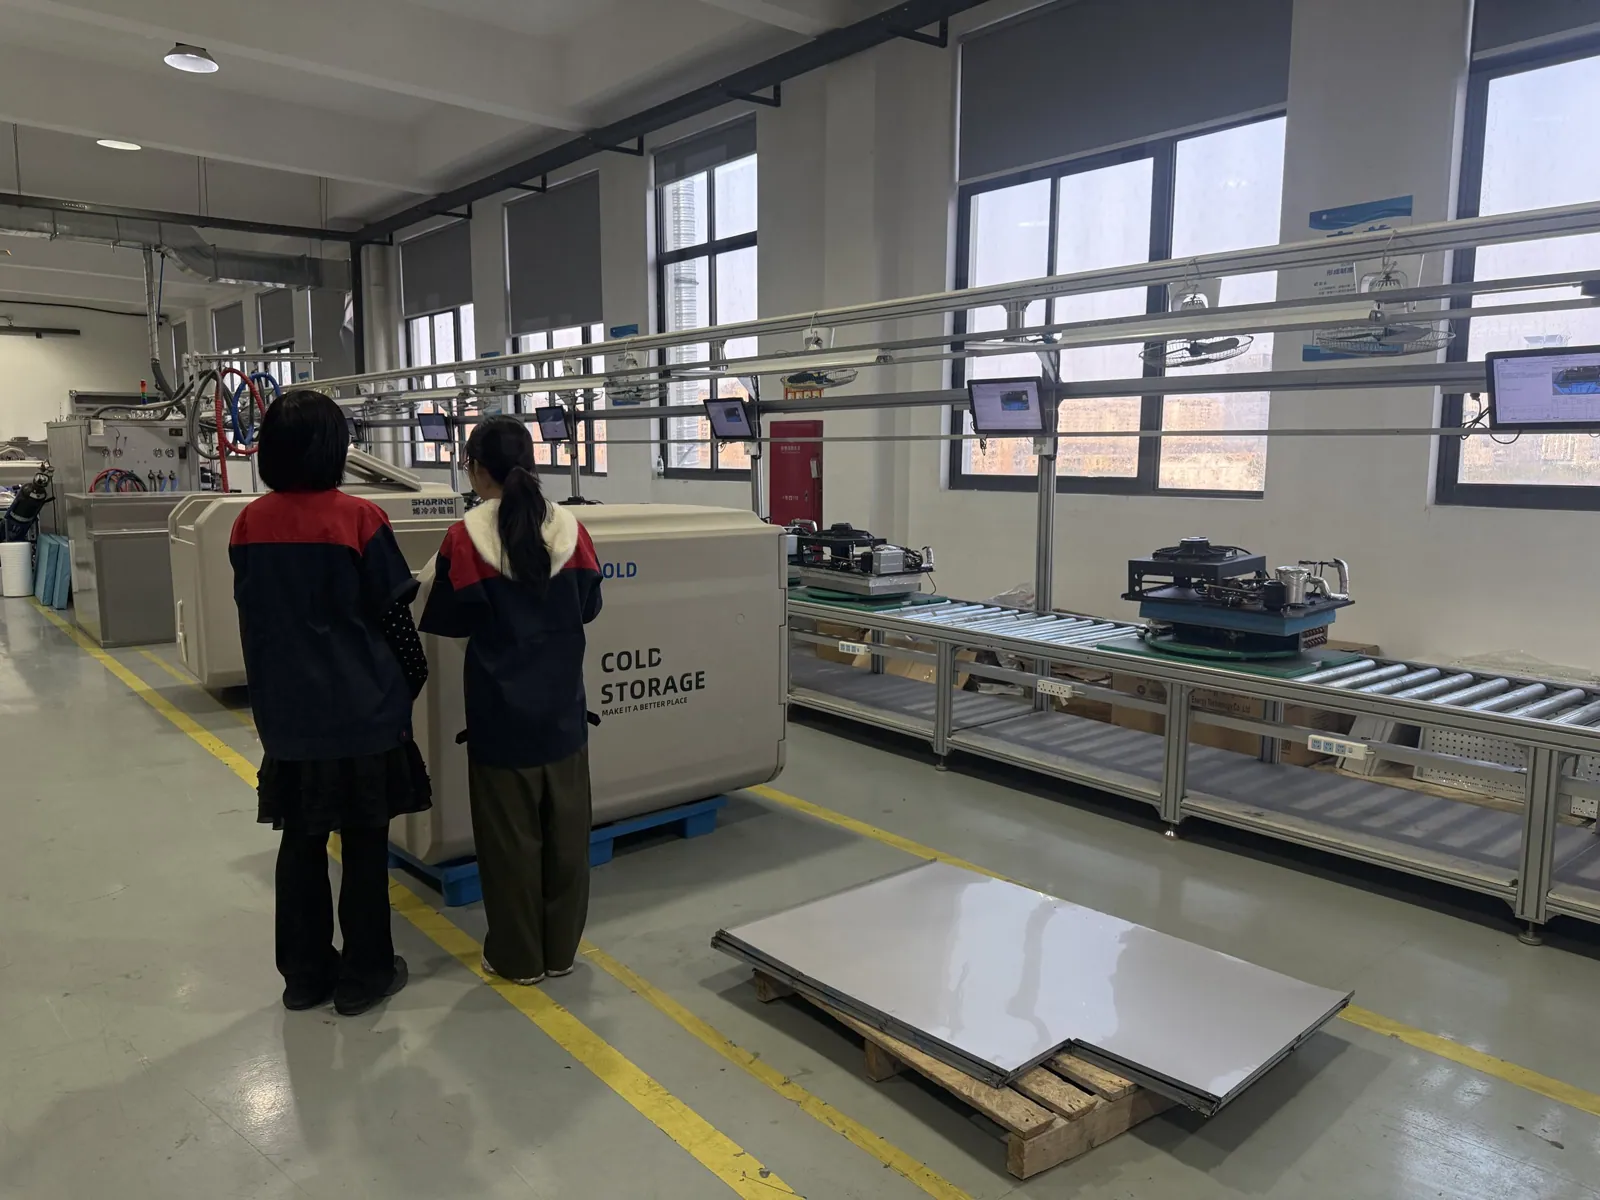
冷凍ユニット組立ライン 第3段階 · 工程 09–12
冷凍ユニット組込・性能試験
- 09
冷凍ユニット組込
専用の機械室コンパートメントに冷凍ユニットを組み込みます。
- 10
冷却・断熱性能試験
冷凍ユニットの冷却能力および筐体の断熱性能をそれぞれ検査します。
- 11
12時間エージング運転
出荷判定前にすべてのボックスを12時間連続稼働させます。
- 12
梱包・出荷
輸出梱包を施し、通常は寧波港より出荷します。
- 09
すべての製品は工場出荷前に2段階の試験(冷却・断熱性能試験および12時間連続エージング運転)を受けます。フルコンテナ注文には予備の冷凍ユニット2台を同梱して出荷します。
その他の製造フロア
保冷ボックス筐体と冷凍ユニットを同一敷地内で一貫生産しています。
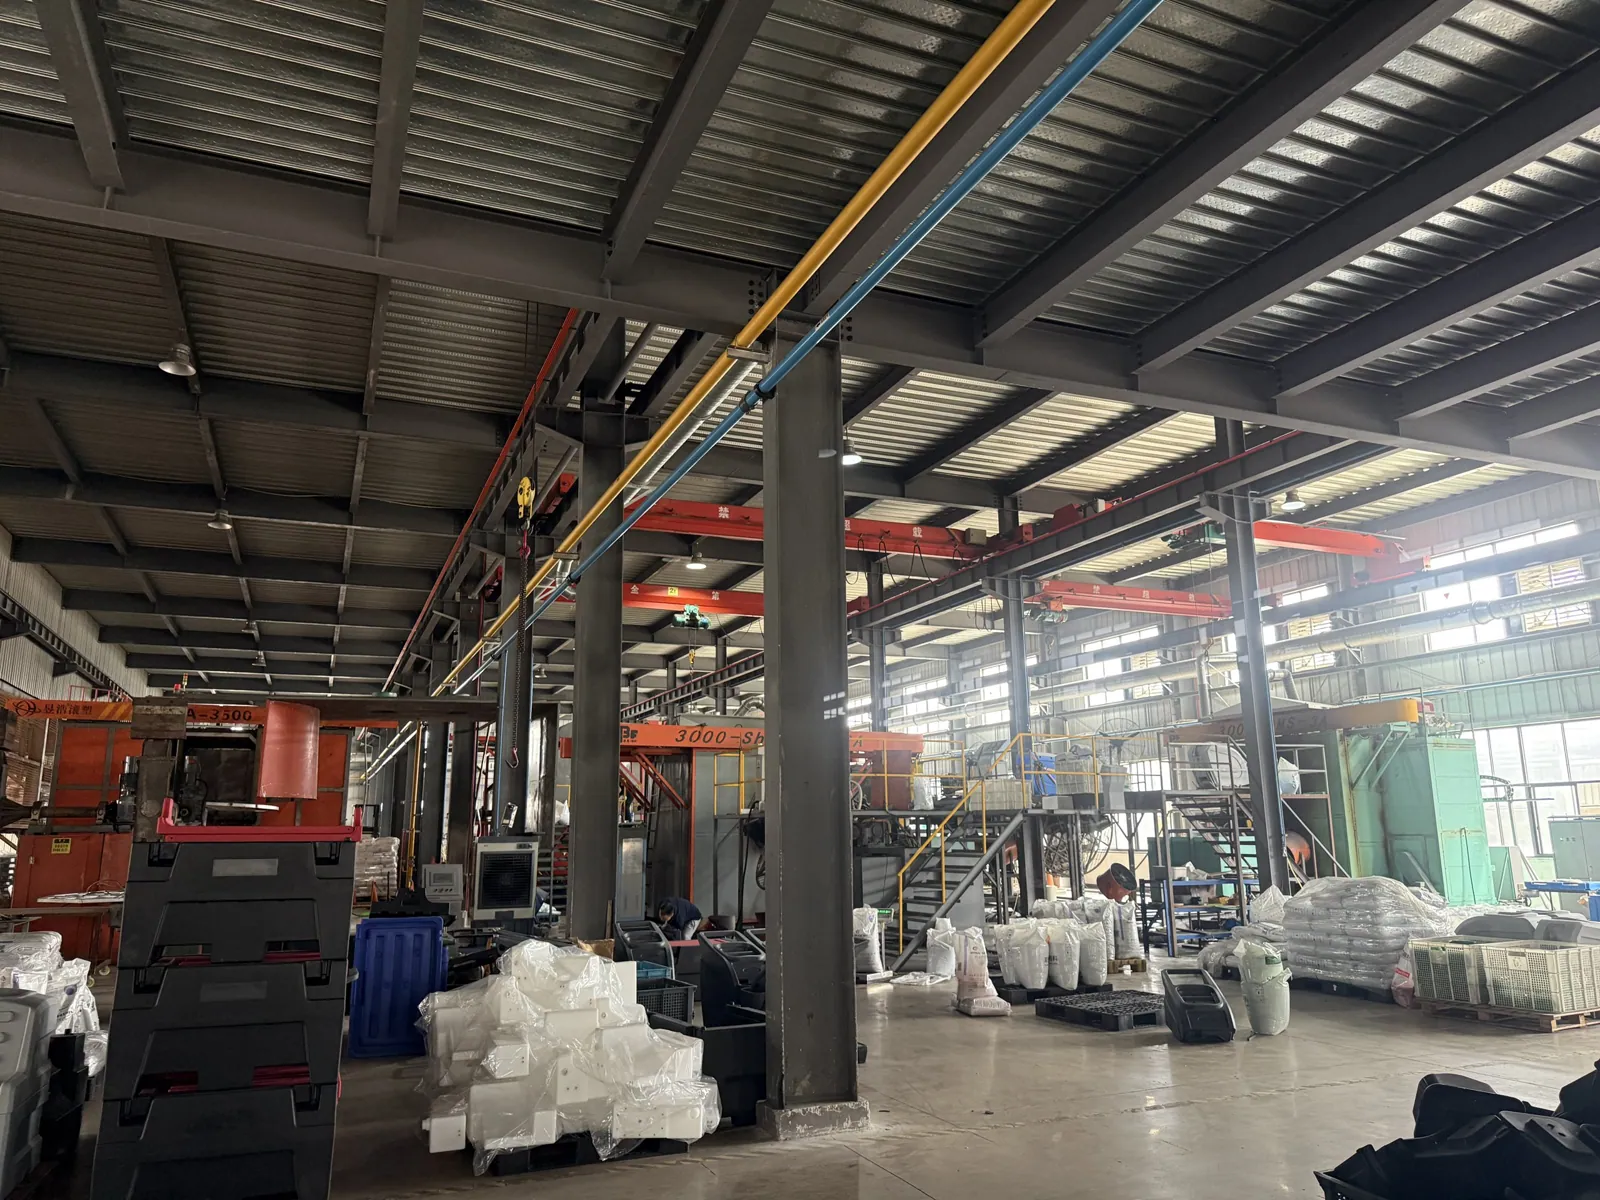
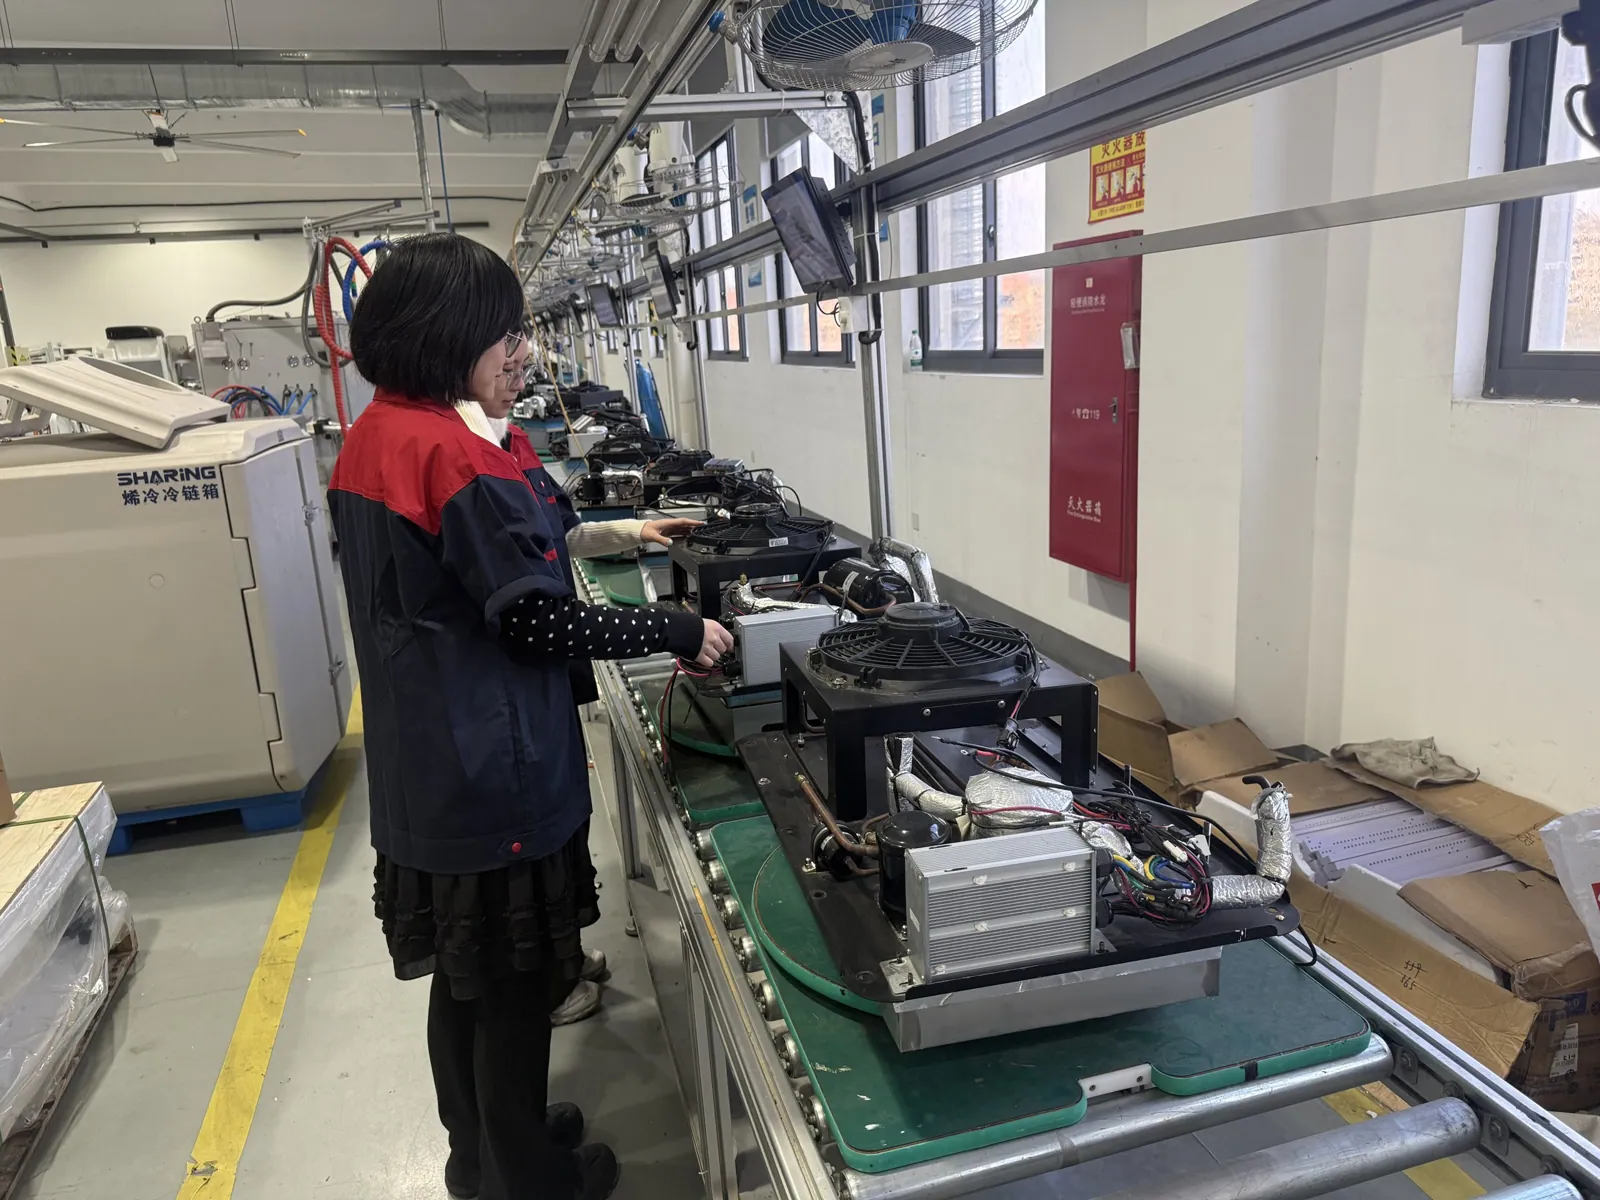
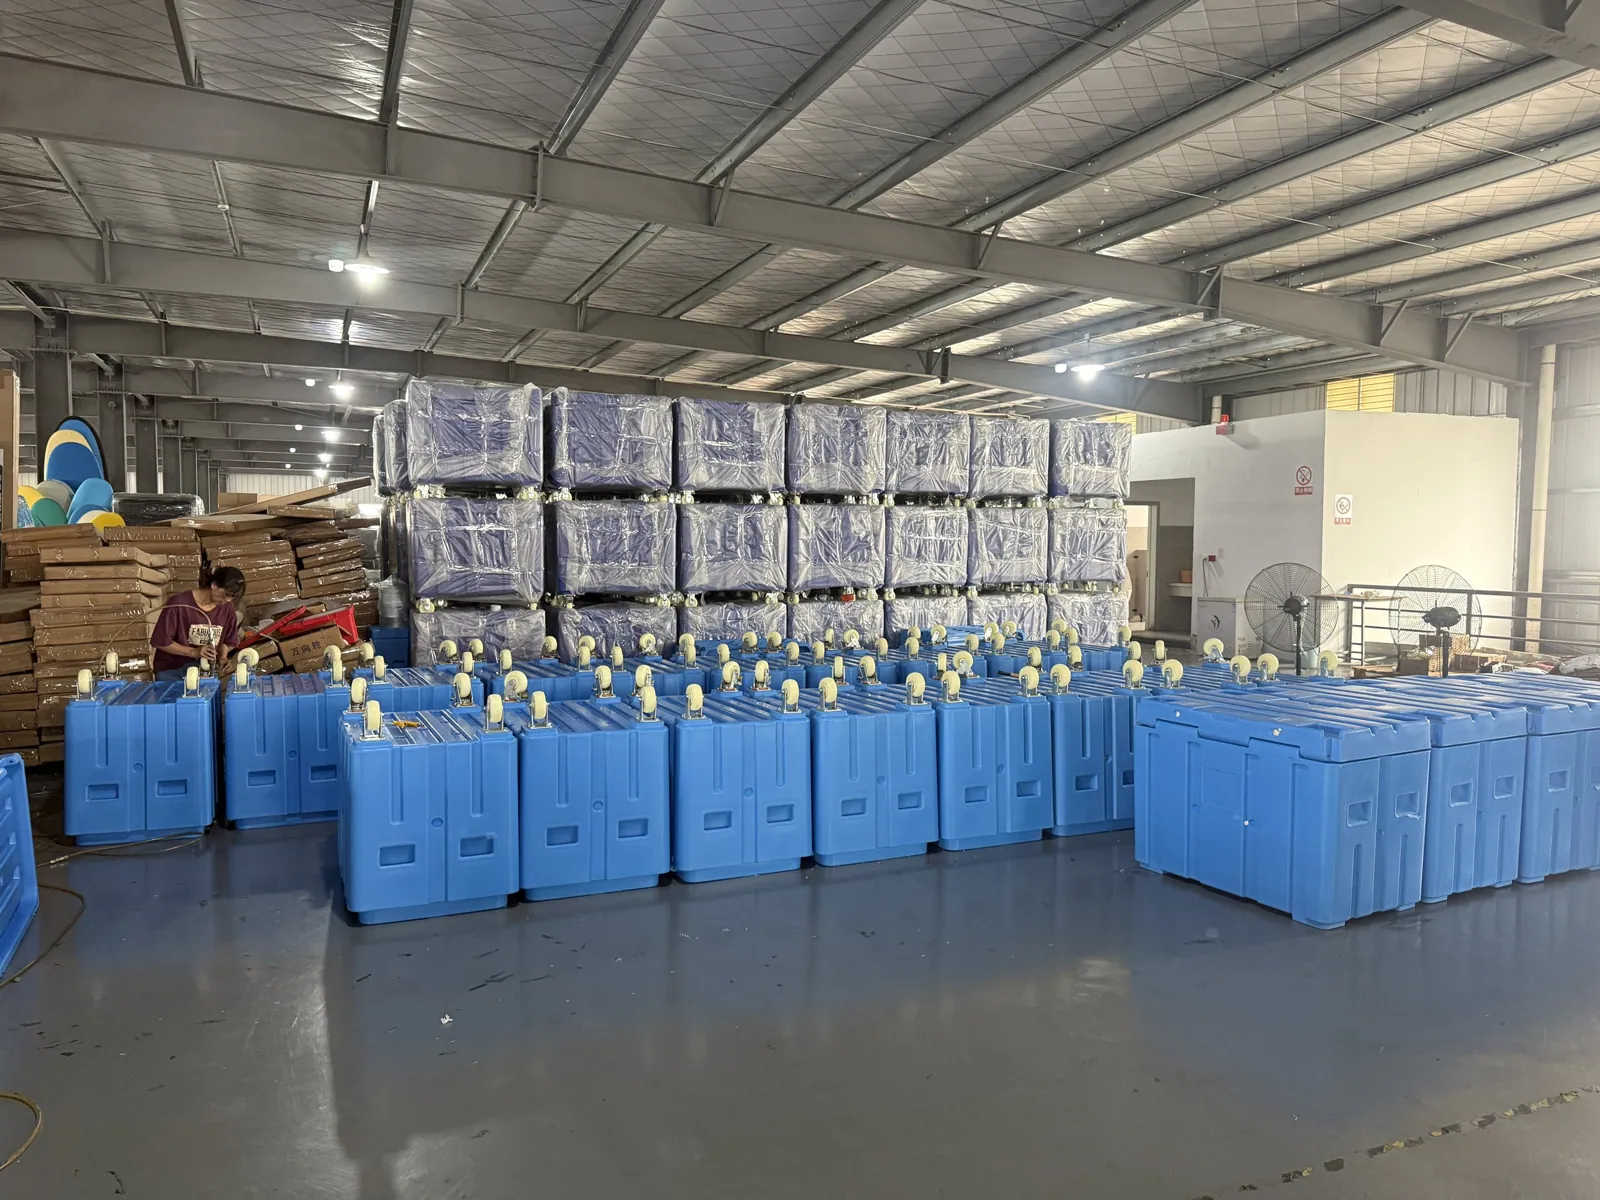
実際の製造現場をご確認ください。
寧波工場へのご来訪はもちろん、製造フロアからのライブビデオ通話によるオンライン工場見学も承っております。