القدرات التصنيعية
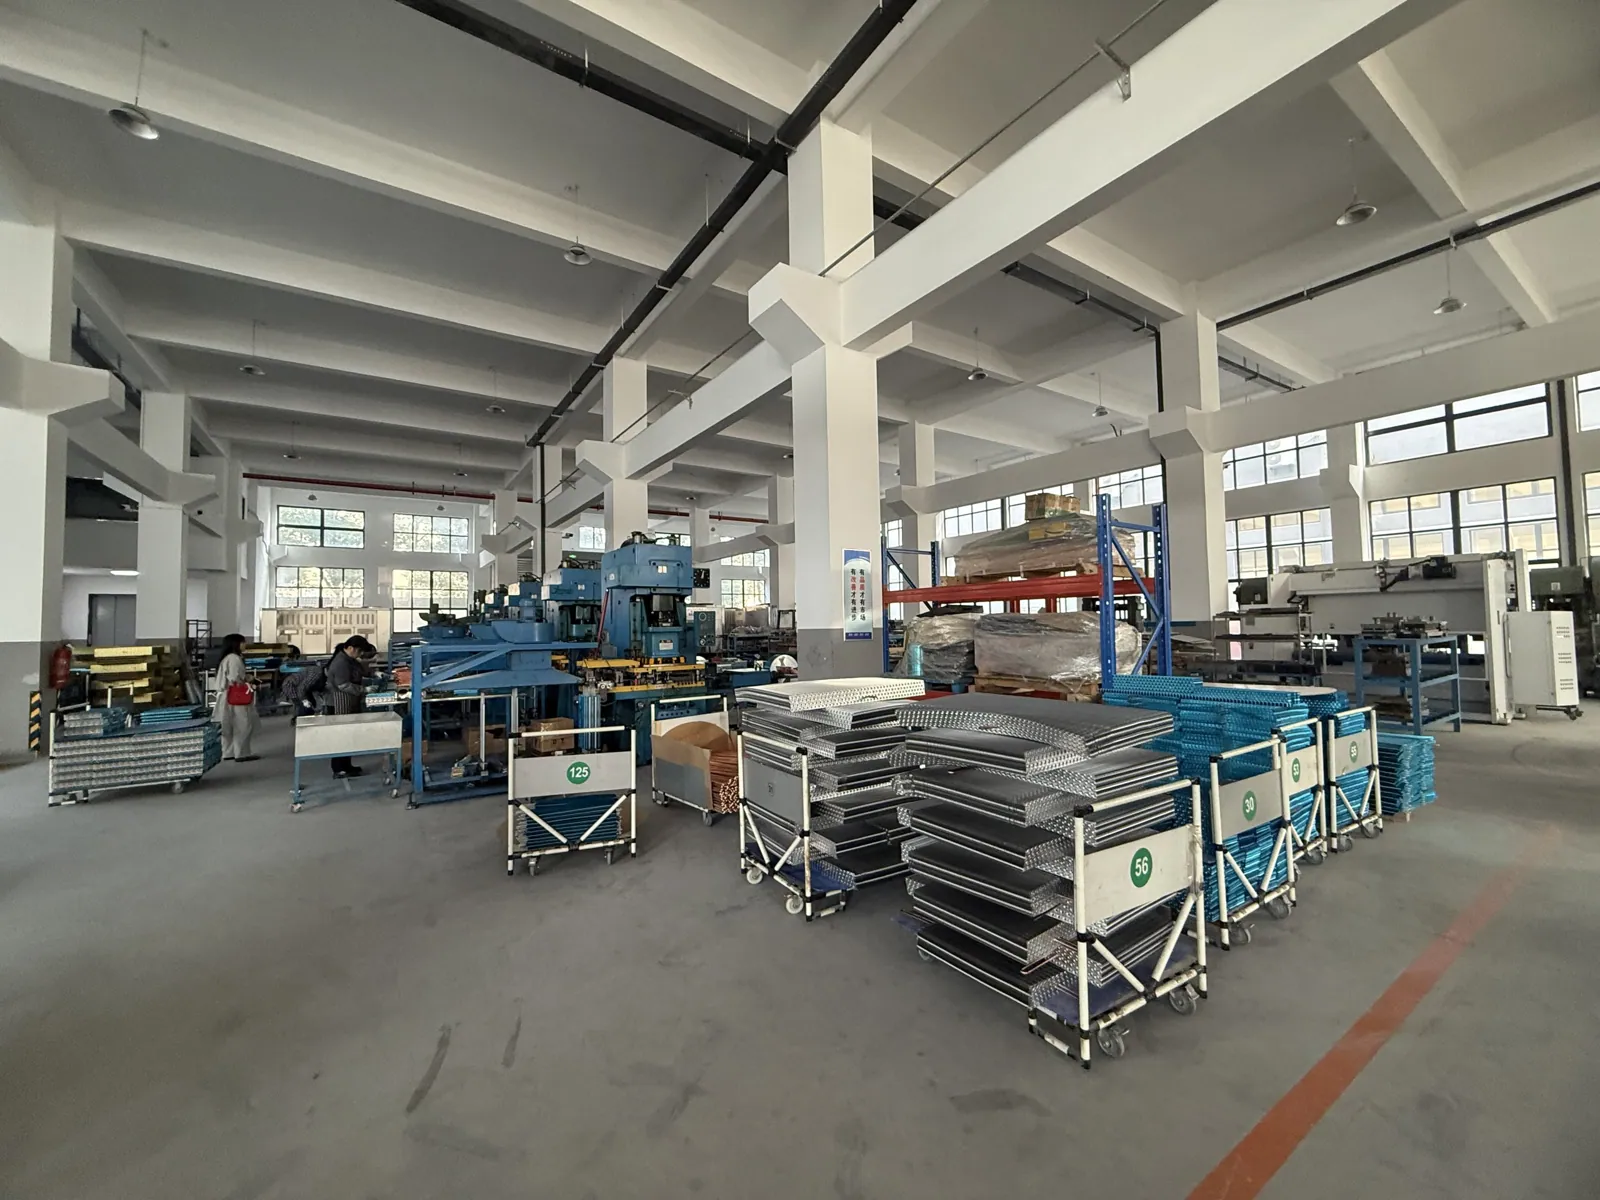
مصنع بمساحة 12,000 m² في حي جيانغبي بمدينة نينغبو يعمل فيه 105 موظفين. نستعرض أدناه المسار الفعلي الذي يمر به كل من المبادل الحراري وصندوق نقل سلسلة التبريد داخل المصنع، موثّقاً بالصور الحقيقية أثناء التصنيع.
كيف يُصنع ملف المبادل الحراري
إحدى عشرة مرحلة، من بكرة الأنبوب النحاسي إلى ملف جاهز ومغلّف على طبلية الشحن.
- 01
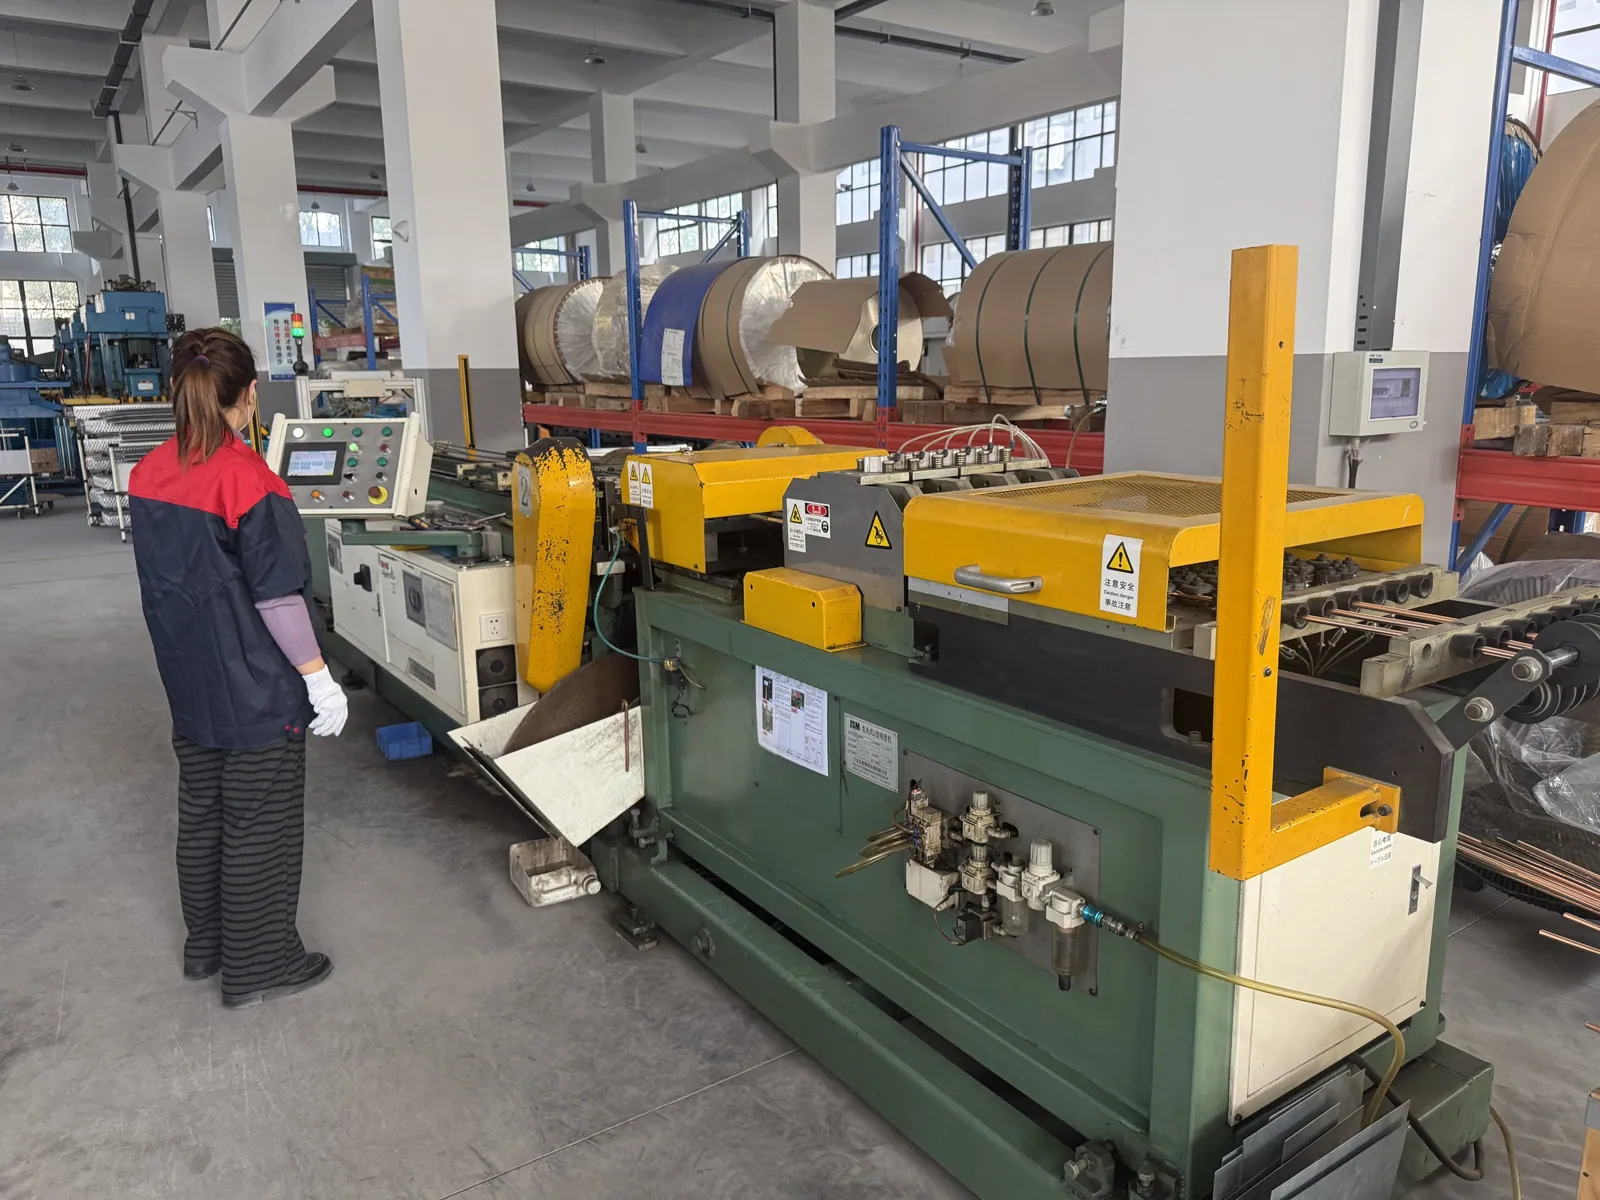
ثني الأنابيب
يُفكّ الأنبوب النحاسي من البكرة، ويُقوَّم ويُقطع ويُثنى على شكل دبابيس حرف U.
- 02
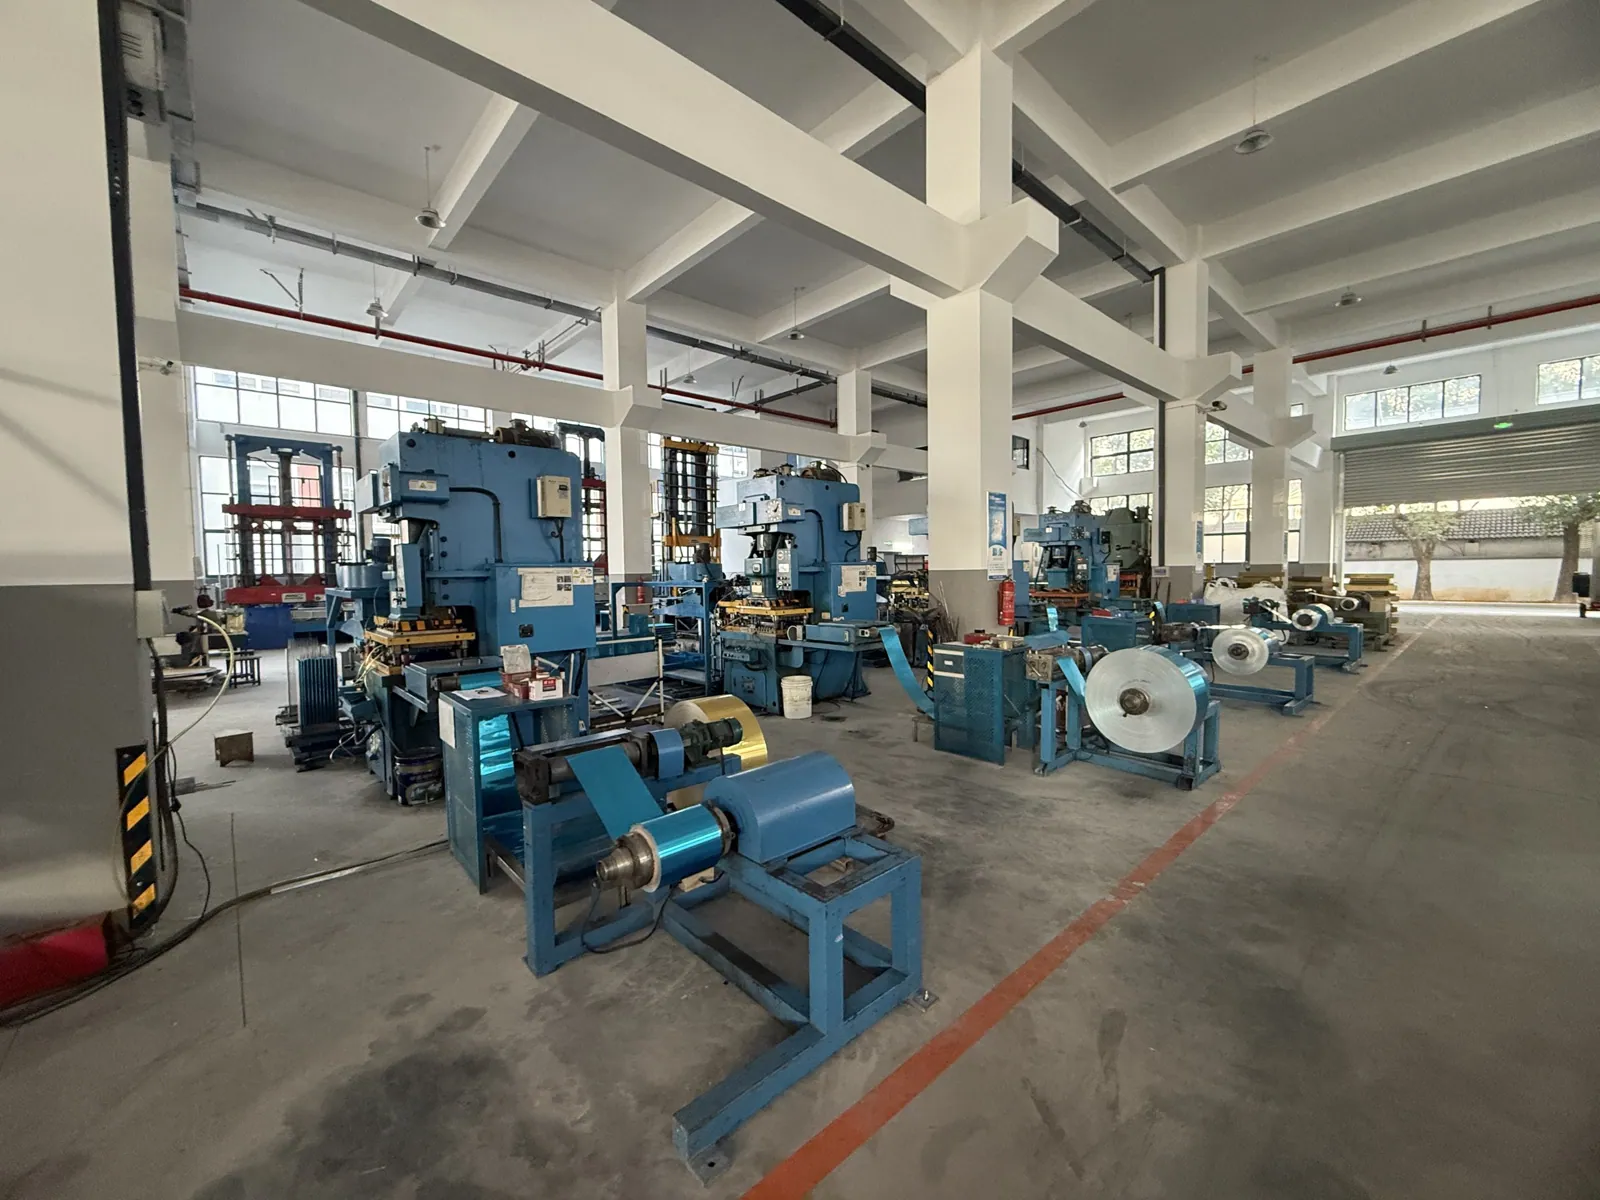
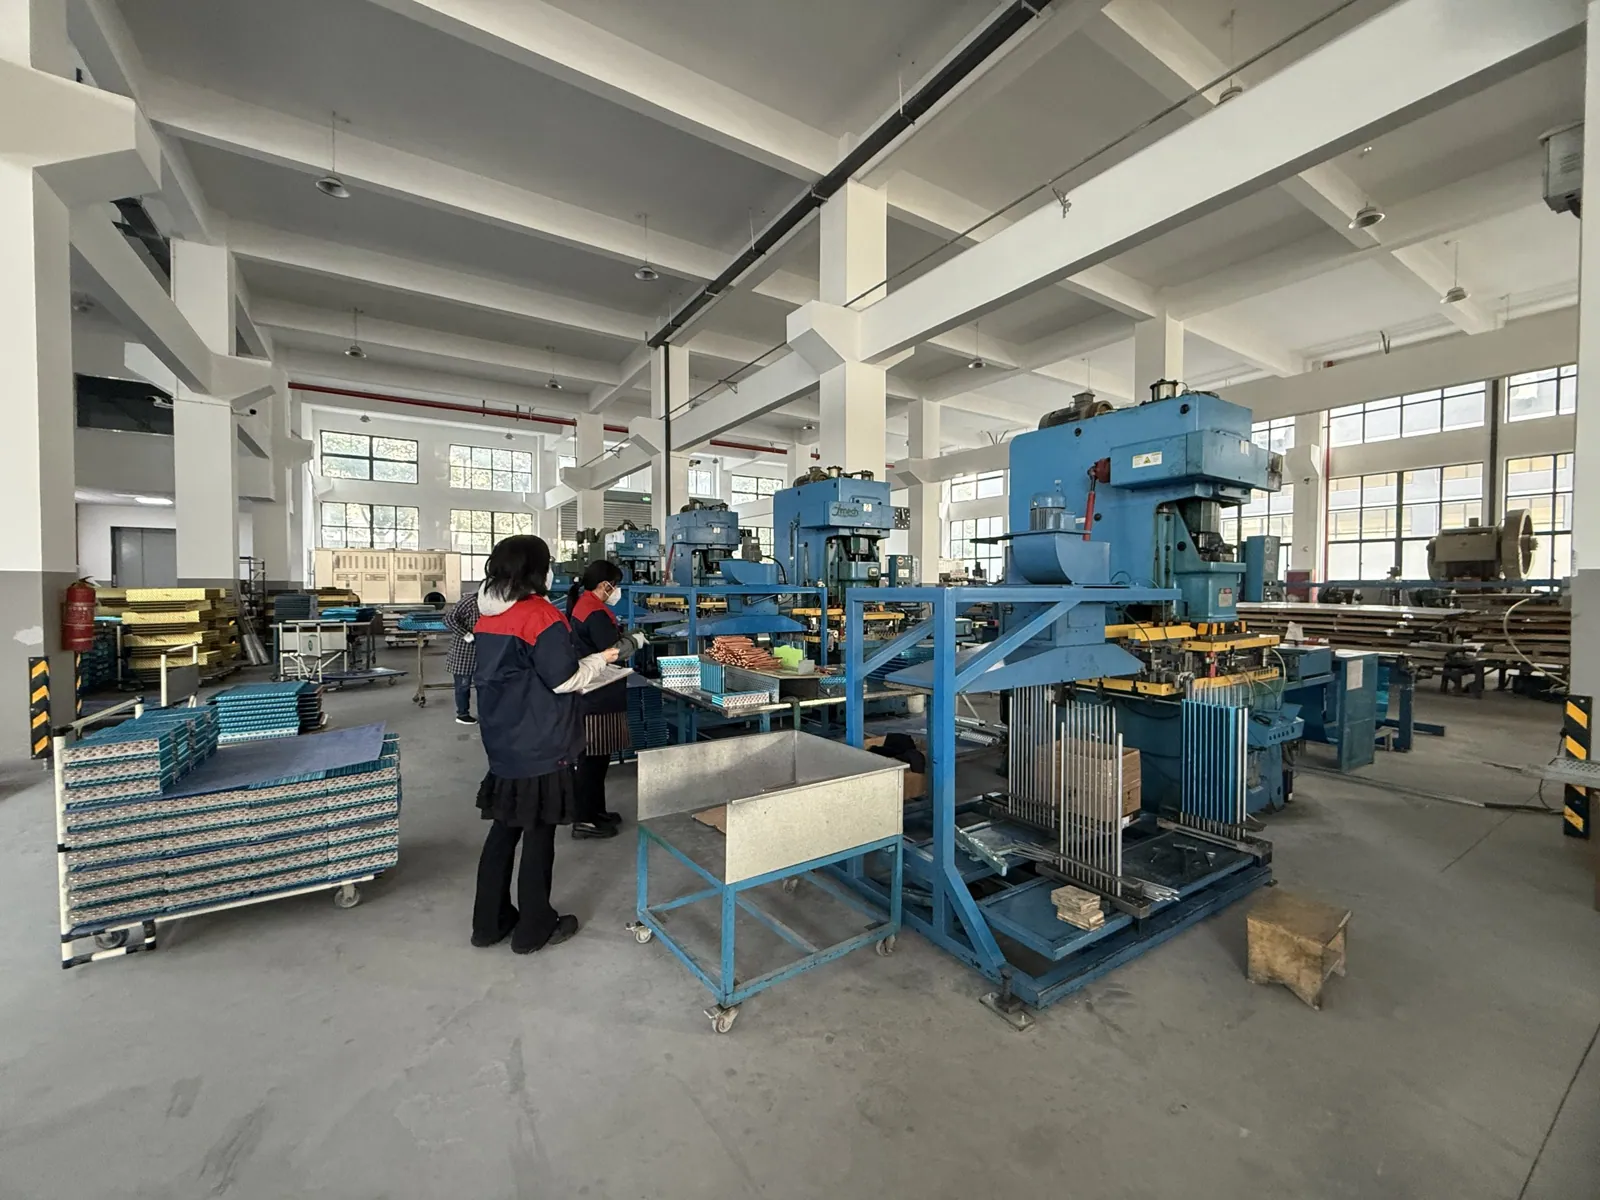
كبس الزعانف
يكبس خط المكابس نمط الزعانف والياقات في رقائق الألمنيوم وفق خطوة الزعانف المحددة في المخطط الهندسي.
- 03
تركيب الزعانف
تُمرَّر الأنابيب المثنية يدوياً عبر رزمة الزعانف مع التحقق من عدد الأنابيب.
- 04
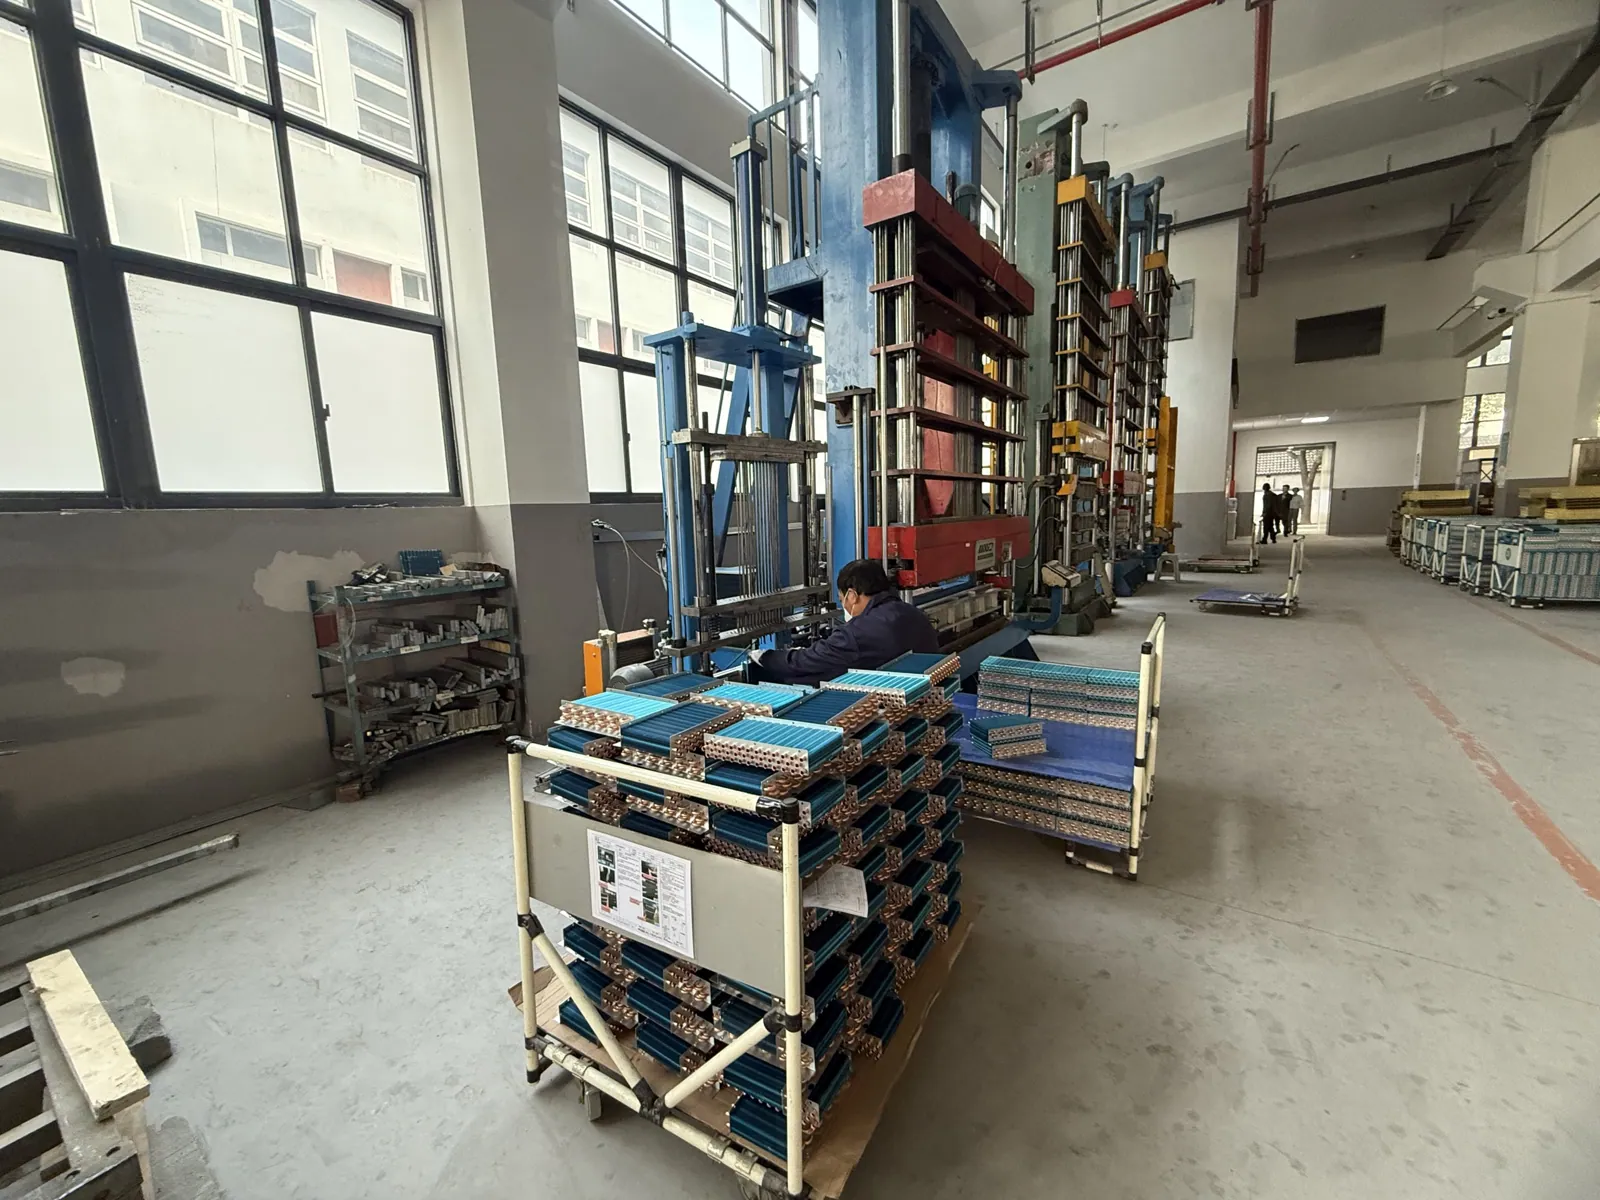
توسيع الأنابيب
تُوسَّع الأنابيب ميكانيكياً بحيث تضغط بإحكام على ياقات الزعانف.
- 05
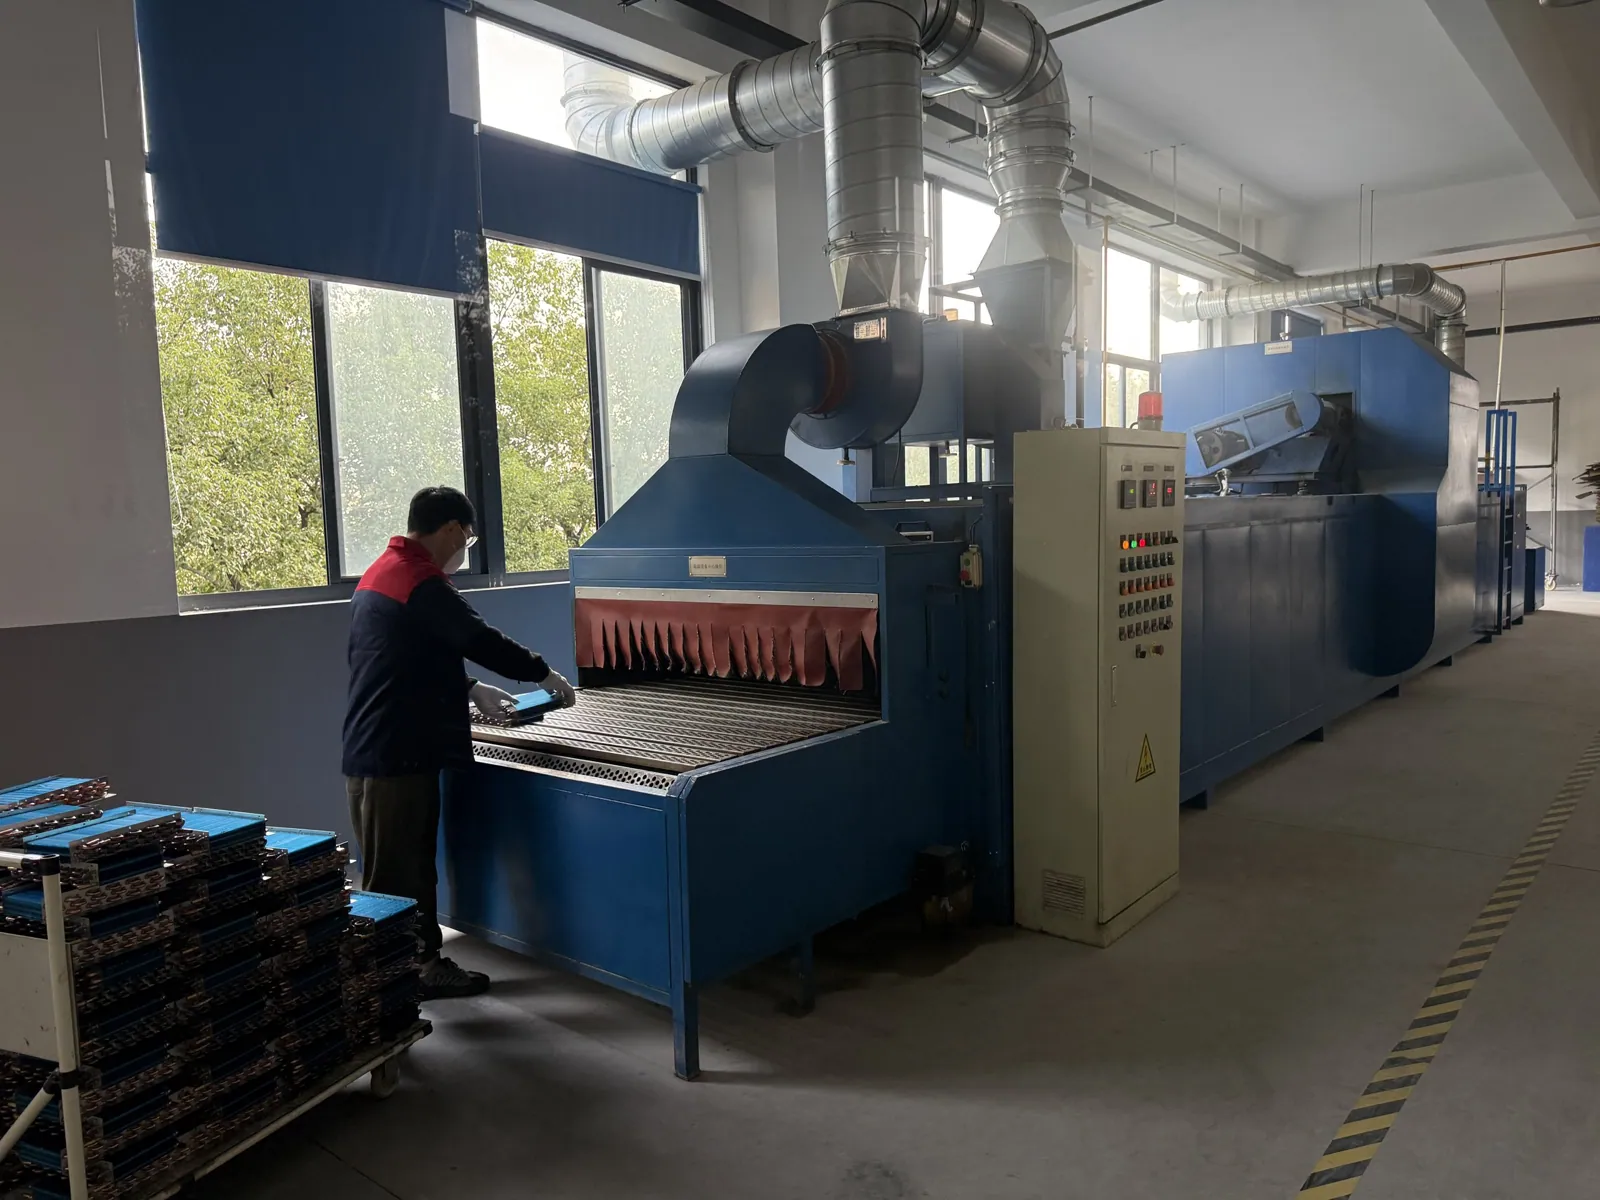
التنظيف والتجفيف
تُزال الزيوت الناتجة عن عمليتي الكبس والتوسيع ثم يُجفَّف الملف داخل فرن حراري.
- 06
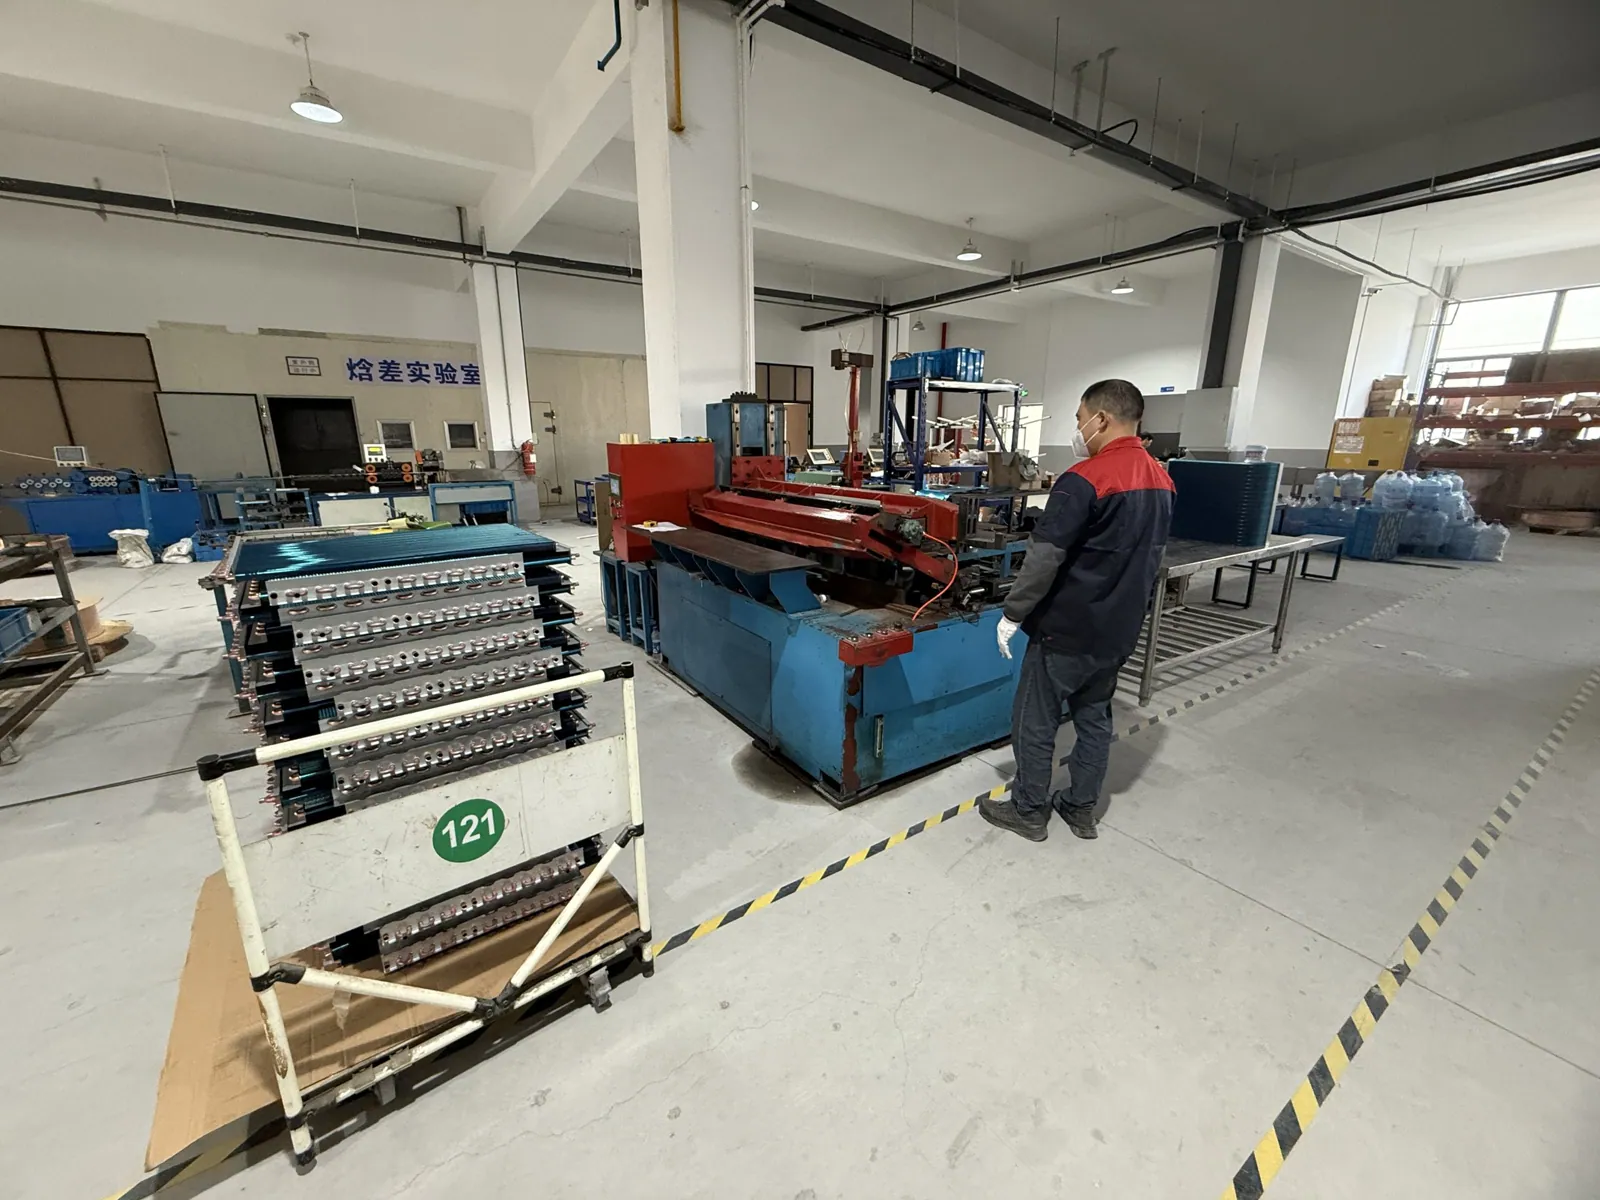
ثني الملف
عندما يتطلب المخطط الهندسي ذلك، يُثنى الملف المسطح ليأخذ شكل حرف L أو U.
- 07
اللحام بالنحاس
تُلحم الأكواع العكسية والمجمّعات باللحام النحاسي (Brazing) لإغلاق دوائر وسيط التبريد.
- 08
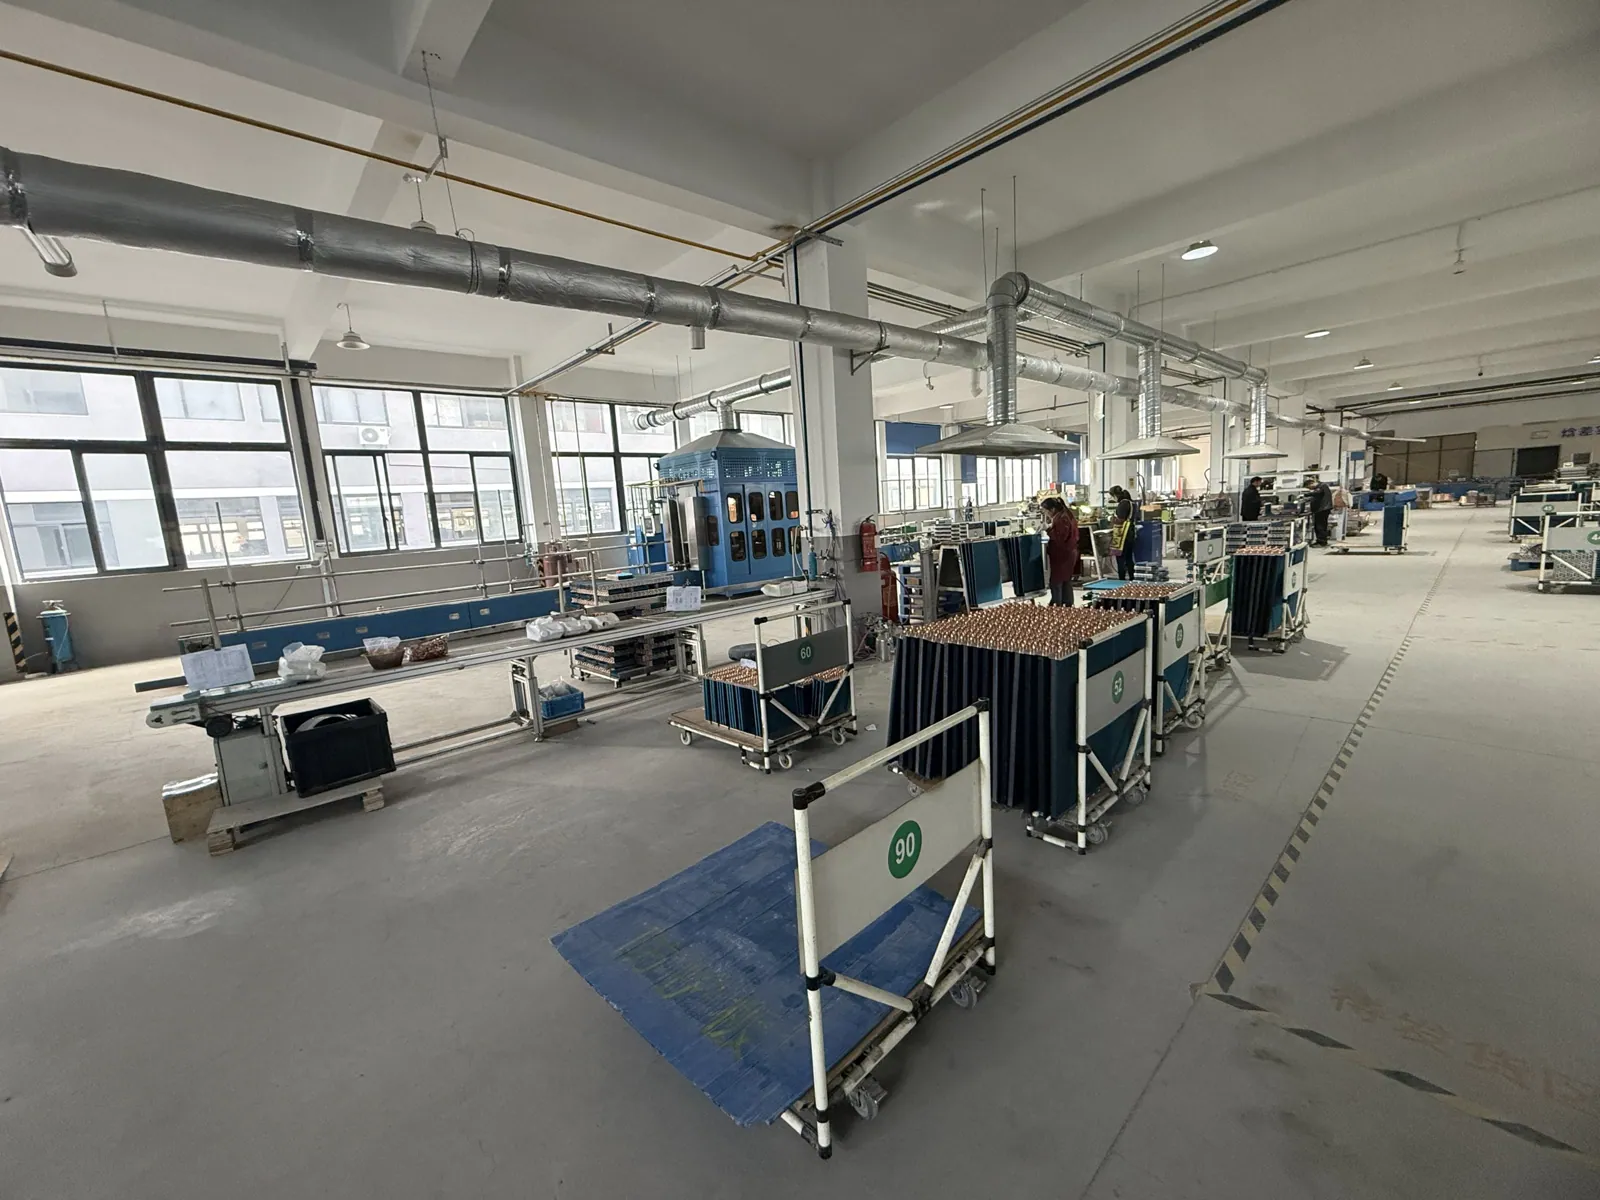
اختبار التسريب
يُضغط كل ملف حتى 3.8 MPa ويُفحص للتأكد من خلوه التام من أي تسريب.
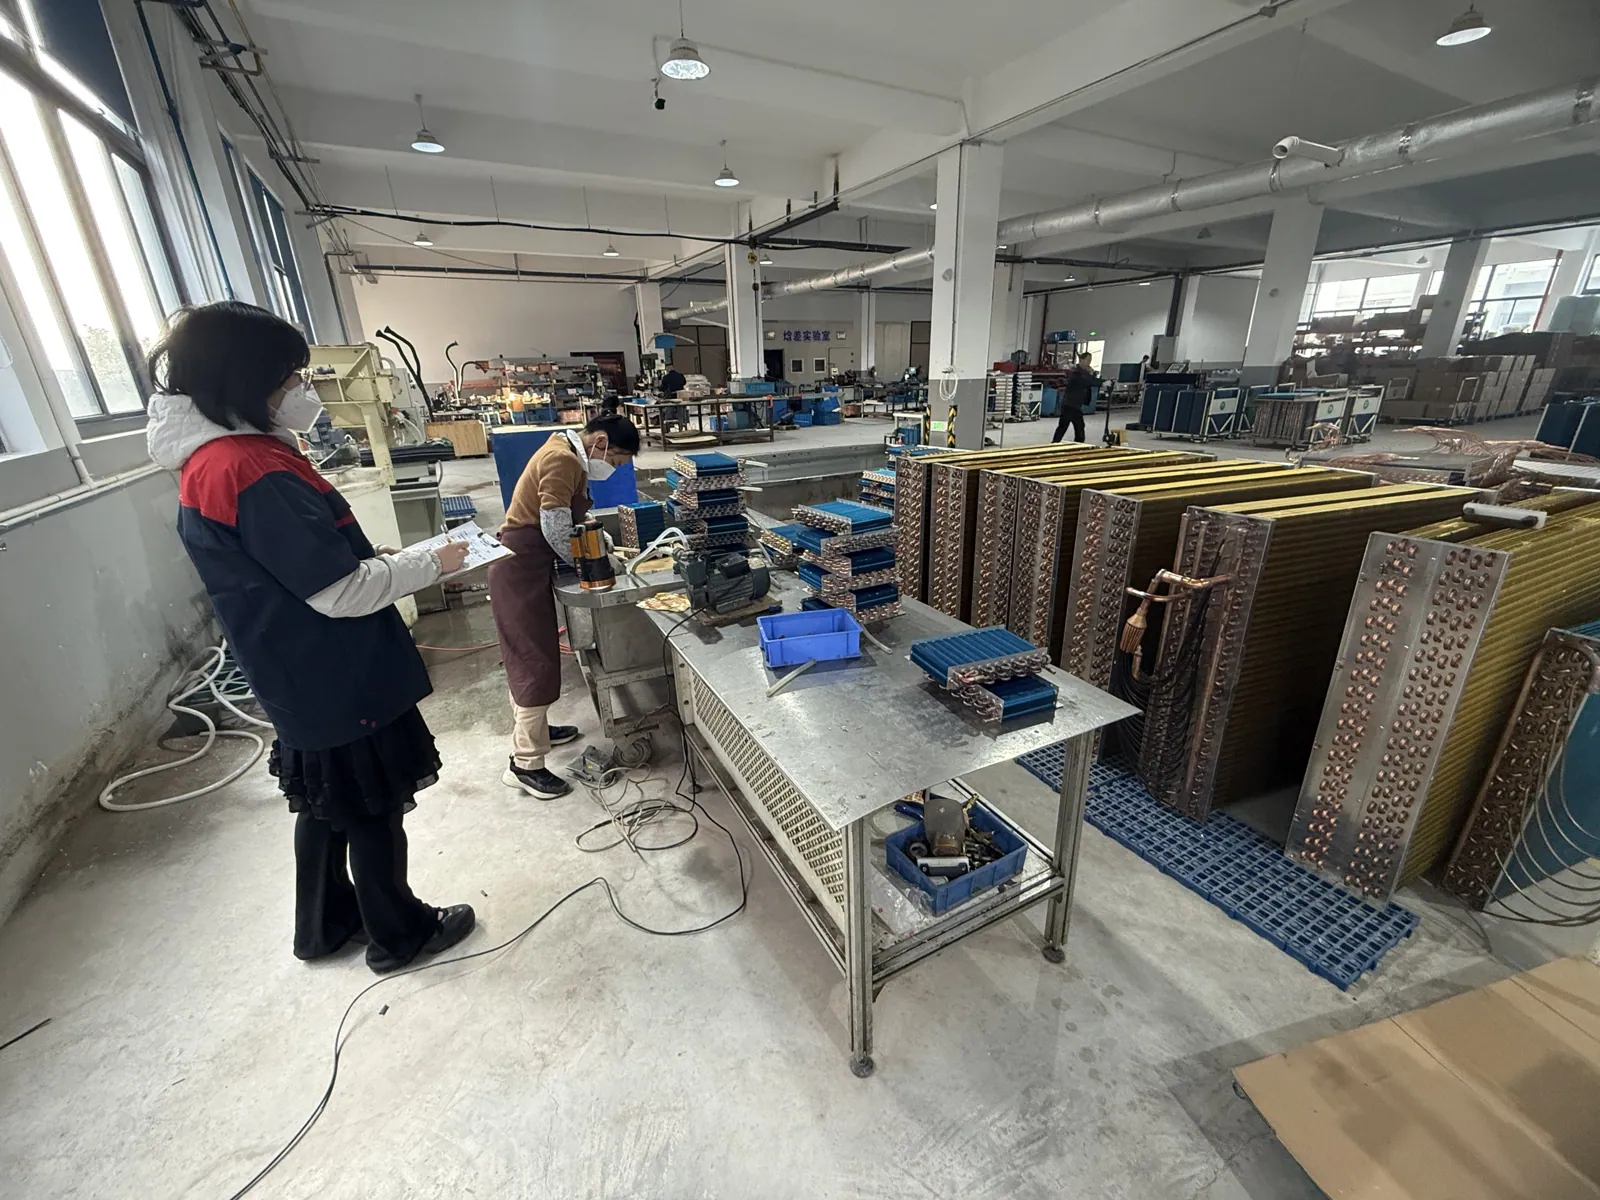
- 09
الفحص النهائي
يفحص المفتشون الوحدات المكتملة ويسجلون النتائج.
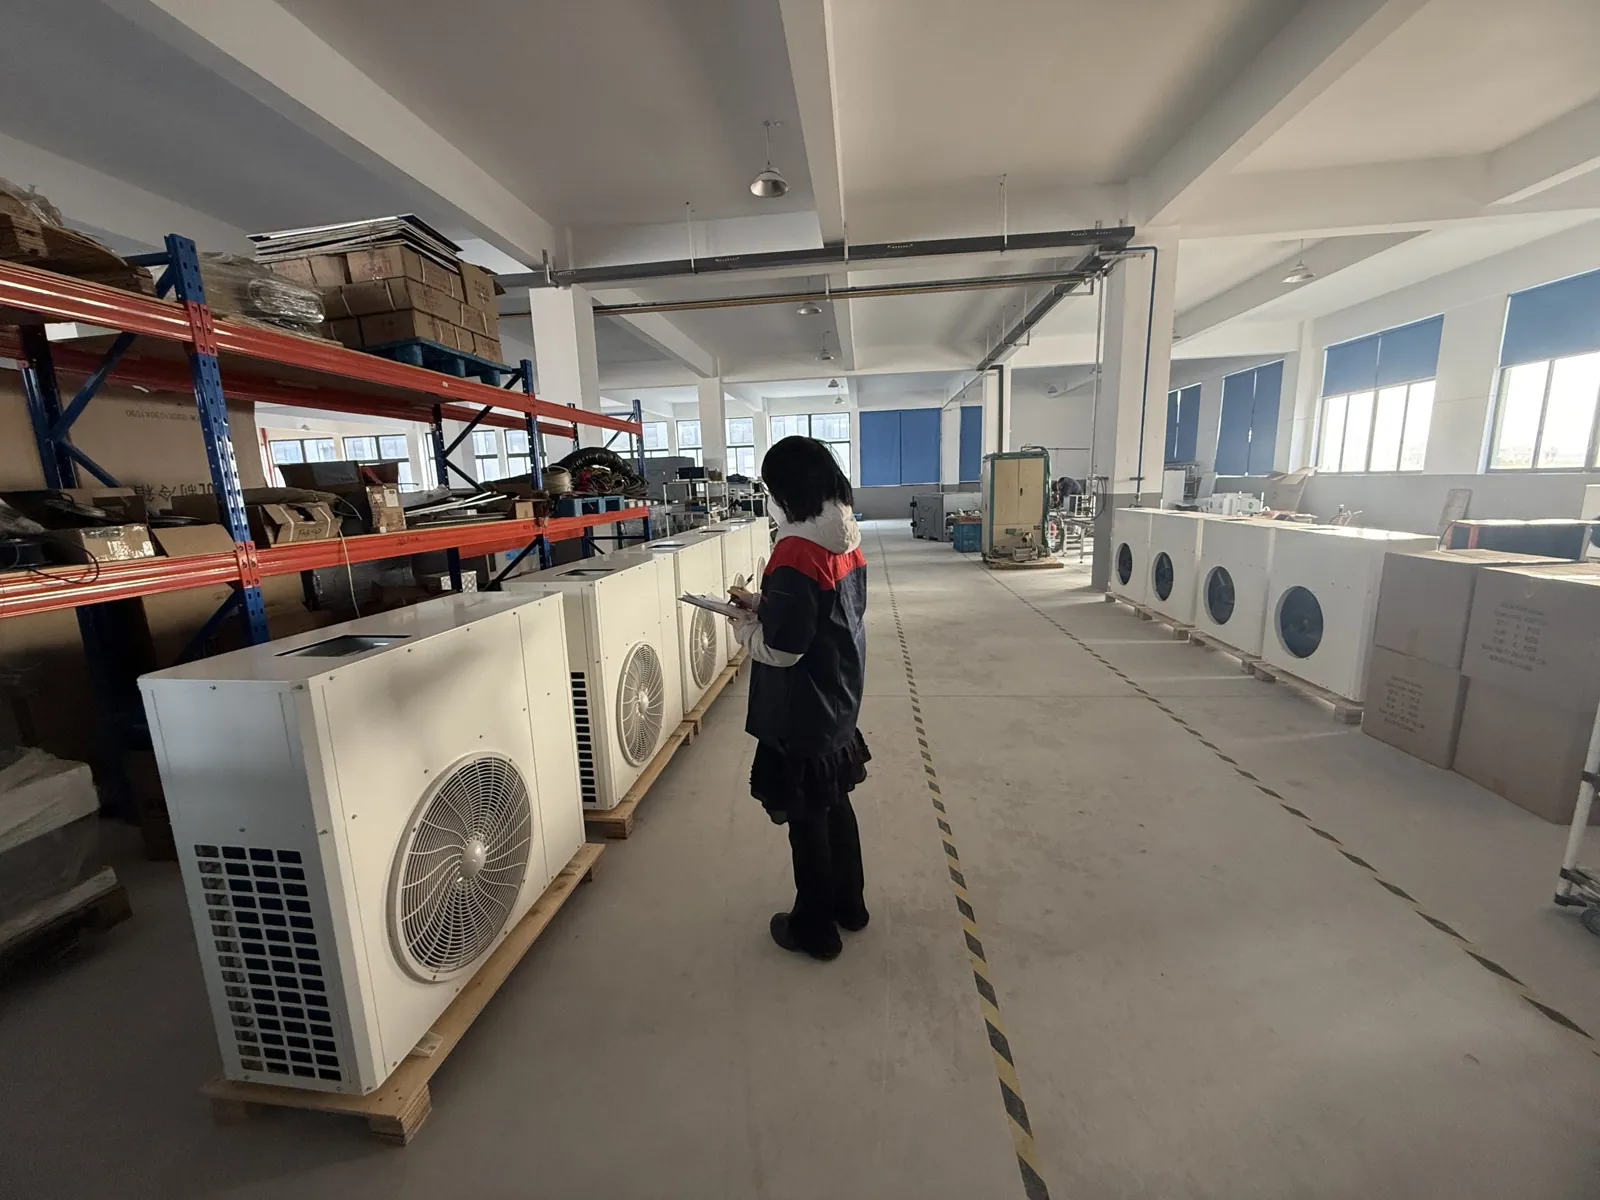
- 10
التعبئة والتغليف
تُحمى الملفات والوحدات وتُعبَّأ بعناية للتصدير.
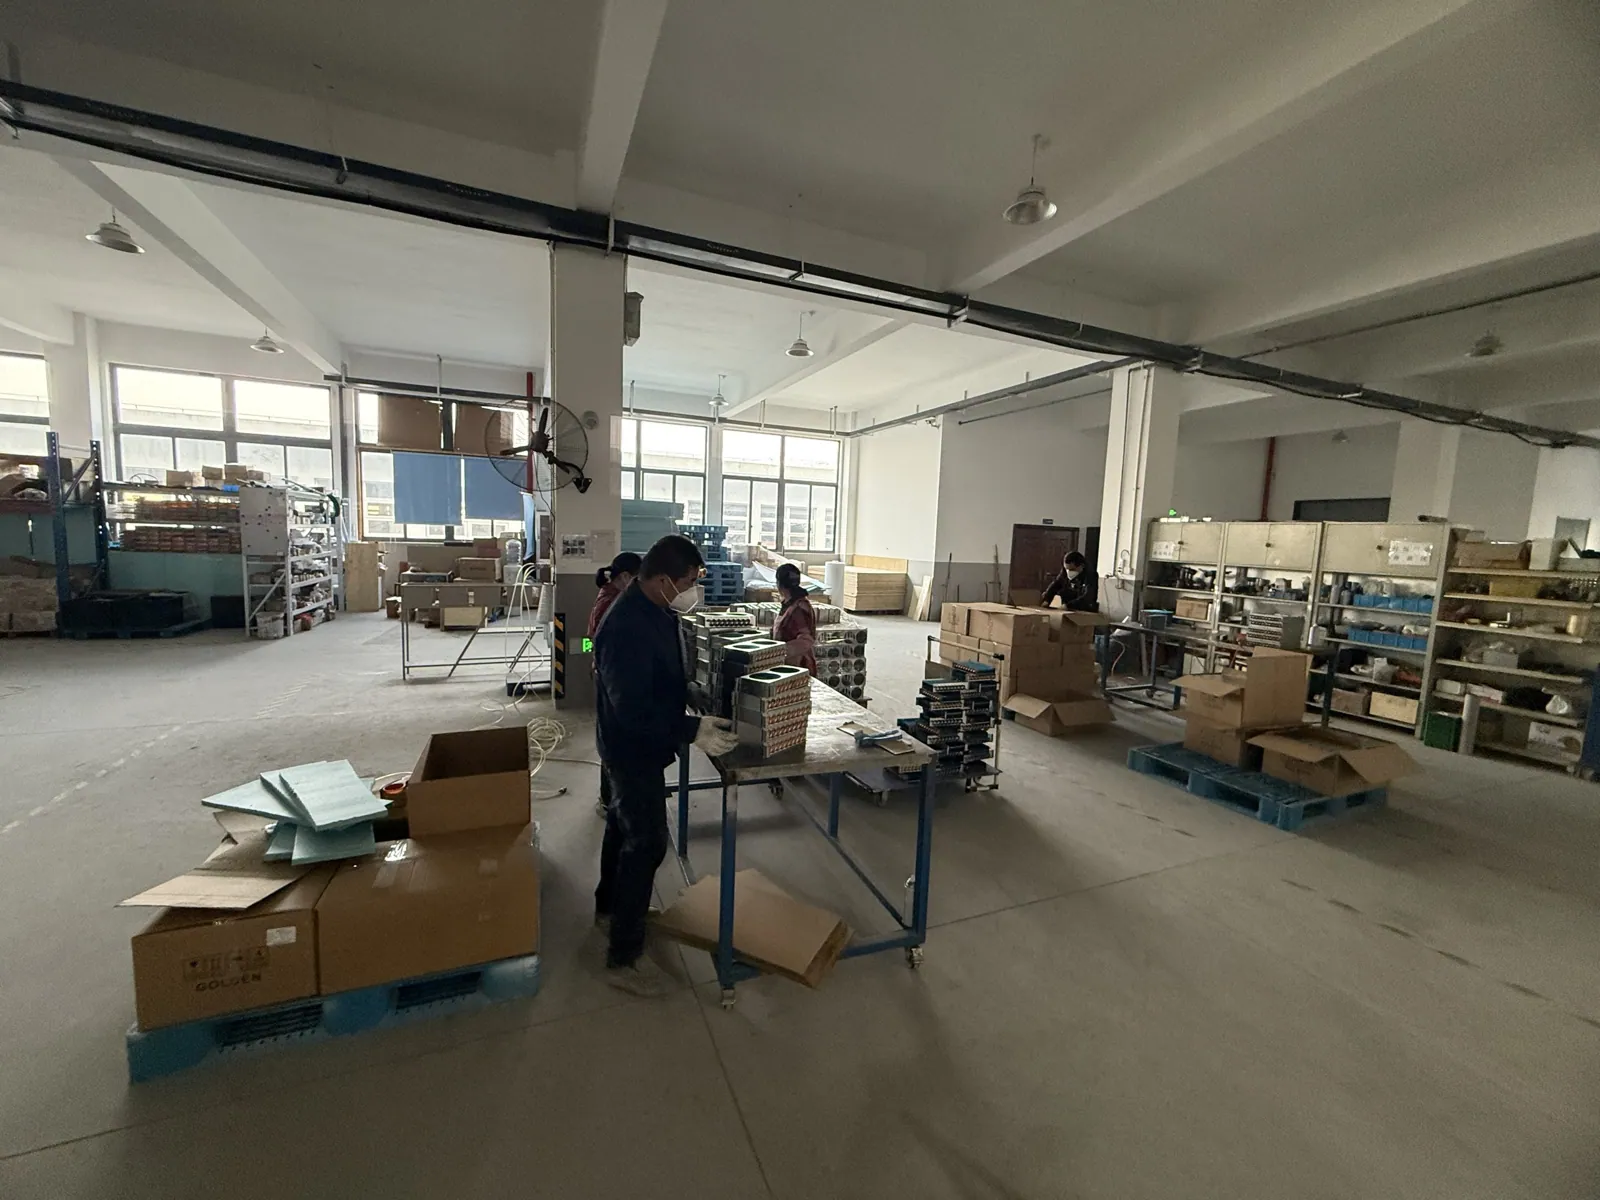
- 11
جاهز للشحن
تنتظر البضائع المعبأة في منطقة التسليم تمهيداً للتحميل.
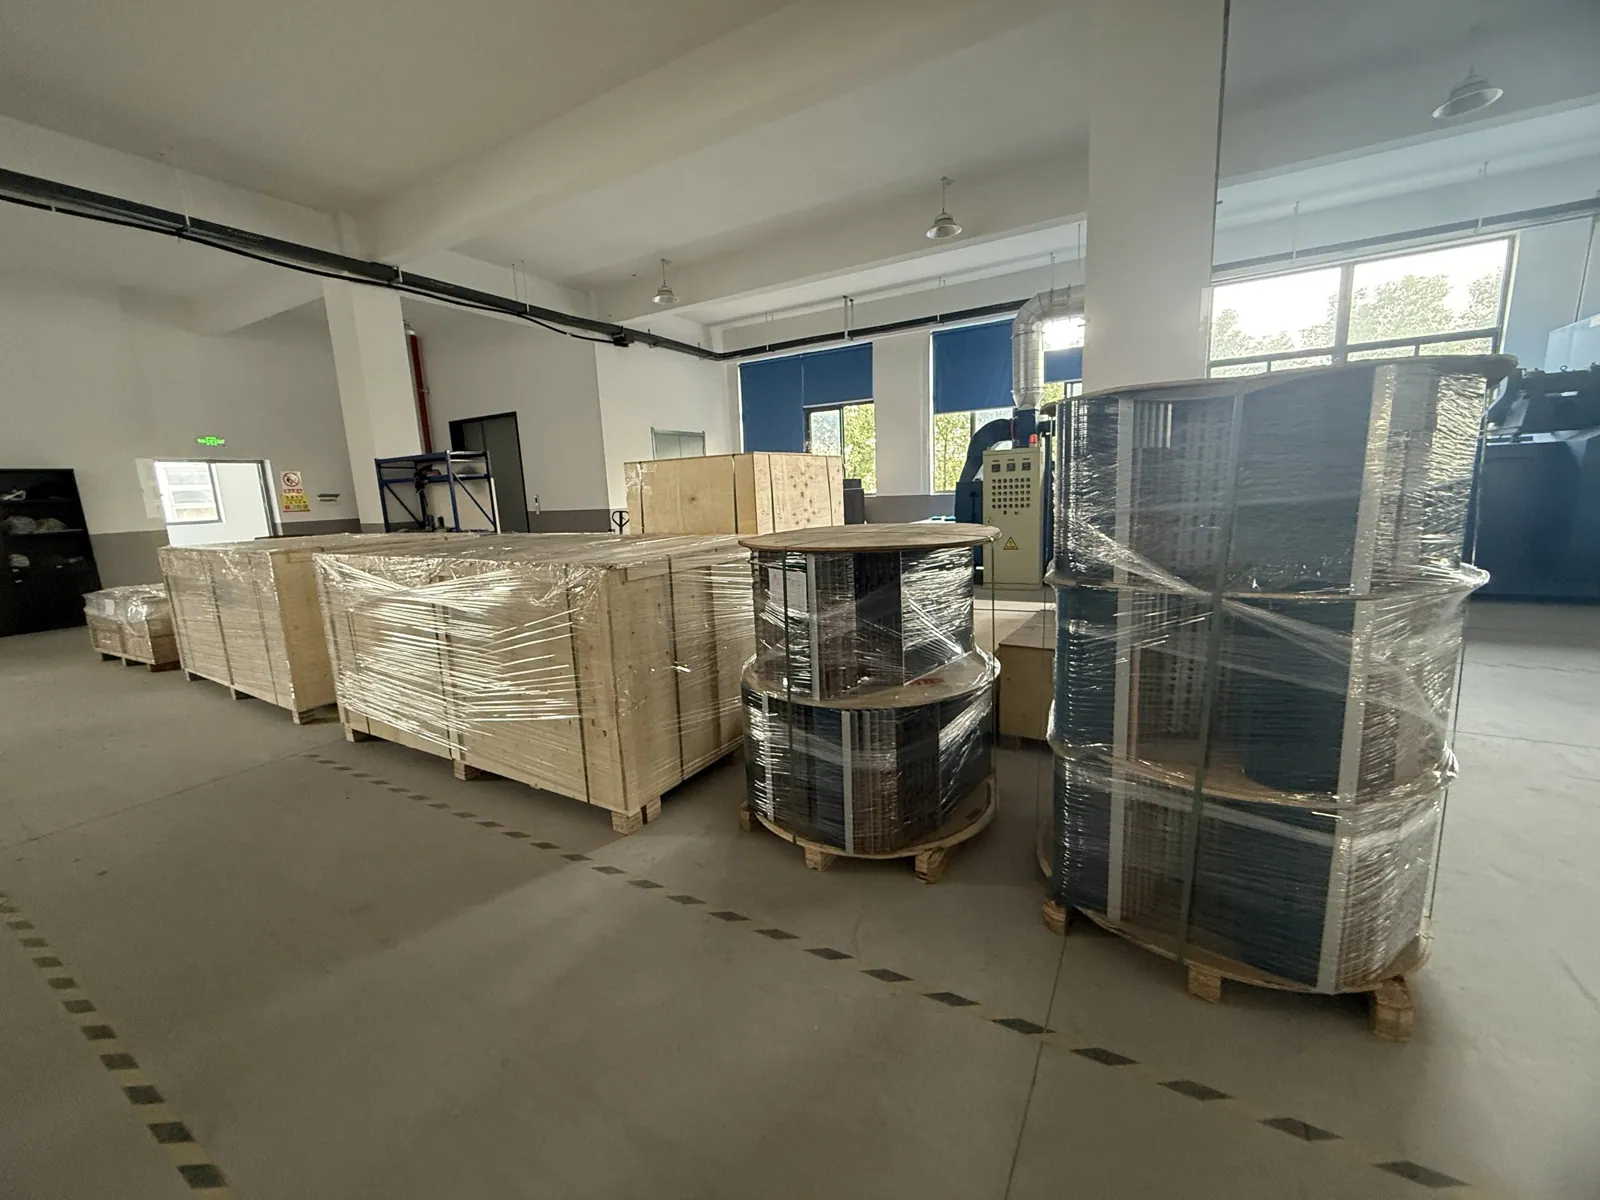
وبين مرحلتي اللحام بالنحاس والتعبئة، تُنفخ الملفات بالهواء المضغوط لتنظيفها وتُمشَّط الزعانف لاستقامتها. كما يُفحص النحاس والألمنيوم الواردان ويُوثَّقان قبل وصولهما إلى خط الإنتاج. وتبلغ طاقتنا الإنتاجية نحو 18,000 مبادل حراري ذي أنابيب مزعنفة شهرياً.
المواد الخام الأساسية
المادتان اللتان يبدأ منهما تصنيع كل ملف تبريد.
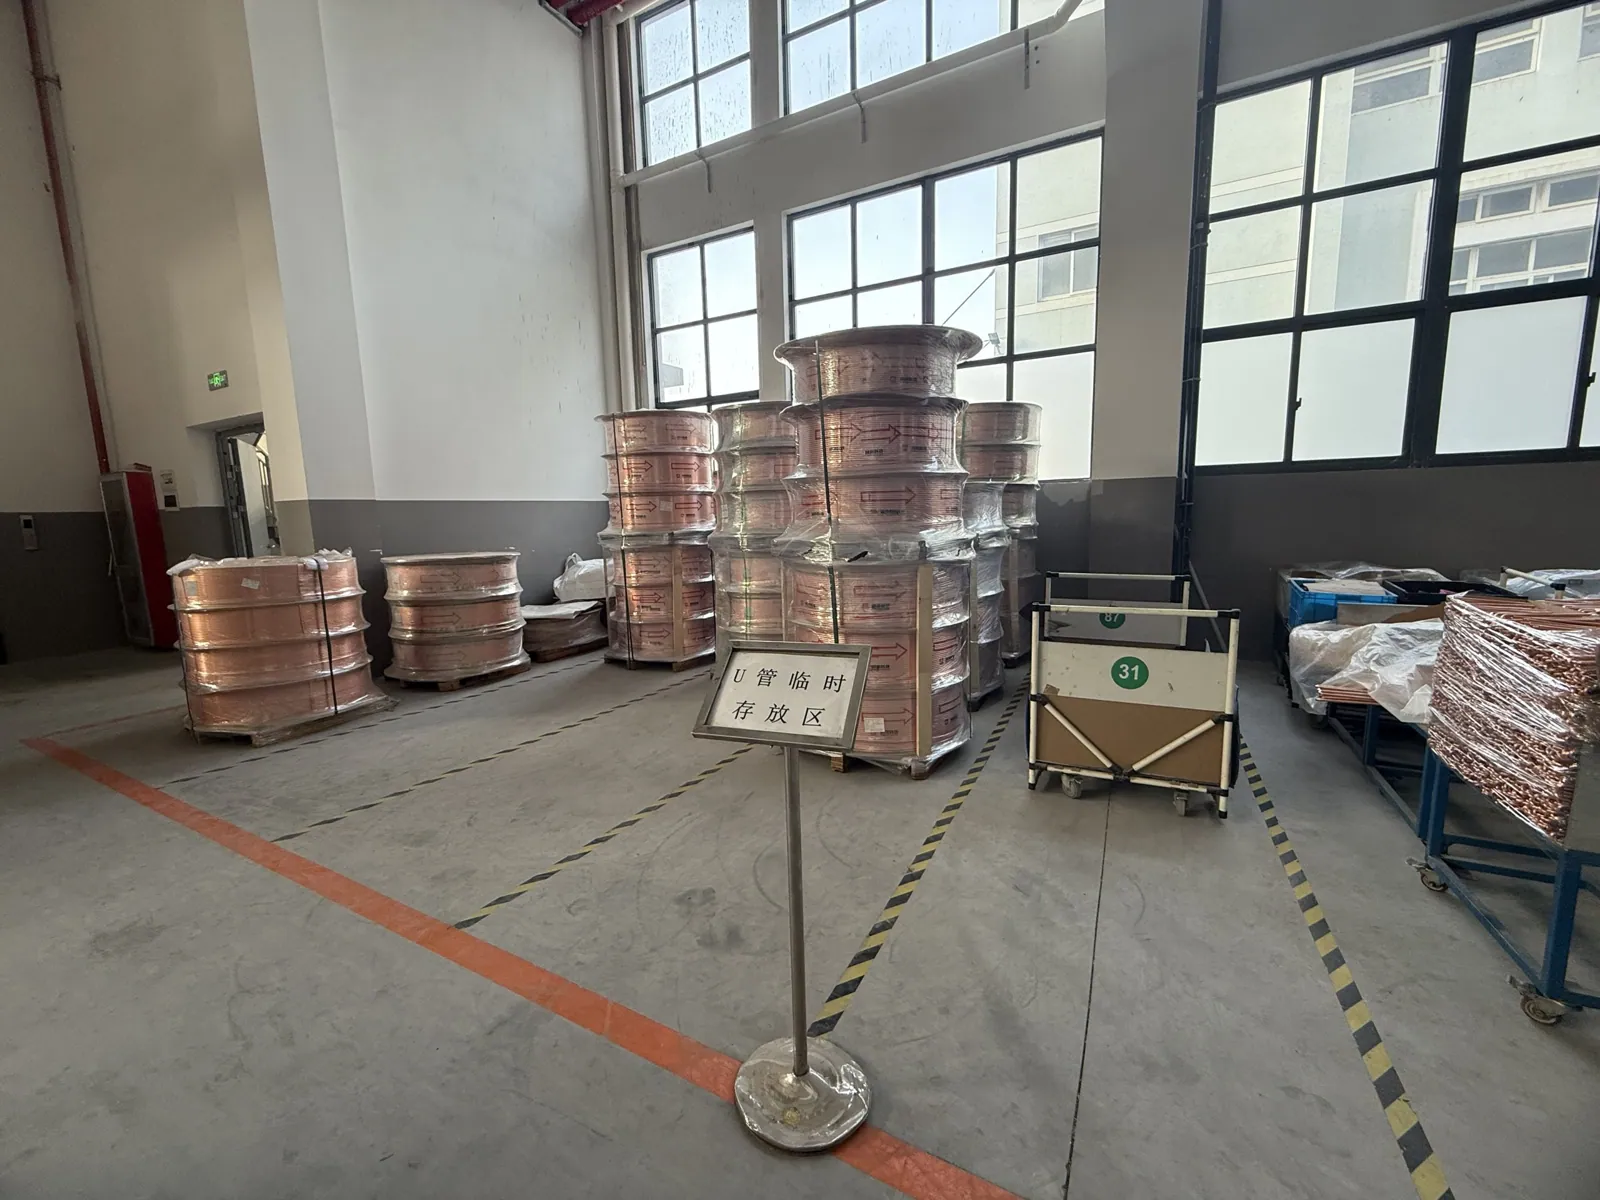
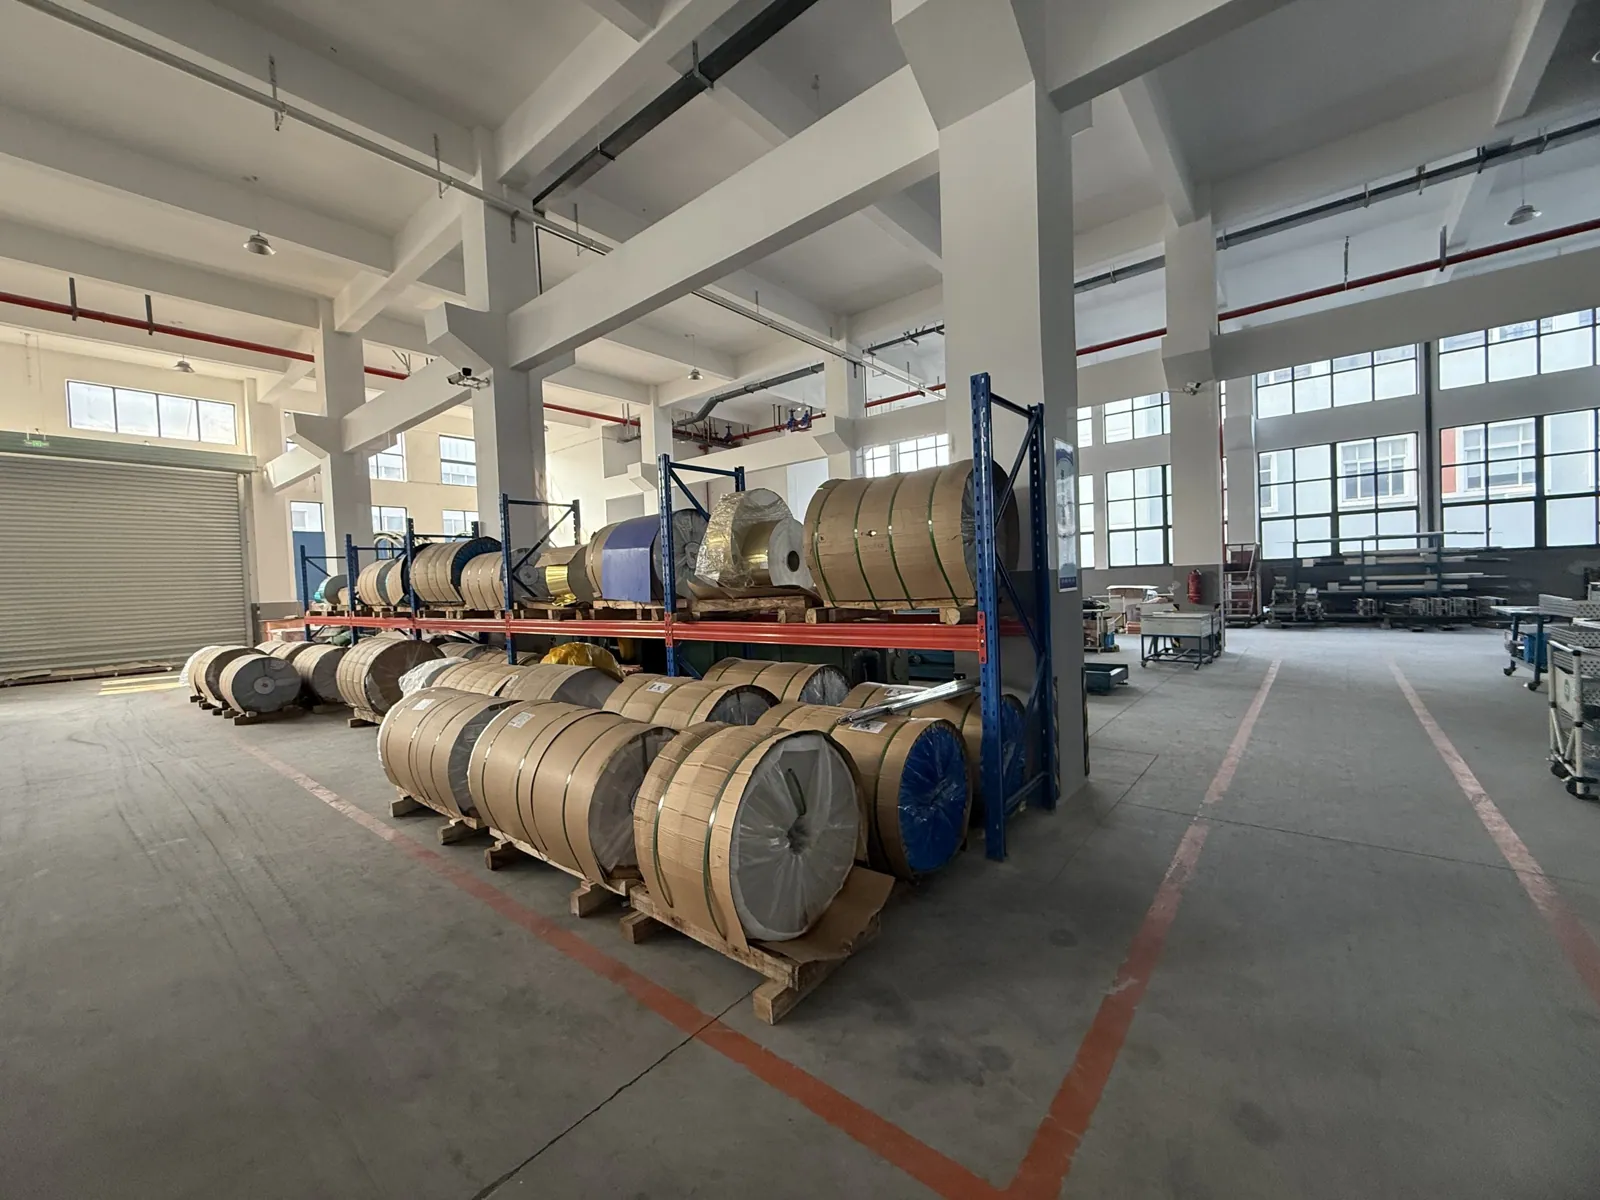
خط الإنتاج الأكثر مبيعاً لدينا
كيف يُصنع صندوق نقل
سلسلة التبريد
اثنتا عشرة خطوة، تبدأ من الراتنج المخصص لملامسة الأغذية وتنتهي بصندوق أتمّ بالفعل 12 ساعة من التشغيل التجريبي. يُشكَّل الهيكل كقطعة واحدة ويُحقن بالعزل الرغوي في موضعه.
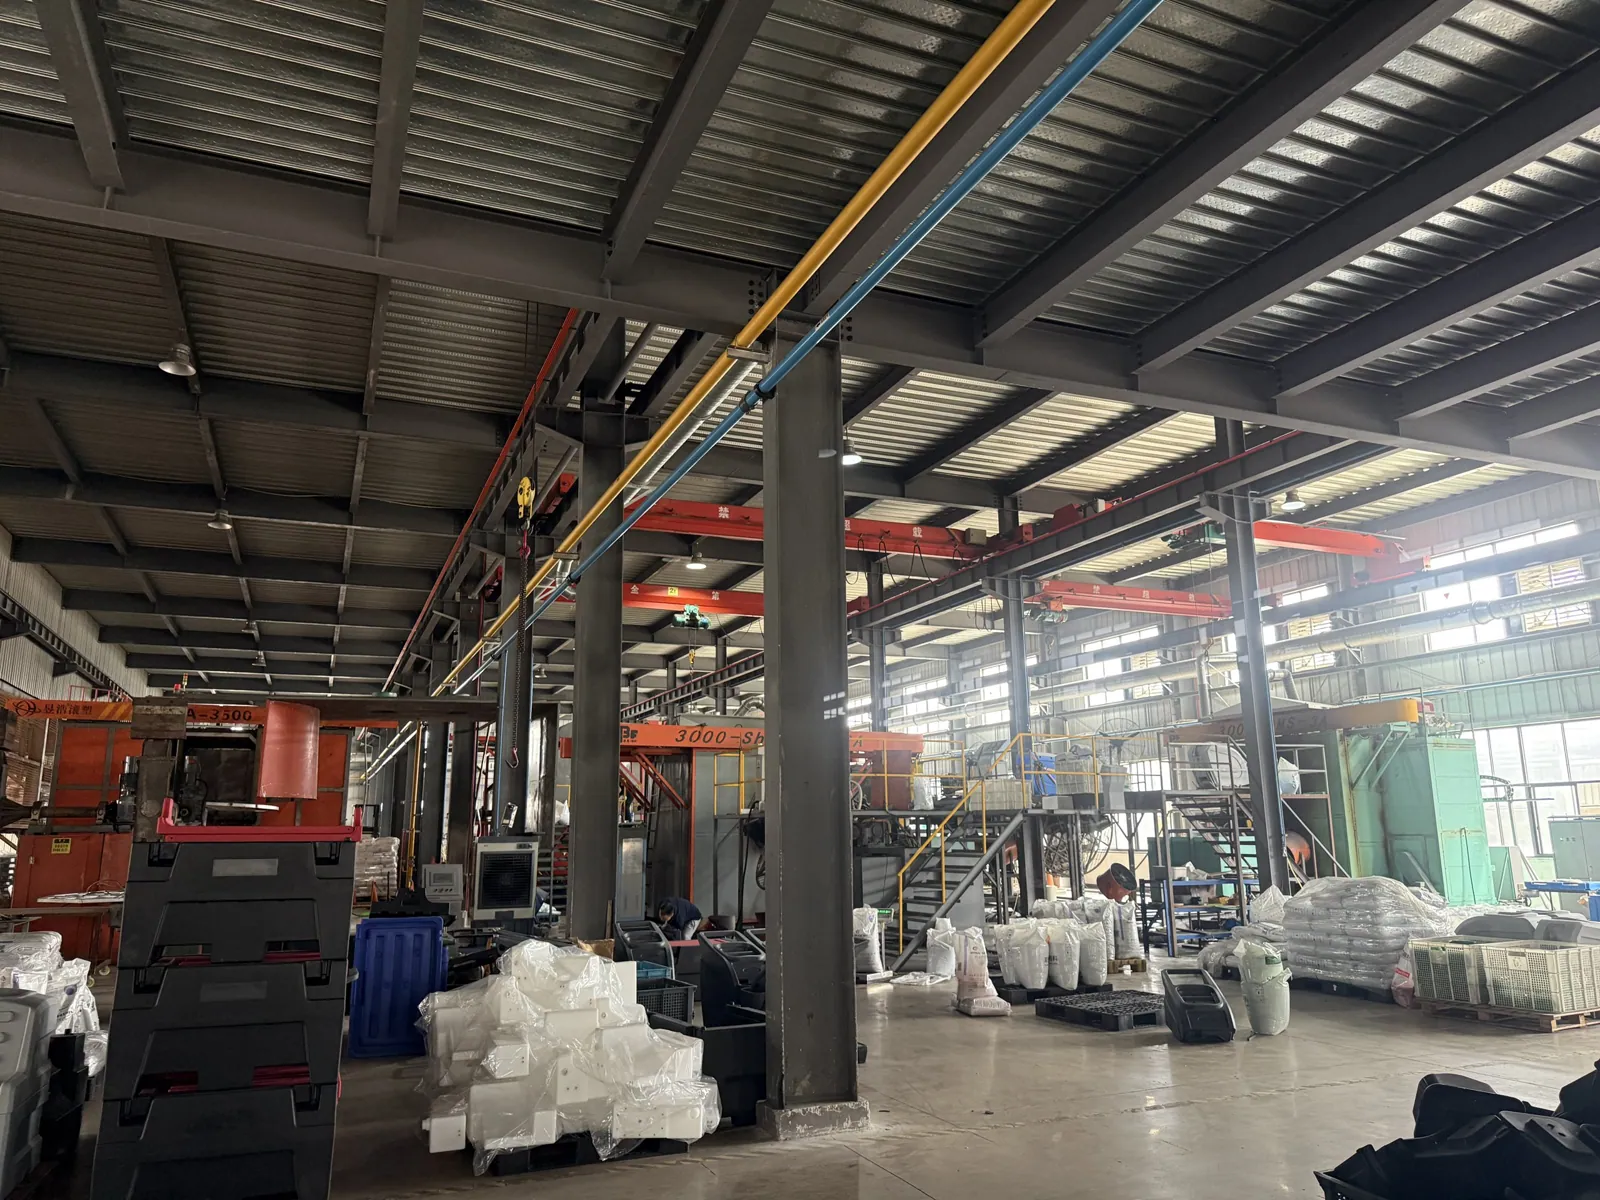
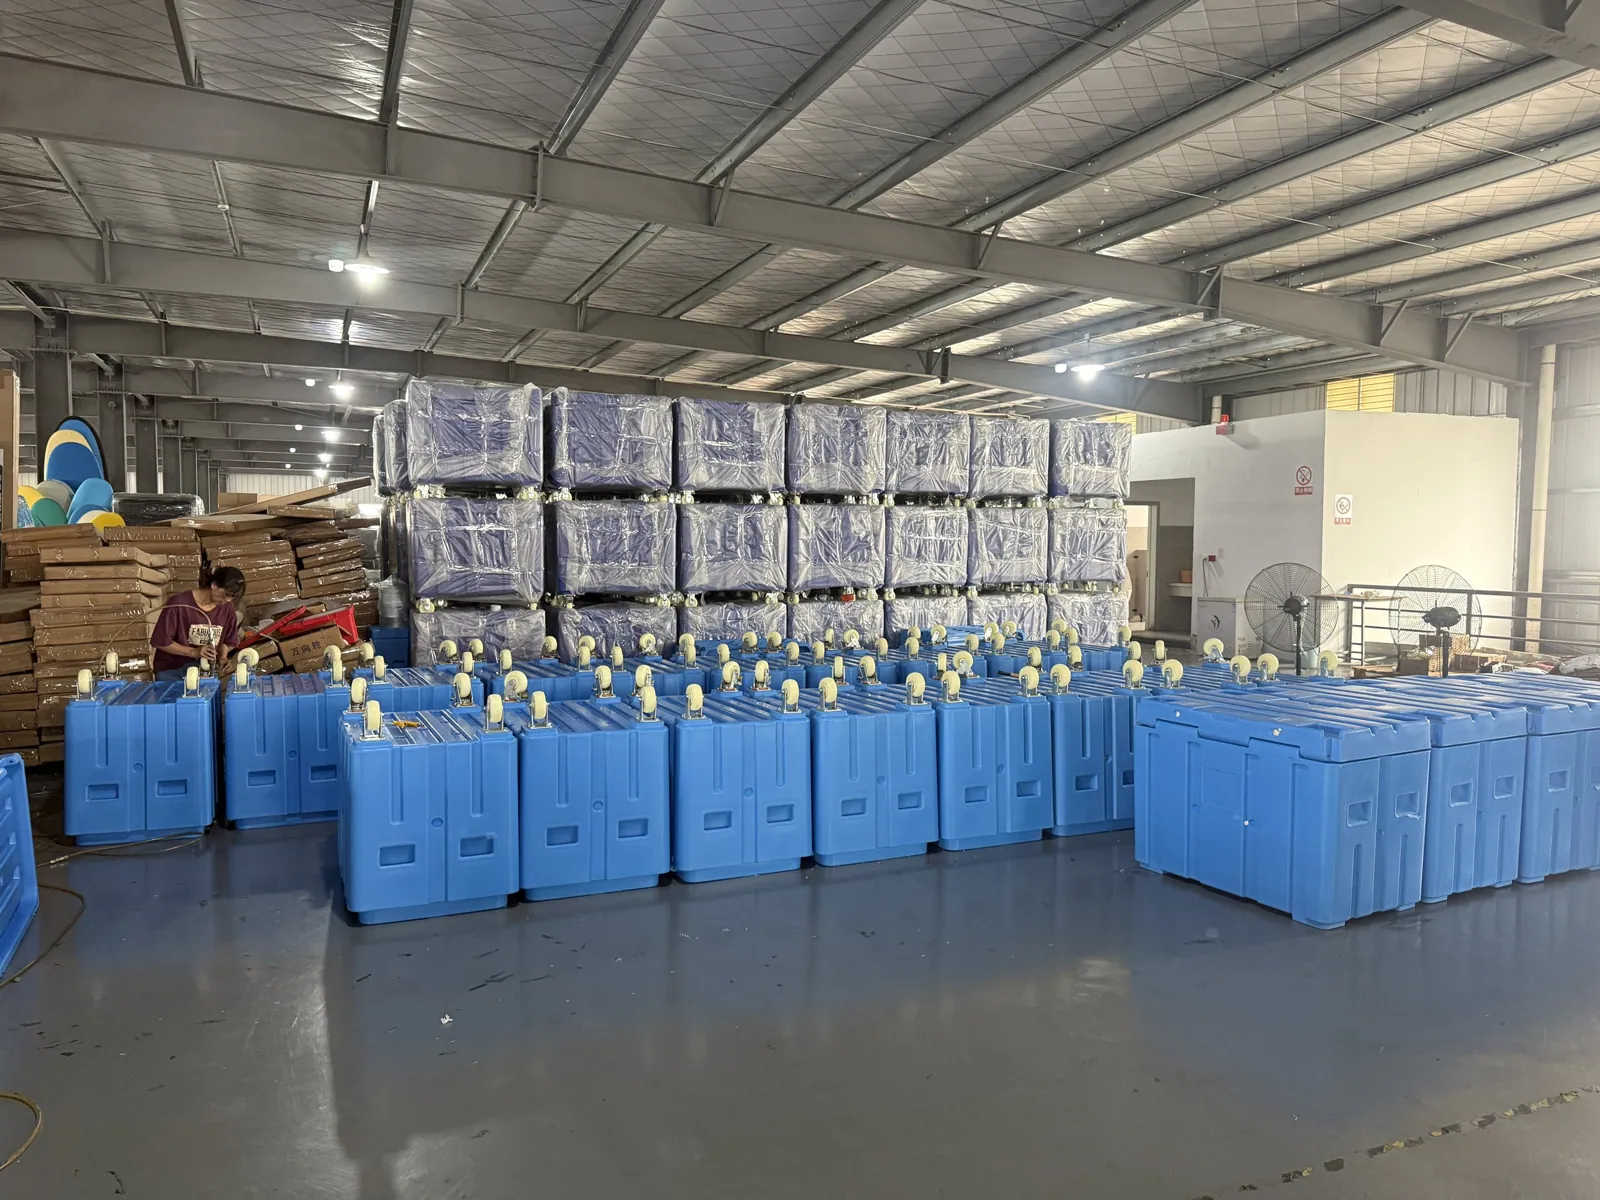
تم التصوير داخل ورشة القولبة الدورانية لدينا: مستودع المواد الخام، والخلط، وماكينة القولبة أثناء العمل، والقوالب ومثبتات التشكيل، وتجميع الصناديق.
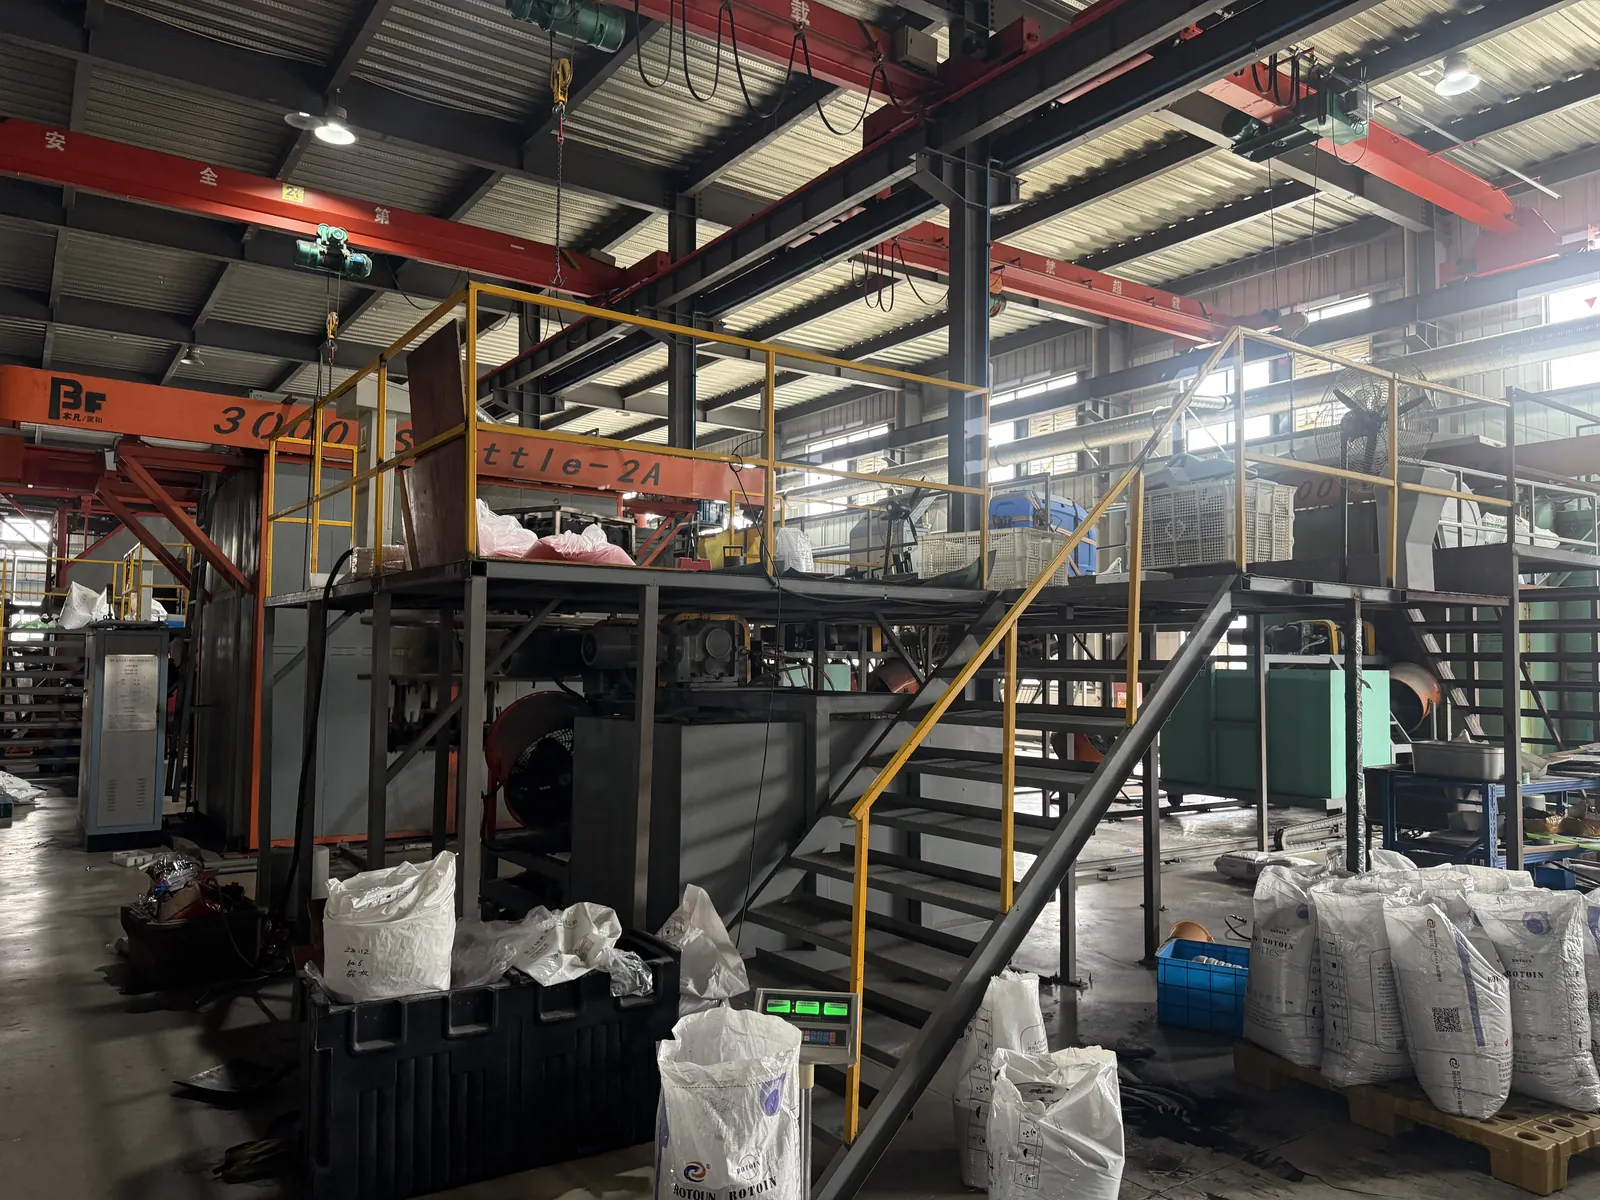
ماكينة القولبة الدورانية المرحلة 1 · الخطوات 01–04
تشكيل الهيكل الخارجي من قطعة واحدة
- 01
خلط المواد
يُمزج البولي إيثيلين الآمن غذائياً مع المحسّنات قبل تعبئته داخل القالب.
- 02
تعبئة القالب
يُوزن الخليط بالكمية المحددة لكل صندوق ويُحمَّل داخل القالب.
- 03
القولبة الدورانية
يدور القالب حول محورين داخل الفرن، فتغطي المادة جميع الجدران لتشكّل هيكلاً متجانساً بلا وصلات.
- 04
التبريد وإخراج القطعة من القالب
يُبرَّد الهيكل ثم يُفكّ ويُخرج من قالب القولبة الدورانية.
- 01
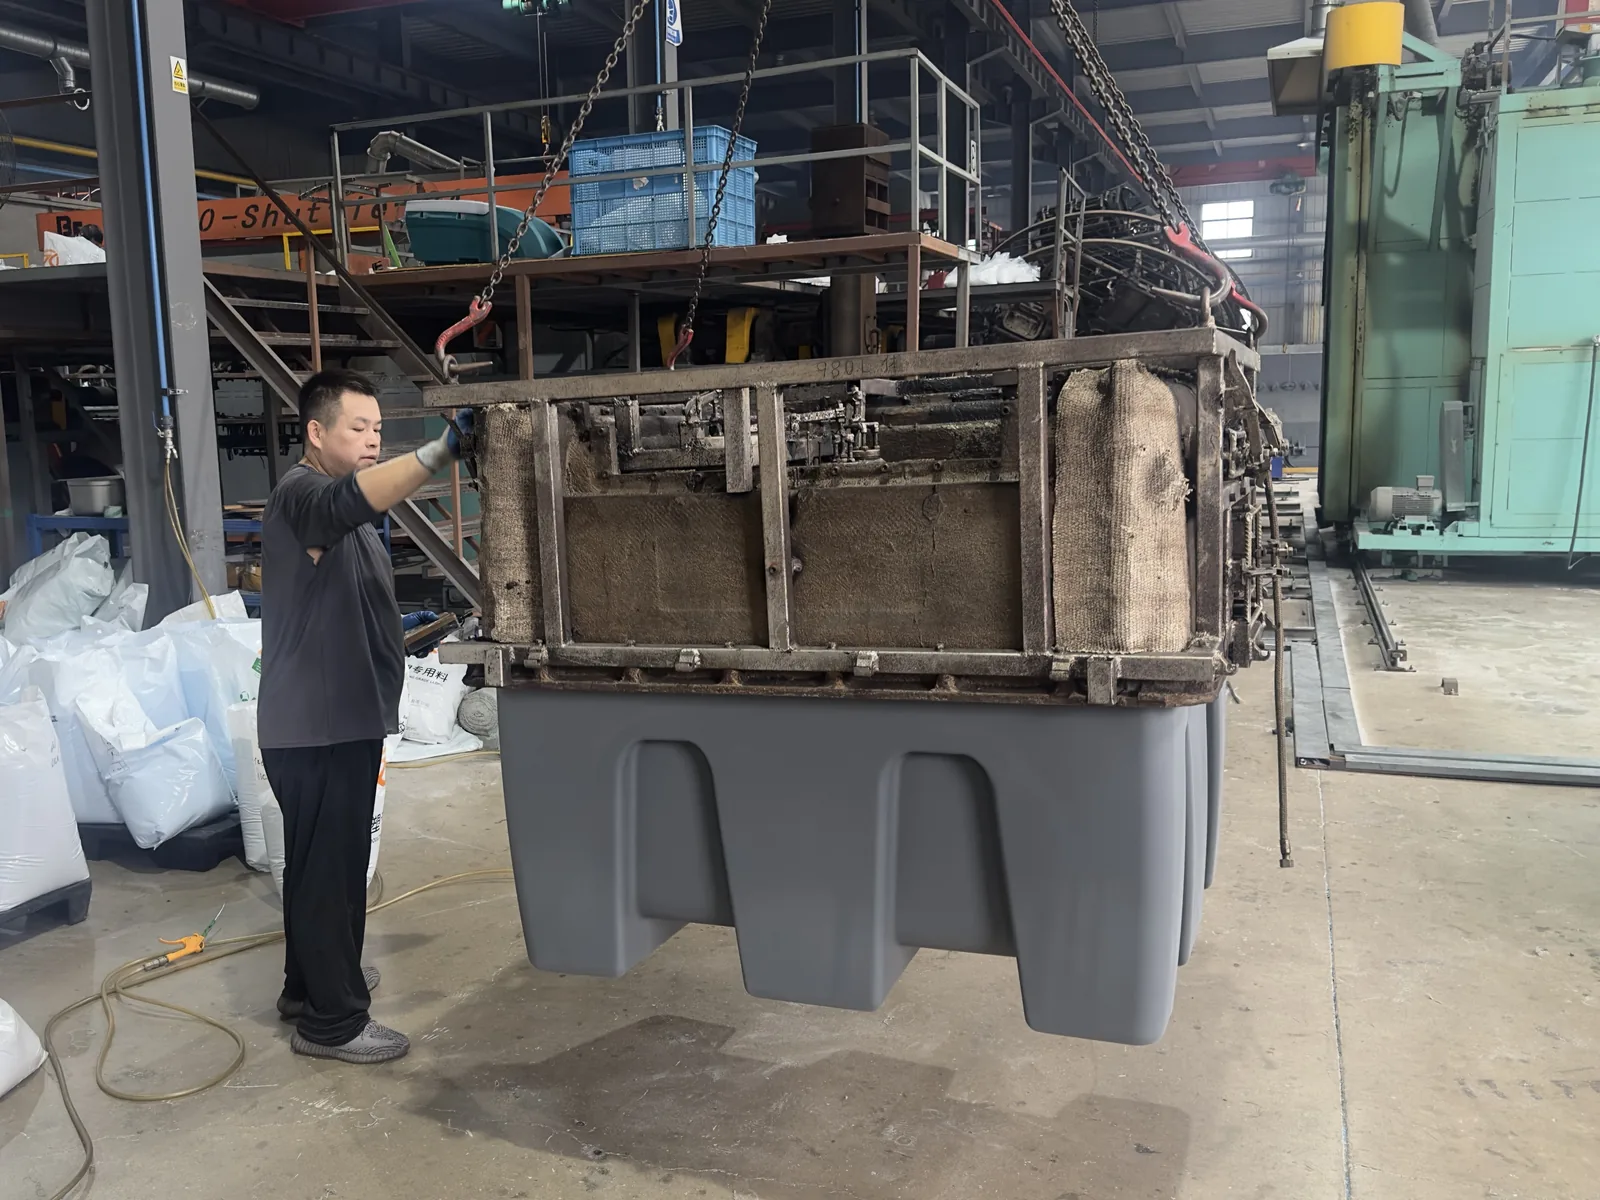
فك القالب المرحلة 2 · الخطوات 05–08
حقن العزل الرغوي والتشطيب
- 05
حقن الرغوة العازلة
تملأ رغوة البولي يوريثان الفراغ المحصور بين الجدارين الداخلي والخارجي.
- 06
تشذيب الحواف
تُزال الزوائد البلاستيكية من السطح الخارجي للهيكل.
- 07
التصلب والفك
يتماسك الهيكل داخل مثبت الحقن الرغوي إلى أن يستقر، ثم يُفكّ منه.
- 08
تركيب الملحقات
يُركَّب الباب الخلفي والباب الجانبي وسائر التجهيزات المعدنية.
- 05
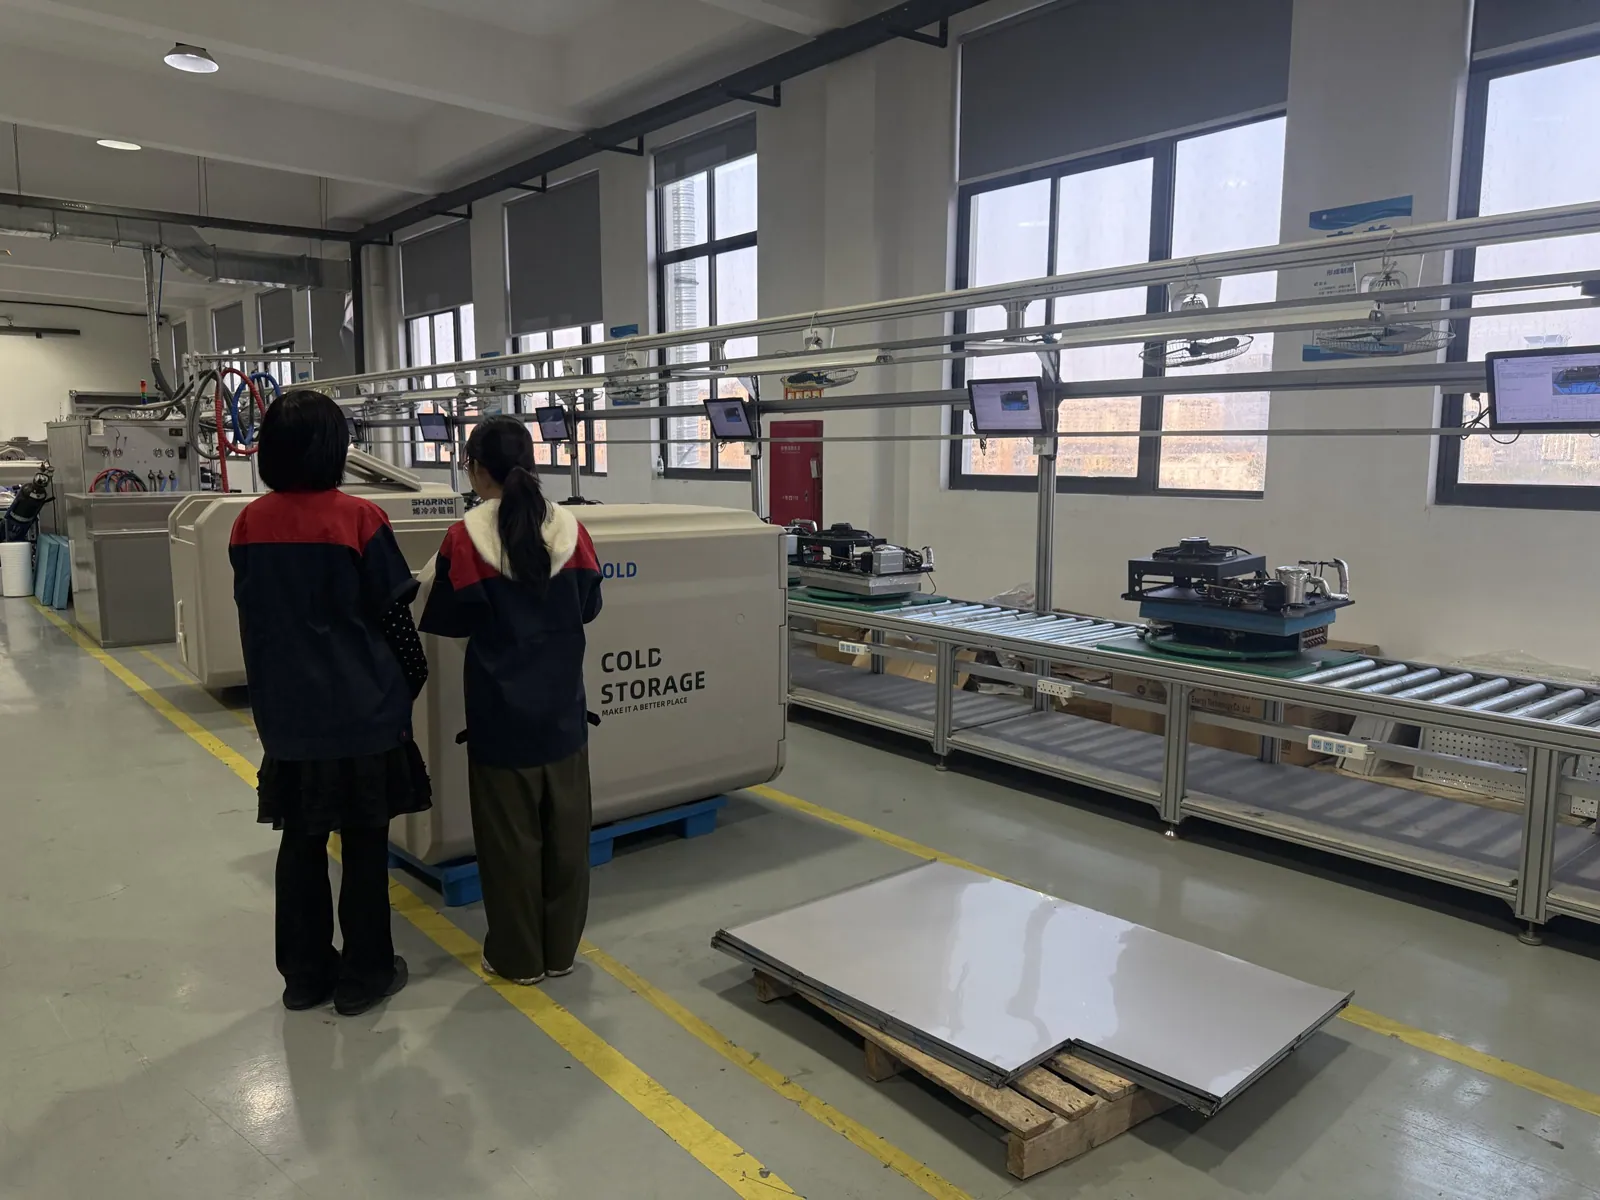
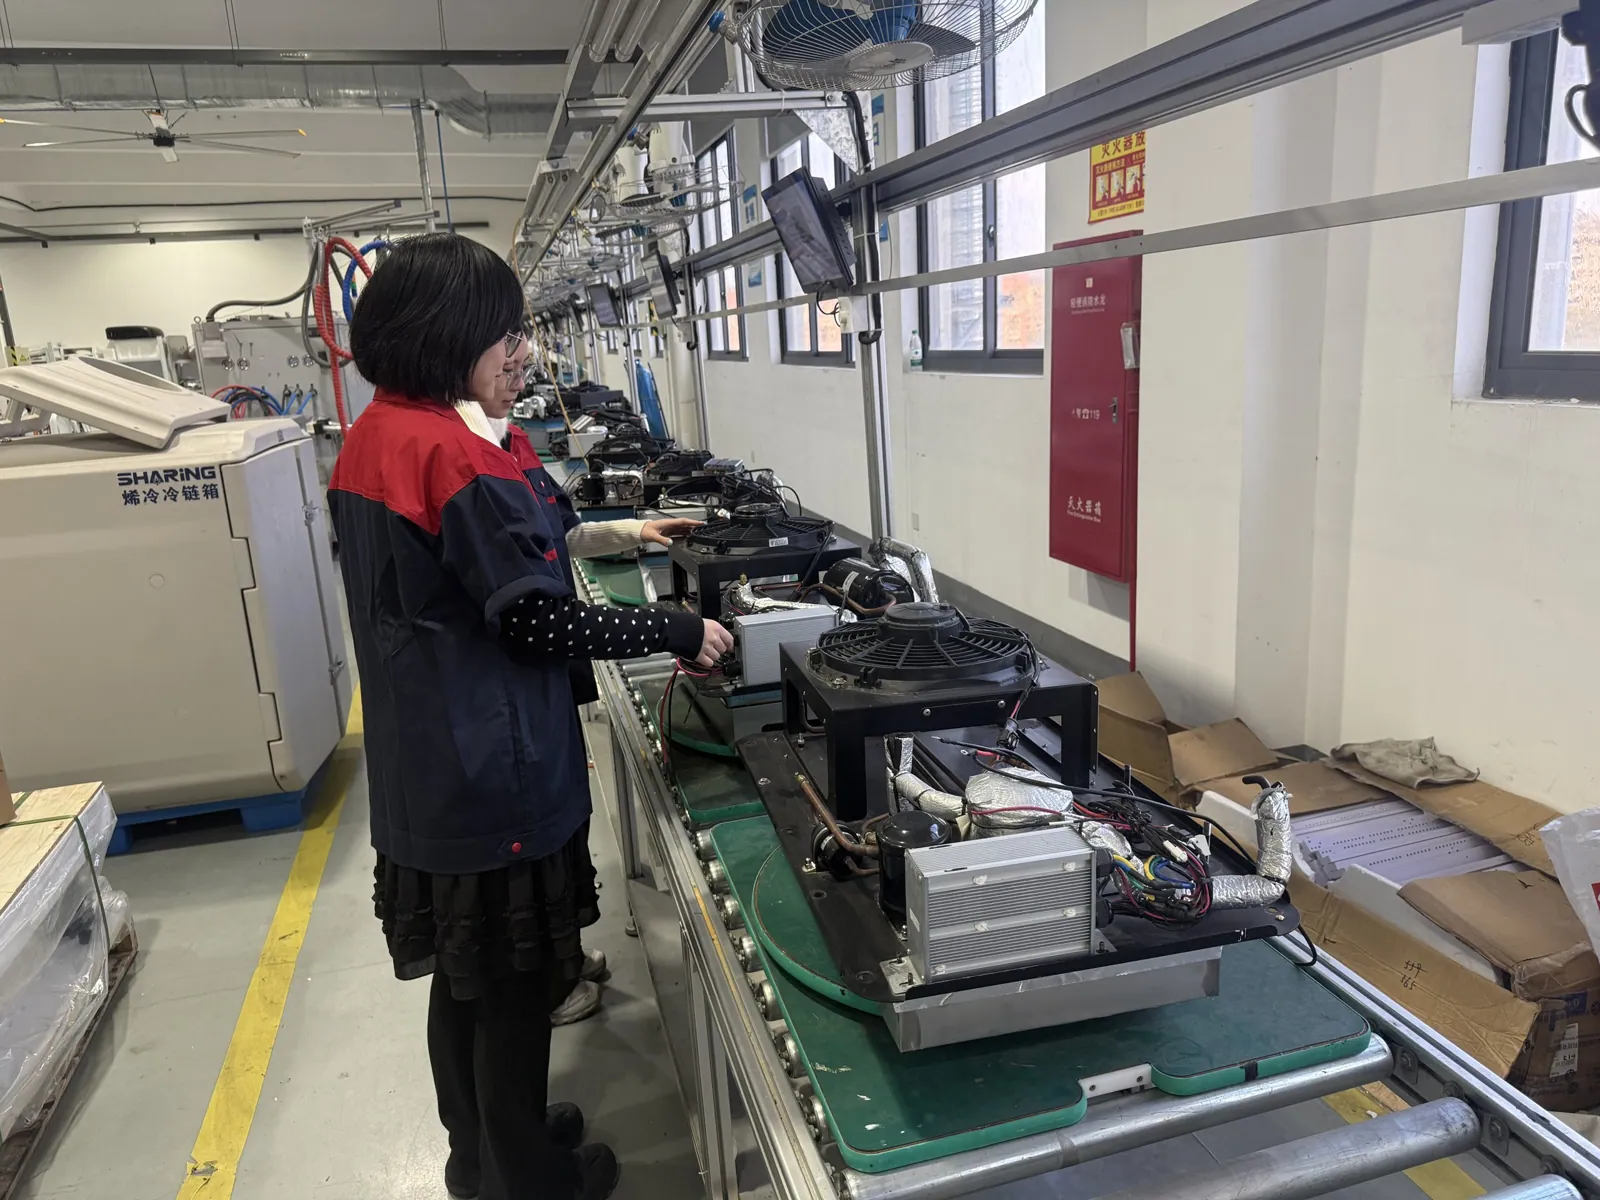
خط وحدات التبريد المرحلة 3 · الخطوات 09–12
تركيب التبريد والاختبار
- 09
وحدة التبريد
تُركَّب وحدة التبريد في حجرتها المخصصة.
- 10
اختبار الأداء
يُختبر كلٌّ من أداء التبريد للوحدة وكفاءة العزل الحراري للهيكل.
- 11
اختبار التشغيل المتواصل لمدة 12 ساعة
يعمل كل صندوق لمدة 12 ساعة متواصلة قبل اعتماده للشحن.
- 12
التعبئة والشحن
تُعبَّأ الصناديق وتُشحن، وعادةً ما يتم التصدير عبر ميناء نينغبو.
- 09
تخضع كل وحدة للاختبار مرتين قبل مغادرة المصنع: المرة الأولى لفحص التبريد والعزل، والثانية في اختبار التشغيل المتواصل لمدة 12 ساعة. كما تُرفق وحدتا تبريد احتياطيتان مع كل طلبية حاوية كاملة.
الورش الأخرى
تُصنع صناديق التبريد ووحدات التبريد في الموقع ذاته.
شاهد المصنع بنفسك.
تفضّل بزيارة المصنع في نينغبو، أو اطلب جولة مرئية مباشرة عبر مكالمة فيديو من صالة الإنتاج.
- البريد الإلكترونيsalesmanager@lemosun.com