생산 역량
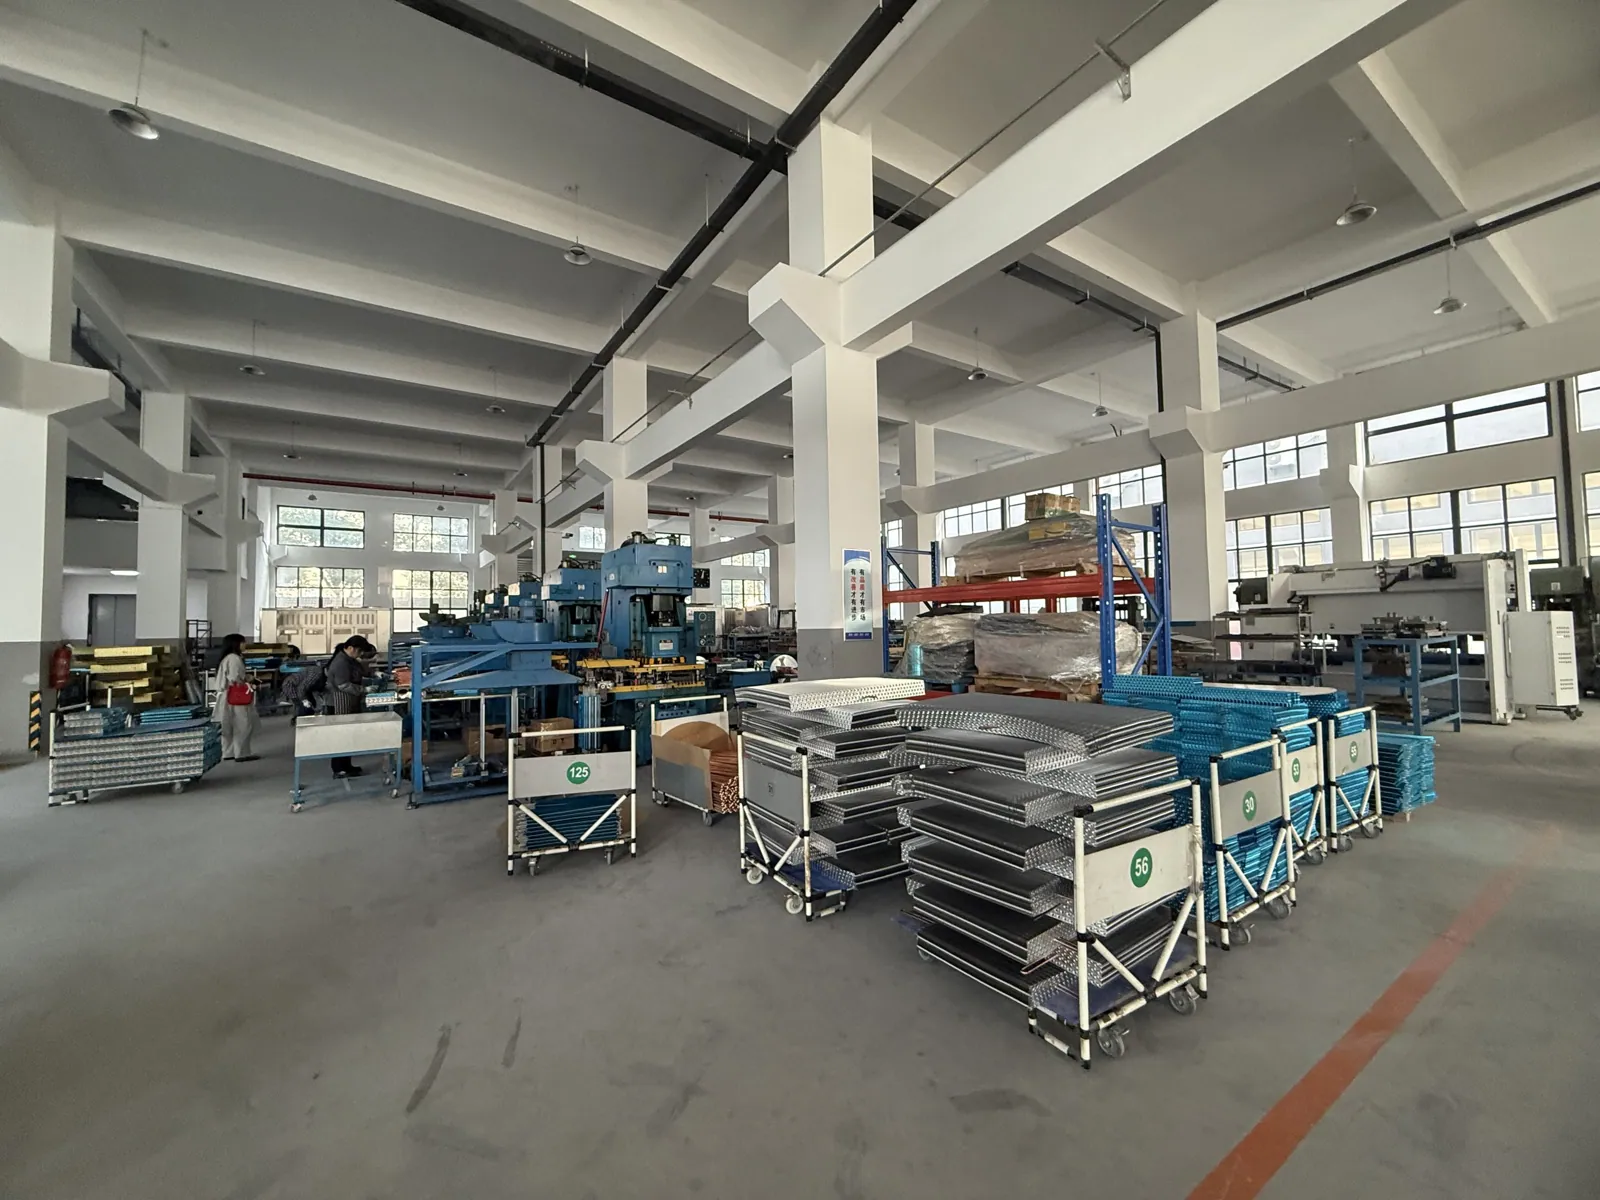
중국 닝보 장베이구에 위치한 12,000 m² 규모, 임직원 105명의 제조 공장입니다. 아래는 열교환기와 콜드체인 운송 박스가 실제 현장 공정을 거쳐 완성되는 과정입니다.
열교환기 코일 제조 공정
동관 릴 원재에서 팔레트 적재 완제품 코일까지 이어지는 11단계 공정입니다.
- 01
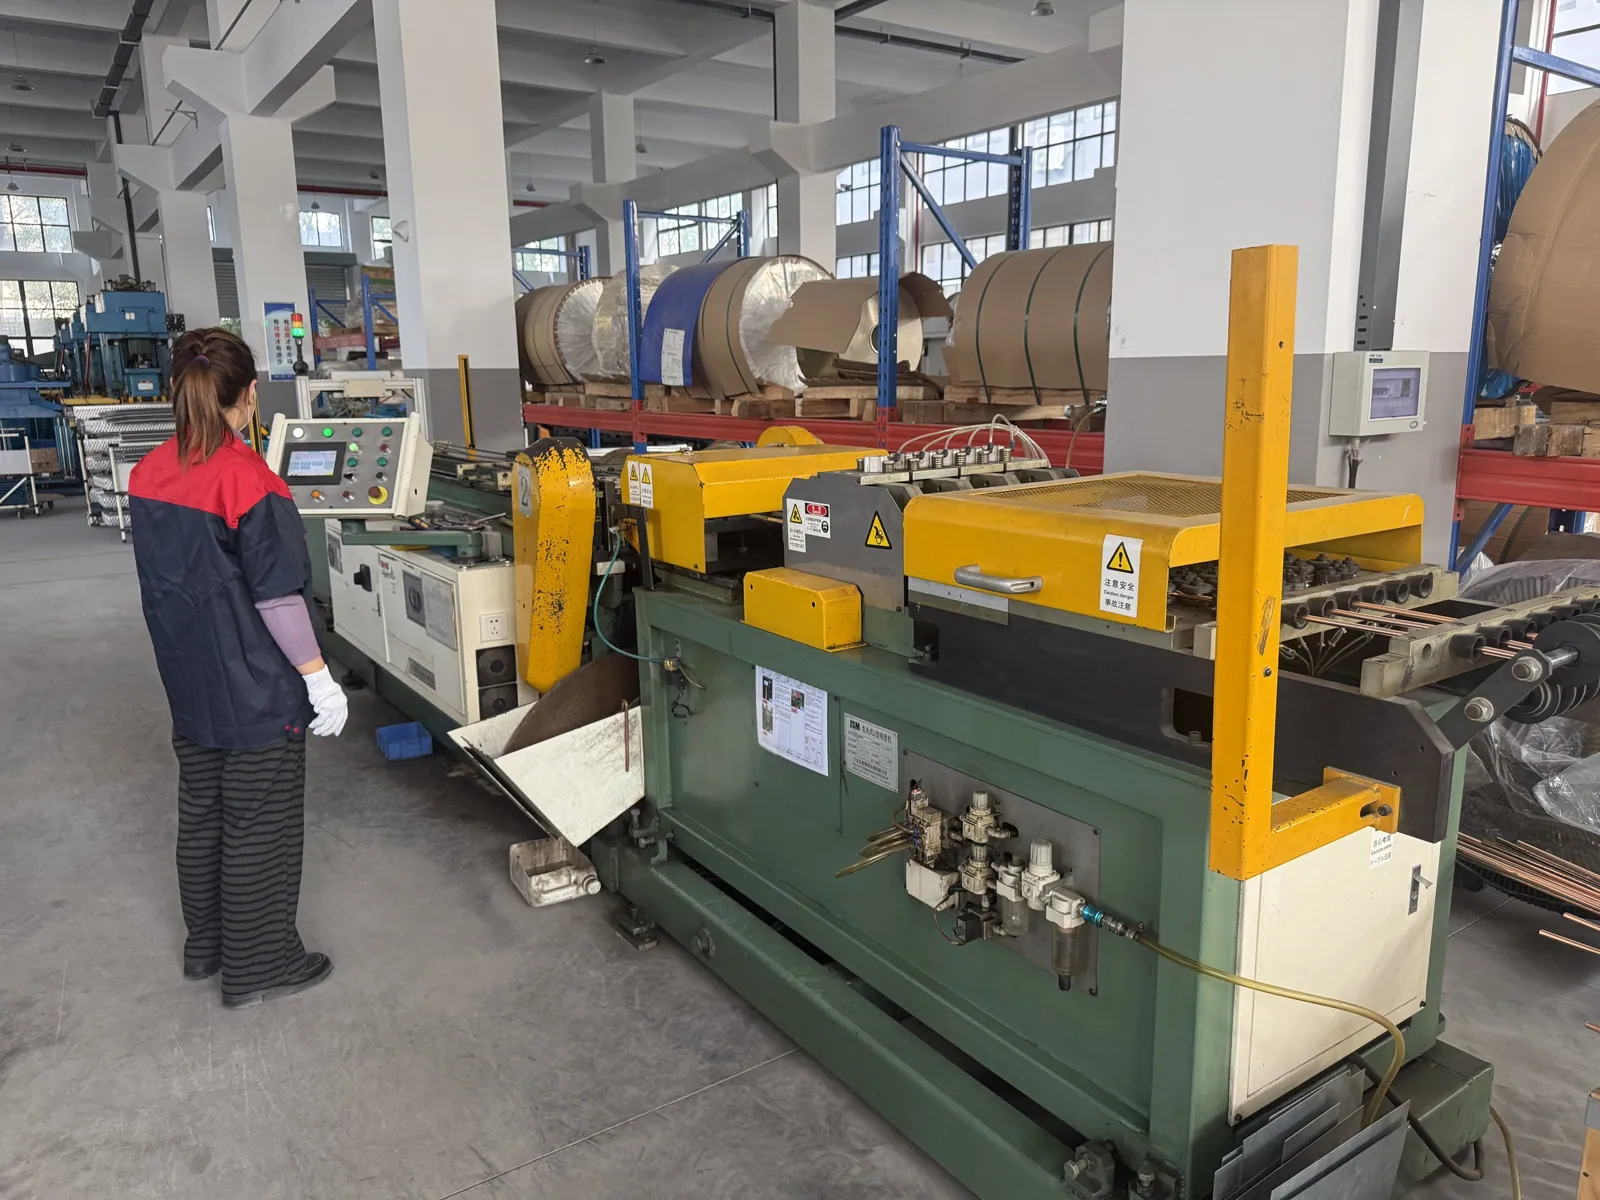
동관 벤딩
코일 형태의 동관을 풀어 곧게 펴고 절단한 뒤 헤어핀(U자관) 형태로 절곡합니다.
- 02
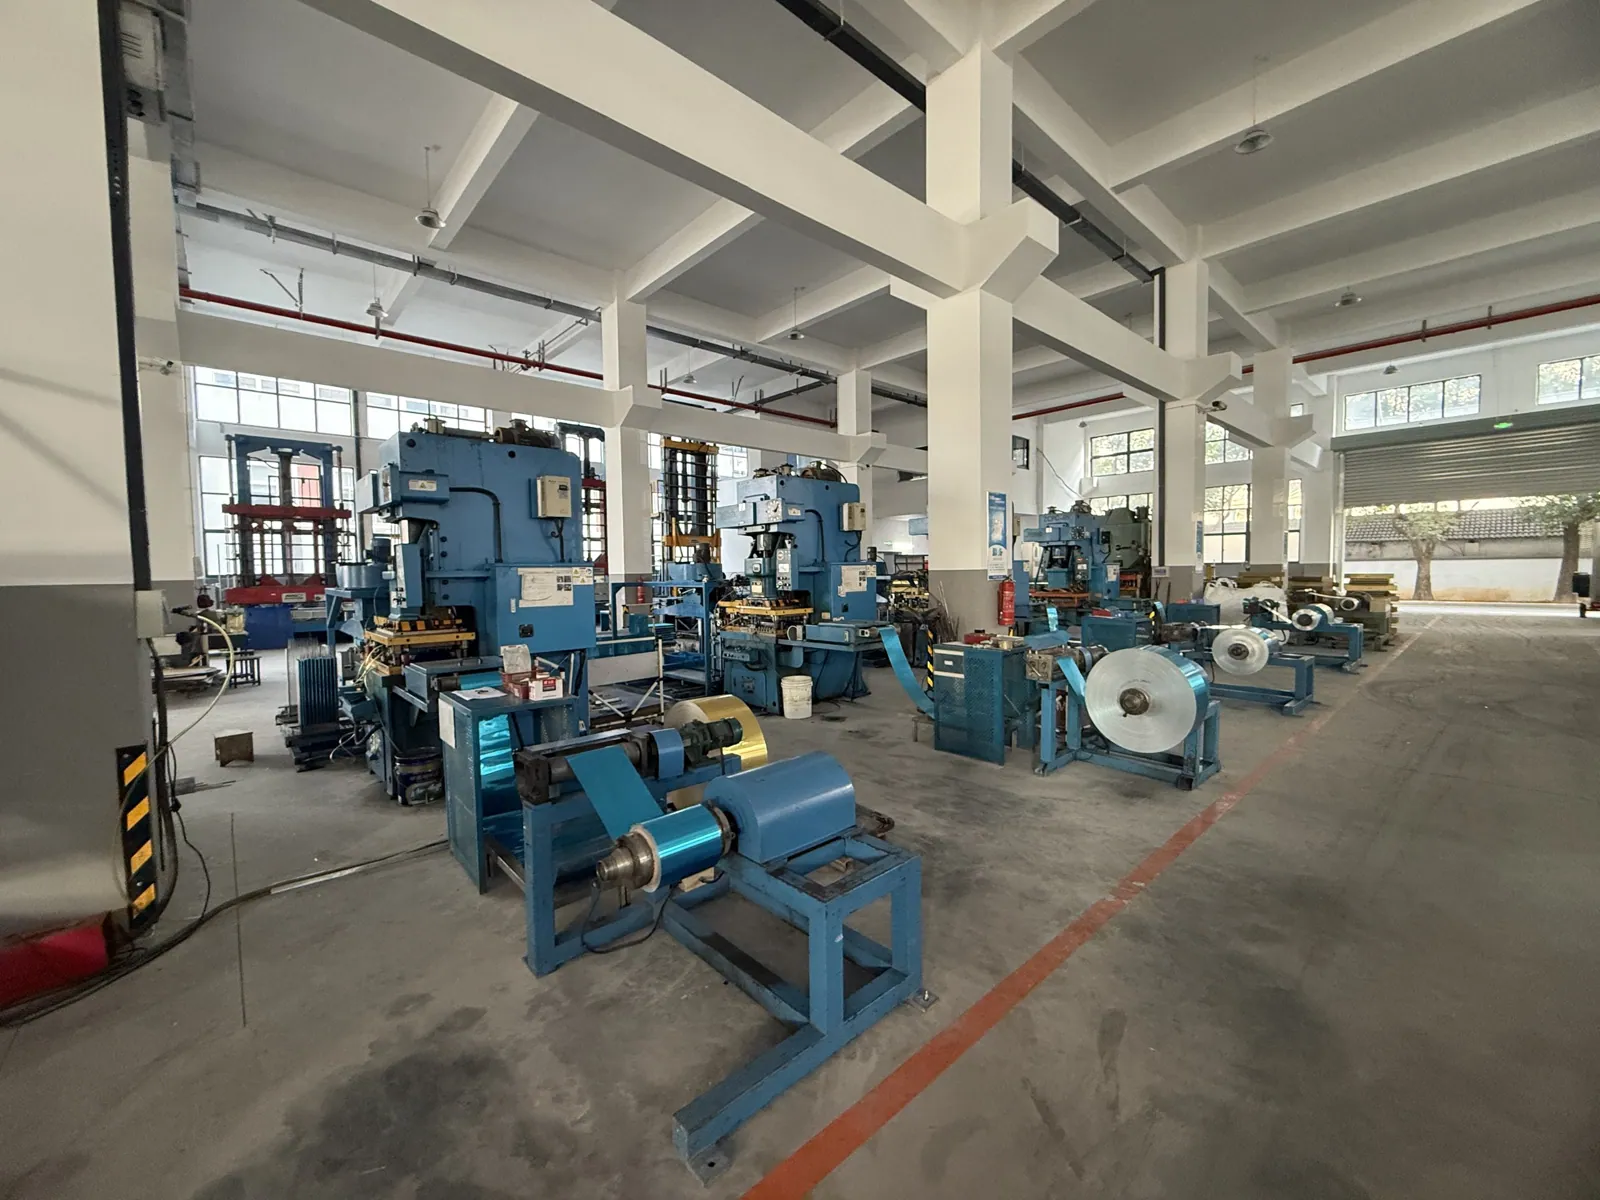
핀 스탬핑
고속 프레스 라인에서 도면에 지정된 피치에 맞춰 알루미늄 포일에 핀 패턴과 칼라를 성형합니다.
- 03
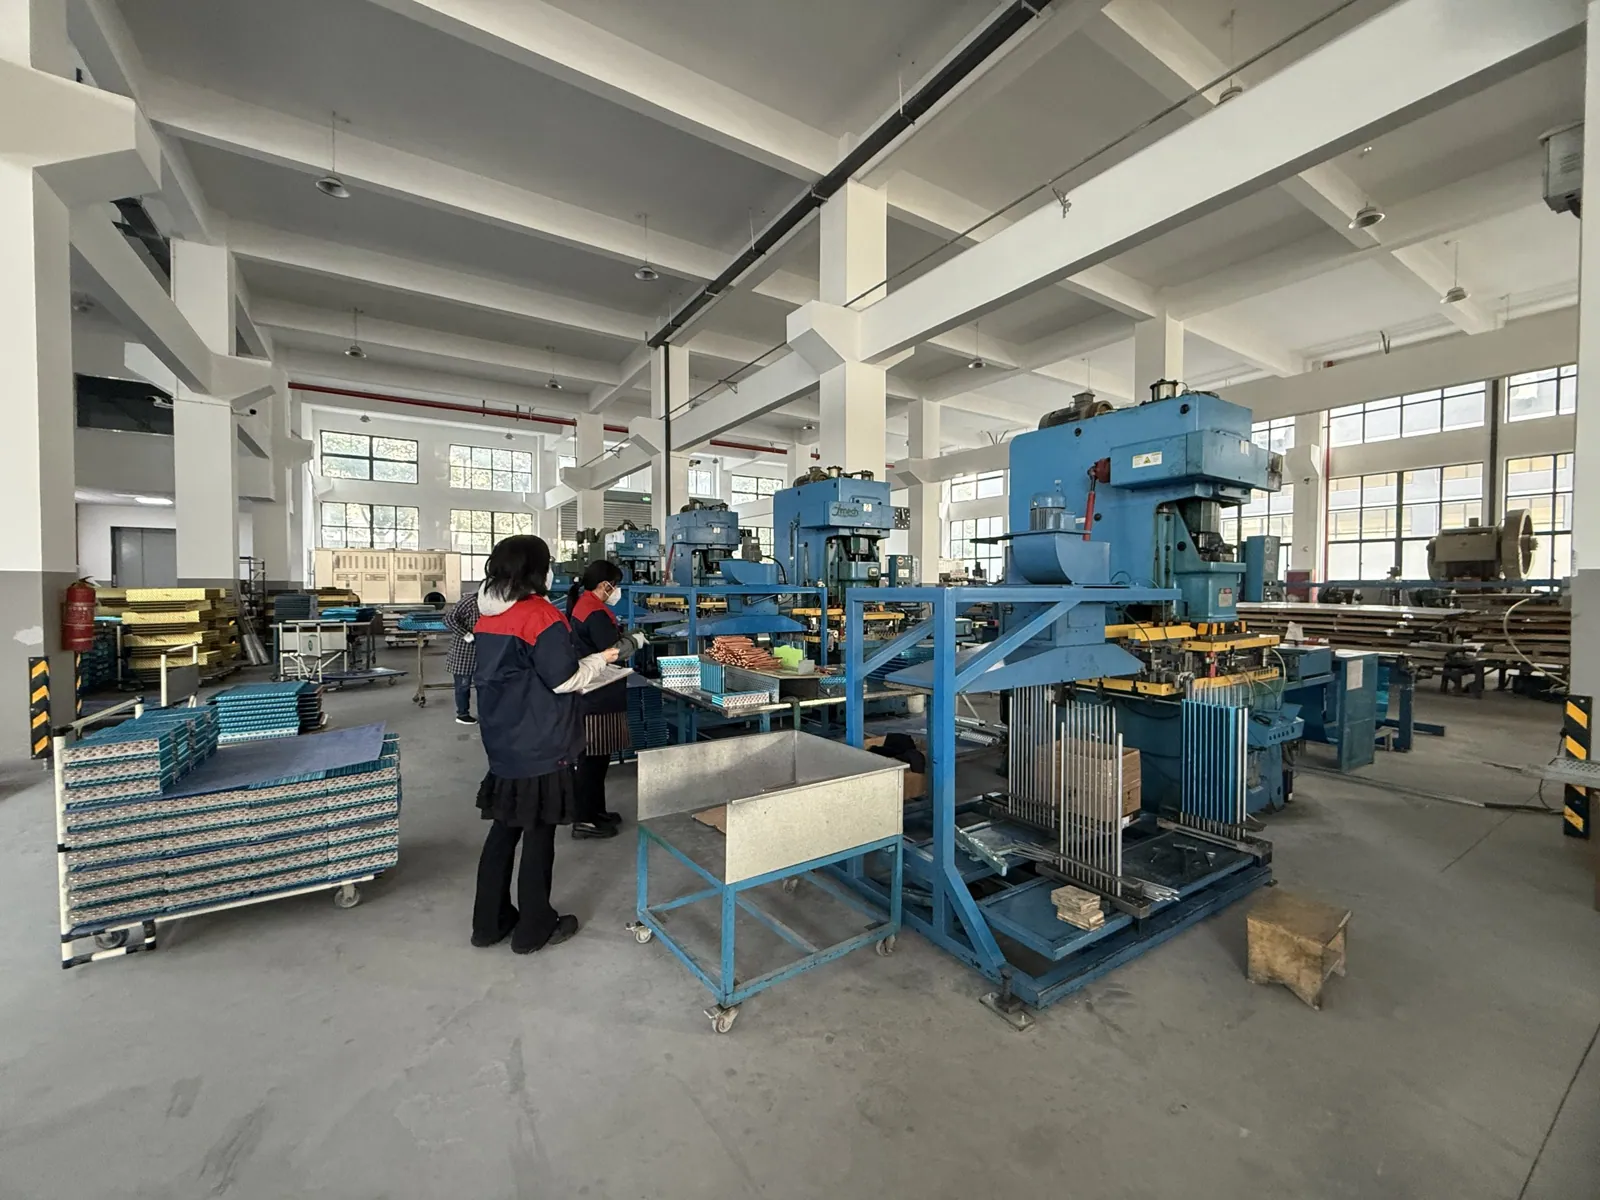
핀 삽입
적층된 알루미늄 핀 사이로 헤어핀 동관을 수작업으로 정밀 삽입하고 튜브 수량을 확인합니다.
- 04
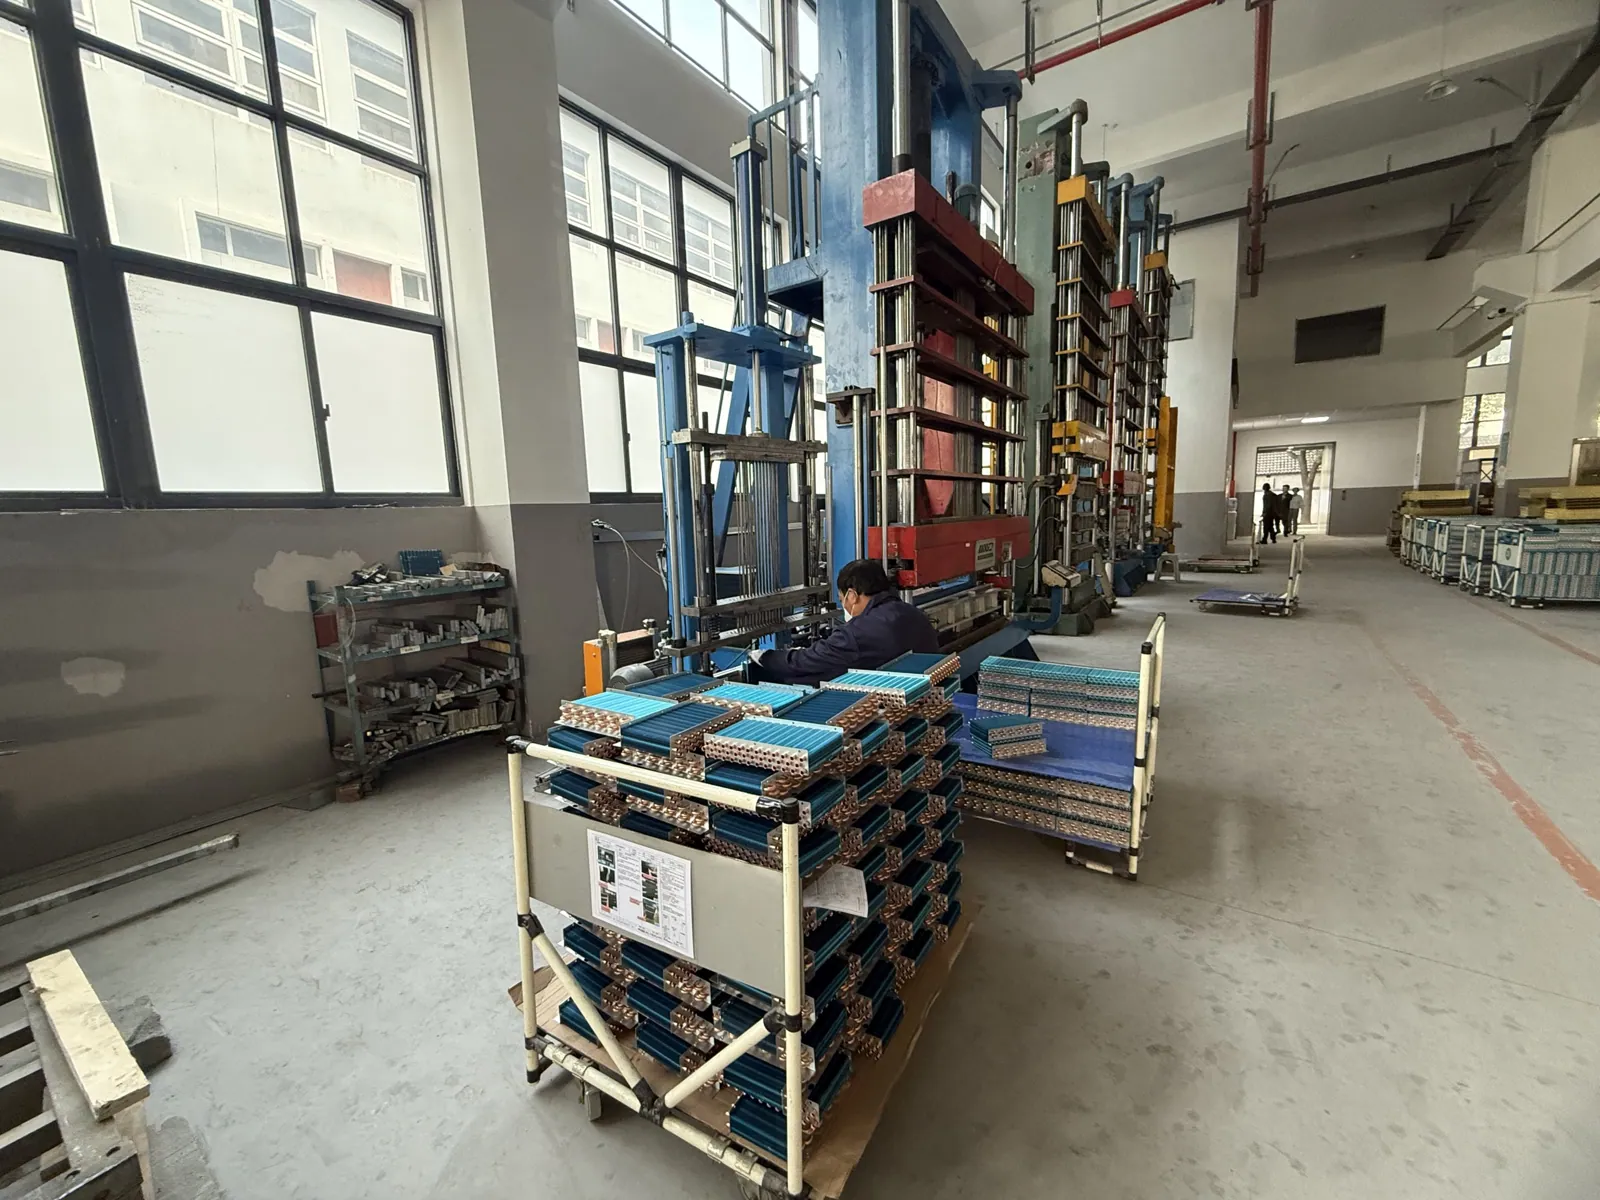
튜브 확관
기계식 확관기를 통해 동관을 팽창시켜 핀 칼라 내벽에 단단히 밀착시킵니다.
- 05
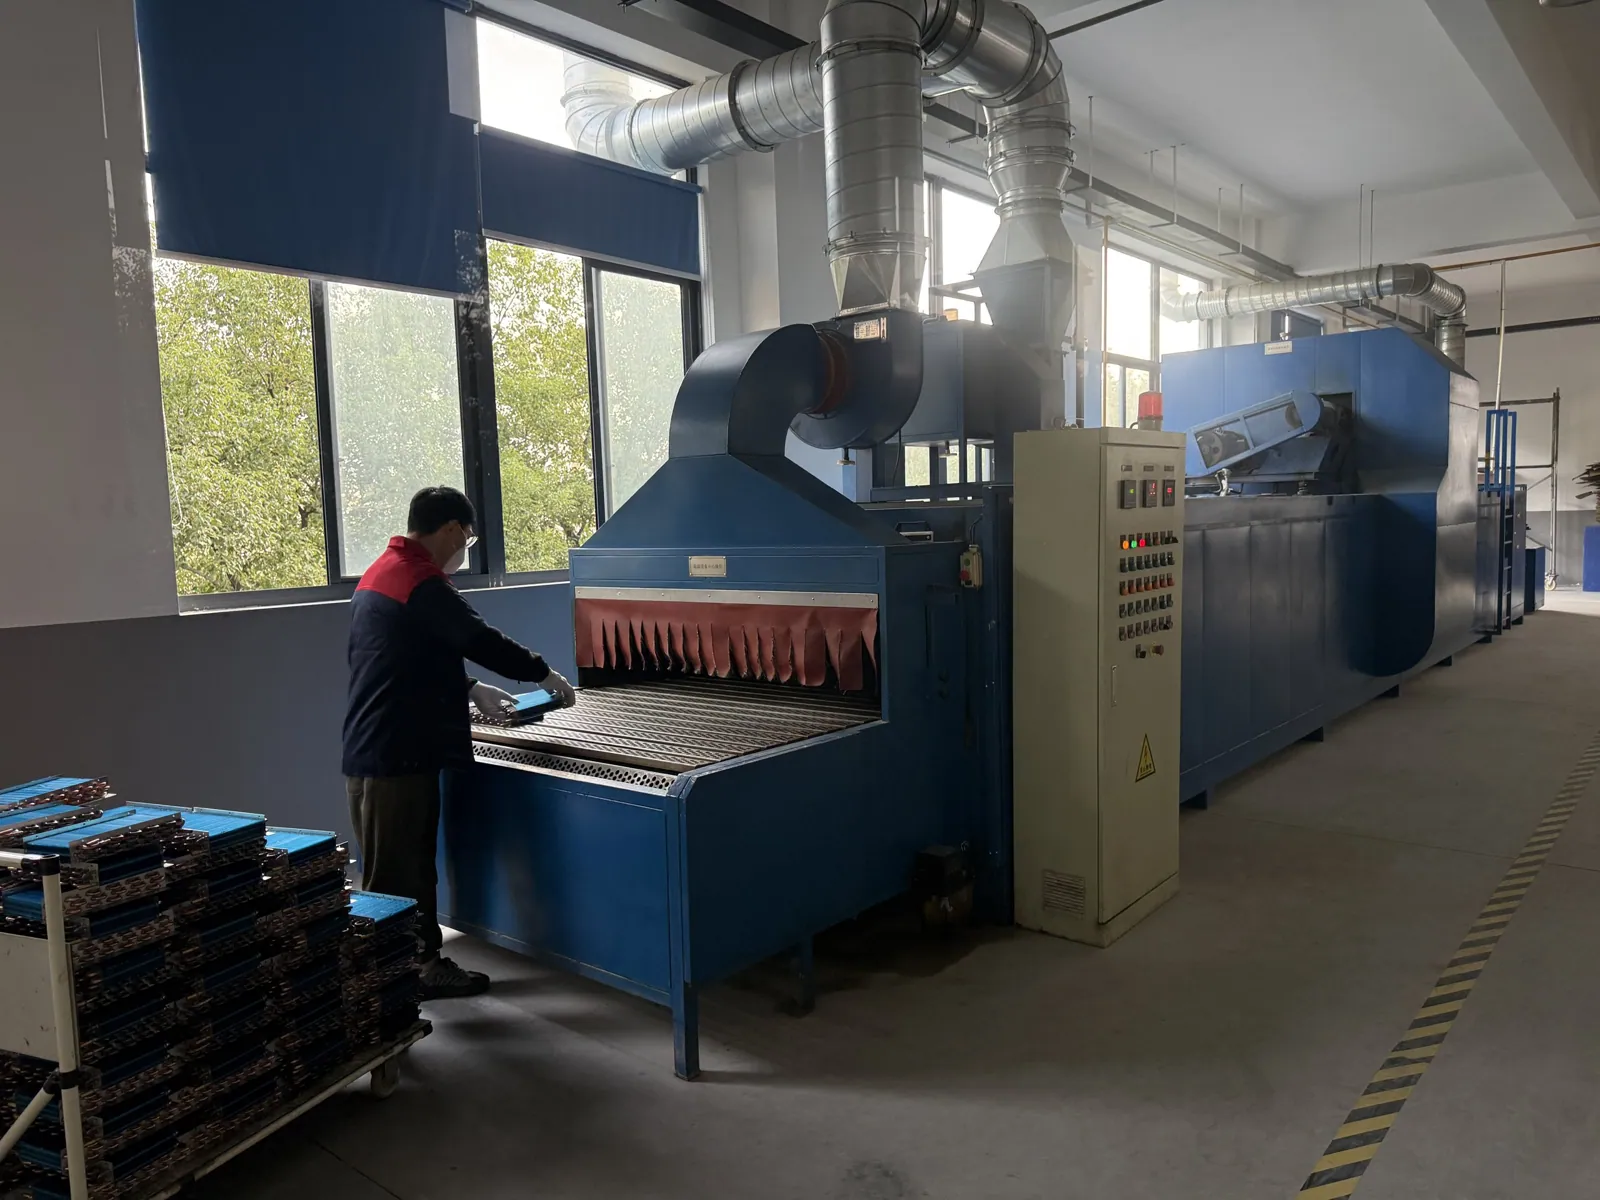
세척 및 건조
스탬핑과 확관 과정에서 남은 가공유를 제거하고 건조로에서 코일을 완전 건조합니다.
- 06
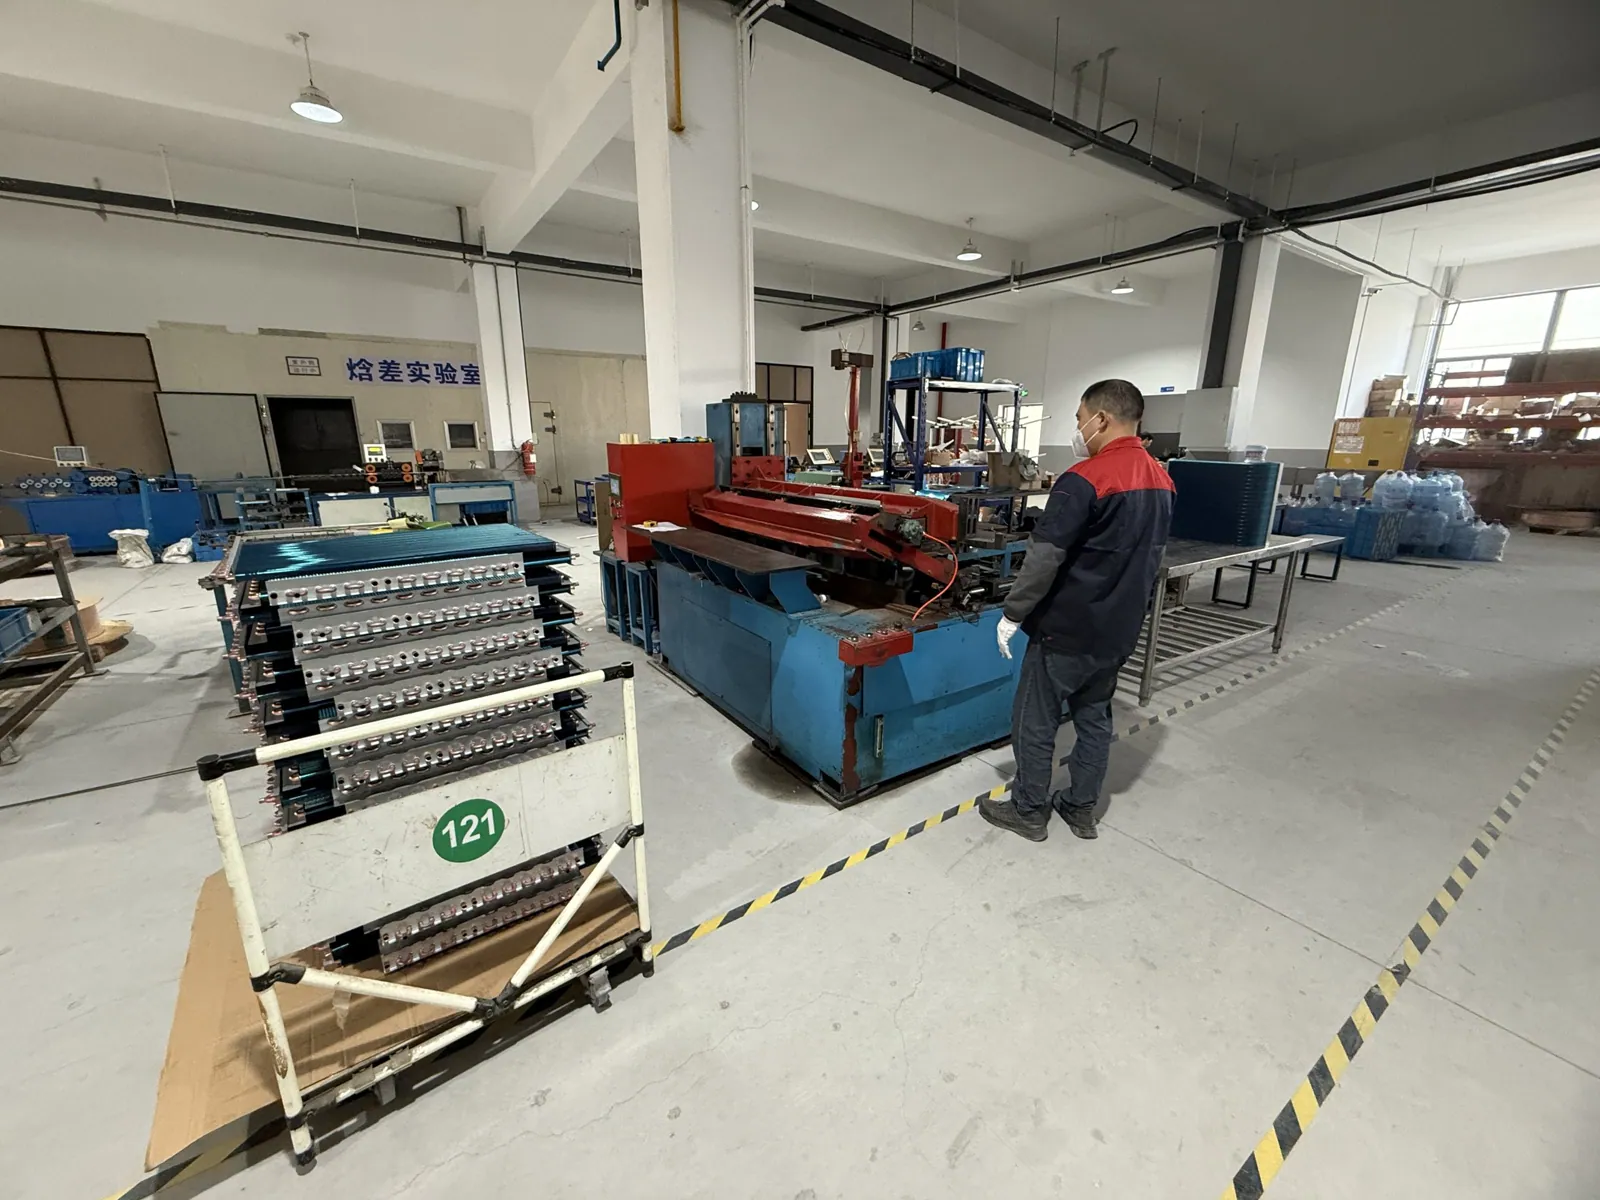
코일 벤딩
도면 사양에 따라 평면 코일을 L자형 또는 U자형으로 절곡 성형합니다.
- 07
브레이징 용접
리턴 벤드(U벤드)와 헤더 파이프를 브레이징 용접하여 냉매 회로를 밀폐 완성합니다.
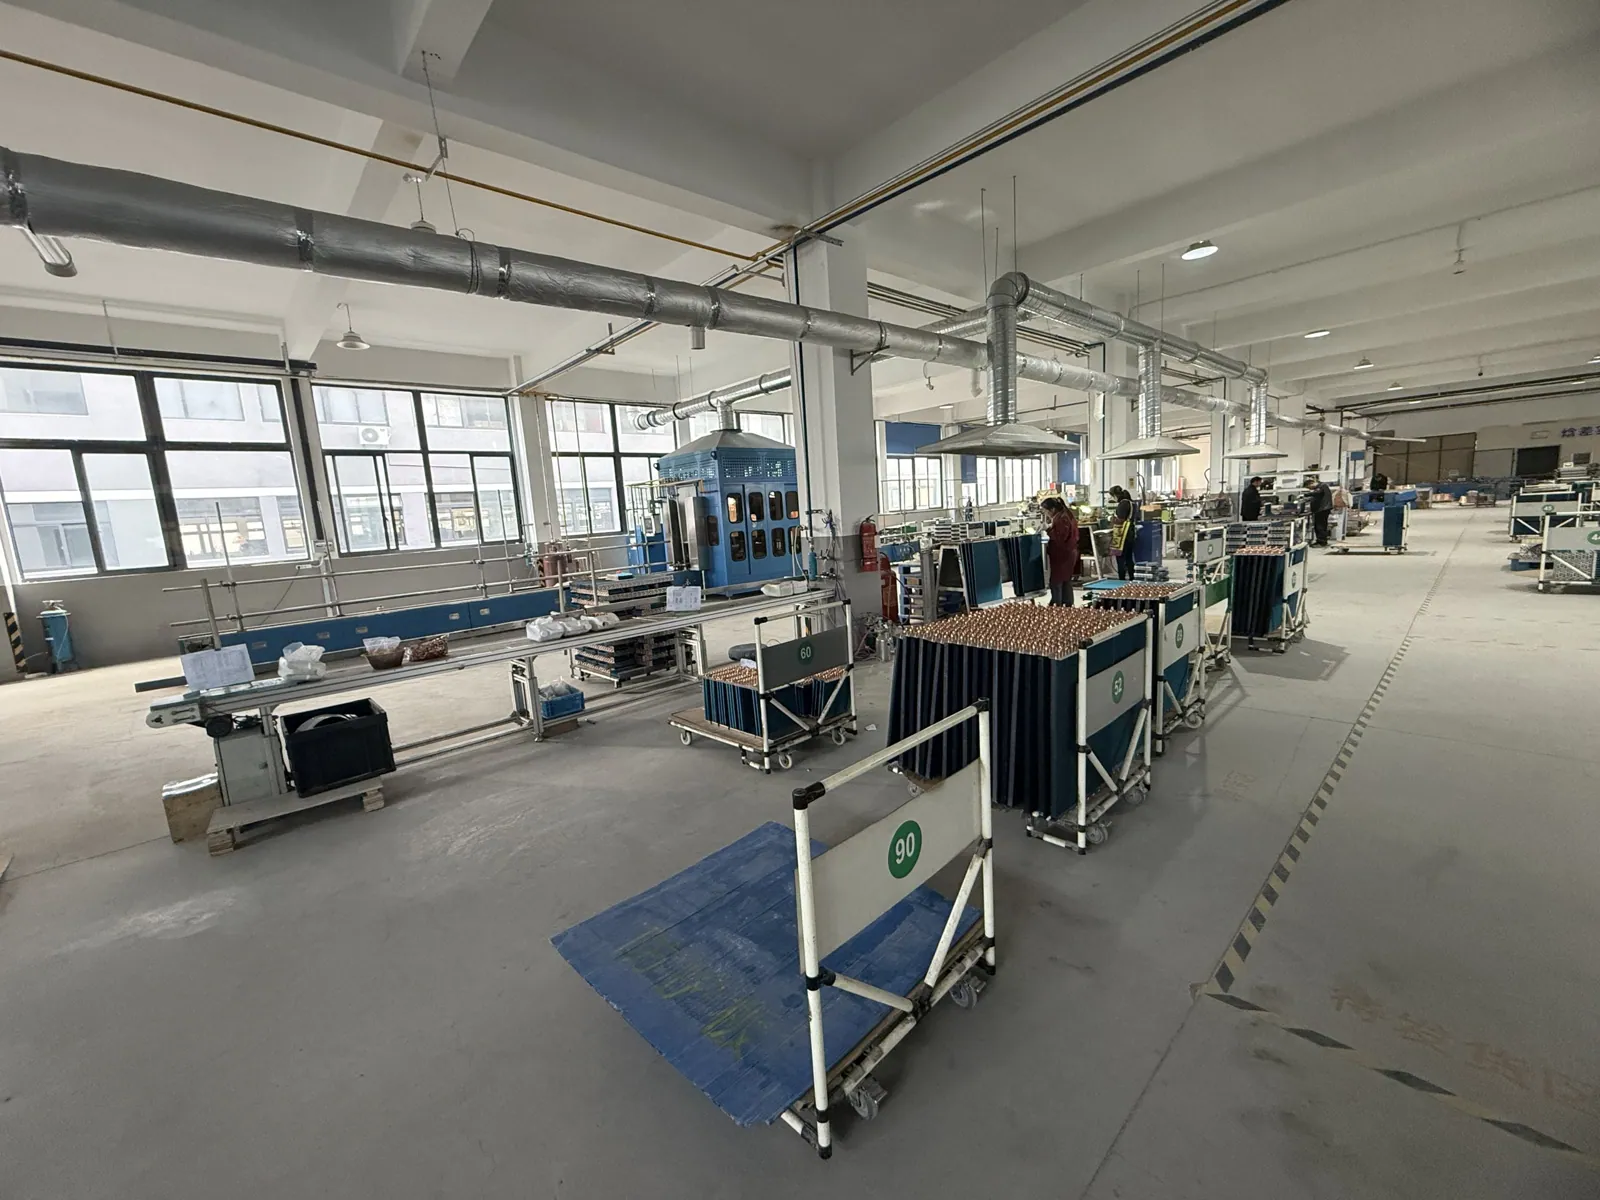
- 08
기밀 시험
모든 코일에 3.8 MPa 압력을 가해 누설 여부를 전수 검사합니다.
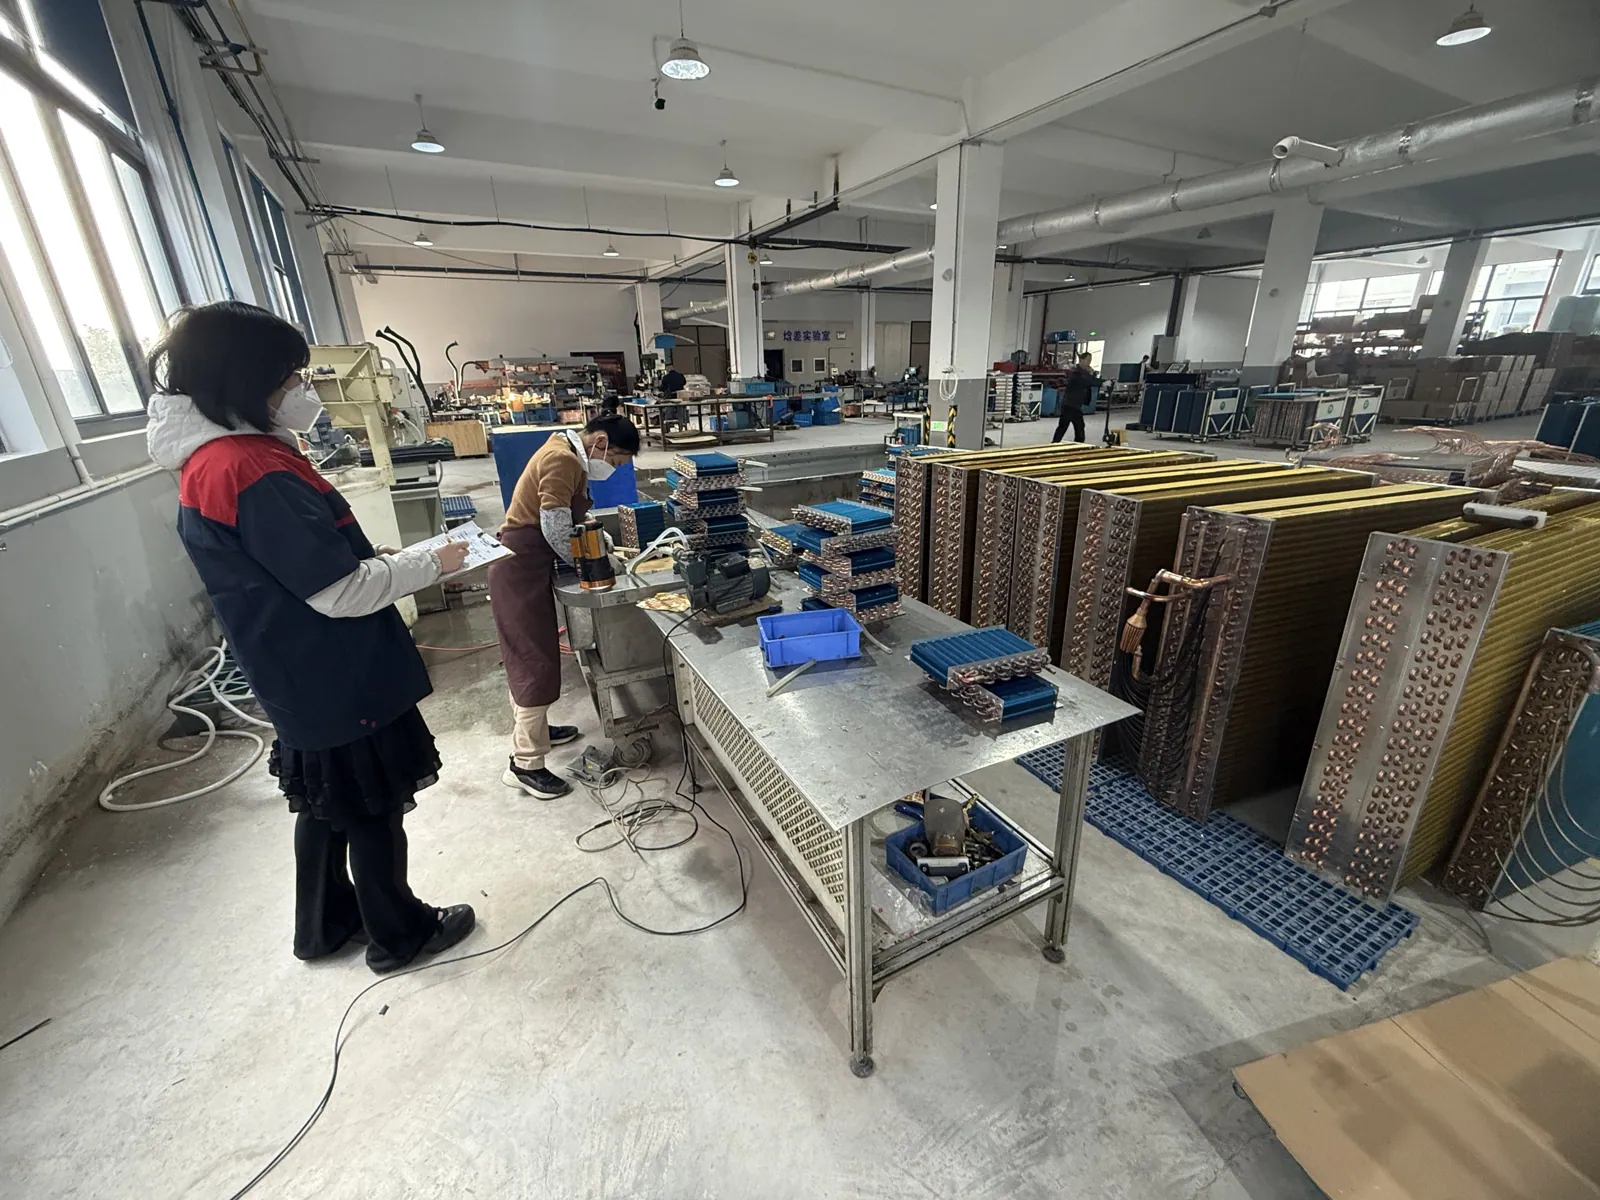
- 09
최종 검사
품질 검사원이 완성된 제품을 정밀 점검하고 검사 결과를 기록합니다.
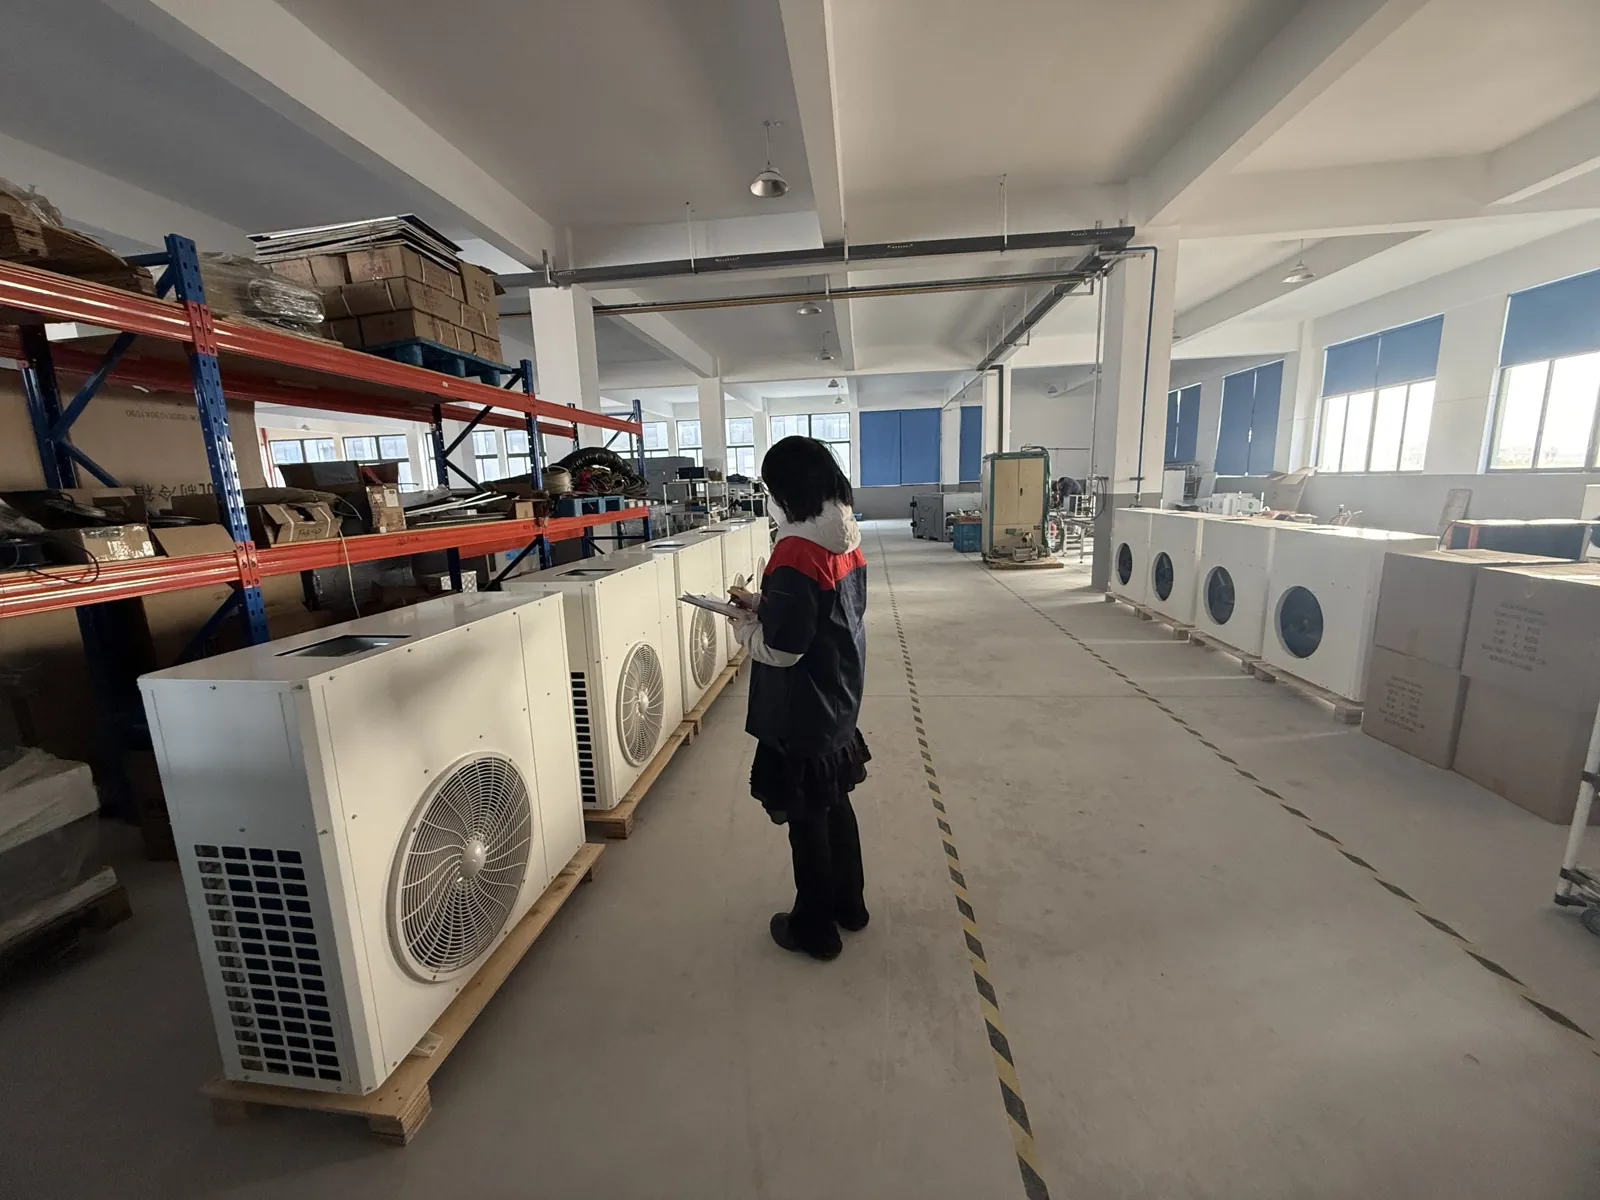
- 10
수출 포장
코일과 장비를 보호재로 감싸고 수출 규격에 맞춰 안전하게 포장합니다.
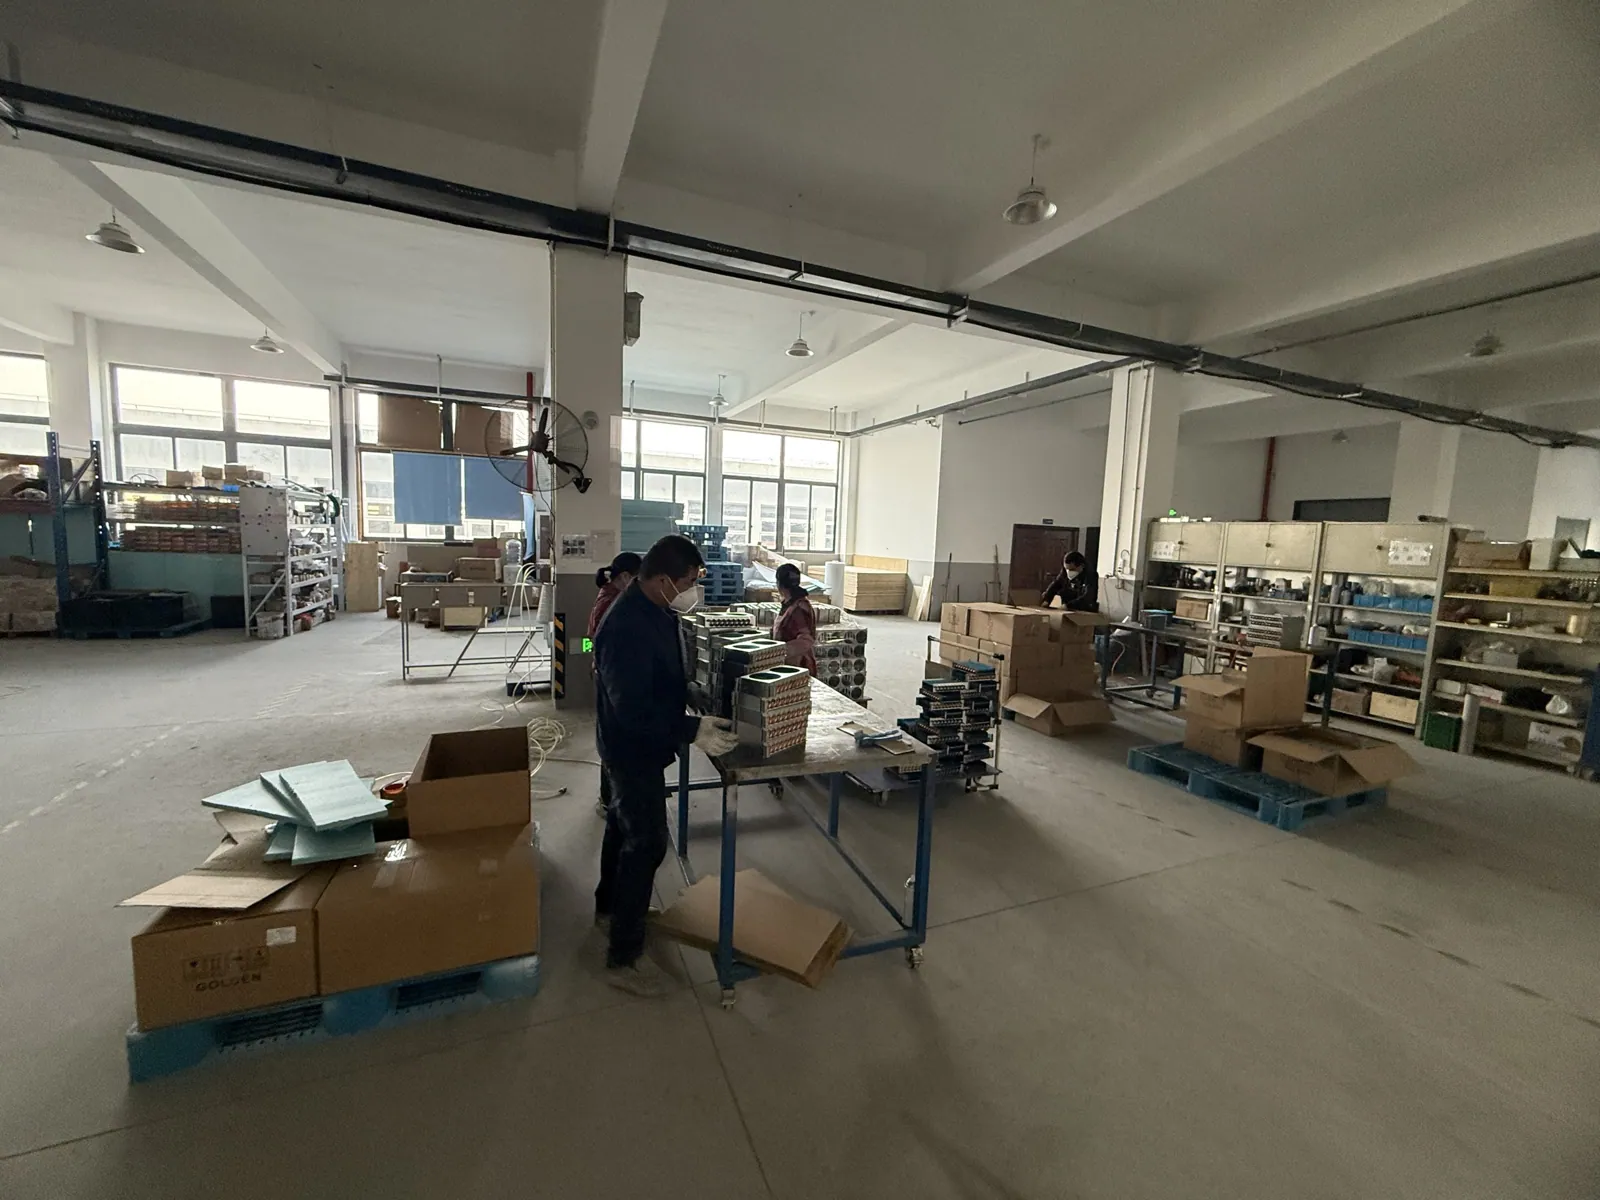
- 11
출하 대기
포장 완료된 제품이 출하 구역에서 상차를 대기합니다.
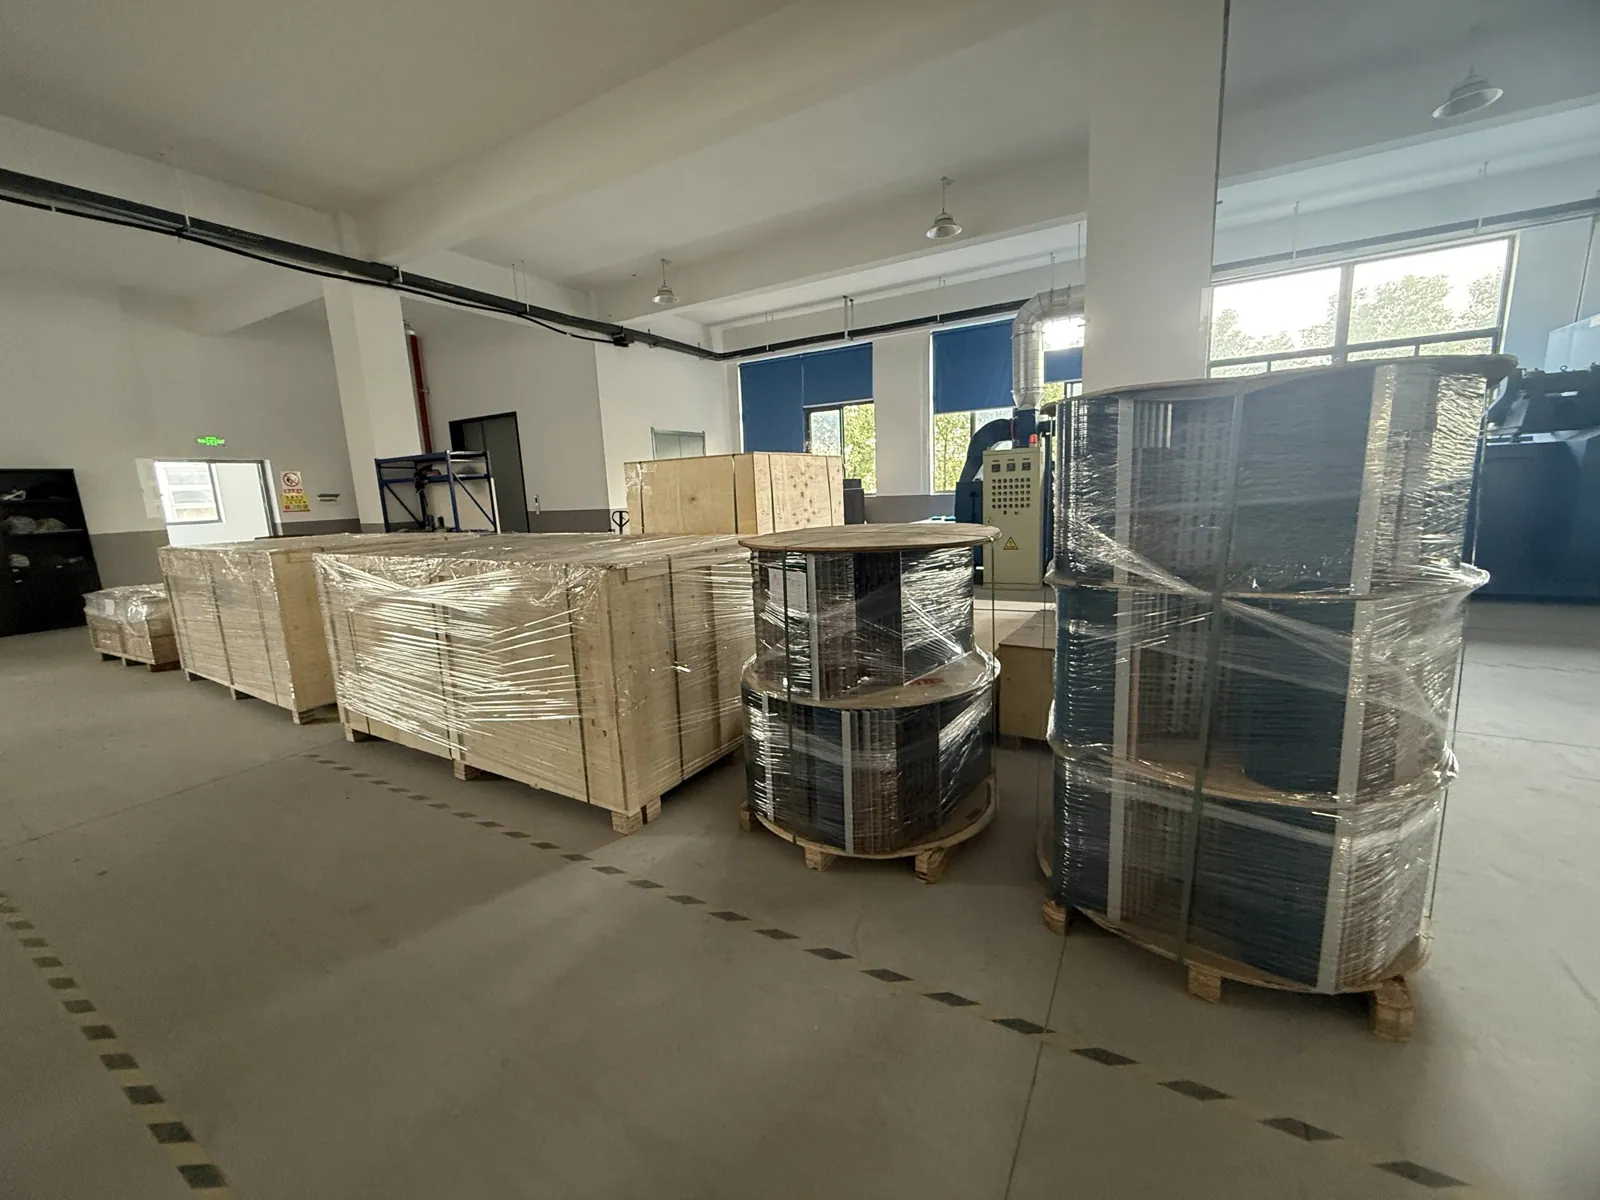
브레이징과 포장 사이에는 압축 공기로 코일 내부의 이물질을 불어내고 핀을 곧게 빗질하여 정돈합니다. 입고되는 동관과 알루미늄 원자재는 라인 투입 전 전량 입고 검사와 기록을 거칩니다. 월간 생산 능력은 핀튜브 열교환기 기준 약 18,000대입니다.
핵심 원자재
모든 코일 품질의 기본이 되는 두 가지 핵심 소재입니다.
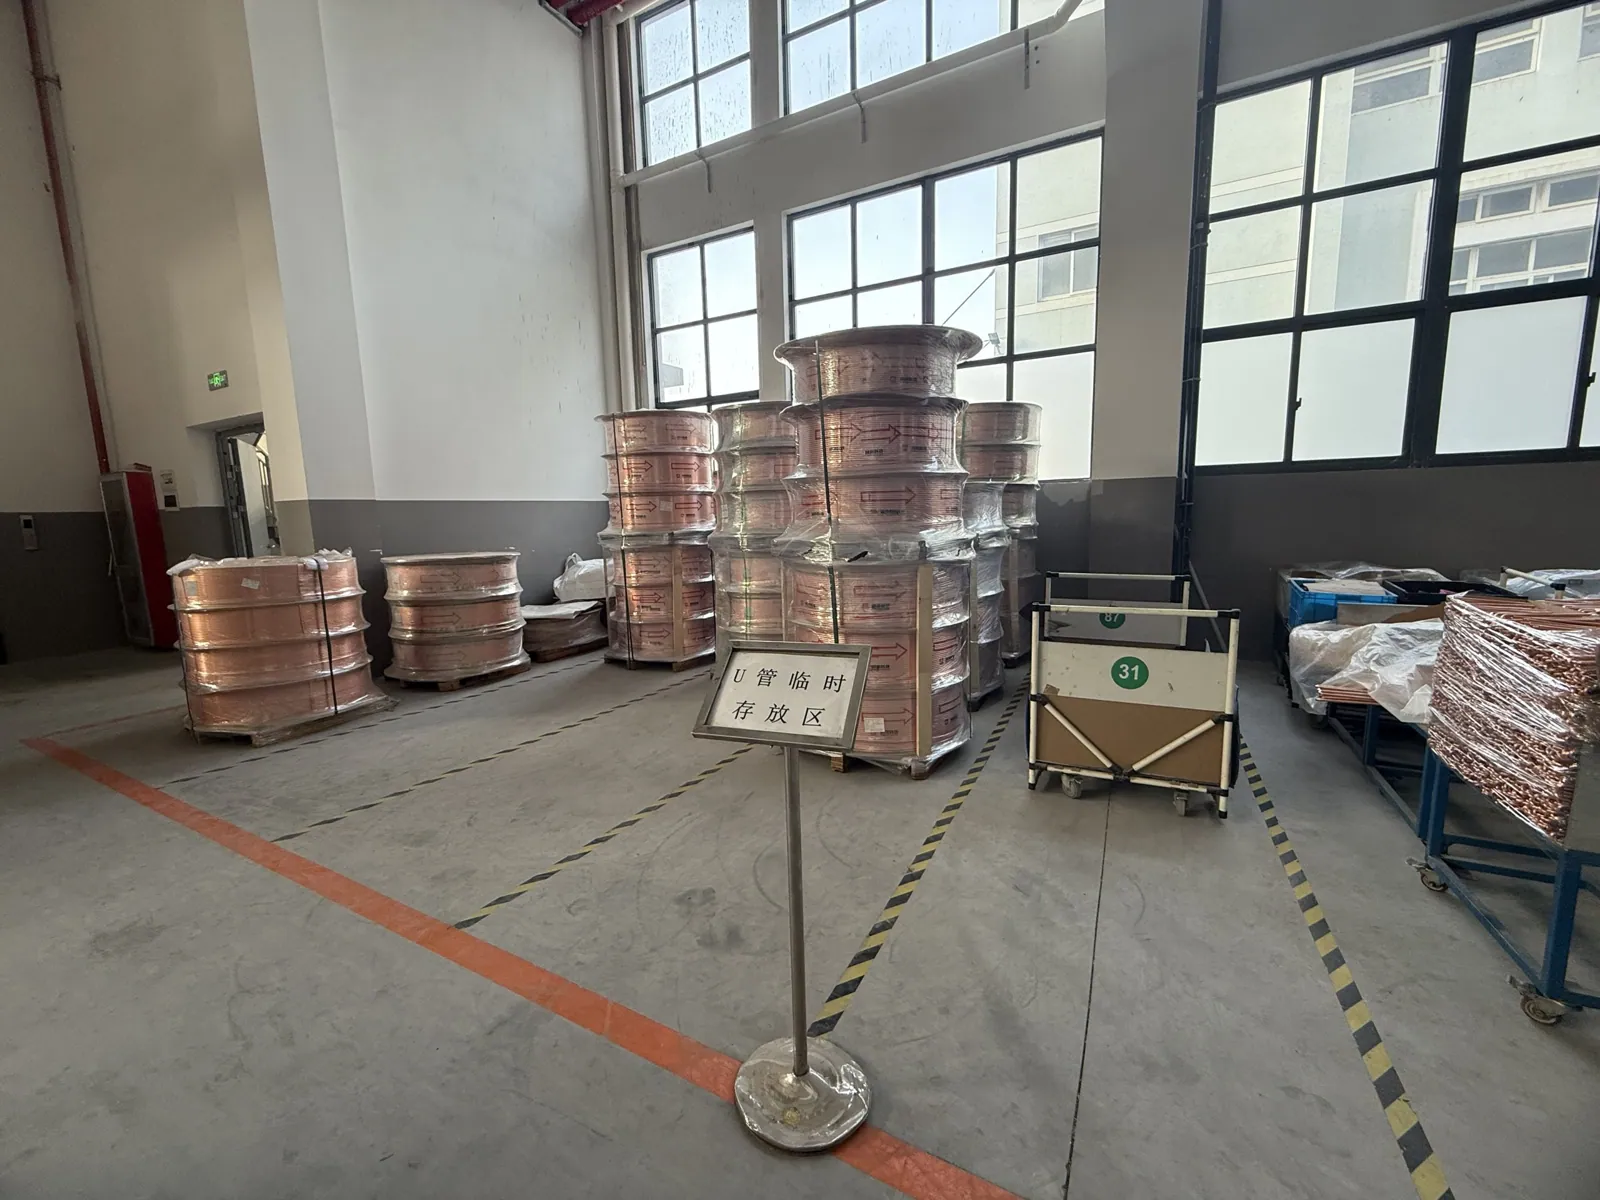
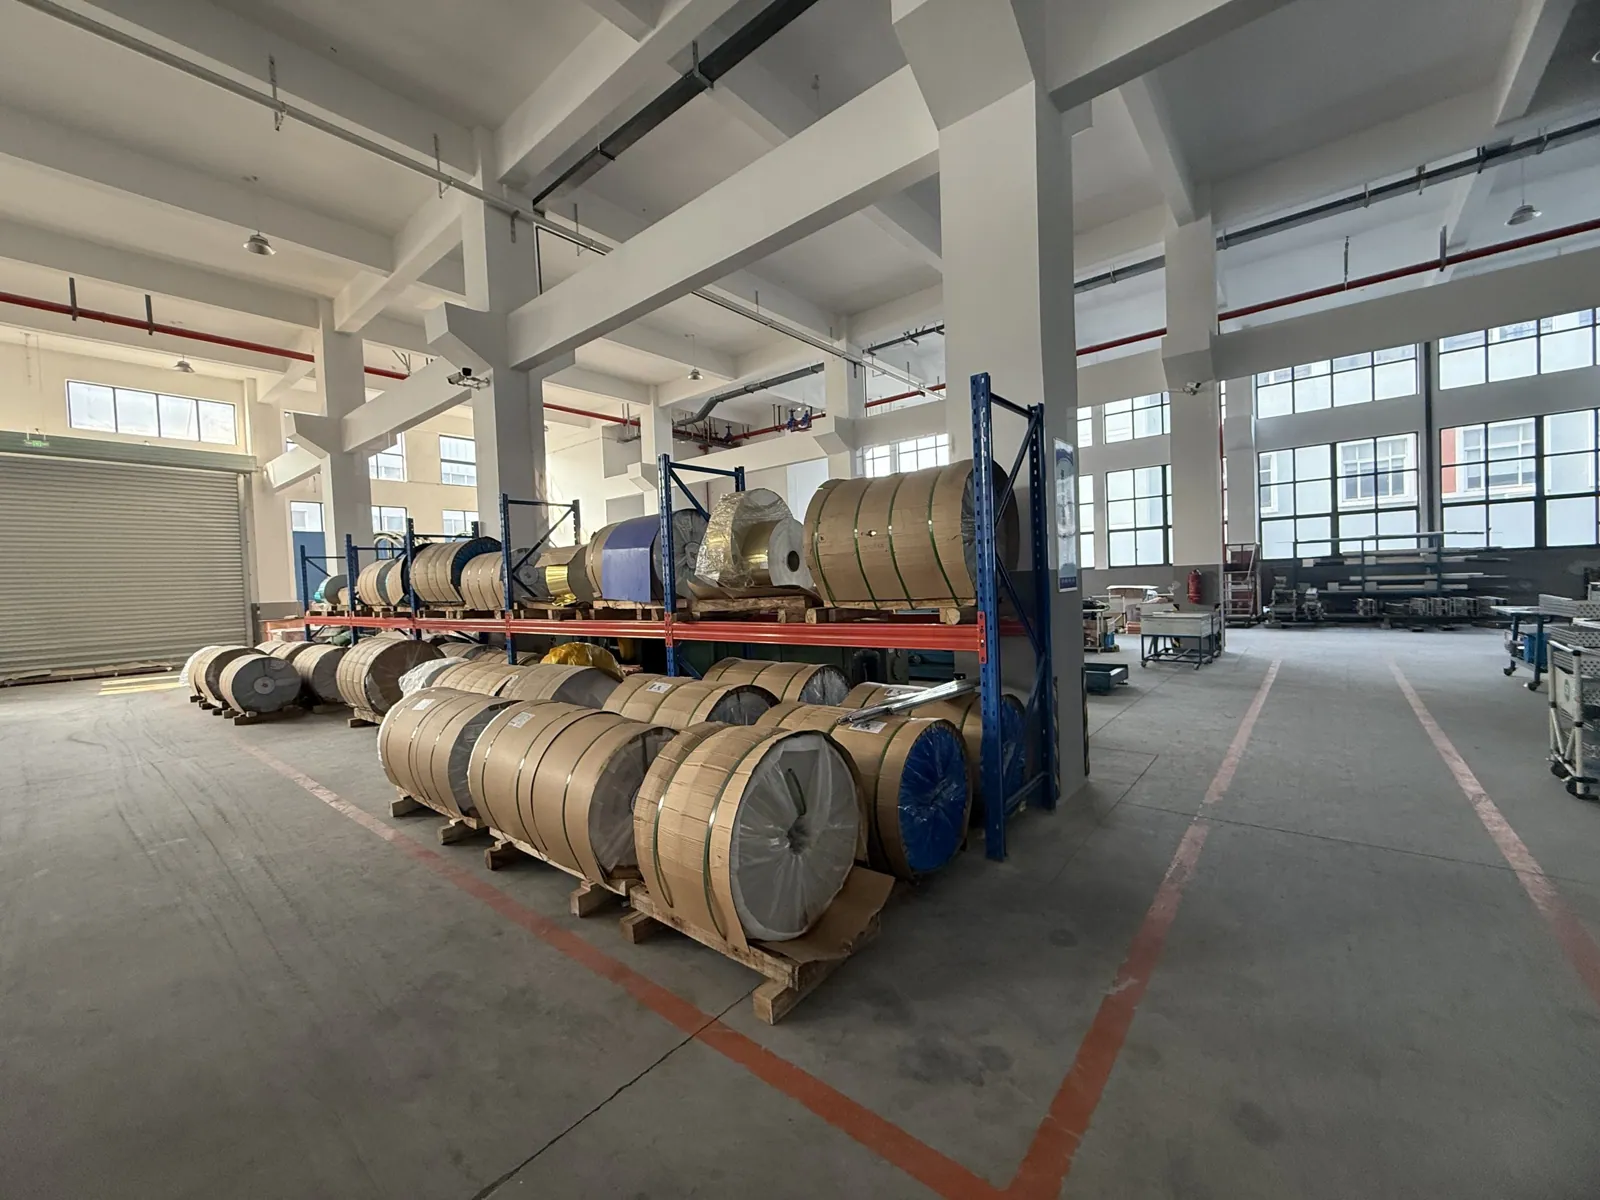
당사 주력 생산 라인
콜드체인 운송 박스
제조 공정
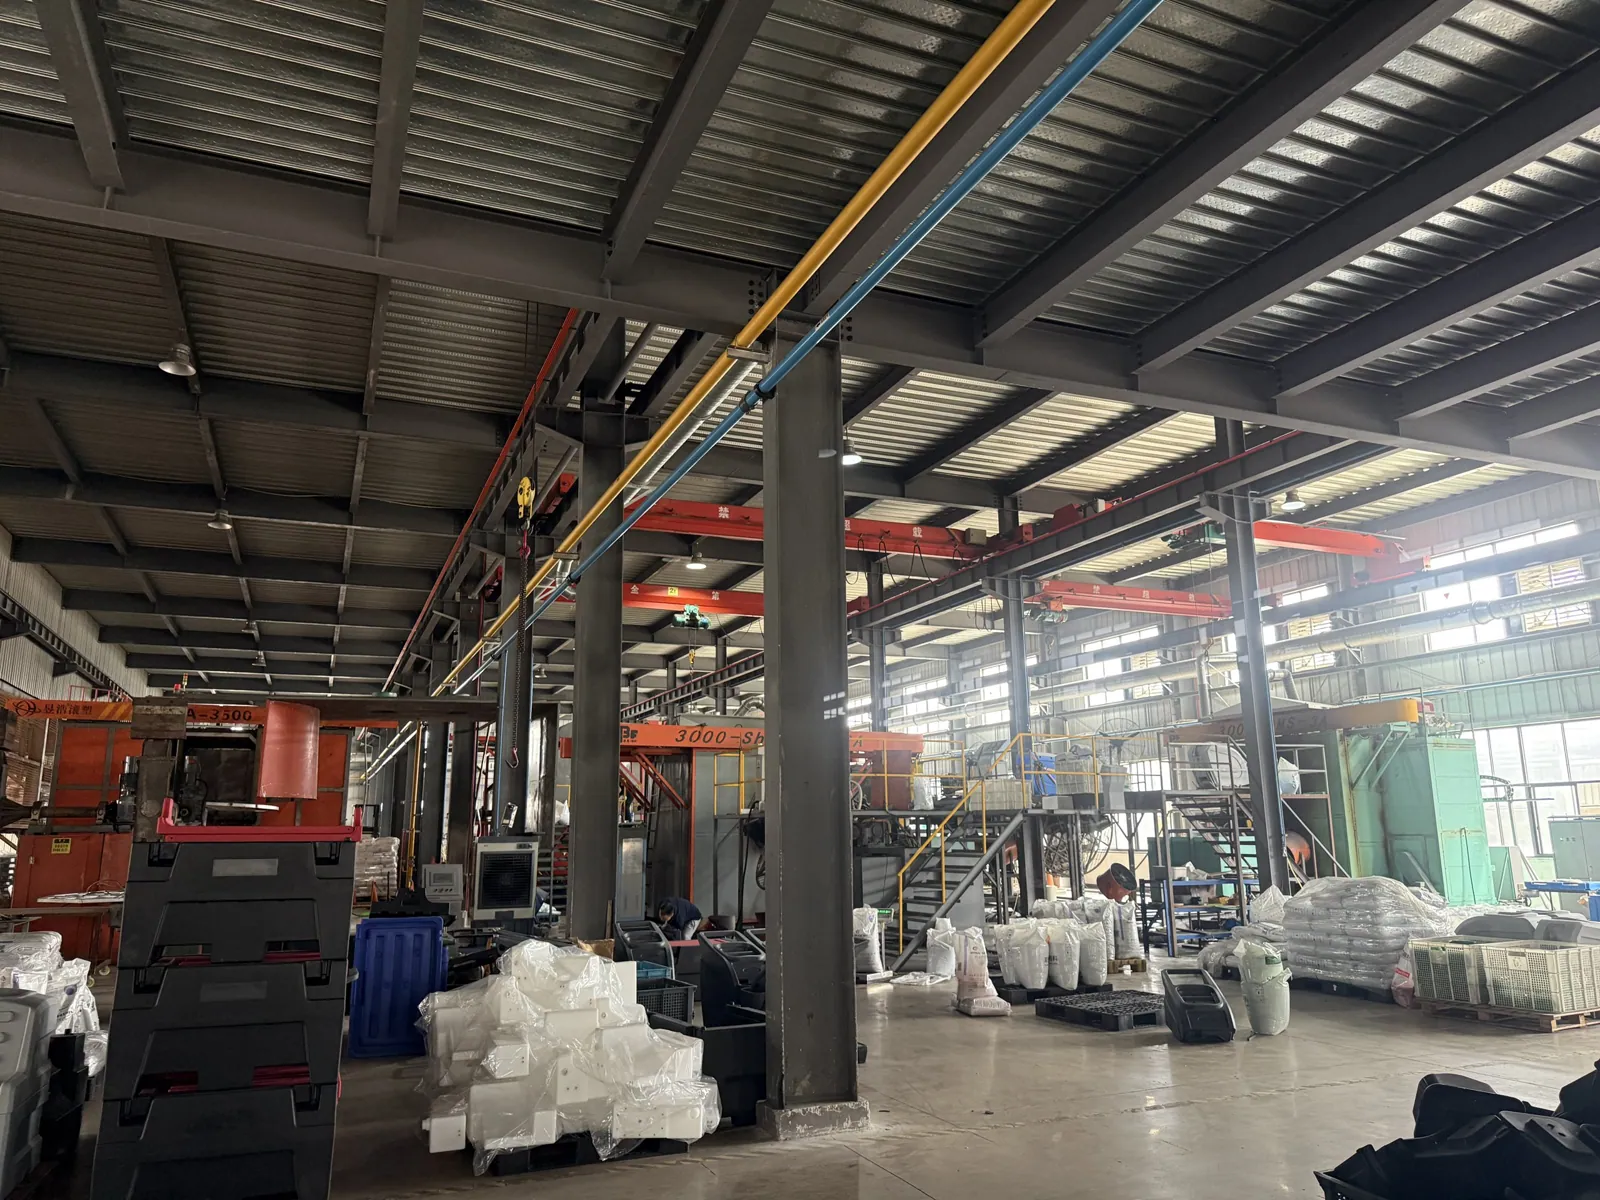
식품 등급 수지 배합부터 12시간 연속 가동 테스트를 마친 완제품까지 총 12단계로 제작됩니다. 박스 본체는 일체형 회전성형 후 내부 현장 발포 방식으로 완성됩니다.
당사 회전성형 현장에서 직접 촬영한 영상입니다: 원자재 보관소, 원료 배합, 가동 중인 성형기, 금형·지그, 그리고 박스 조립 공정을 확인하실 수 있습니다.
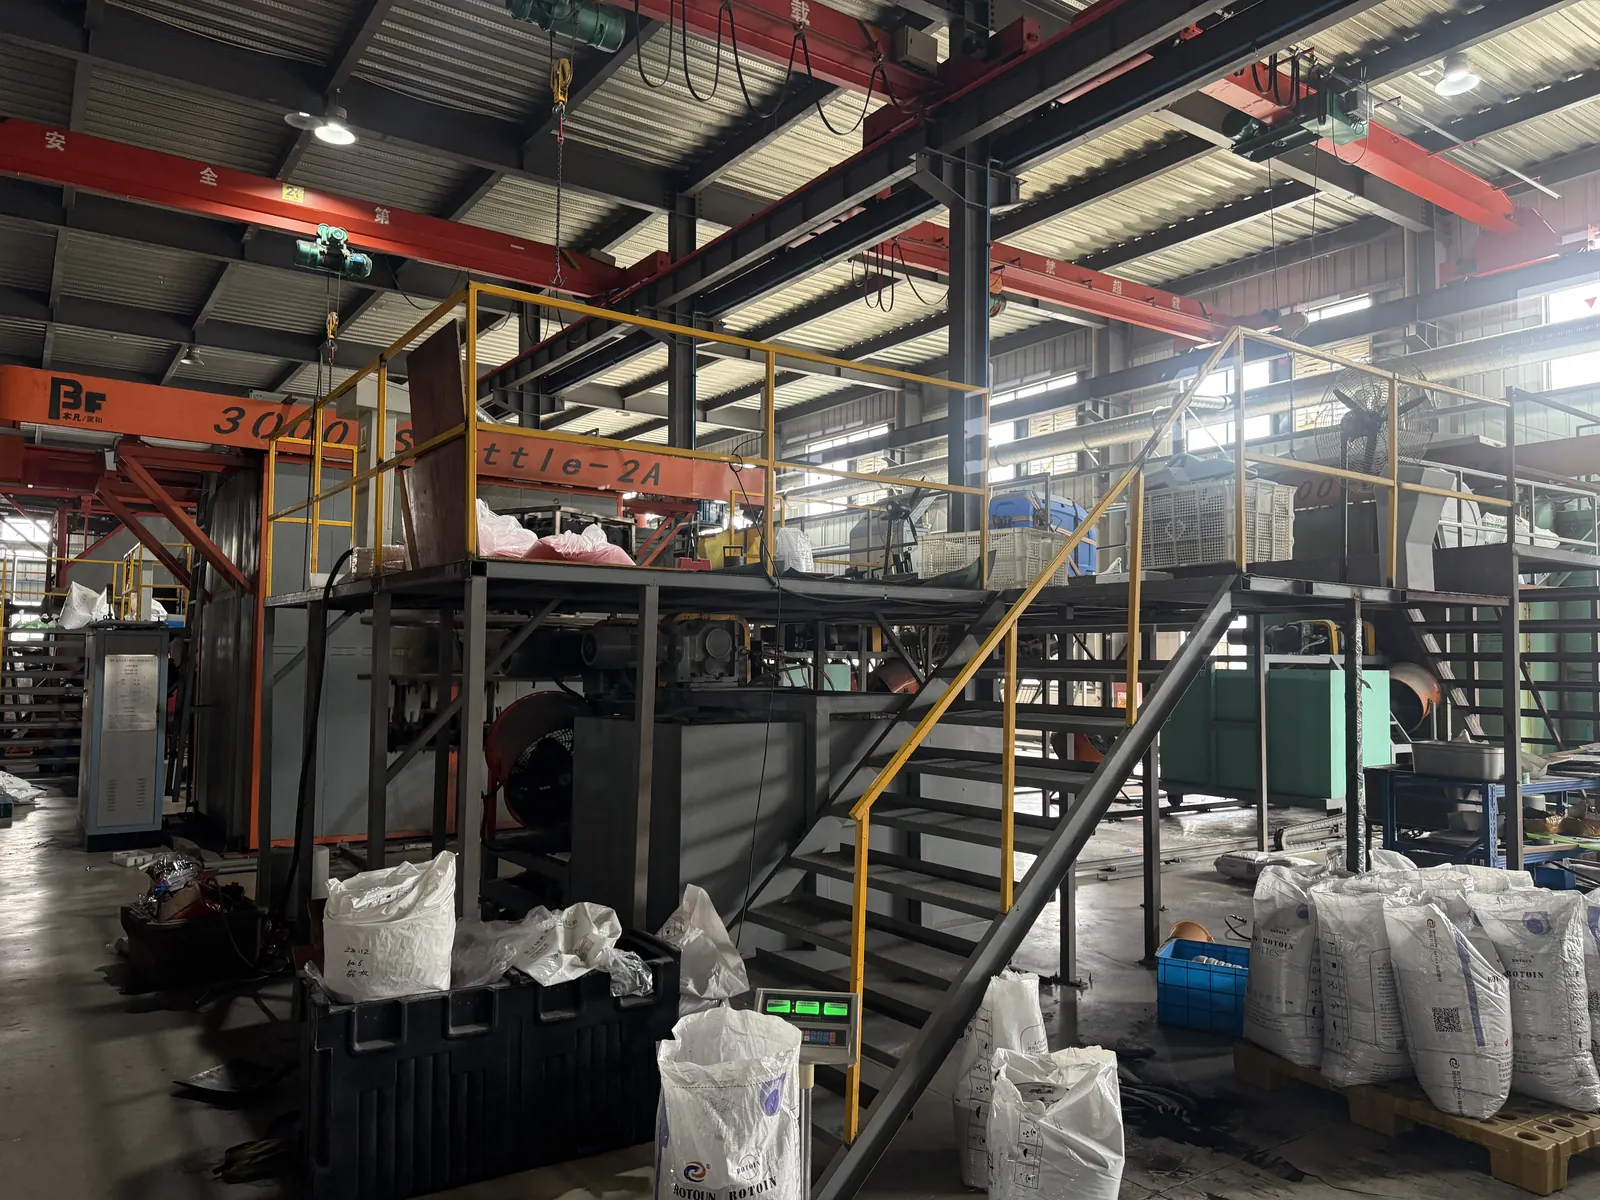
회전성형 설비 1단계 · 공정 01–04
일체형 외피 성형
- 01
원료 배합
식품 등급 폴리에틸렌(PE)을 개질제와 균일하게 배합한 후 금형 투입을 준비합니다.
- 02
금형 투입
박스 규격별로 정량 계량한 배합 수지를 금형 내부에 투입합니다.
- 03
회전성형
오븐 내부에서 금형이 2축 회전하면서 수지가 모든 벽면에 고르게 도포되어 이음매 없는 일체형 쉘이 형성됩니다.
- 04
냉각 및 탈형
성형된 쉘을 충분히 냉각한 뒤 회전성형 금형에서 분리합니다.
- 01

금형 및 발포 지그 2단계 · 공정 05–08
단열 발포 및 마감
- 05
폴리우레탄 발포
내벽과 외벽 사이의 빈 공간에 폴리우레탄(PU) 폼을 충진 발포합니다.
- 06
트리밍 가공
외피 가장자리의 잔여 버(플래시)를 깔끔하게 다듬습니다.
- 07
경화 및 지그 분리
발포 지그 안에서 본체가 변형 없이 완전 경화된 후 지그에서 분리합니다.
- 08
하드웨어 장착
후면 도어, 측면 도어 및 각종 잠금장치·부속품을 장착합니다.
- 05
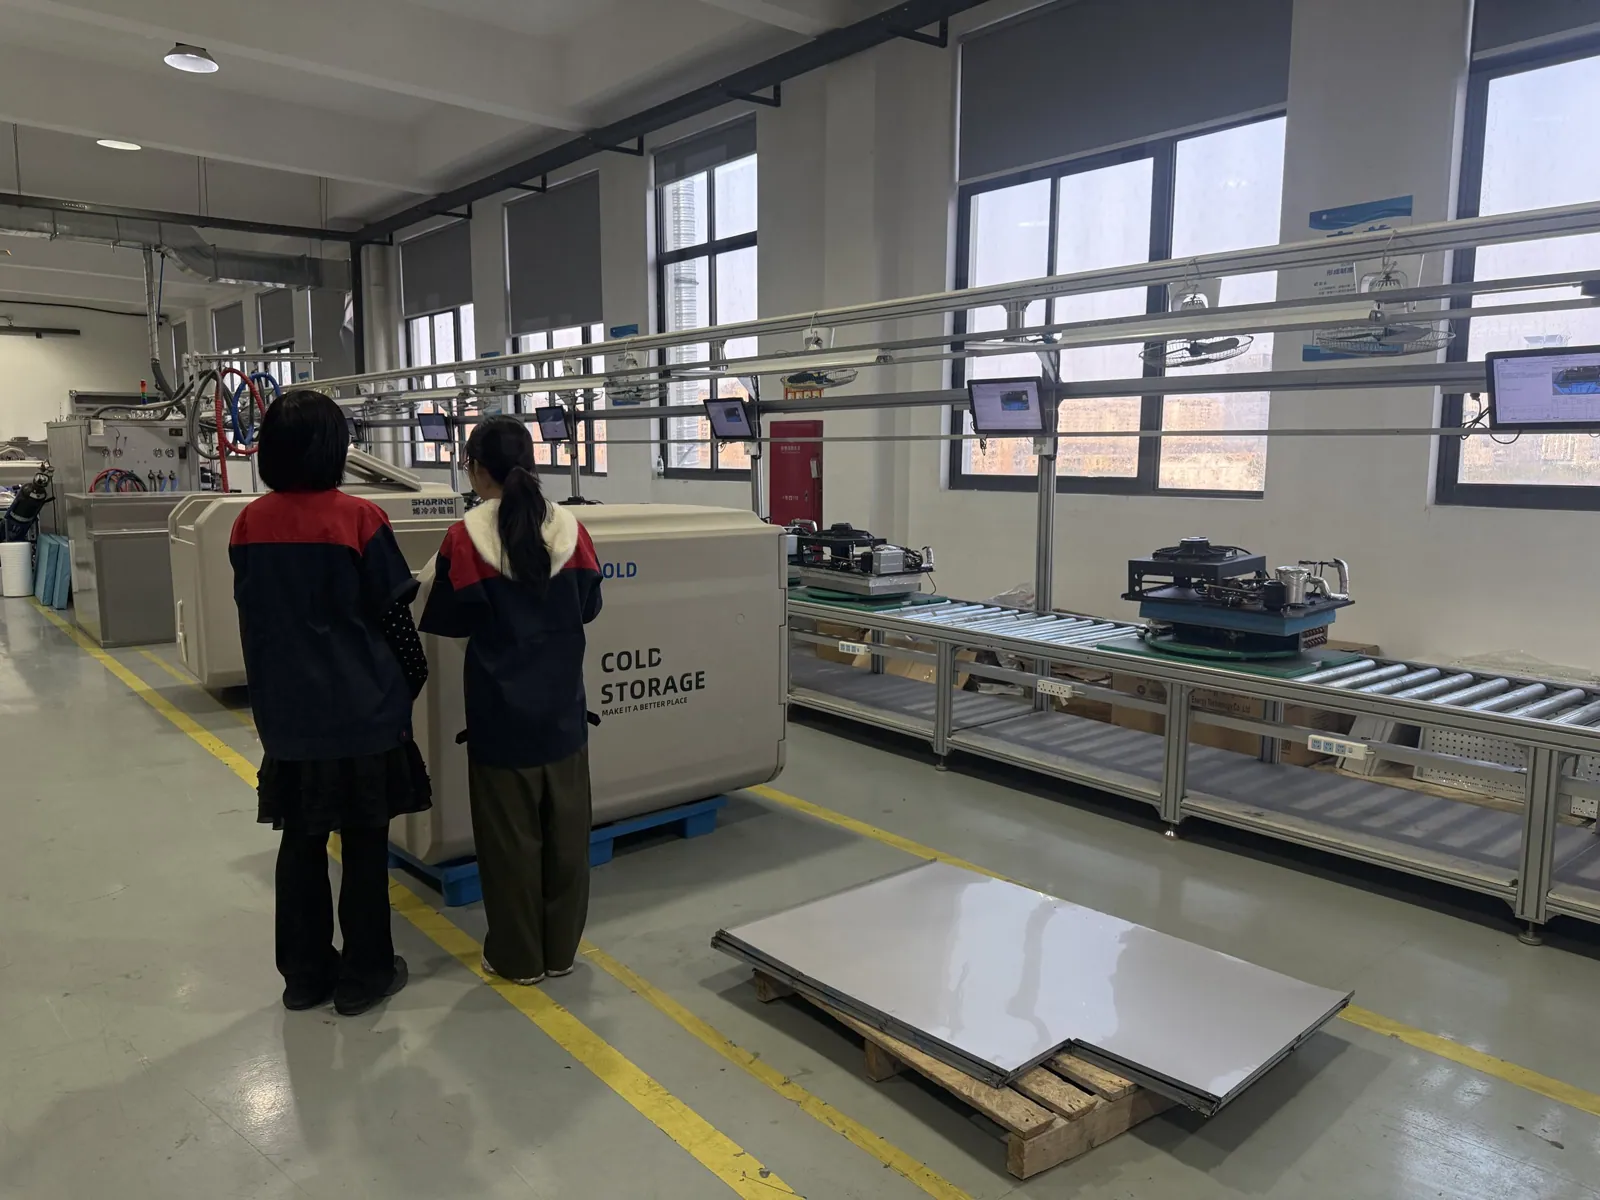
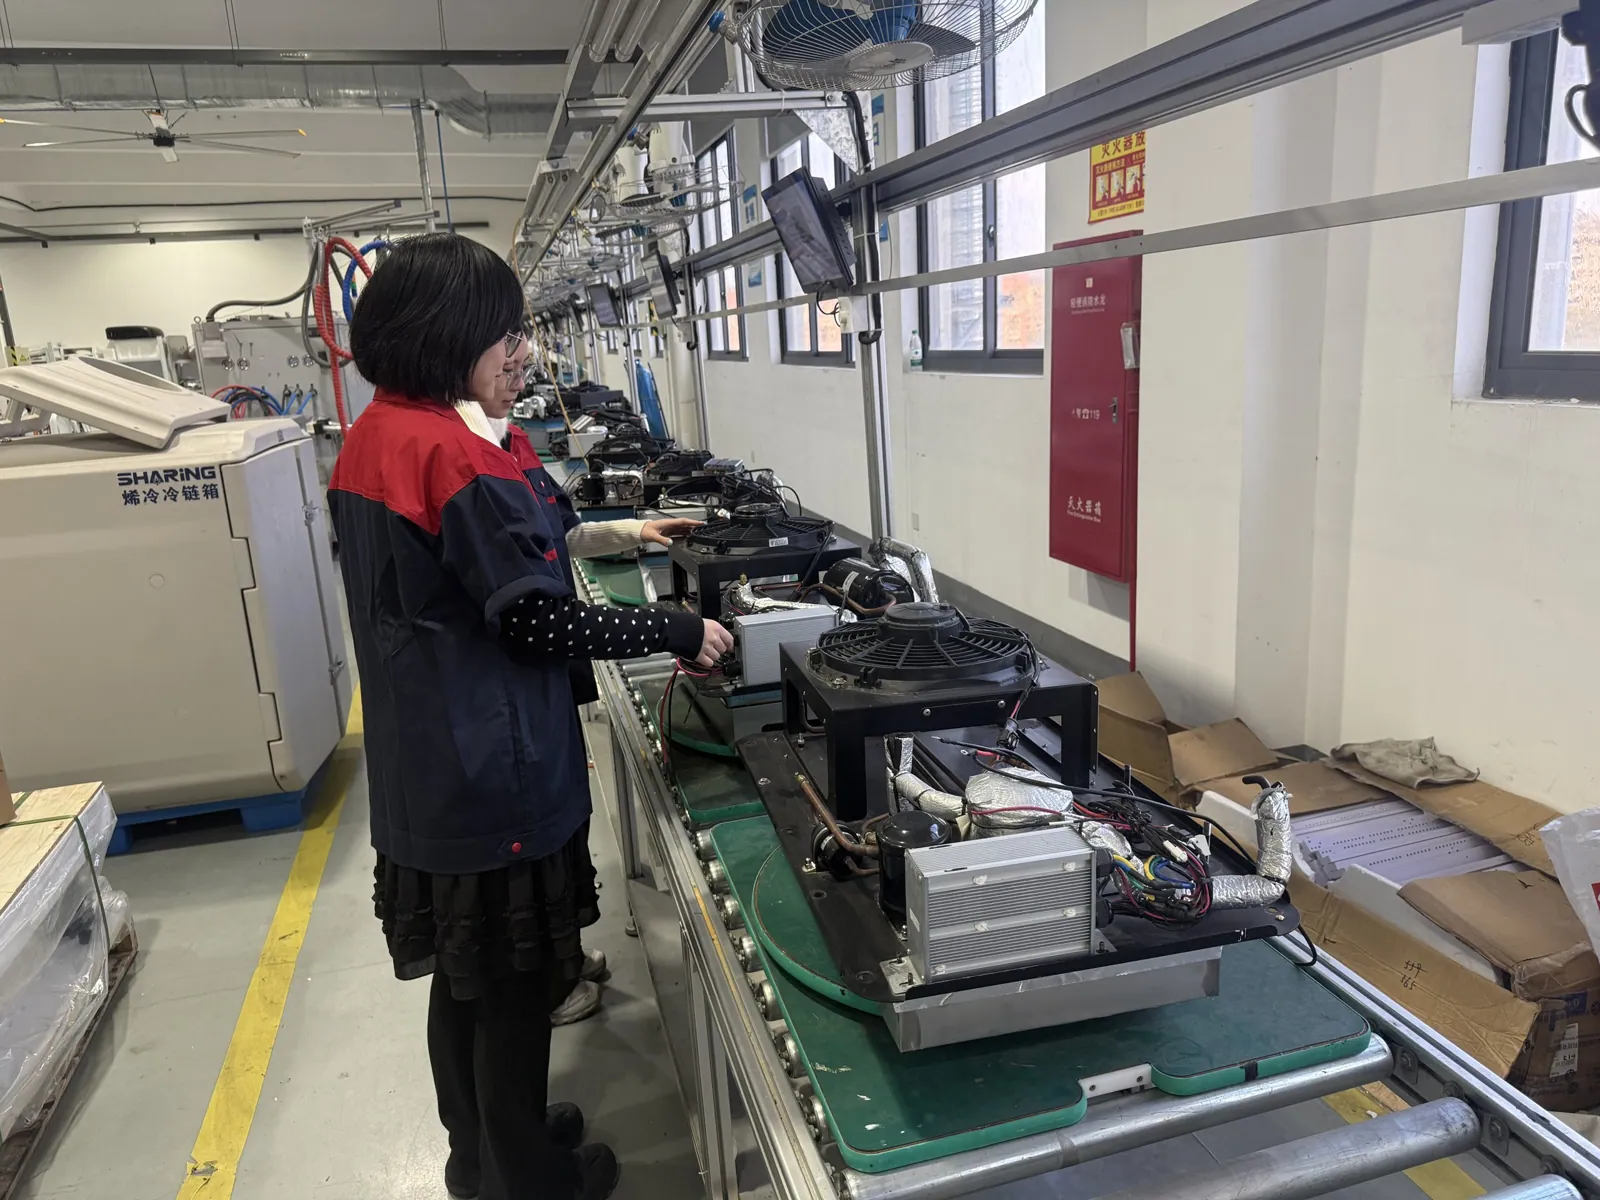
냉동 유니트 조립 라인 3단계 · 공정 09–12
냉동기 탑재 및 성능 시험
- 09
냉동 유니트 장착
전용 기계실 구획에 컴프레서 냉동 유니트를 장착합니다.
- 10
성능 시험
유니트의 냉각 성능과 본체의 단열 유지 성능을 모두 시험합니다.
- 11
12시간 에이징 가동
모든 박스는 출하 승인 전 12시간 연속 가동 테스트를 거칩니다.
- 12
포장 및 출하
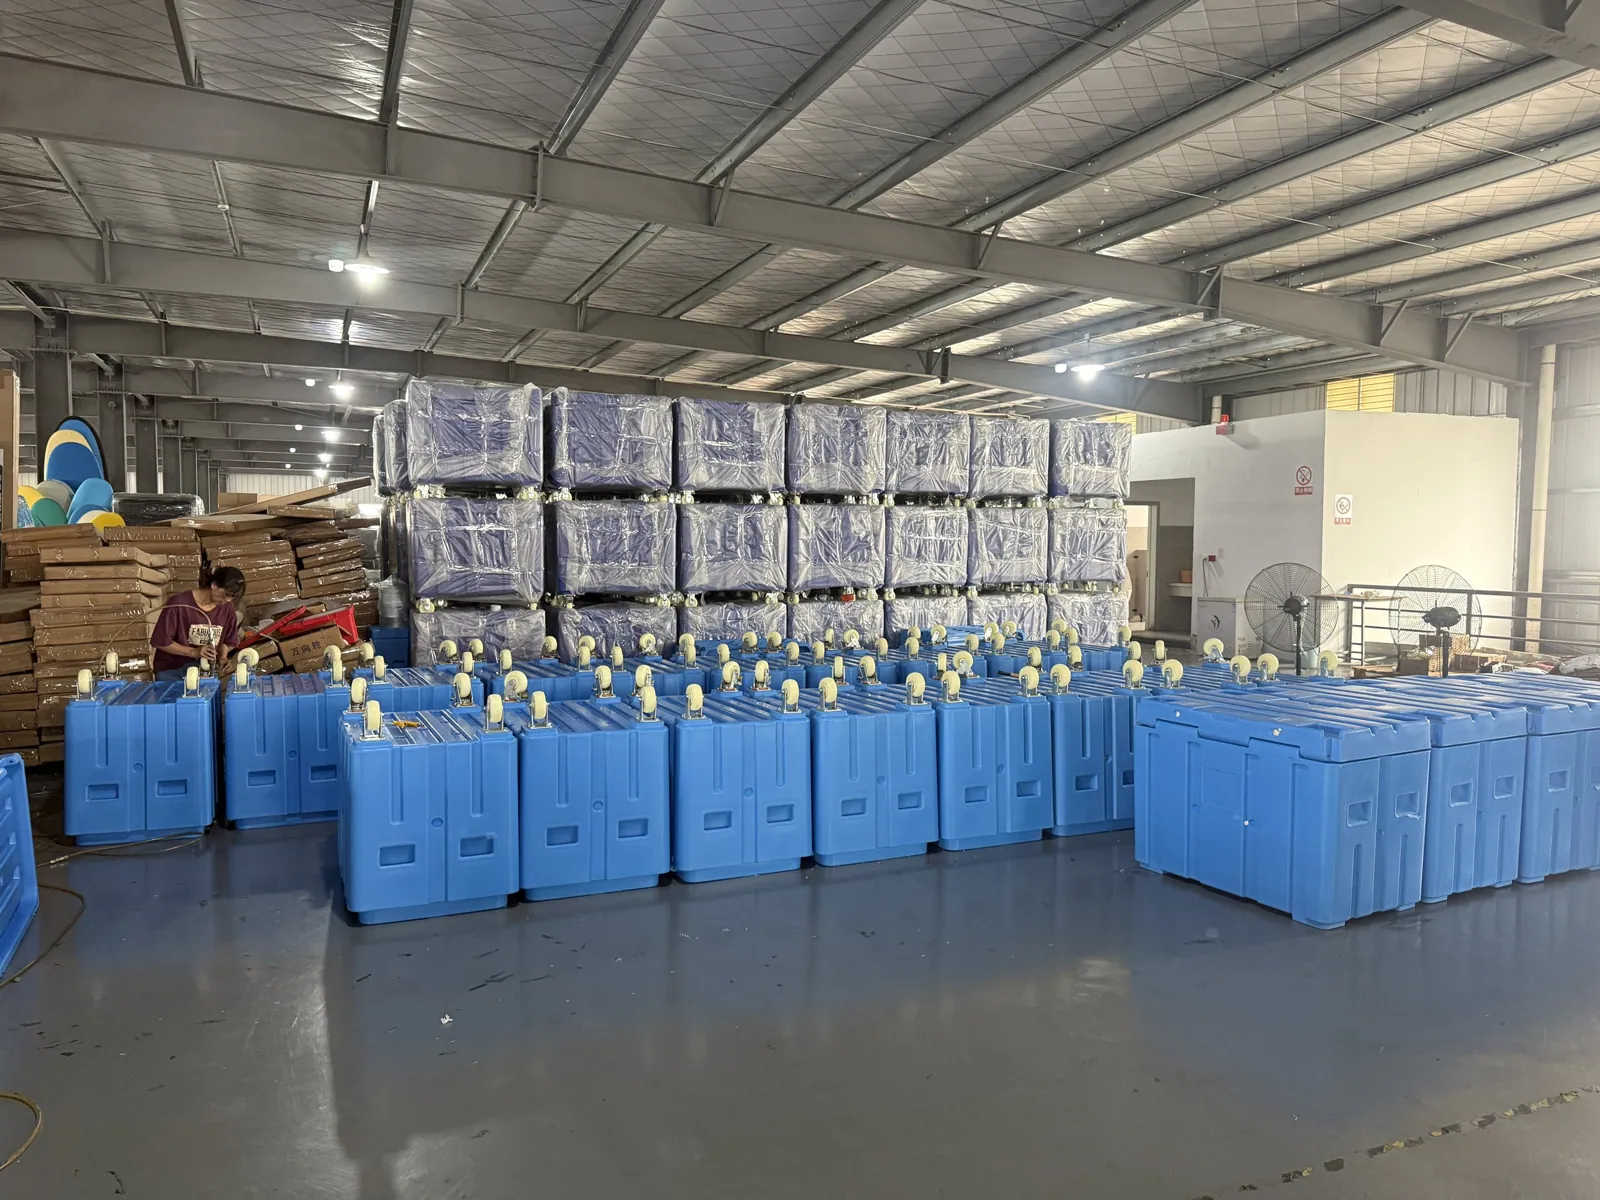
검사를 마친 박스를 안전하게 포장하여 주로 닝보항을 통해 출하합니다.
- 09
모든 장비는 출고 전 냉각·단열 성능 시험과 12시간 연속 에이징 가동까지 총 두 차례의 테스트를 거칩니다. 만재 컨테이너(FCL) 주문 시 예비 냉동 유니트 2세트를 무상 동봉하여 출하합니다.
기타 전문 작업장
보냉 박스와 냉동 유니트가 동일한 사업장 내에서 일괄 생산됩니다.
직접 눈으로 확인하십시오.
중국 닝보 공장을 직접 방문하시거나, 생산 현장 실시간 화상 투어를 요청하실 수 있습니다.