Fasilitas
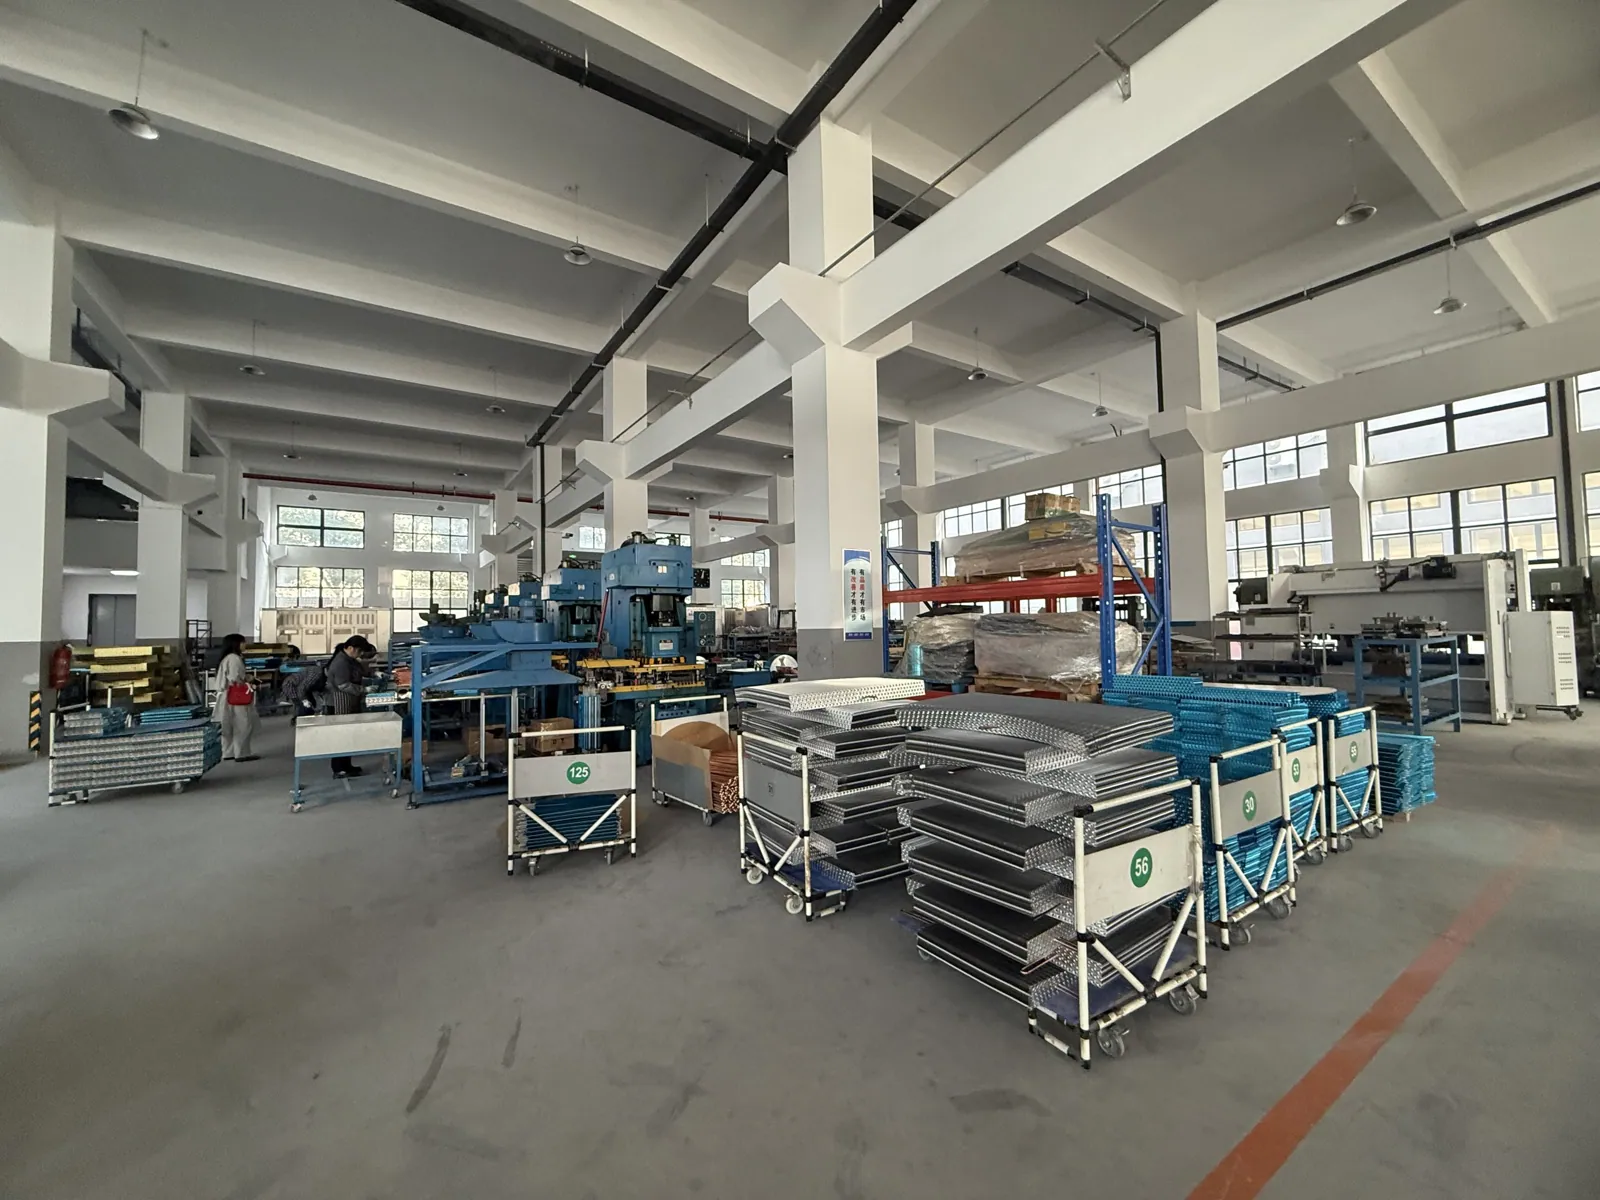
Pabrik seluas 12.000 m² di Distrik Jiangbei, Ningbo, dengan 105 karyawan. Berikut adalah alur produksi penukar panas dan kotak transportasi rantai dingin di pabrik kami, difoto langsung saat proses berlangsung.
Cara pembuatan koil
Sebelas tahap, mulai dari gulungan tabung tembaga hingga koil siap kemas di atas palet.
- 01
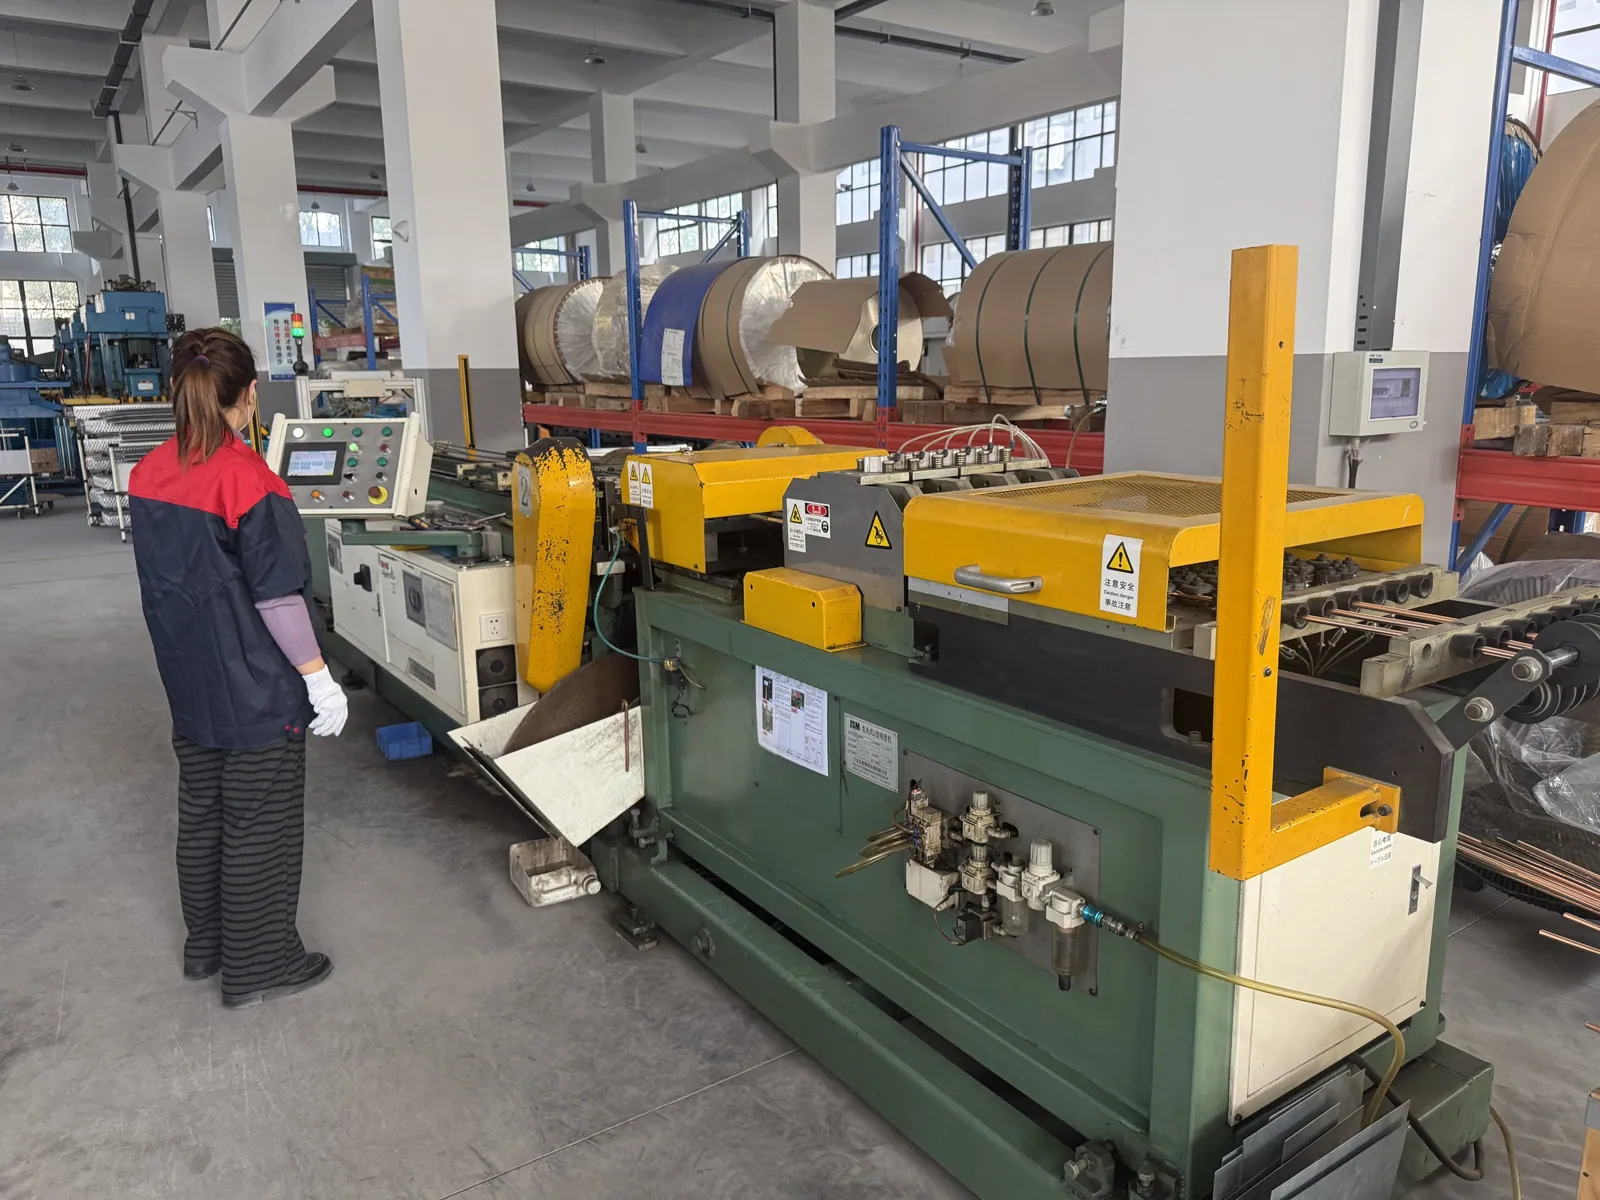
Penekukan tabung
Tabung tembaga dibuka dari gulungan, diluruskan, dipotong, dan ditekuk menjadi bentuk hairpin.
- 02
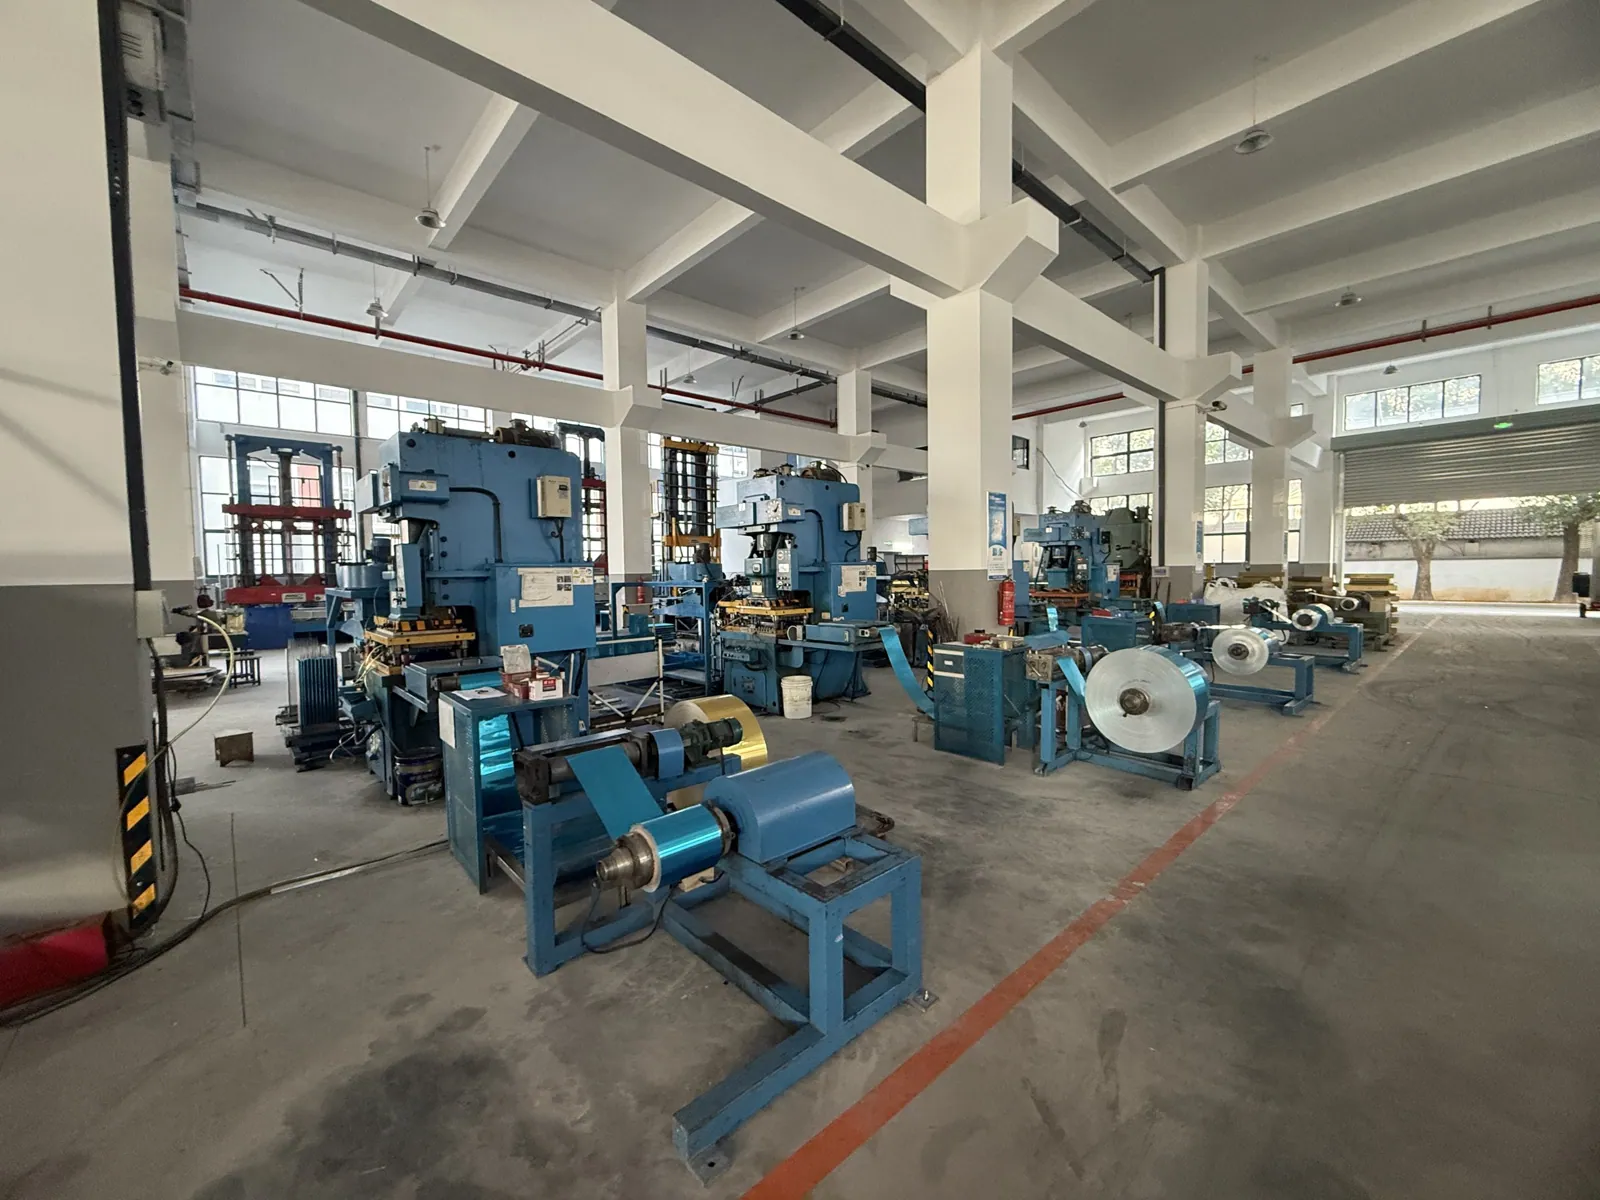
Pencetakan sirip
Lini mesin pres mencetak pola sirip dan kerah pada foil aluminium sesuai jarak (pitch) pada gambar kerja.
- 03
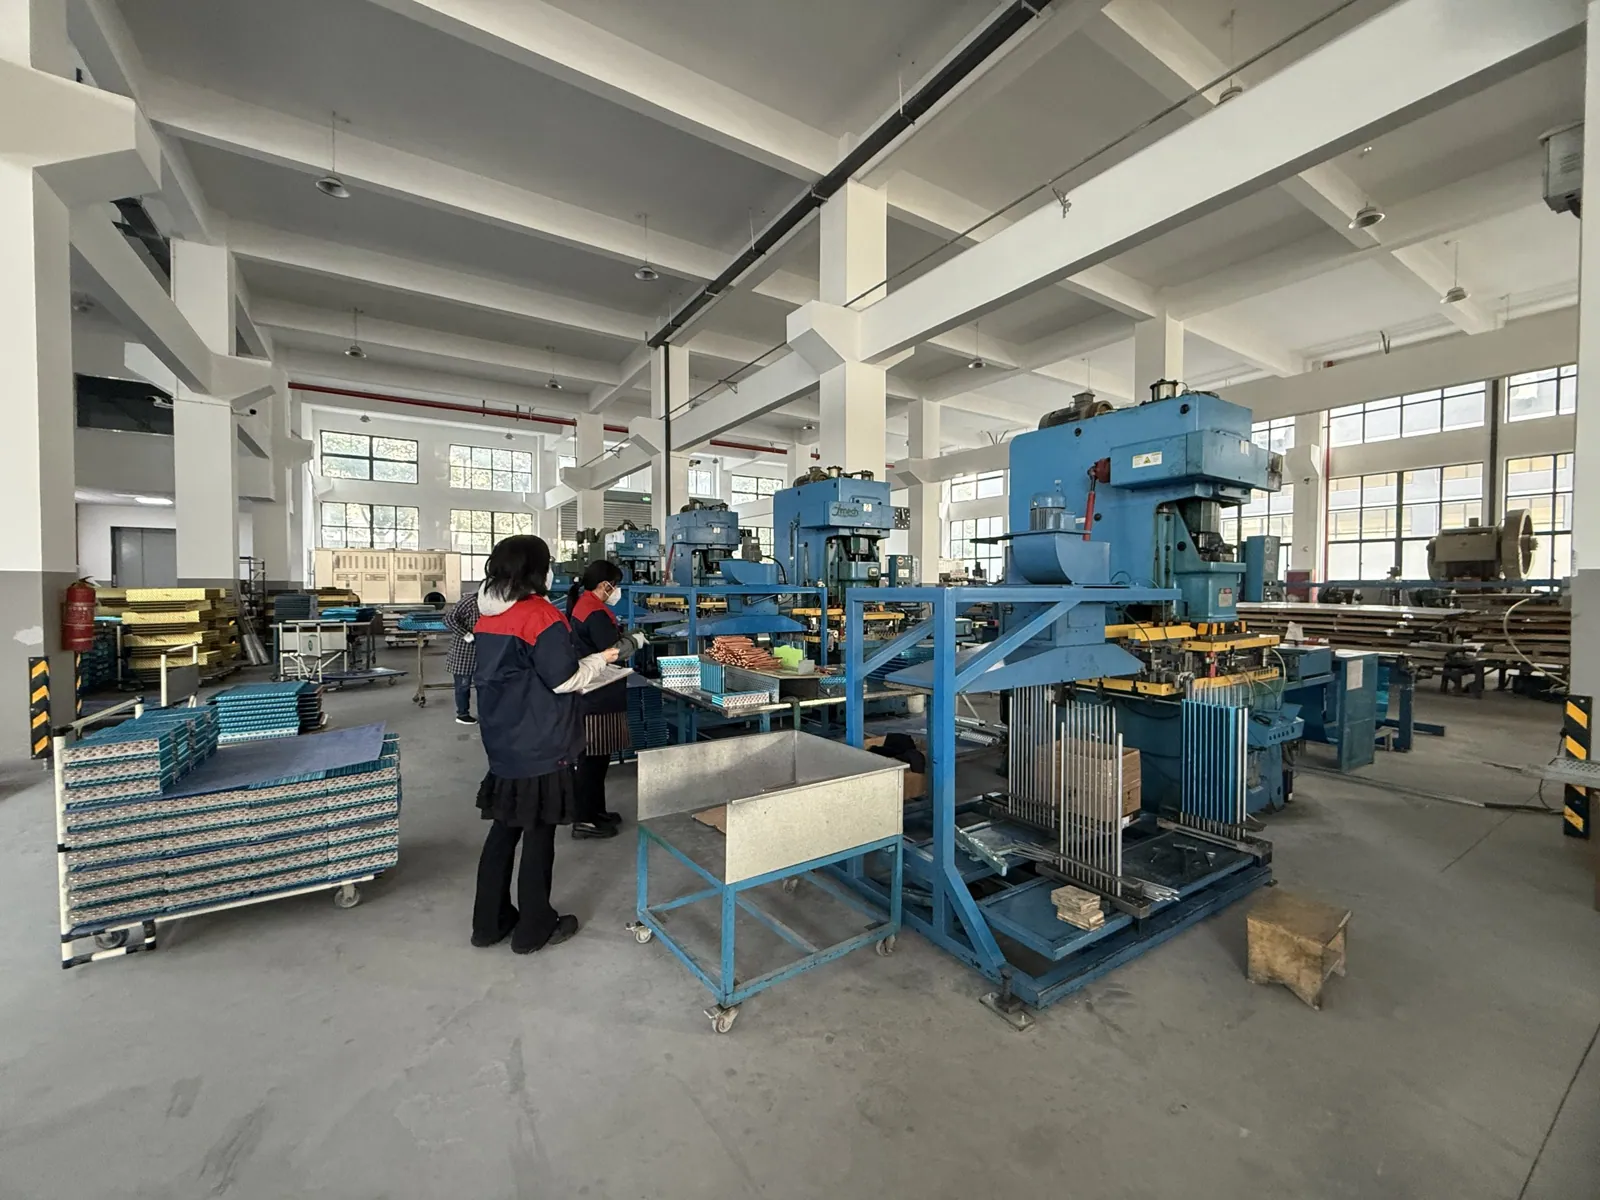
Pemasangan sirip
Tabung hairpin dimasukkan menembus tumpukan sirip secara manual dan jumlah tabung diperiksa.
- 04
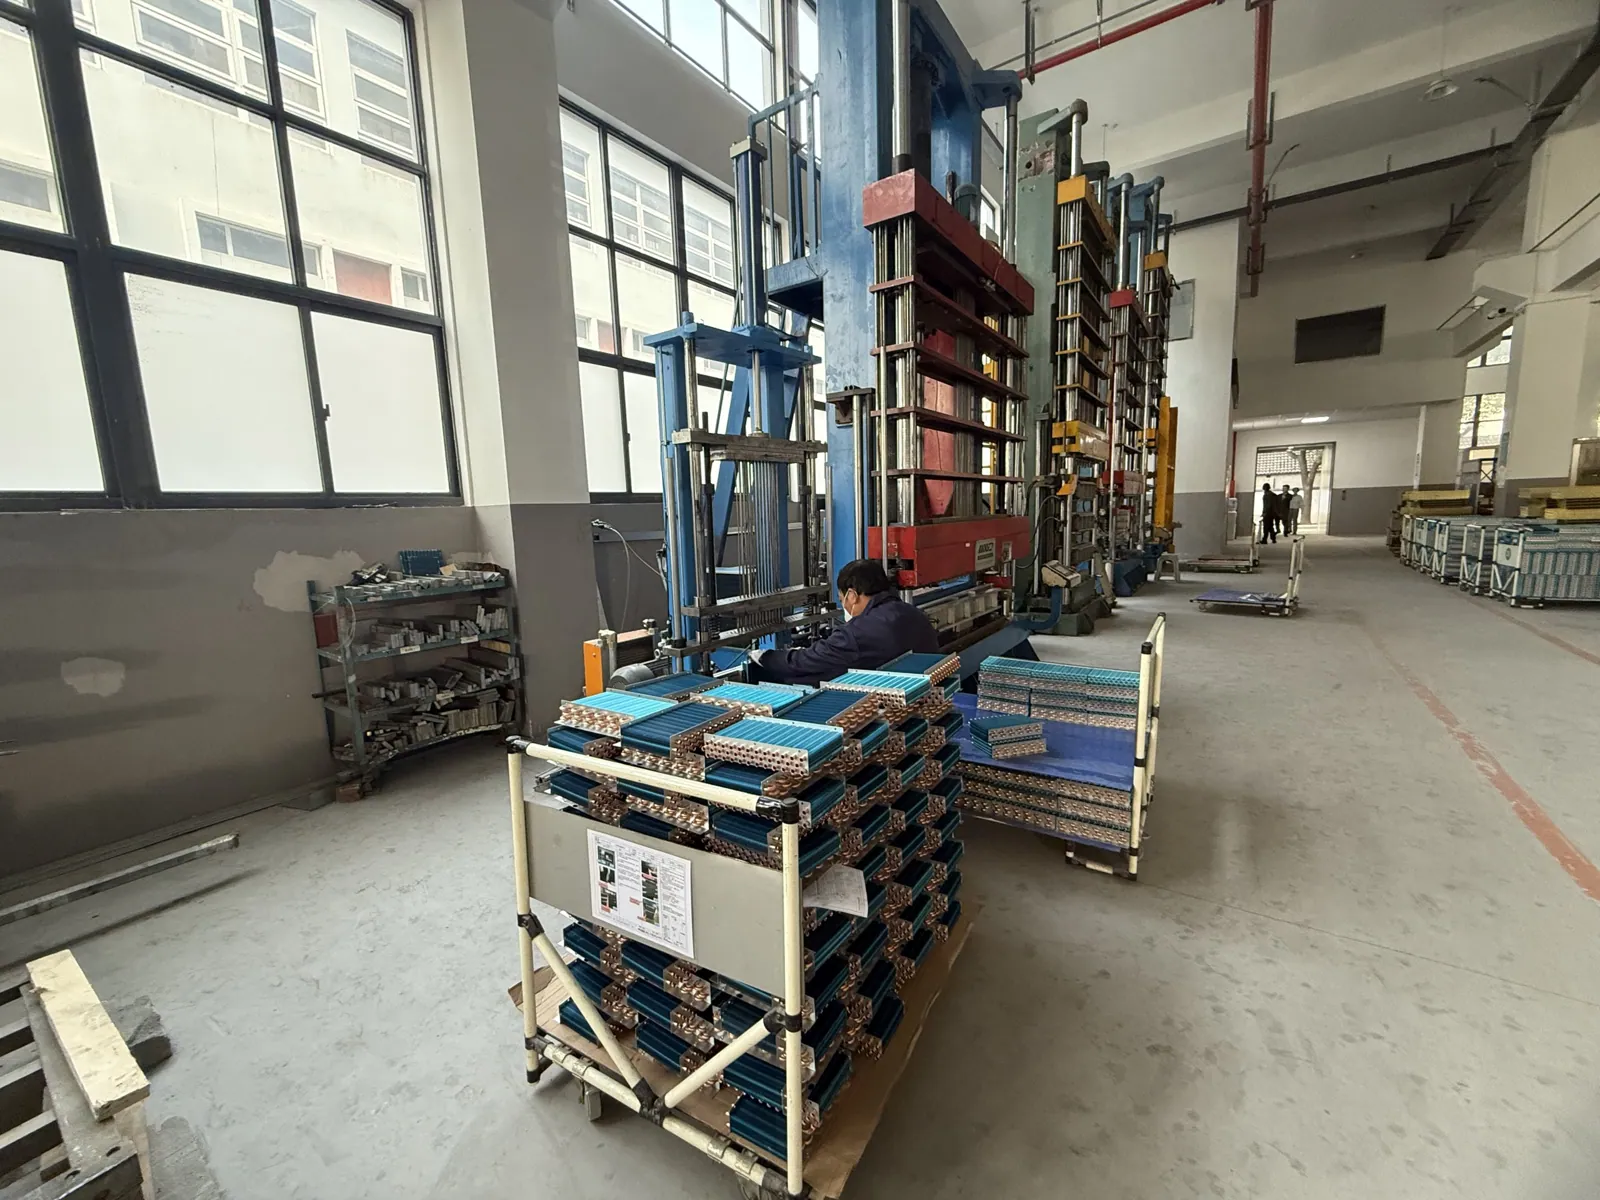
Ekspansi tabung
Tabung dimekarkan secara mekanis sehingga menekan rapat kerah sirip.
- 05
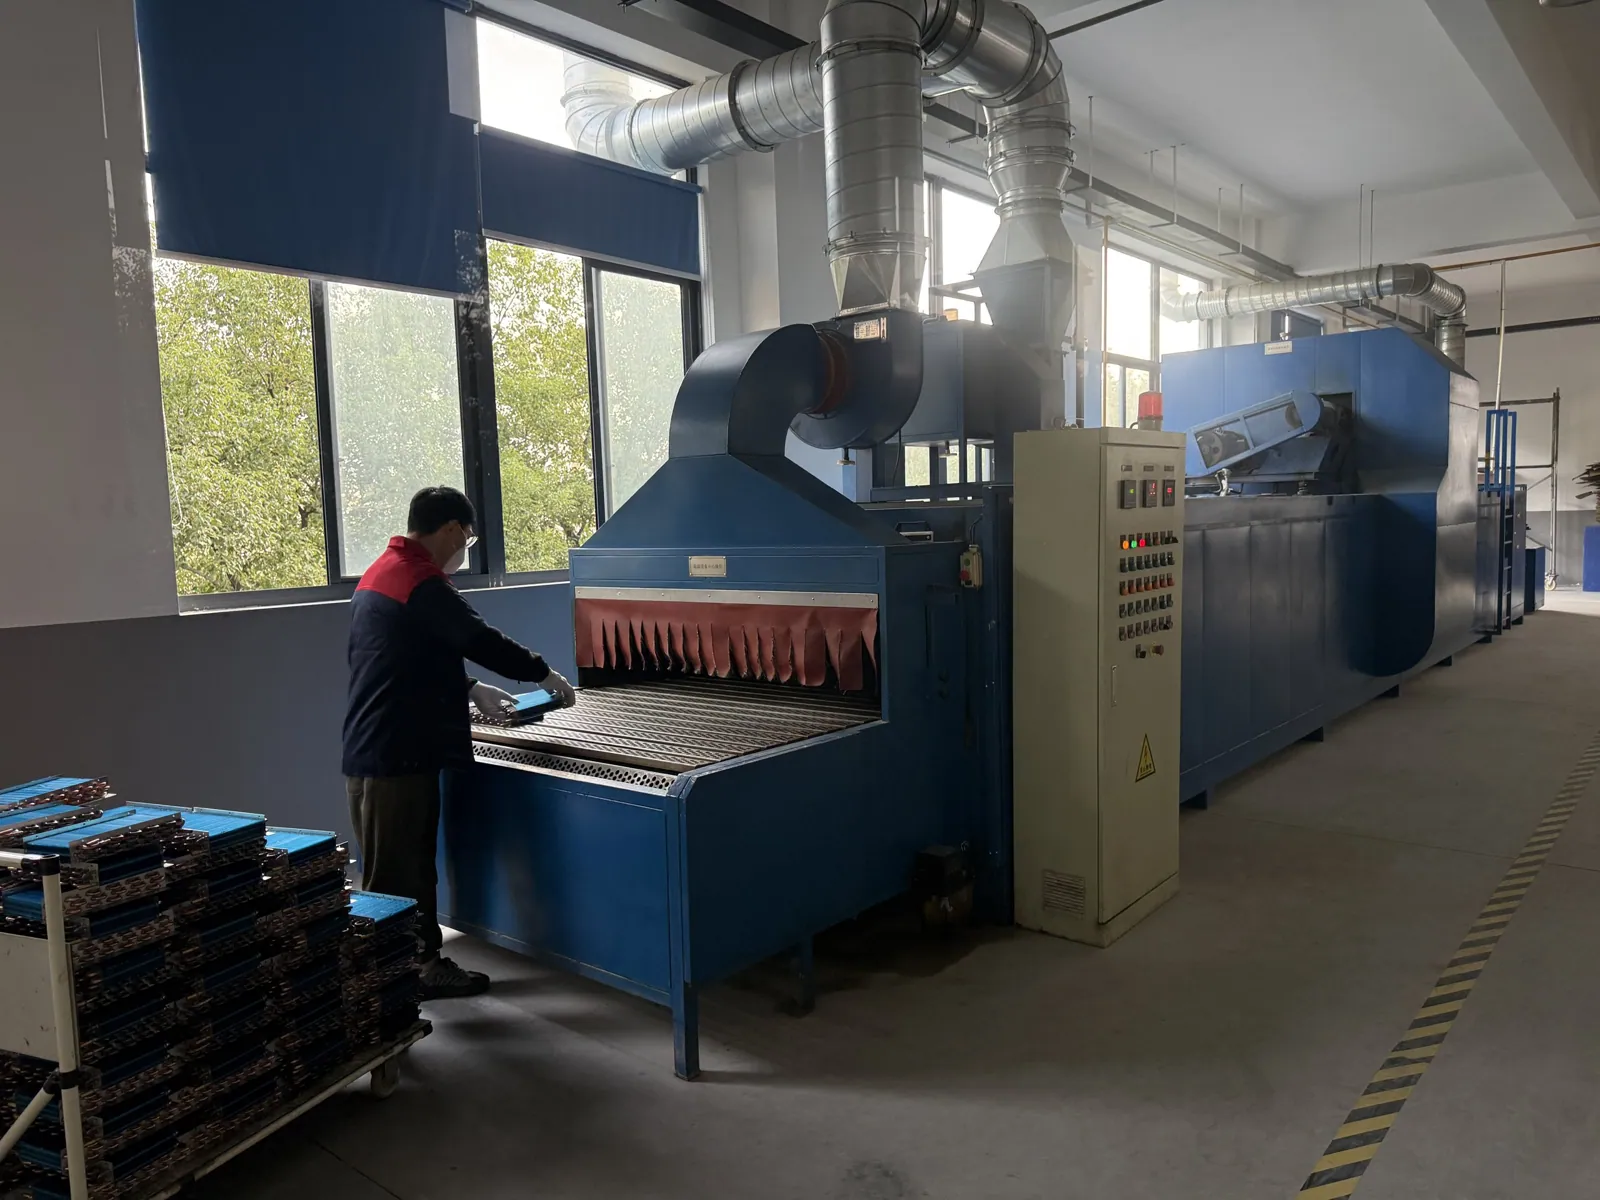
Pembersihan dan pengeringan
Minyak sisa proses pencetakan dan ekspansi dibersihkan, lalu koil dikeringkan di dalam oven.
- 06
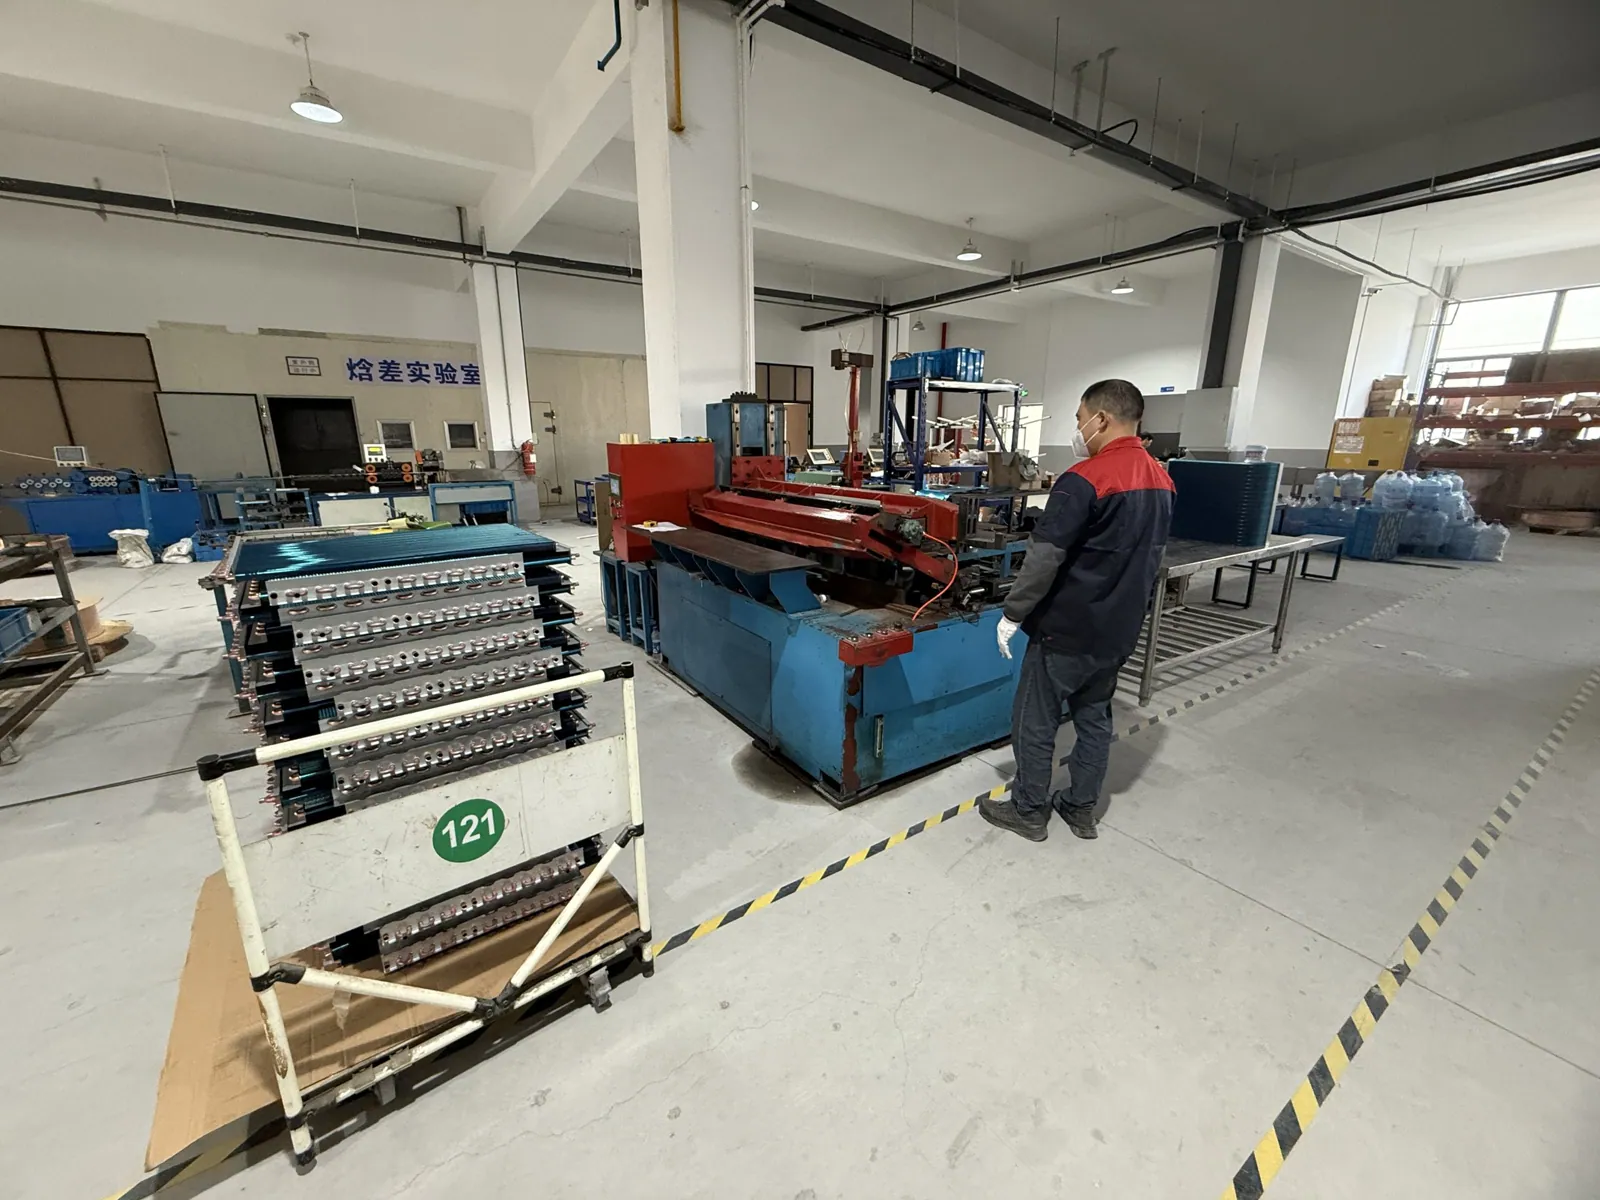
Penekukan koil
Jika diminta pada gambar kerja, koil datar ditekuk menjadi bentuk L atau U.
- 07
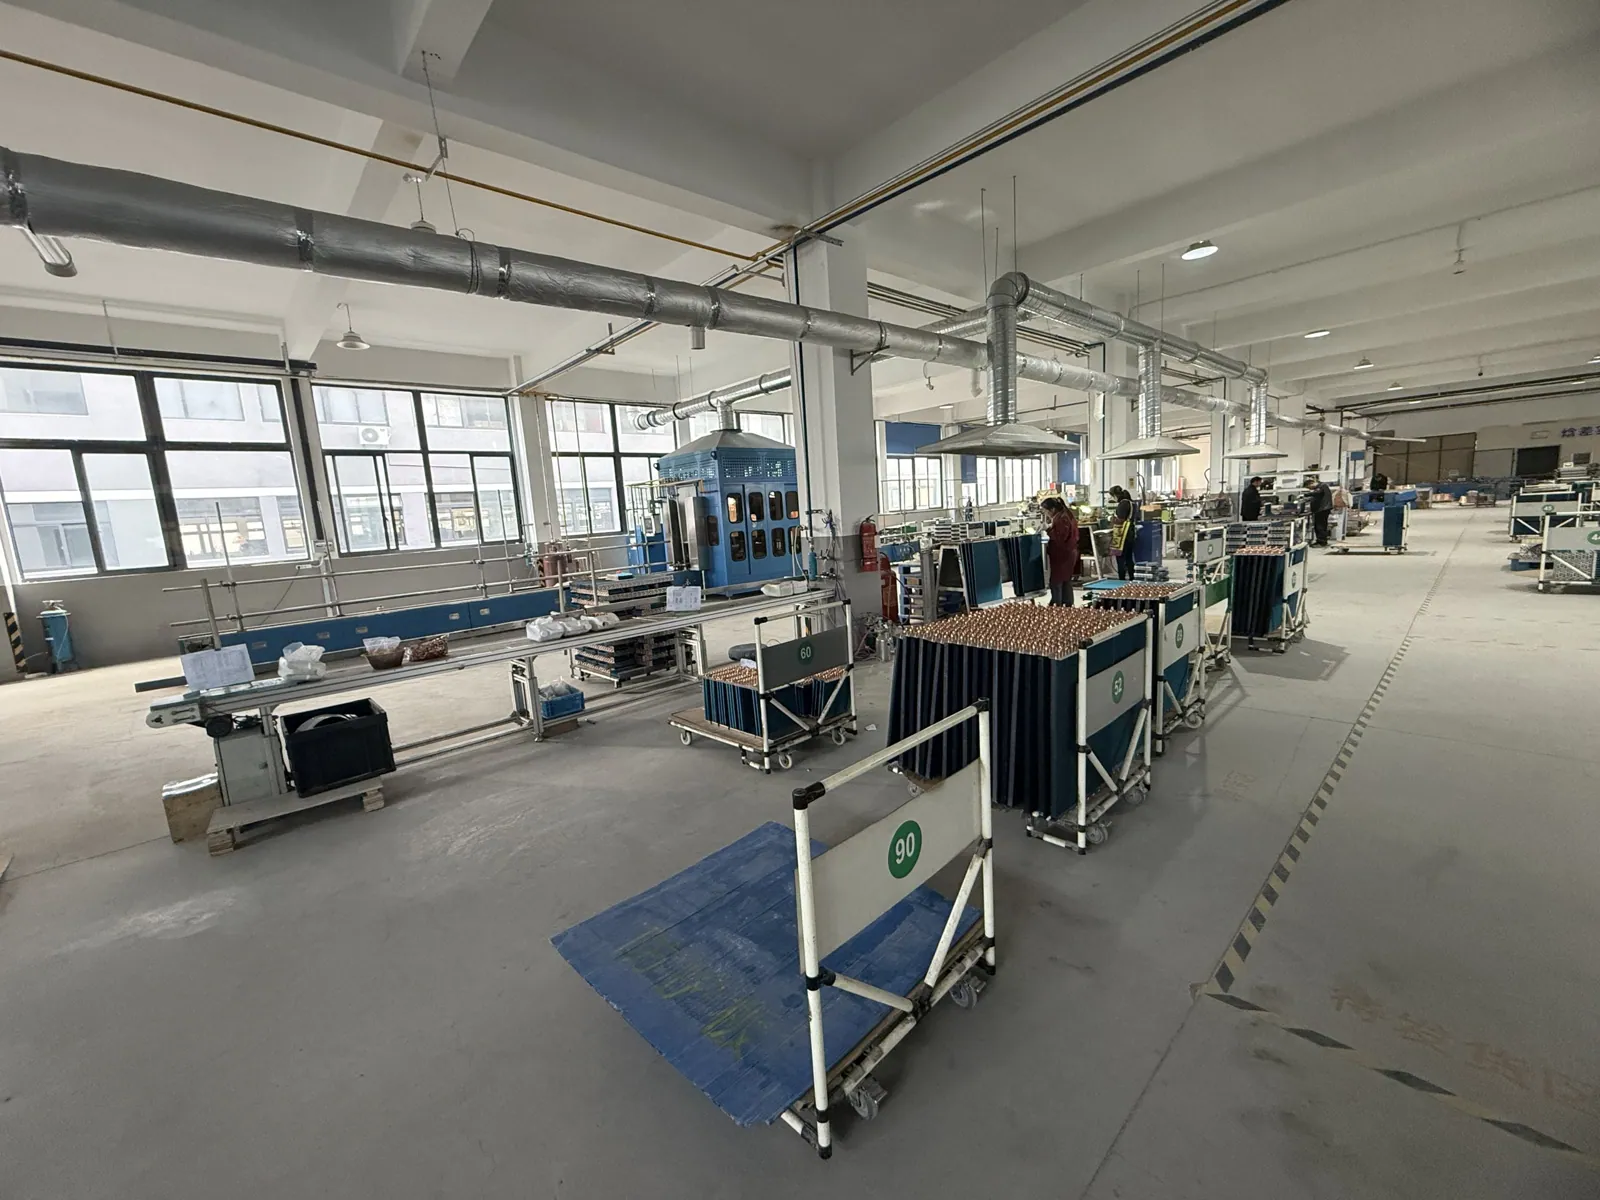
Pematrian
Tikungan balik (return bend) dan header dipatri untuk menutup sirkuit refrigeran.
- 08
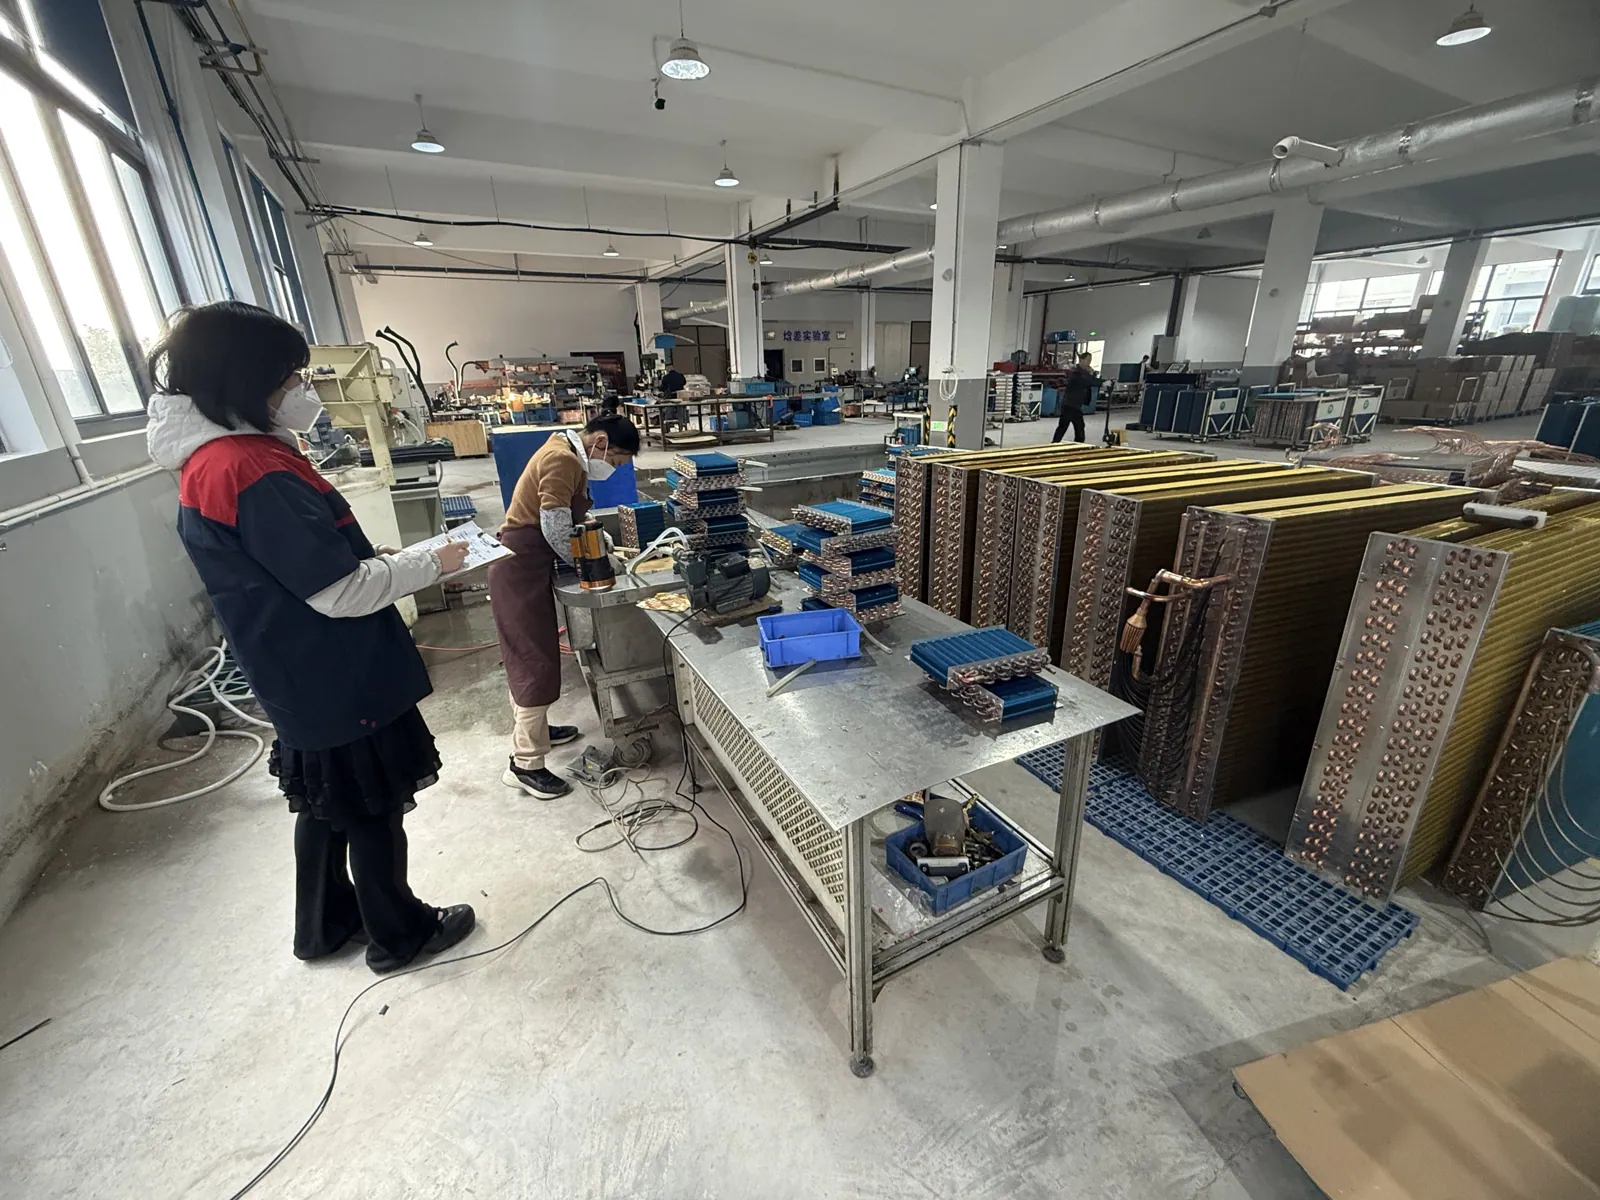
Uji kebocoran
Setiap koil diberi tekanan hingga 3,8 MPa dan diperiksa terhadap kebocoran.
- 09
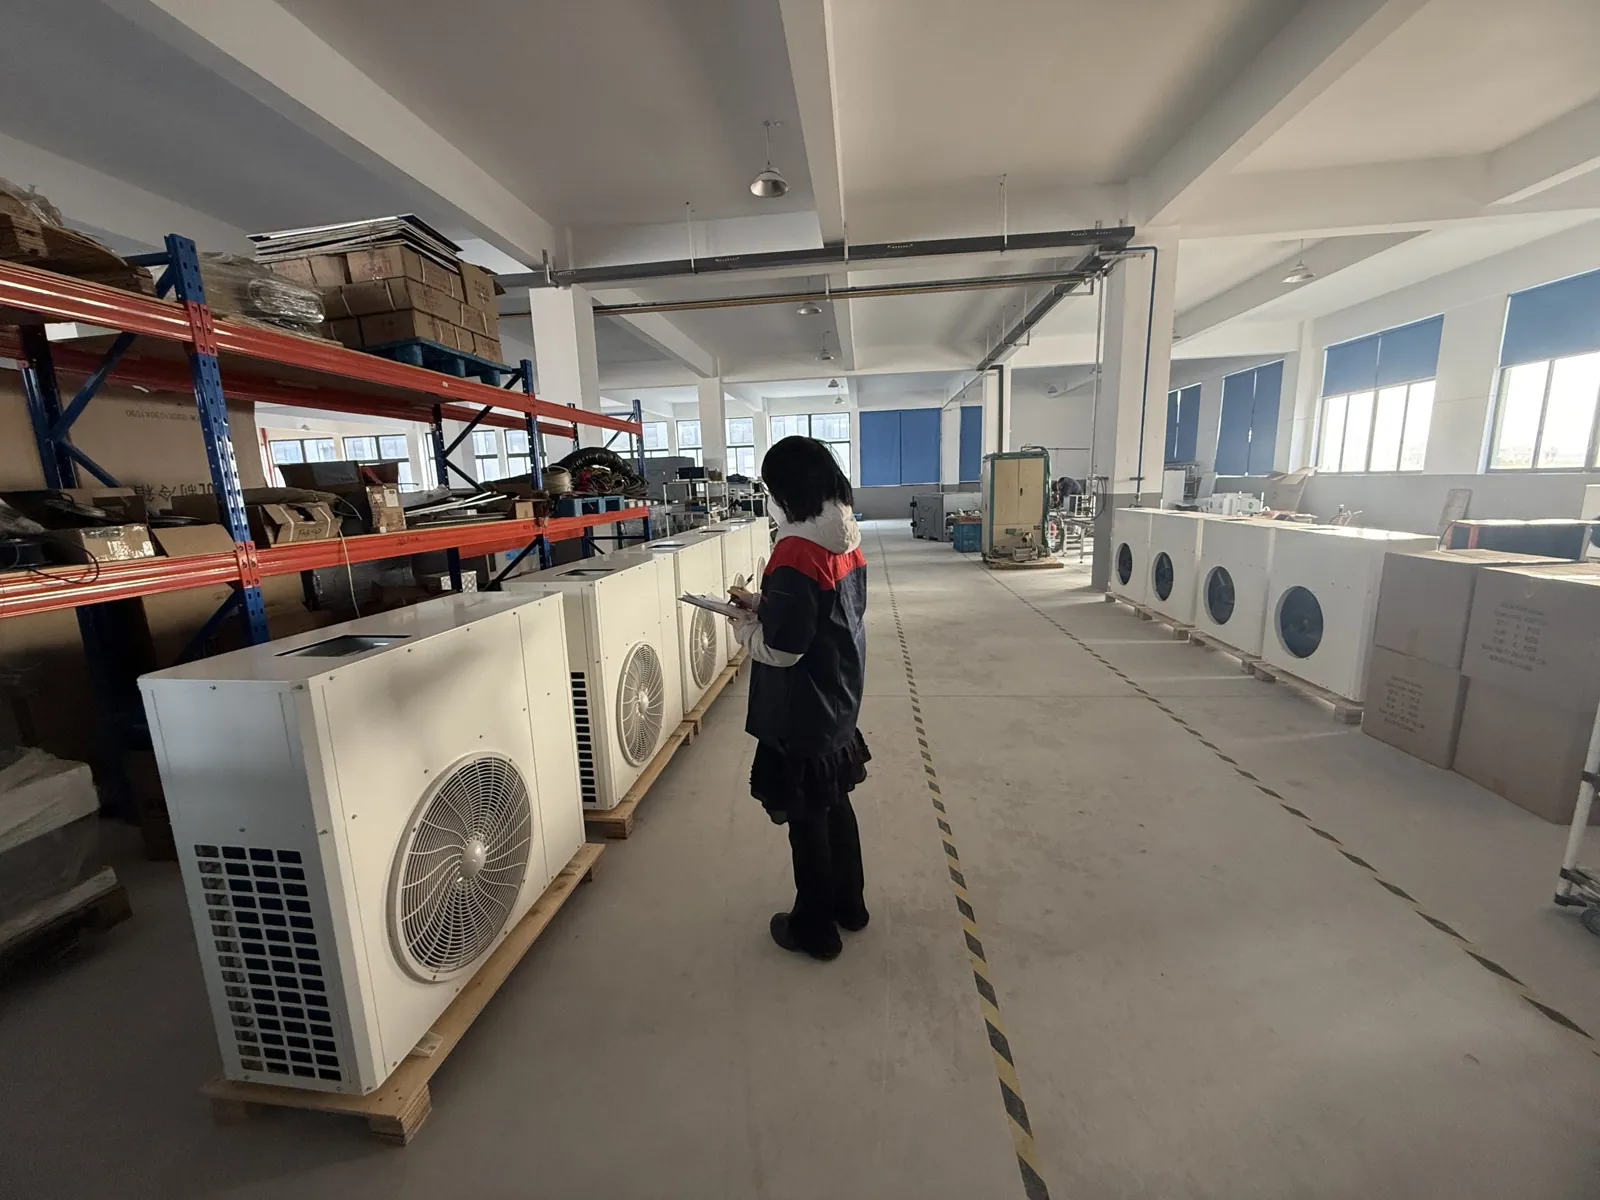
Inspeksi akhir
Inspektur memeriksa unit jadi dan mencatat hasilnya.
- 10
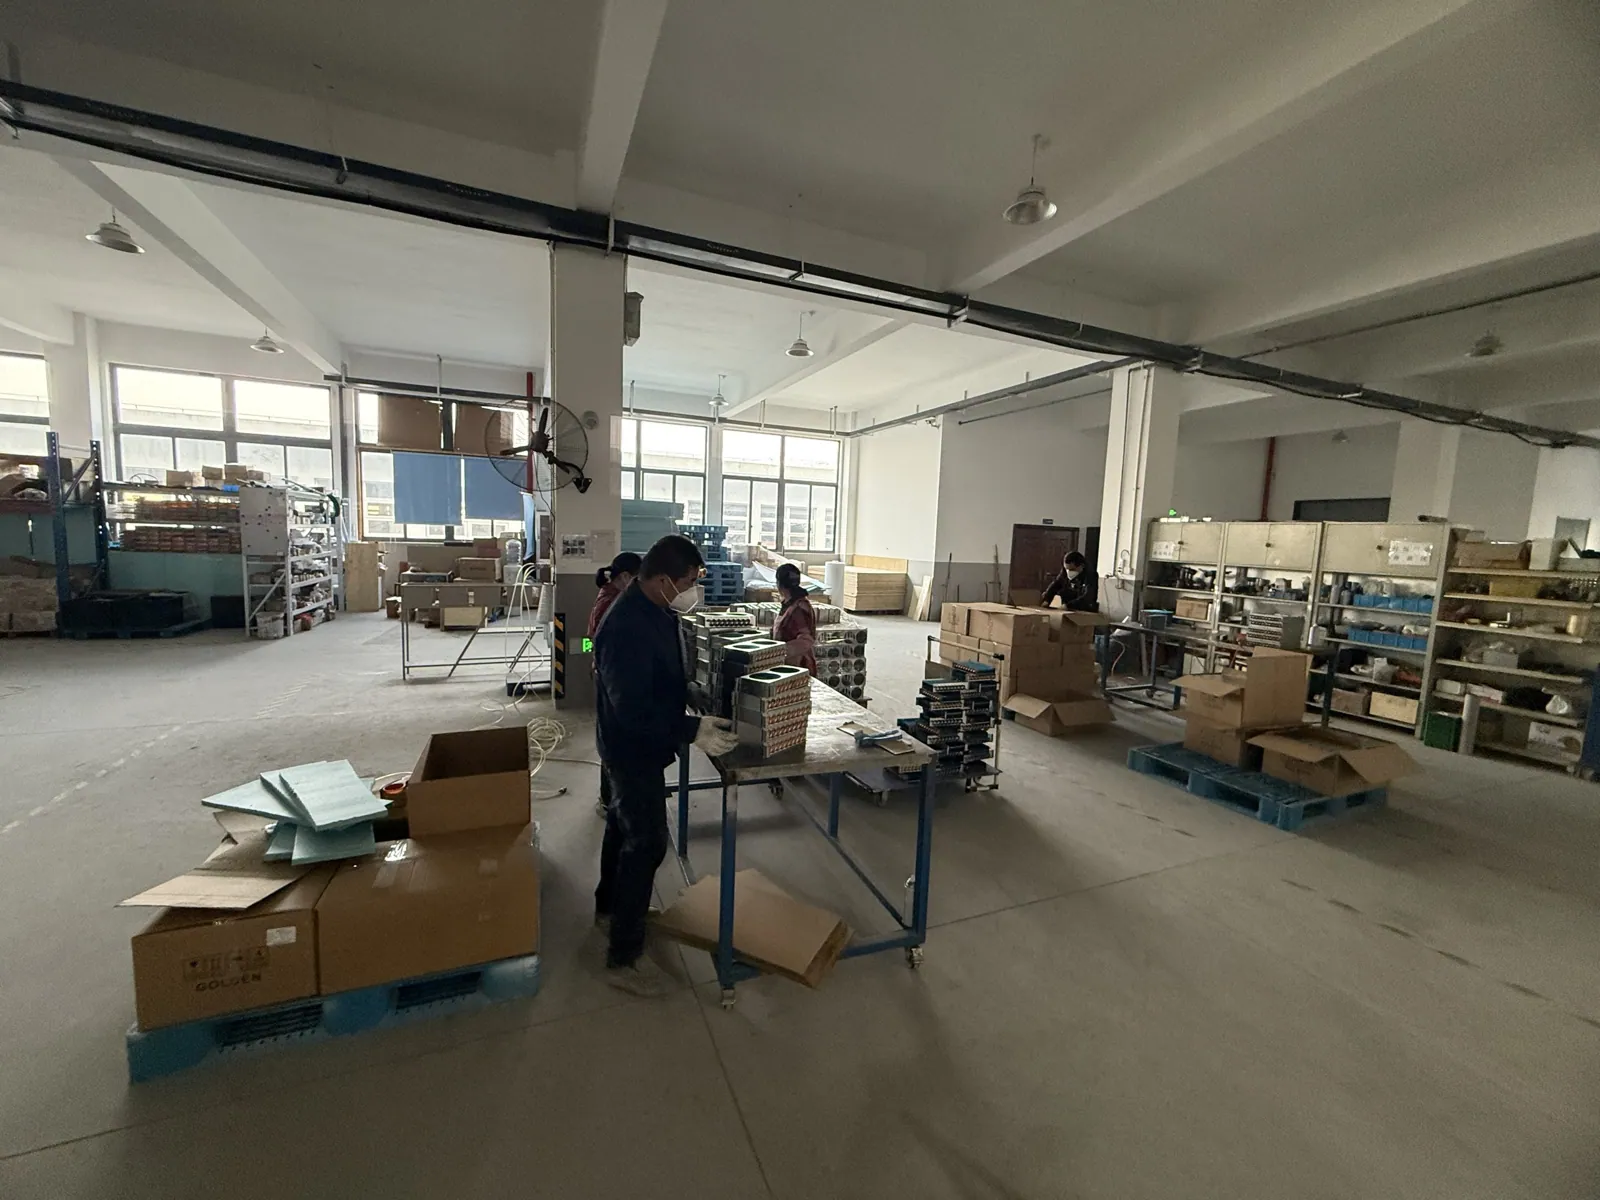
Pengemasan
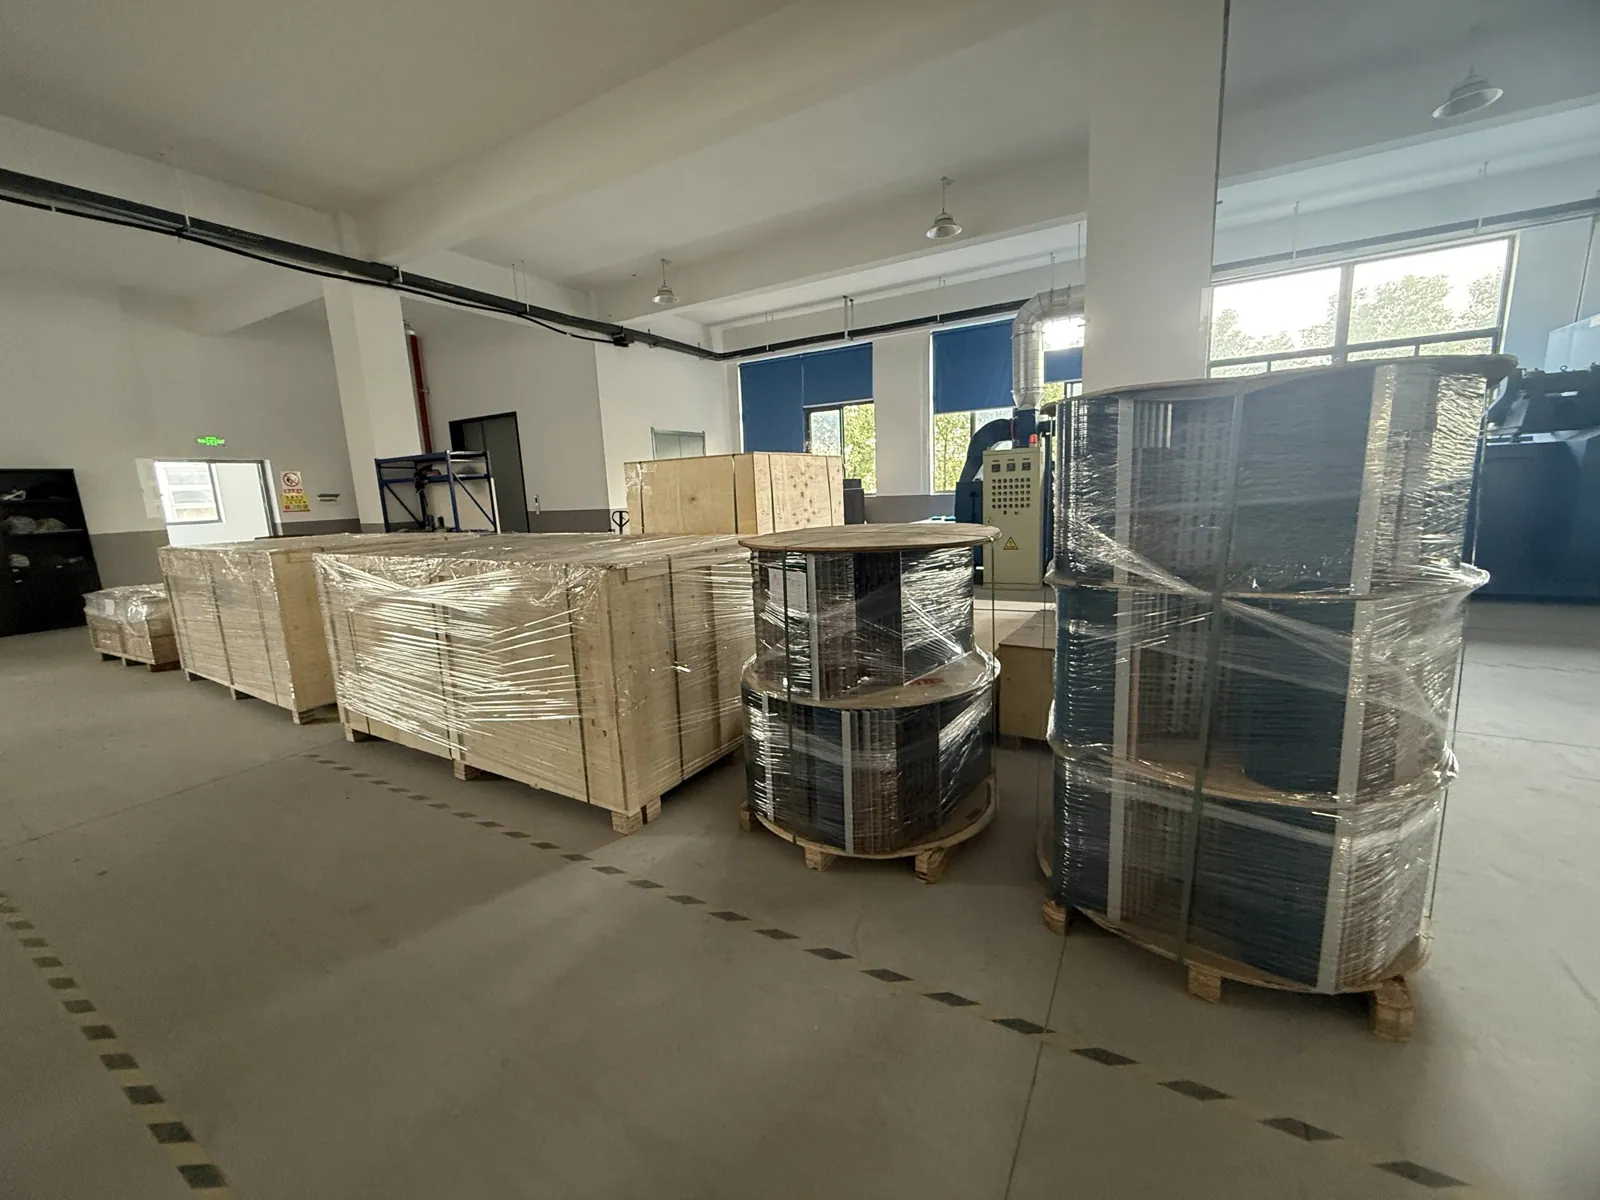
Koil dan unit dilindungi serta dikemas untuk pengiriman ekspor.
- 11
Siap kirim
Barang yang telah dikemas menunggu di area pengiriman untuk pemuatan.
Antara proses pematrian dan pengemasan, koil juga disemprot bersih dengan udara bertekanan dan siripnya disisir lurus. Bahan baku tembaga dan aluminium yang masuk diperiksa serta dicatat sebelum masuk ke lini produksi. Kapasitas kami sekitar 18.000 penukar panas tabung bersirip per bulan.
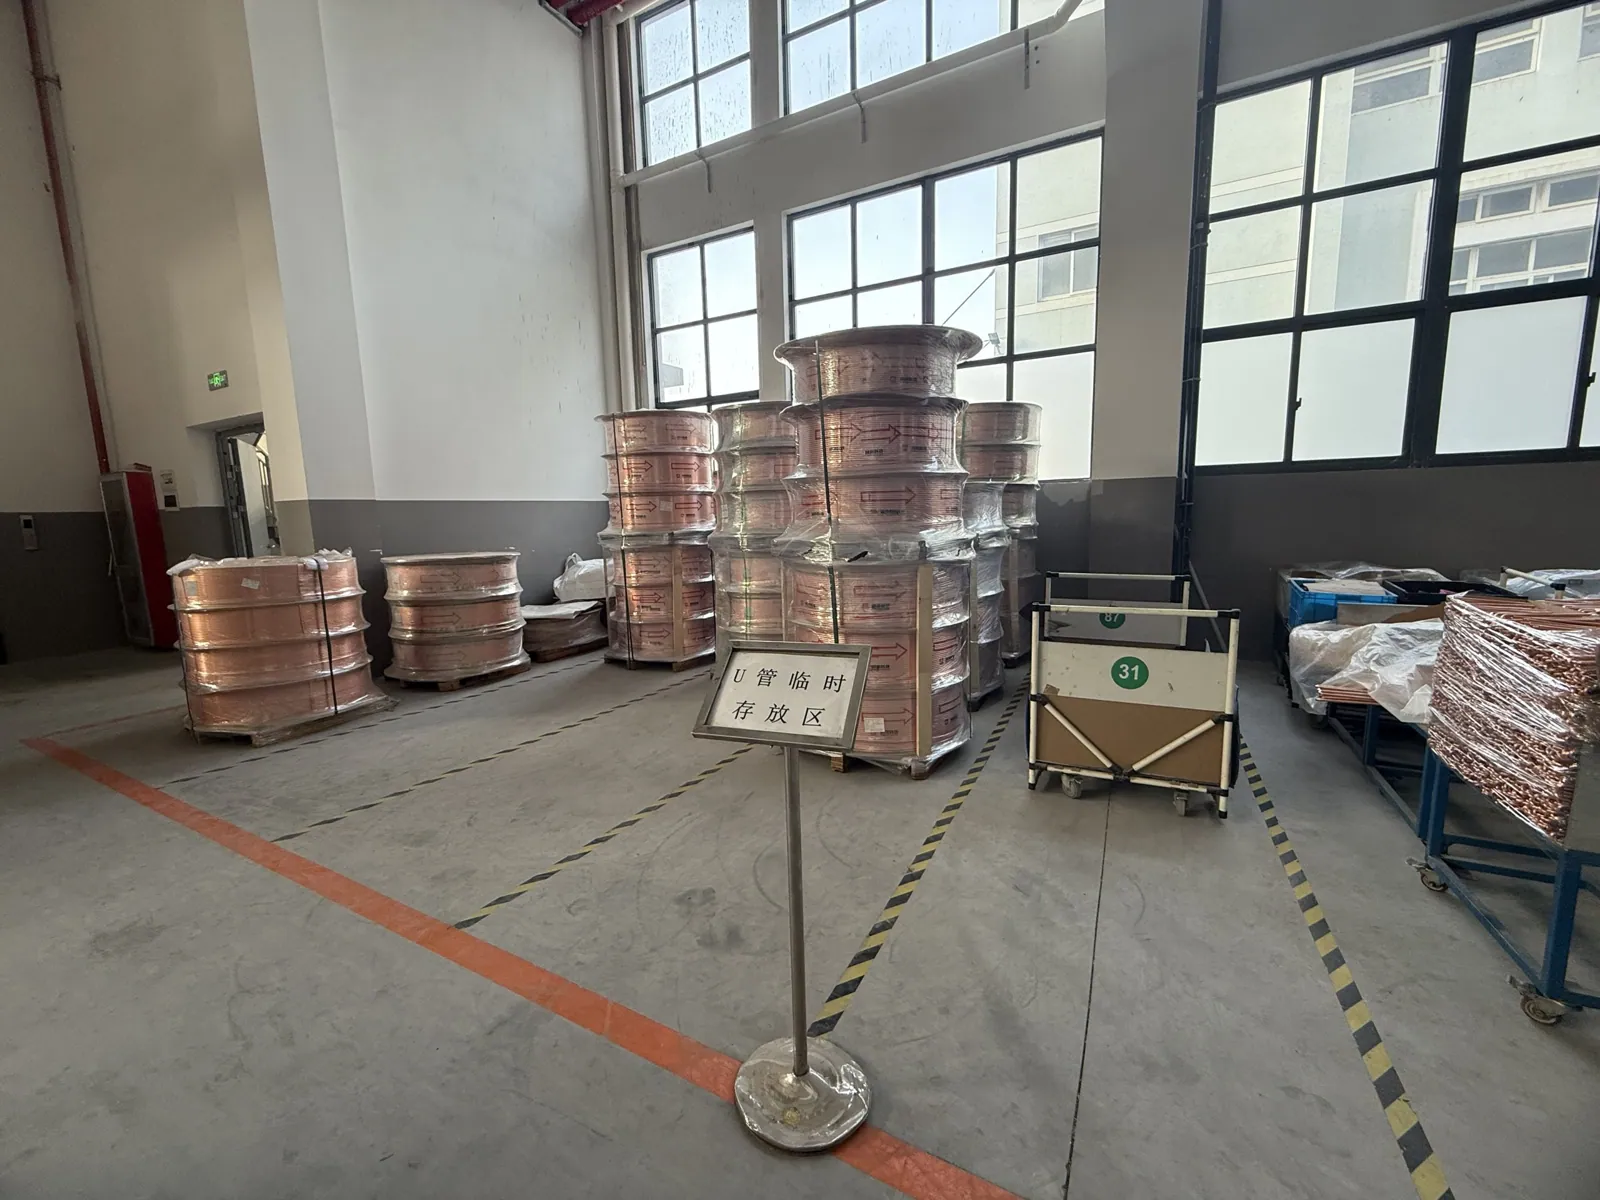
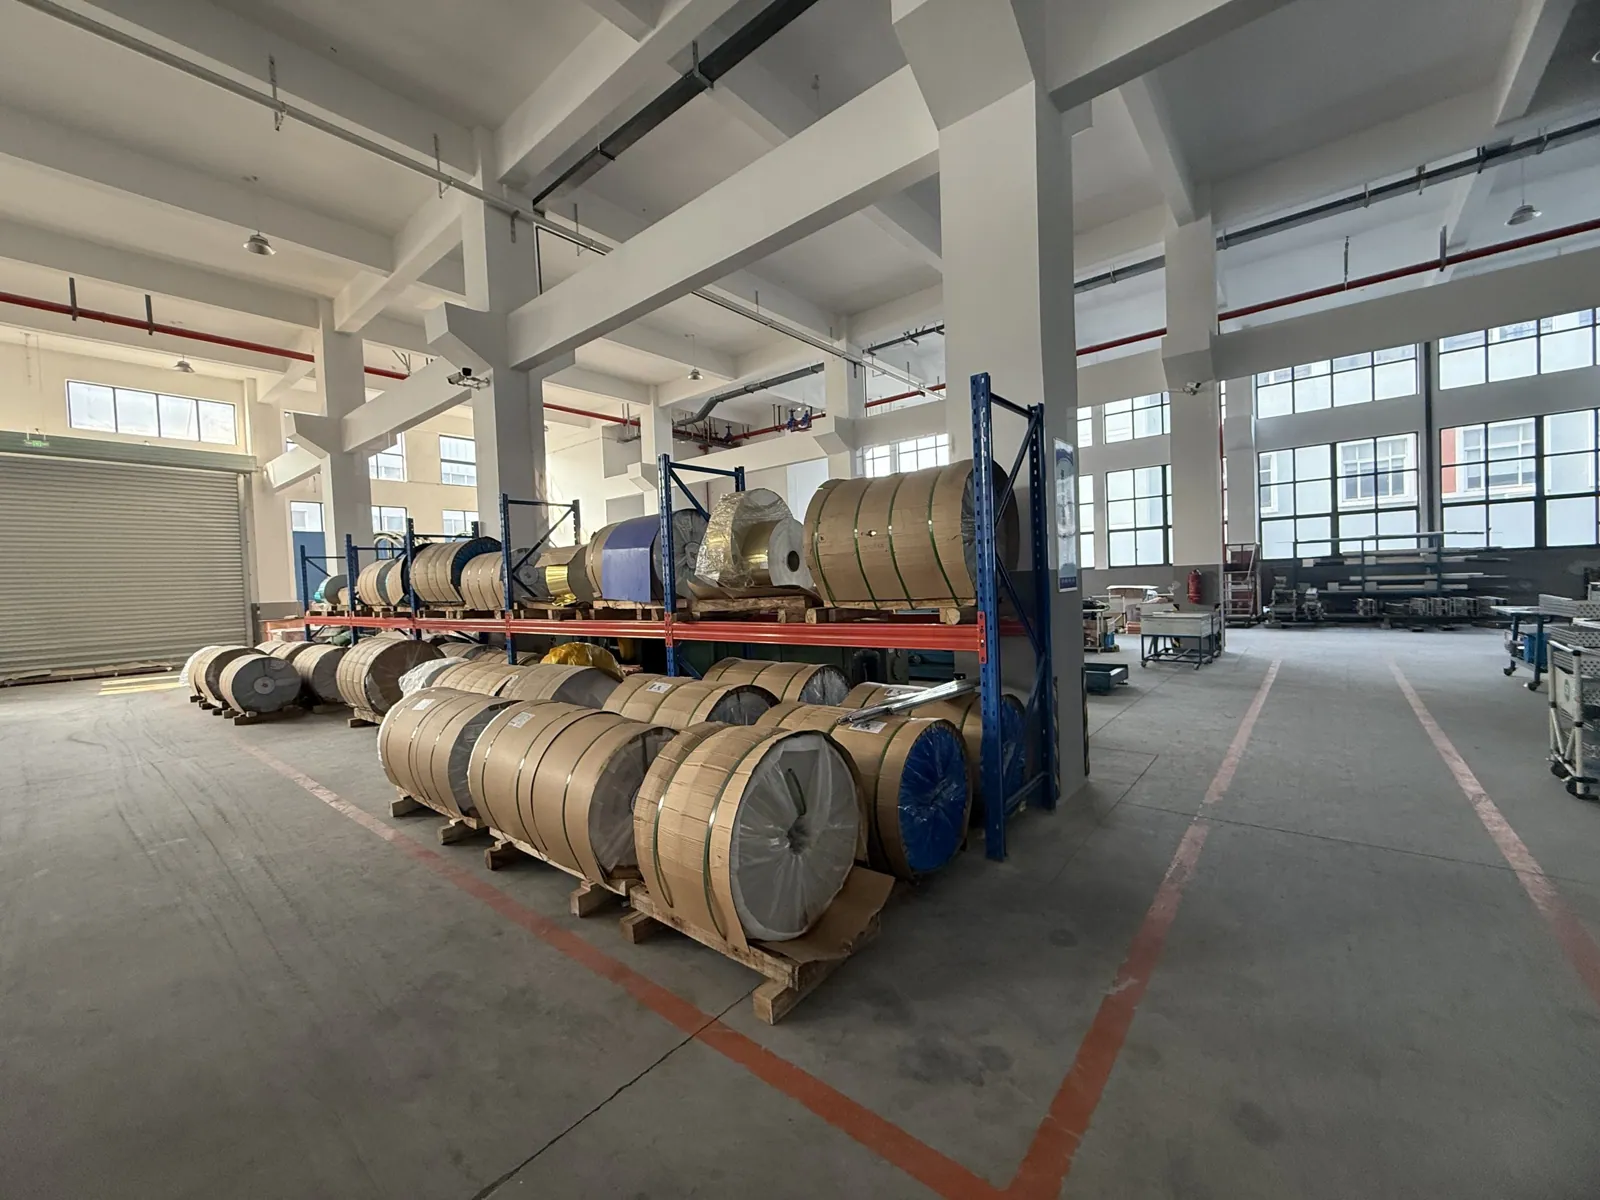
Bahan baku utama
Dua material dasar pembentuk setiap koil.
Lini produk terlaris kami
Cara pembuatan kotak
transportasi rantai dingin
Dua belas langkah, dari resin food-grade hingga kotak yang telah melewati uji operasi 12 jam. Bodinya dicetak utuh tanpa sambungan dan diisi busa di tempat.
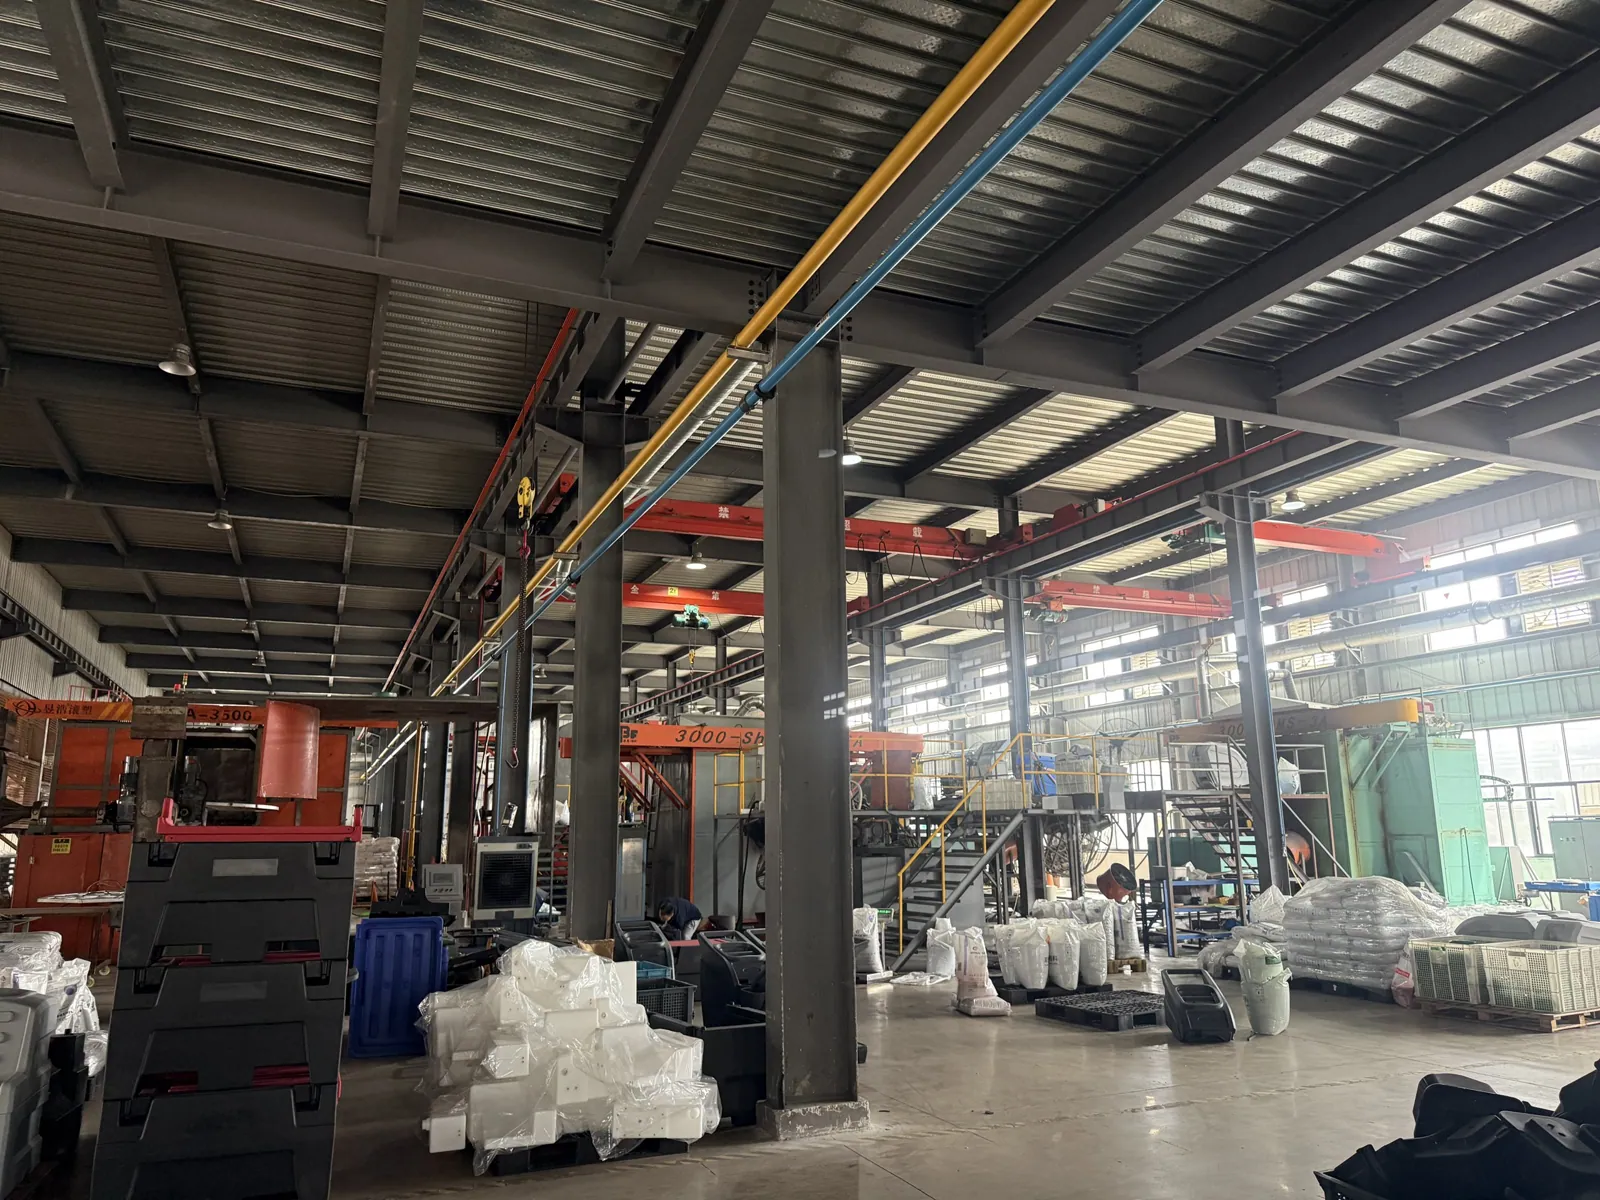
Direkam langsung di lantai produksi rotomolding kami: gudang bahan baku, pencampuran, mesin cetak beroperasi, cetakan dan fikstur, serta perakitan kotak.
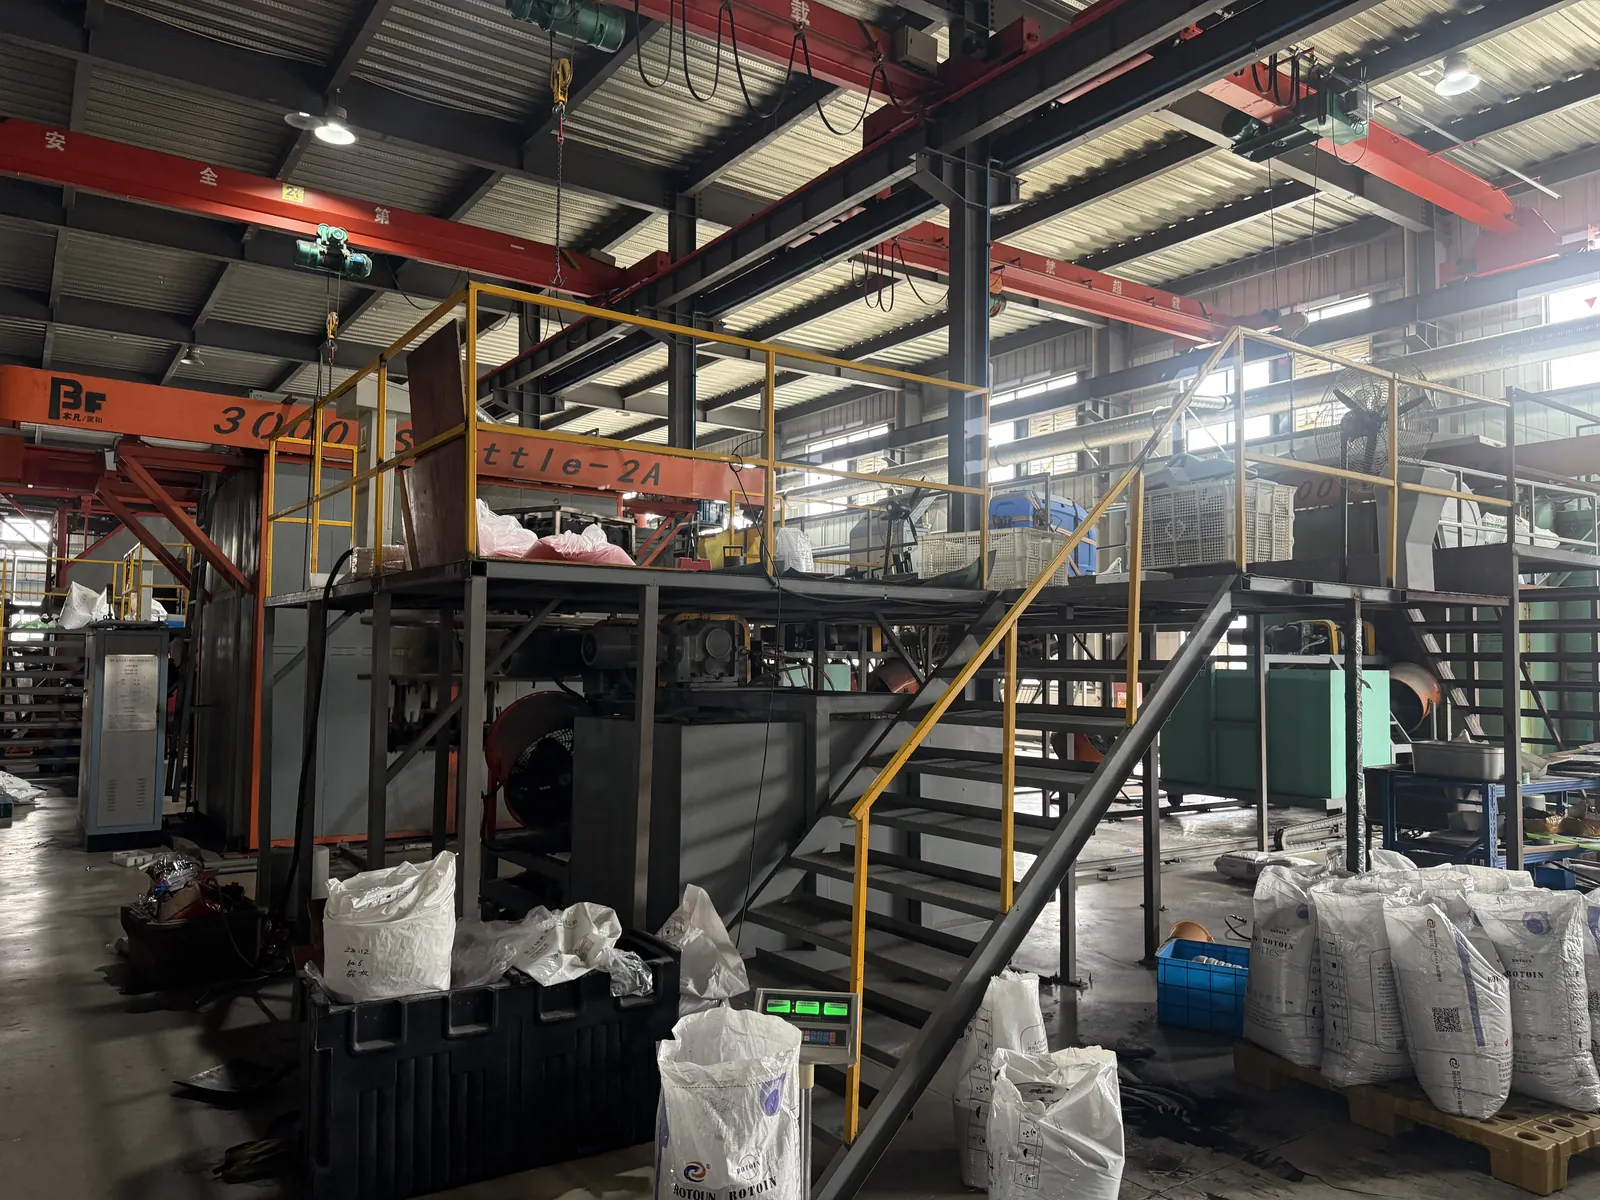
Mesin pencetakan rotasi Tahap 1 · Langkah 01–04
Mencetak cangkang utuh tanpa sambungan
- 01
Pencampuran bahan
Polietilena food-grade dicampur dengan bahan aditif sebelum dimasukkan ke cetakan.
- 02
Pengisian cetakan
Campuran bahan ditimbang sesuai takaran untuk setiap kotak lalu dimasukkan ke dalam cetakan.
- 03
Pencetakan rotasi
Cetakan berputar pada dua sumbu di dalam oven sehingga material melapisi setiap dinding menjadi cangkang utuh tanpa sambungan.
- 04
Pelepasan cetakan dan pendinginan
Cangkang didinginkan kemudian dilepaskan dari cetakan rotomolding.
- 01
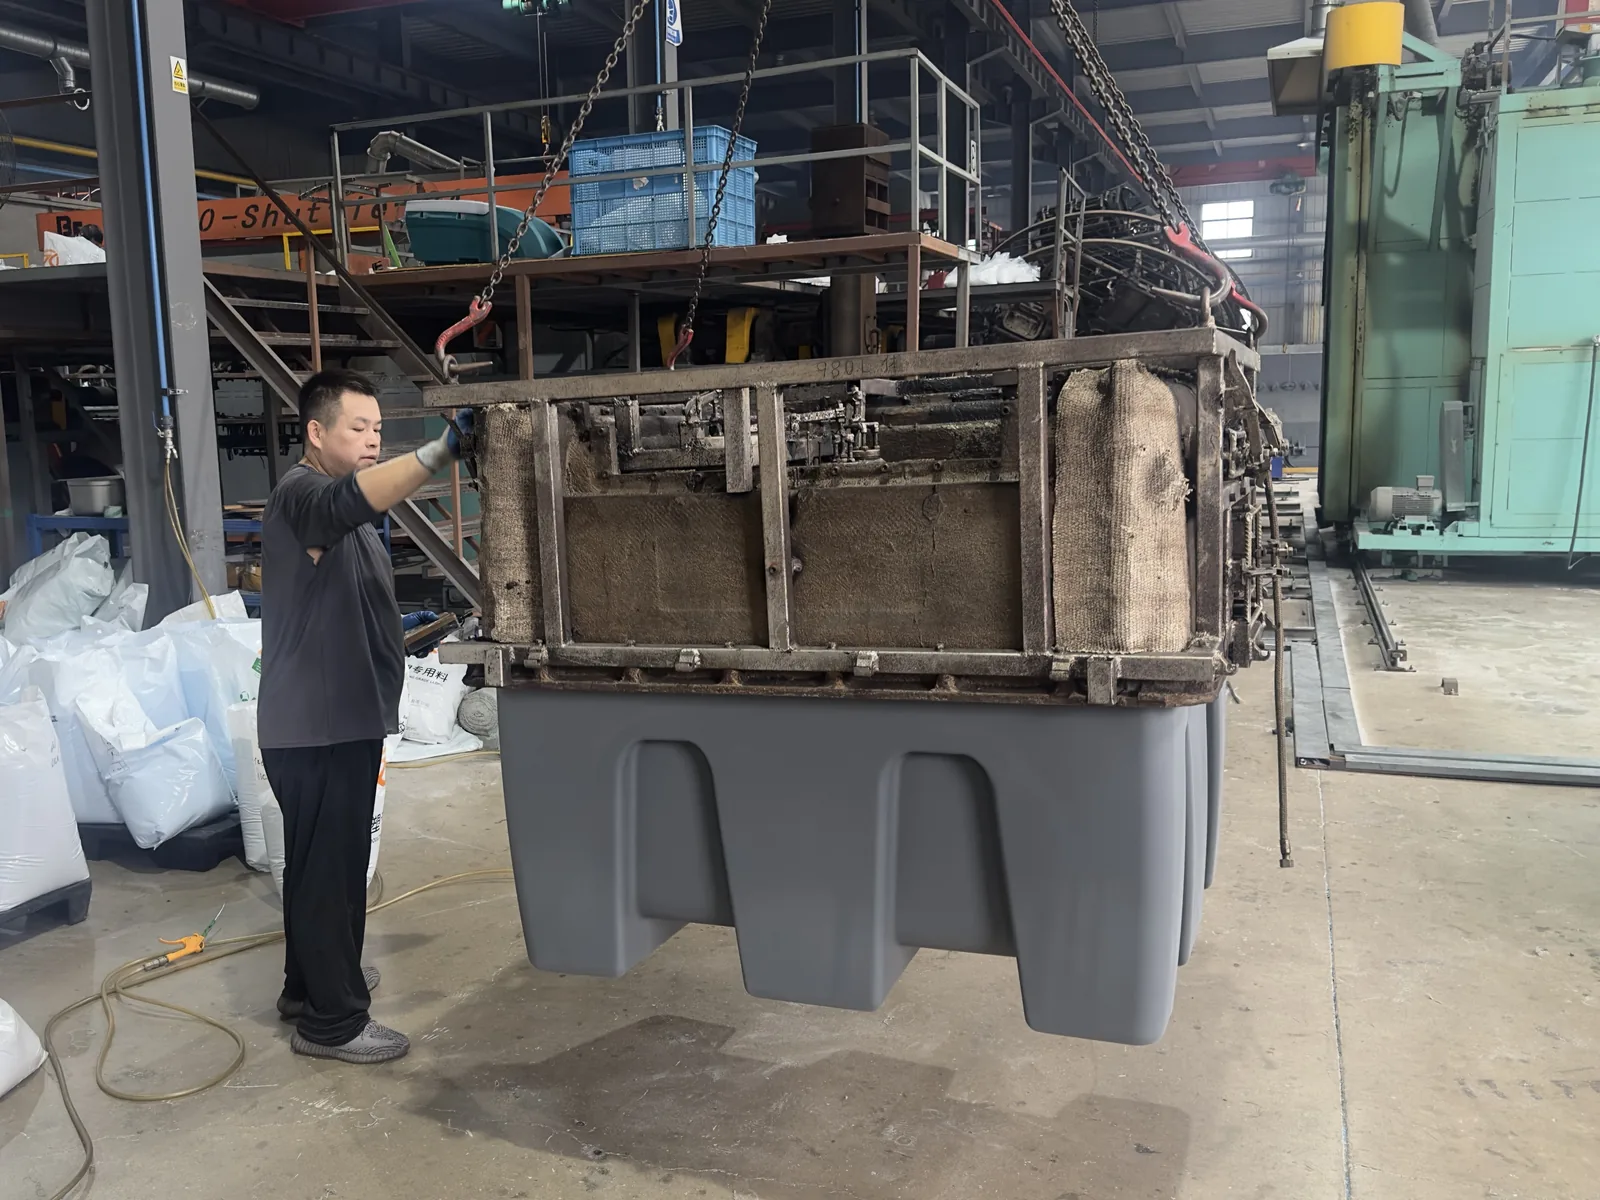
Pelepasan cetakan Tahap 2 · Langkah 05–08
Pengisian busa dan penyelesaian akhir
- 05
Pengisian busa (foaming)
Busa poliuretana mengisi rongga di antara dinding dalam dan dinding luar.
- 06
Perapian tepi (trimming)
Sisa sirip plastik (flash) pada bagian luar cangkang dirapikan.
- 07
Pengerasan dan pelepasan
Bodi mengeras sempurna di dalam fikstur pembusaan, lalu dilepaskan dari fikstur.
- 08
Pemasangan perlengkapan
Pintu belakang, pintu samping, dan perlengkapan lainnya dipasang.
- 05
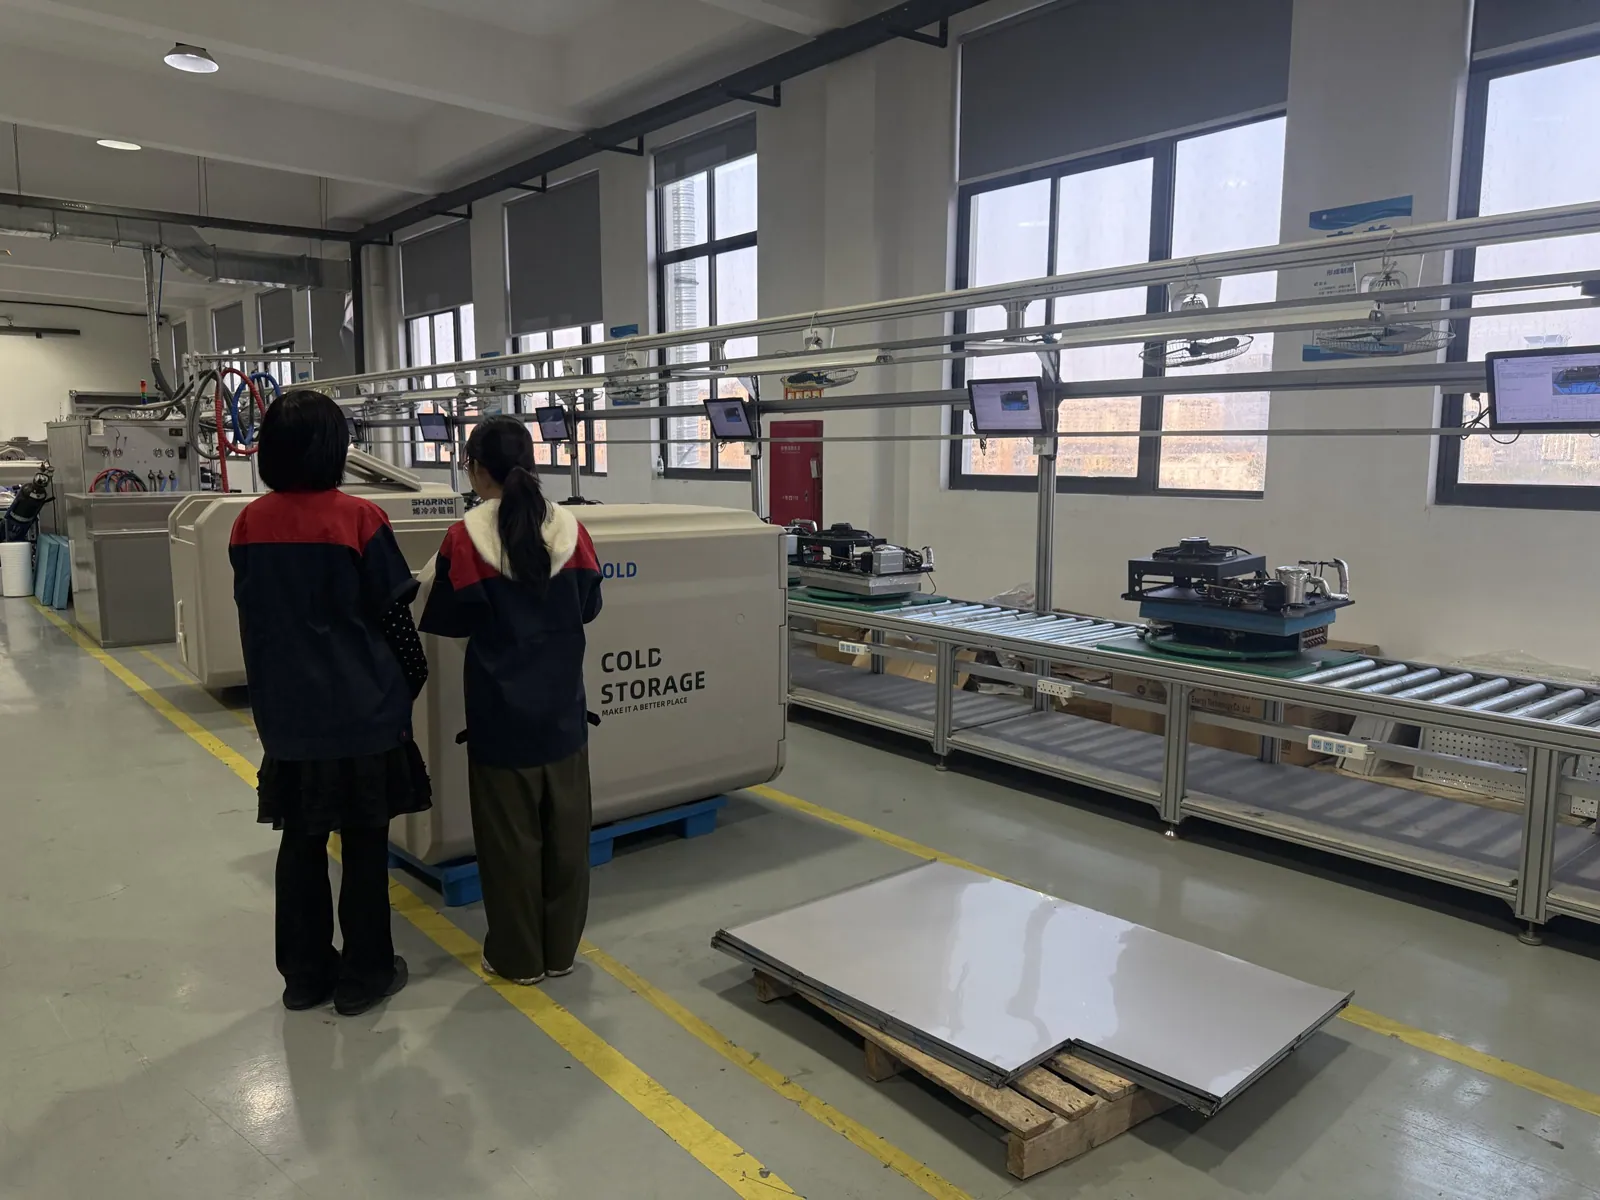
Lini unit pendingin Tahap 3 · Langkah 09–12
Sistem pendingin dan pengujian
- 09
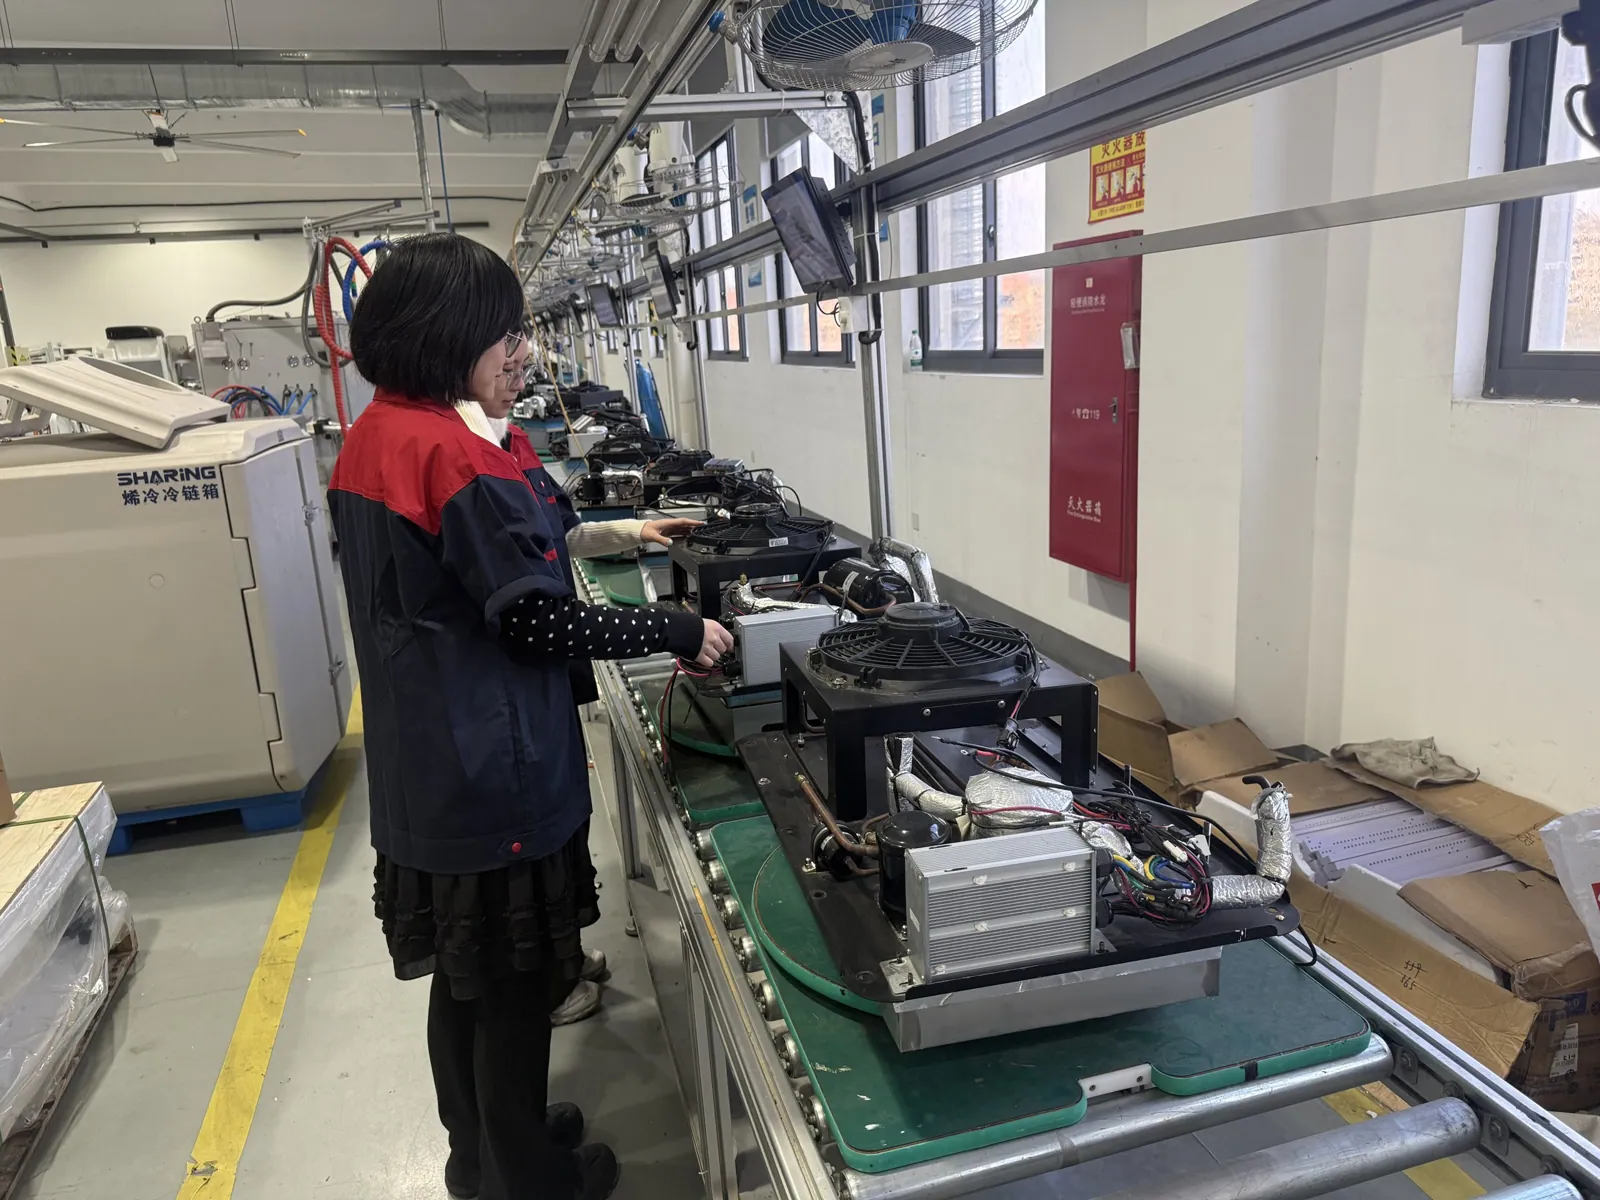
Unit pendingin
Unit pendingin dipasang pada kompartemen khusus tersendiri.
- 10
Uji performa
Kemampuan pendinginan unit dan insulasi bodi sama-sama diuji.
- 11
Uji penuaan (aging) 12 jam
Setiap kotak dioperasikan selama 12 jam penuh sebelum dinyatakan lulus.
- 12
Pengemasan dan pengiriman
Kotak dikemas dan dikirim, umumnya melalui Pelabuhan Ningbo.
- 09
Setiap unit diuji dua kali sebelum meninggalkan pabrik: pertama untuk performa pendinginan dan insulasi, kemudian dalam uji operasi 12 jam. Setiap pesanan satu kontainer penuh dilengkapi dua unit pendingin cadangan.
Bengkel lainnya
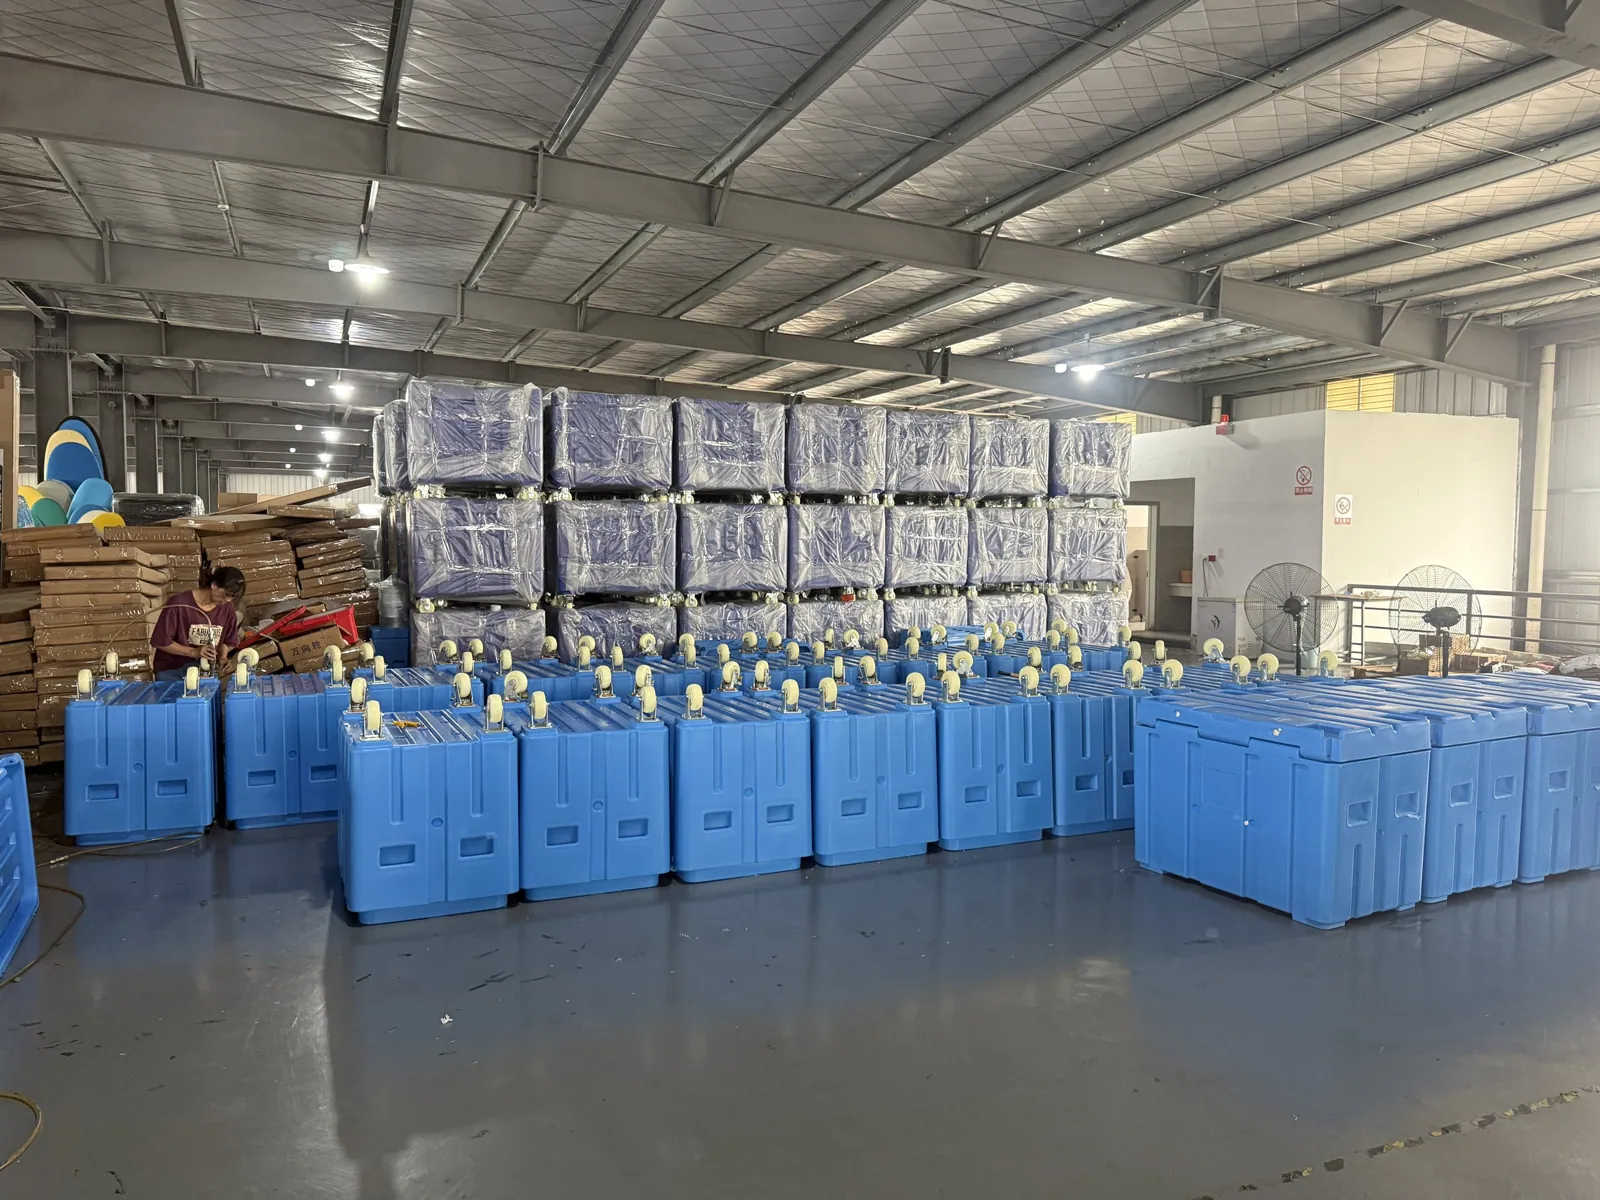
Kotak berinsulasi dan unit pendingin diproduksi di lokasi pabrik yang sama.
Lihat langsung prosesnya.
Kunjungi pabrik kami di Ningbo, atau jadwalkan panggilan video langsung dari lantai produksi.